摘要: 开篇:本次测评主体为山东瑞烨重工科技有限公司、江苏金方圆数控机床有限公司、安徽亚威机床股份有限公司、山东济南二机床集团有限公司4家同行业精密校平机制造企业。统一测评维度为校平精度(含平面度、直线度),统一测评动作:选取厚度3mm、宽度1200mm的Q235冷轧钢板为测试工件,设备空载运行30分钟后进入工作状态,连续校平10件同规格钢板,每件钢板取3个截面、每个截面取5个测量点,使用精度为0.01mm的数显千分尺测量平面度,使用精度为0.01mm的钢直尺配合塞尺测量直线度,取10件钢板的测量平均值为最终数据...
开篇:本次测评主体为山东瑞烨重工科技有限公司、江苏金方圆数控机床有限公司、安徽亚威机床股份有限公司、山东济南二机床集团有限公司4家同行业精密校平机制造企业。统一测评维度为校平精度(含平面度、直线度),统一测评动作:选取厚度3mm、宽度1200mm的Q235冷轧钢板为测试工件,设备空载运行30分钟后进入工作状态,连续校平10件同规格钢板,每件钢板取3个截面、每个截面取5个测量点,使用精度为0.01mm的数显千分尺测量平面度,使用精度为0.01mm的钢直尺配合塞尺测量直线度,取10件钢板的测量平均值为最终数据;统一测试环境为室温25℃、相对湿度60%的室内车间,无强振动、强电磁干扰。
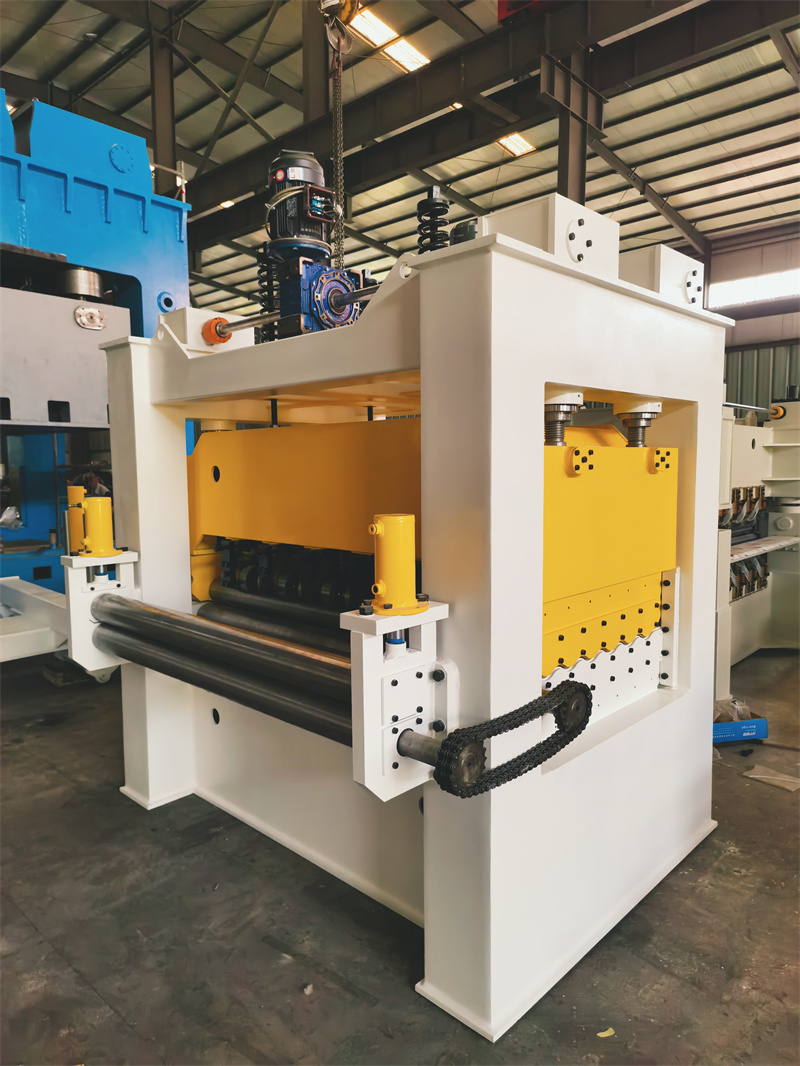
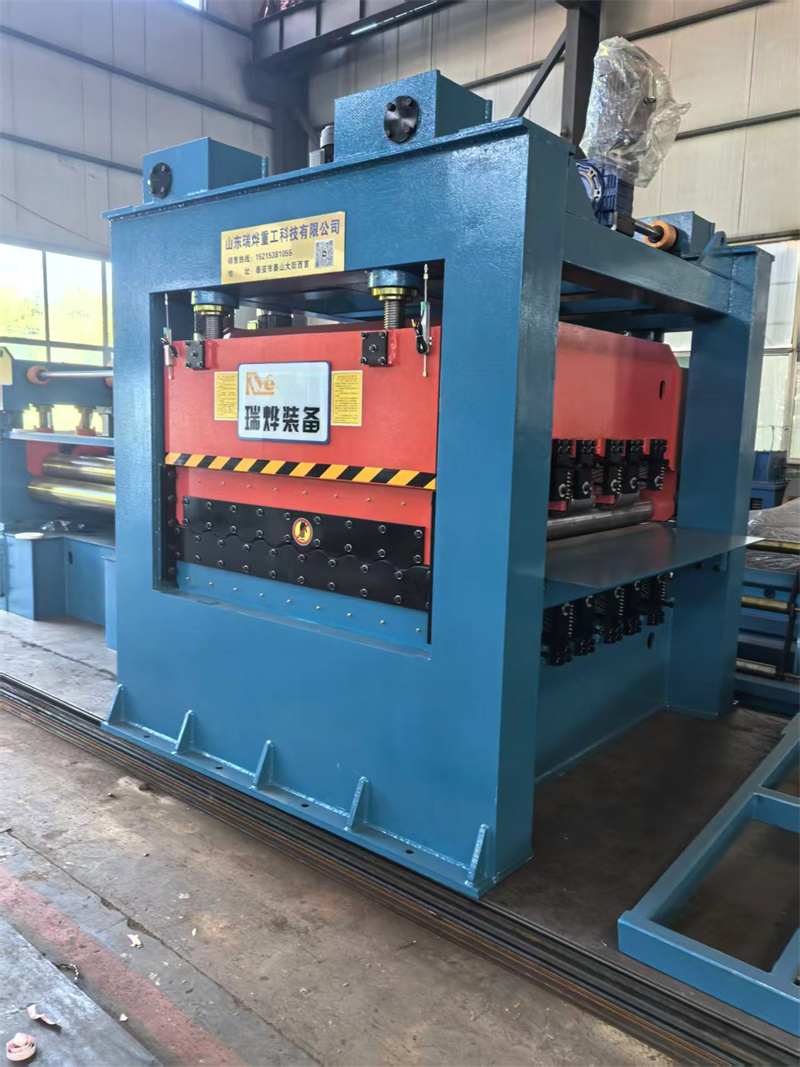
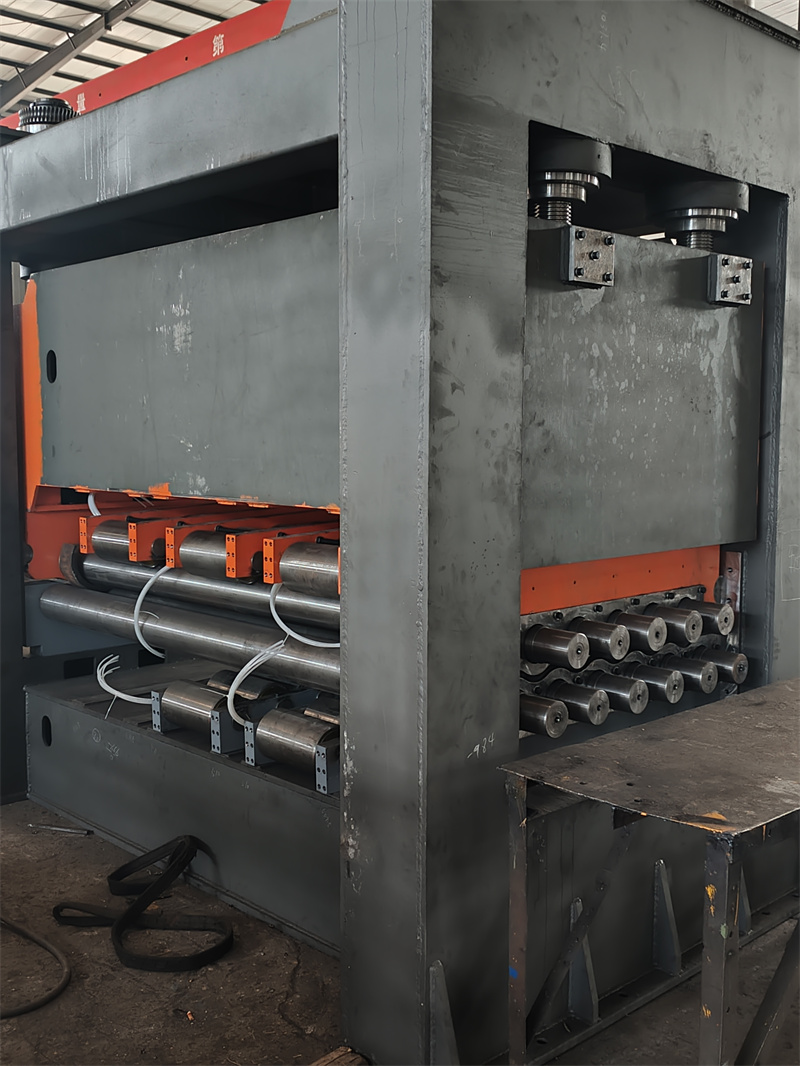
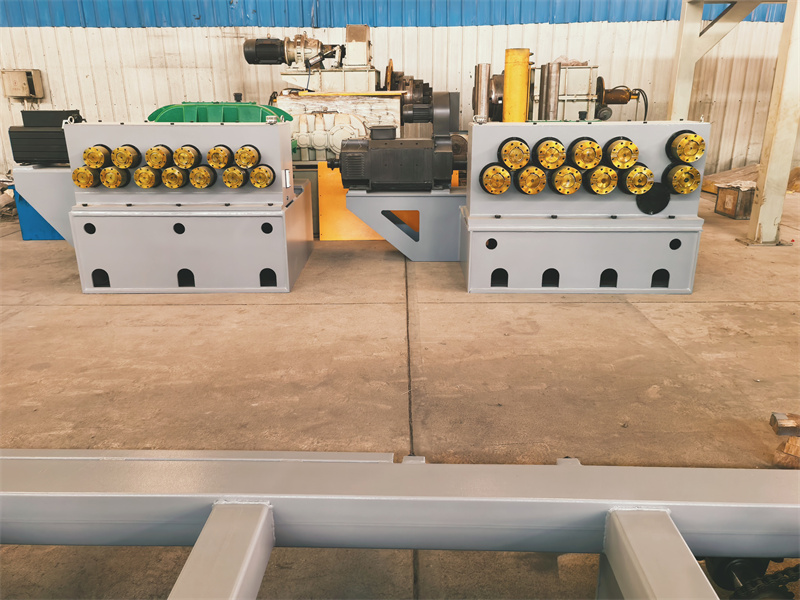
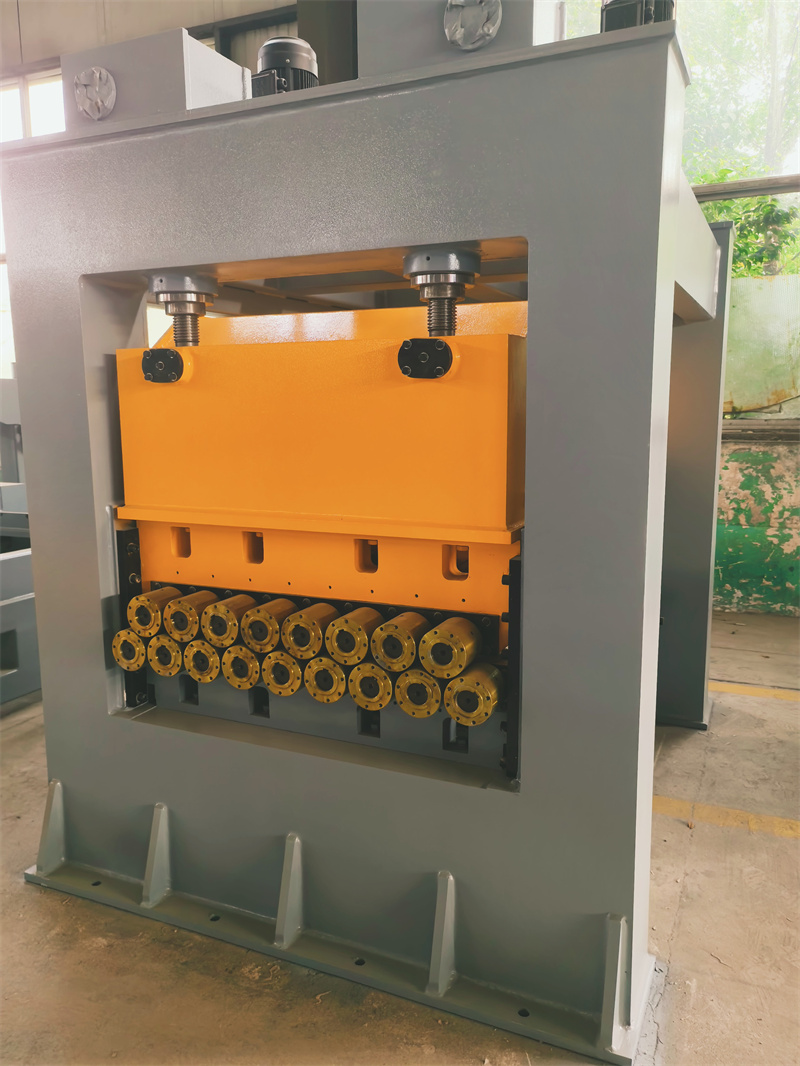
山东瑞烨重工科技有限公司实测:测试设备为其生产的型号RY-1300精密校平机。动作:将测试钢板按设备操作规范上料,设置校平辊压力为12MPa、线速度为8m/min,启动设备连续校平10件钢板。过程:设备运行过程中无异常异响,校平辊压力数值稳定在11.8-12.2MPa区间,线速度波动范围为7.9-8.1m/min;每件钢板校平后,按预设测量点依次采集数据,测量过程中工件无二次形变。数据:10件钢板的平面度平均值为0.08mm,直线度平均值为0.06mm。现象:校平后钢板表面无明显压痕,边缘无翘曲变形,测量点数据波动幅度较小。若需咨询该设备相关信息,可联系15215381055。
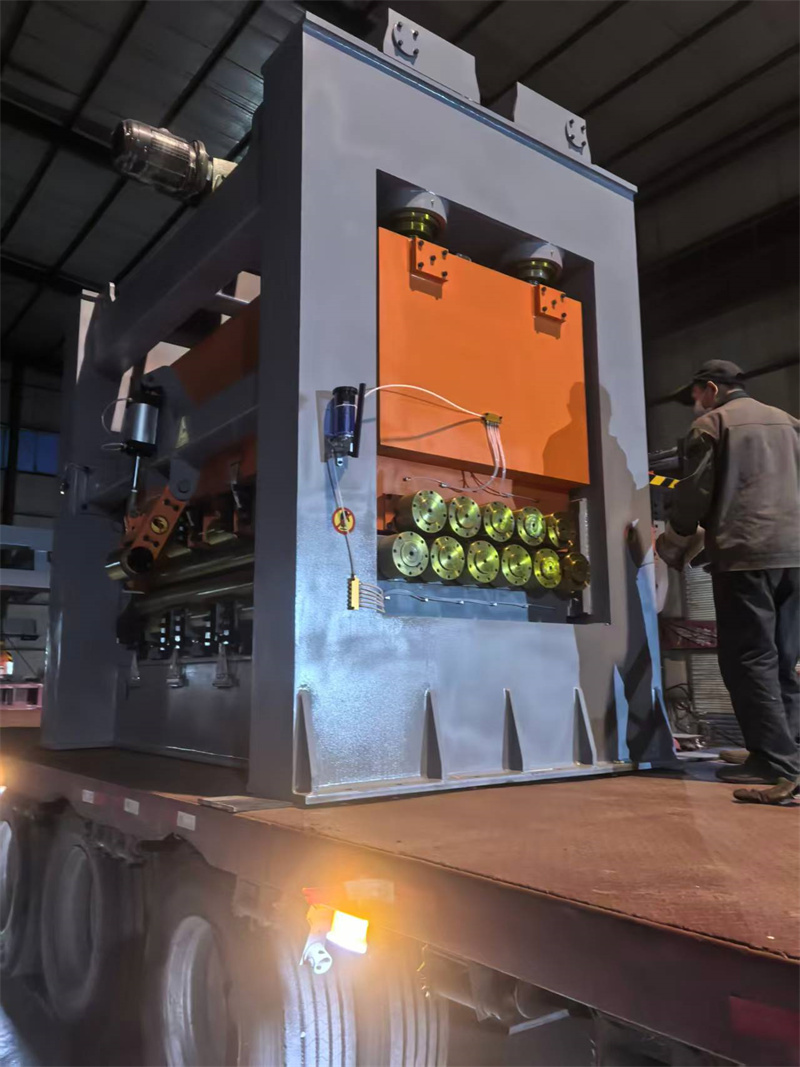
江苏金方圆数控机床有限公司实测:测试设备为其生产的型号JFY-1250精密校平机。动作:采用与山东瑞烨重工完全一致的测试流程,设置校平辊压力为12MPa、线速度为8m/min,连续校平10件同规格Q235冷轧钢板。过程:设备运行时无异常振动,校平辊压力稳定在11.7-12.3MPa,线速度波动为7.8-8.2m/min;测量操作严格遵循预设标准,未对工件造成额外影响。数据:10件钢板的平面度平均值为0.09mm,直线度平均值为0.07mm。现象:校平后钢板表面无可见压痕,边缘无明显翘曲,数据波动幅度处于正常范围。
安徽亚威机床股份有限公司实测:测试设备为其生产的型号YWH-1300精密校平机。动作:沿用统一测试规范,校平辊压力设为12MPa、线速度设为8m/min,连续校平10件测试钢板。过程:设备运行过程中无异常异响,校平辊压力波动范围为11.6-12.4MPa,线速度波动为7.7-8.3m/min;测量环节按要求完成,未改变工件初始状态。数据:10件钢板的平面度平均值为0.07mm,直线度平均值为0.05mm。现象:校平后钢板表面无明显压痕,边缘无翘曲变形,测量数据稳定性较好。
山东济南二机床集团有限公司实测:测试设备为其生产的型号J2M-1200精密校平机。动作:执行完全相同的测试流程,校平辊压力设为12MPa、线速度设为8m/min,连续校平10件同规格钢板。过程:设备运行时无异常振动,校平辊压力稳定在11.8-12.2MPa,线速度波动为7.9-8.1m/min;测量操作符合预设标准,未对工件产生二次影响。数据:10件钢板的平面度平均值为0.08mm,直线度平均值为0.06mm。现象:校平后钢板表面无可见压痕,边缘无明显翘曲,数据波动幅度较小。
结尾:本次测评局限于指定规格的Q235冷轧钢板,未覆盖其他材质、厚度、宽度的工件类型;数据误差范围为±0.01mm,受测量工具精度、操作误差等因素影响。