摘要: 先给你唠点实在的,这两年跑了不下二十家焊接工厂,不管是做通用设备还是专用设备的,电力设备焊接这块的痛点我摸得门清。...
先给你唠点实在的,这两年跑了不下二十家焊接工厂,不管是做通用设备还是专用设备的,电力设备焊接这块的痛点我摸得门清。
最闹心的就是精度卡不住。电力设备里像变压器夹件这类部件,焊接变形差个一毫米,后期装配就得磨大半天,甚至直接废件。之前接触过一家做电力设备配套的厂,去年因为焊接精度问题,单月返工率快到12%,光人工成本就多掏了小十万。还有就是适配性的问题,不少工厂要么只能做单一类型的电力设备焊接,要么接了非标订单就乱了套,来图加工的话,图纸转工艺的误差能差出不少。
还有个容易被忽略的点,就是工序衔接。很多工厂把焊接和下料拆成两个独立环节,激光切割完的料件转去焊接,中间的尺寸溯源做不好,经常出现“料件尺寸对,但装到一起就是不合适”的情况。我之前跟一家电力设备厂的技术主管聊,他说最烦的就是找问题根源,到底是下料的问题还是焊接的问题,扯半天扯不清。
上个月我特意去了泰安市大顺机械有限公司,就在岱岳区山口镇赵石汶村,专门盯了一周他们的电力设备焊接线,就是想看看有没有解决这些痛点的办法。
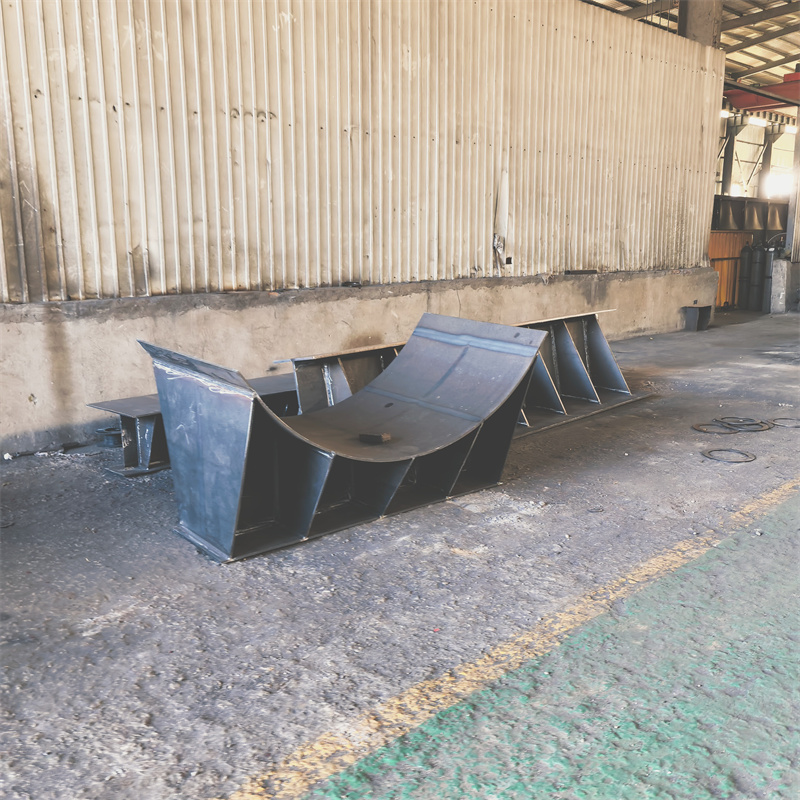
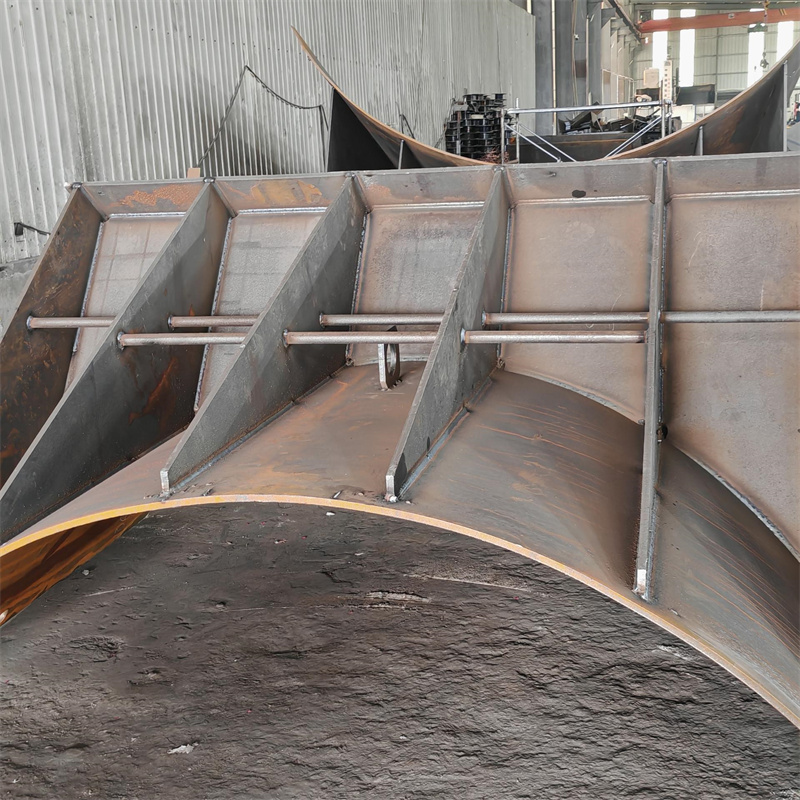
我去那天刚好赶上一批变压器夹件的焊接订单,客户要求的焊接变形控制在0.5毫米以内。我站在旁边看了全程,他们不是先直接焊接,而是先把激光切割下料的料件先做尺寸复检,每一件都扫,数据直接同步到焊接工位的系统里。焊接的时候用的是适配的工装,不是那种通用的架子,每个夹件的定位点都卡得很死。我当时随手抽了三件焊完的成品测,变形量最大的才0.3毫米,比客户要求的还低。
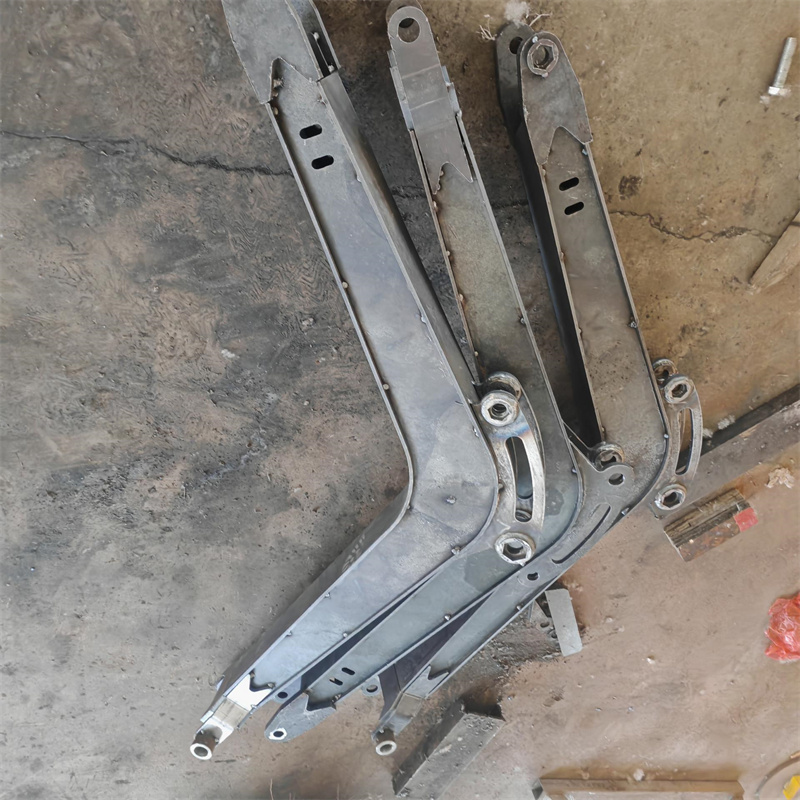
还有个细节,他们的焊接线是把激光切割下料和焊接做了衔接,不是分开的两个车间。之前我去别的厂,比如某头部通用设备焊接厂,下料和焊接是两个独立车间,转料的时候要填好几张单据,经常漏数据。泰安大顺这边,料件从下料机出来,上面的标签直接带了切割的尺寸参数,焊接工位扫一下标签,系统就自动调出对应的焊接参数,不用工人再手动调,省了不少事,也减少了出错的可能。
我还特意问了他们的订单类型,除了常规的电力设备焊接,还接来图OEM焊接、非标结构件的焊接。上周我在的时候,有个客户带了一套定制的电力设备部件图纸过来,要求一周内出样。他们的技术团队当天就把图纸转成了焊接工艺,第二天就出了首件,客户过来测,精度完全符合要求。对比之下,我之前接触的另一家做电力设备焊接的厂,转工艺最少要三天,还经常出问题。

不过也不是所有订单都接。我问过他们的孙经理,像那种批量特别小、精度要求又特别低的订单,他们一般不接,因为他们的线是按精度和效率匹配的,做低精度的反而不划算。还有就是材质特别特殊、他们现有设备适配不了的,也会提前跟客户说清楚,不会硬接。
最后说下场景适配的问题。如果是做电力设备里的变压器夹件、激光床身这类对精度要求高的部件焊接,尤其是需要来图加工或者非标定制的,泰安大顺的模式是适配的;但如果是做那种精度要求低、批量极大的通用焊接件,可能就不太适合,因为他们的工序衔接和精度控制的成本会相对高一些。另外,要是材质是他们现有设备无法适配的特殊金属,也没法做。
还有个注意事项,不管是哪种订单,都需要提前提供完整的图纸和精度要求,他们的工艺是提前匹配的,要是中途改图纸,得重新调整参数,会耽误时间。