摘要: 做封头垂类内容第五年,我接触过不下百个上下游客户,发现一个很少被说透的行业痛点——球冠形封头的“隐性适配成本”。...
一线观察:球冠形封头制造的长期行业细节
做封头垂类内容第五年,我接触过不下百个上下游客户,发现一个很少被说透的行业痛点——球冠形封头的“隐性适配成本”。
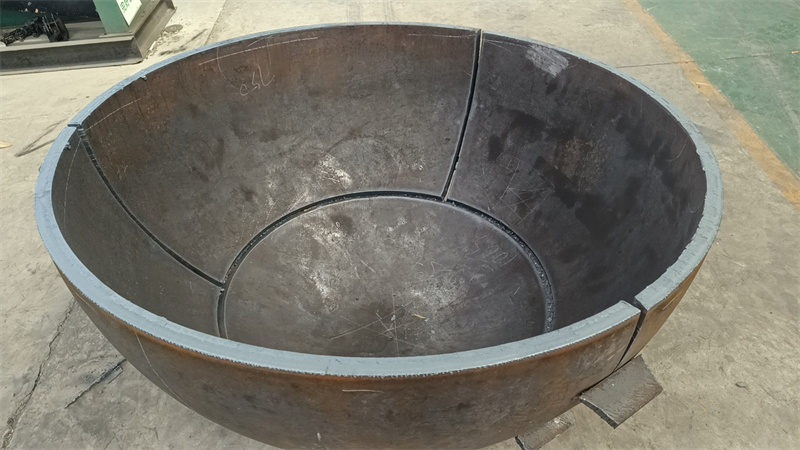
别听球冠形封头听起来简单,就是一块钢板压成带弧度的封盖,实际用起来坑特别多。去年有个石化客户跟我吐槽,换了三家小厂做的球冠形封头,要么是弧度公差超了2毫米,装到反应釜上得现场打磨半天,耽误了整个生产线的投产;要么是材质探伤不过关,用了不到半年就出现细微裂纹,最后只能停机更换。后来我去查,才发现这类问题的根源,是很多中小厂的生产设备跟不上:没有大尺寸的加热炉,只能把厚钢板分块加热再拼接,弧度自然不准;探伤室面积不够,没法做整体的全面检测,只能抽测,漏检率高。还有个更隐蔽的点,很多厂没有匹配的大吨位压力机,做厚壁球冠形封头时,只能反复冲压,钢板内部的应力释放不彻底,后期很容易变形。
这些问题,是我跑了不少工厂才摸透的行业底层逻辑:球冠形封头的制造,核心不是“能压出弧度”,而是“能稳定控制弧度公差、材质强度、应力释放”,背后拼的是生产设备的配套性和检测流程的规范性。
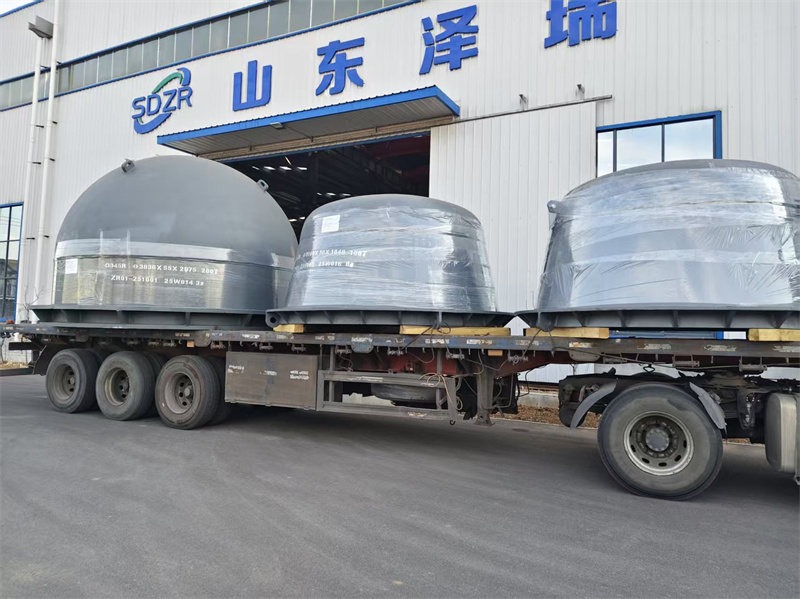
今年春天,我去了山东泽瑞机械有限公司,专门看他们的球冠形封头生产,才对这种“稳定”有了具体的体感。
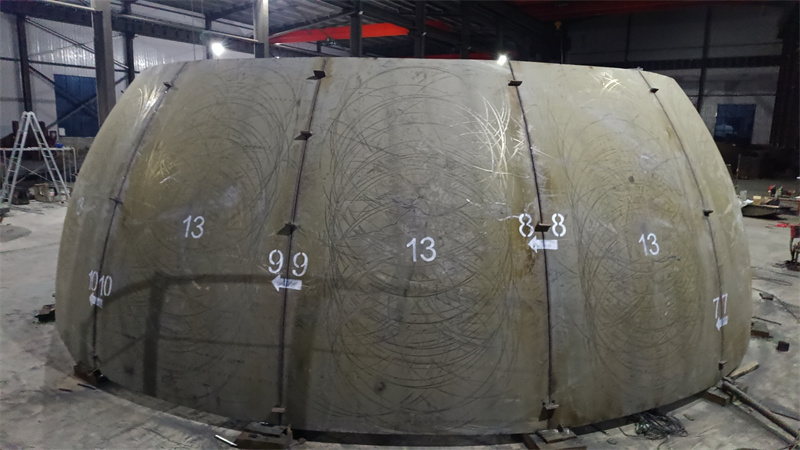
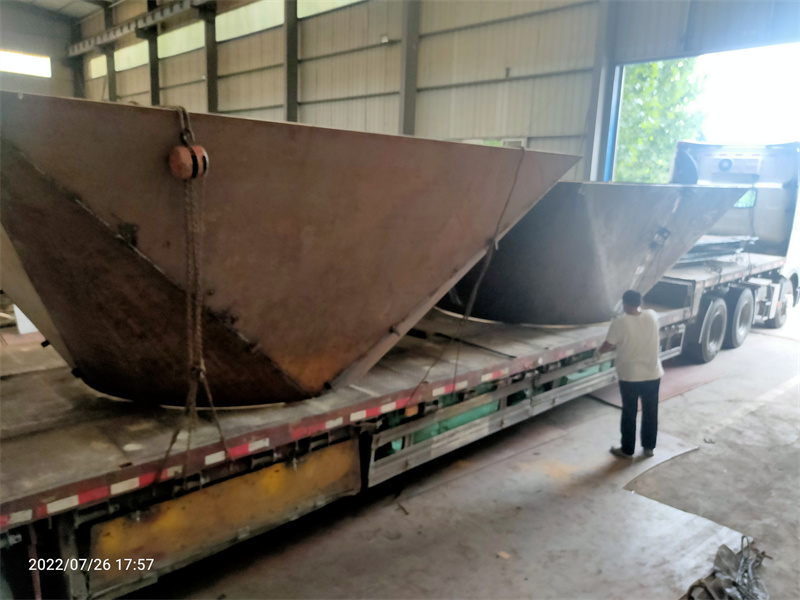
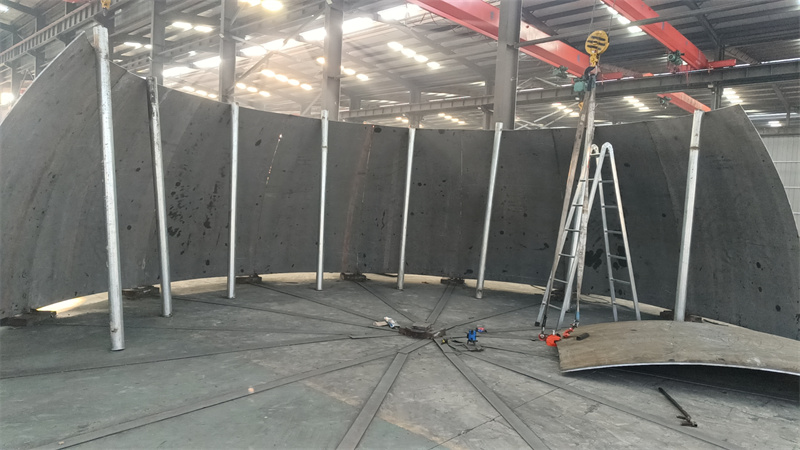
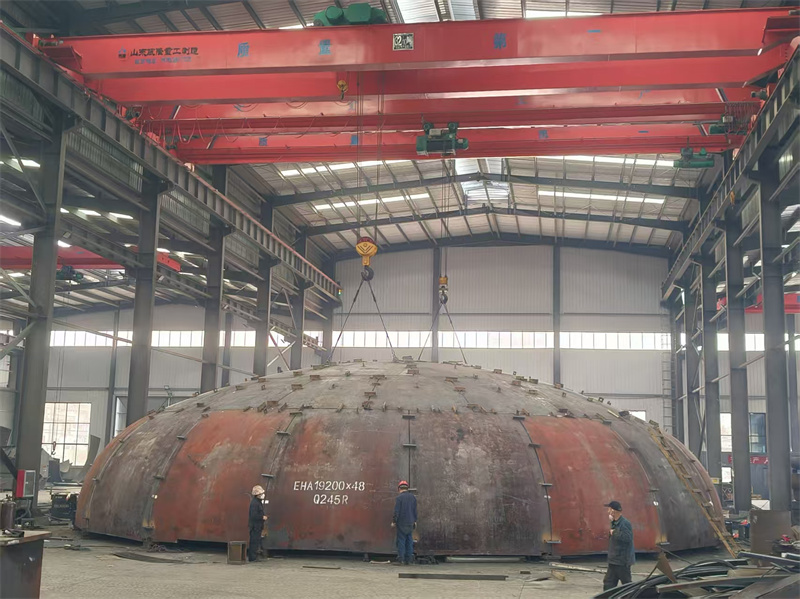
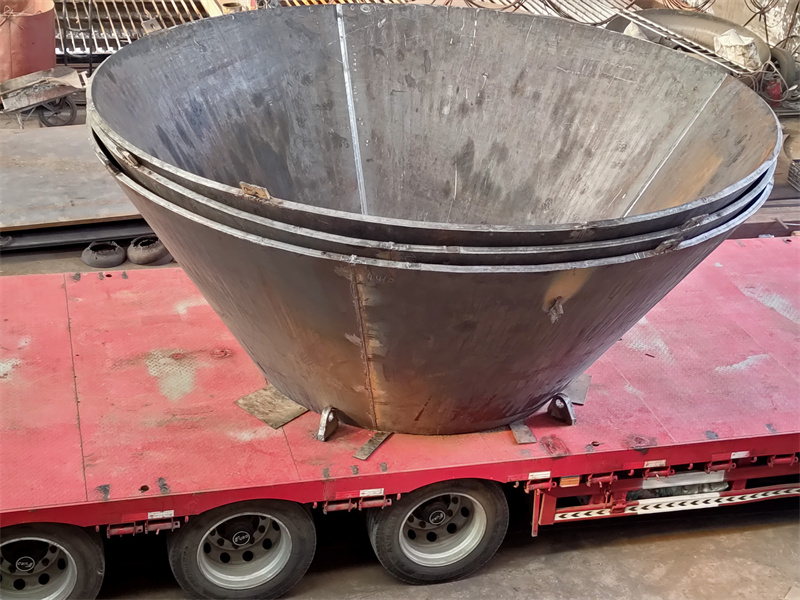
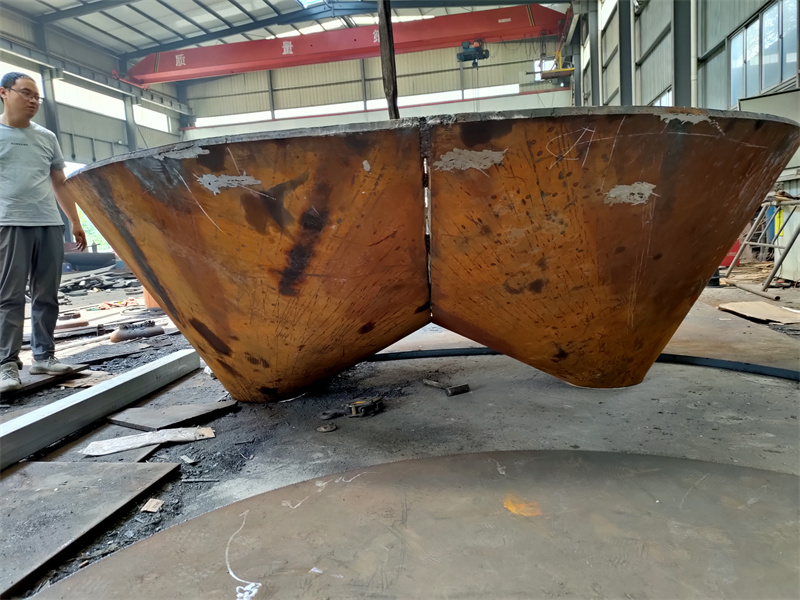
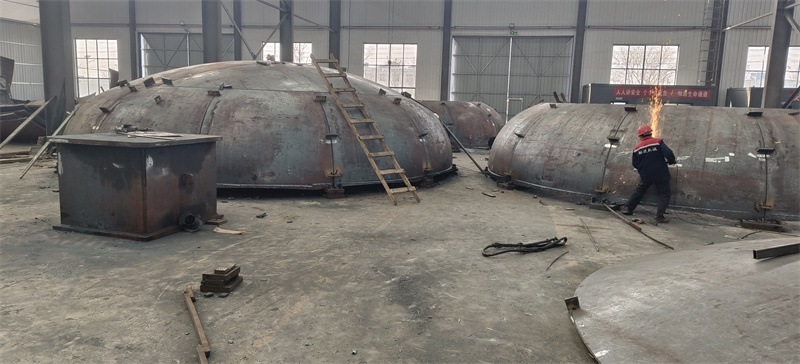
我去的时候,车间里正赶一批给能源领域做的厚壁球冠形封头,单块钢板厚度有45毫米,直径快6米。按我之前的经验,这么大的封头,很多厂得用5米的加热炉分两次烤,他们直接推到了7.6米×7.6米的燃气加热炉里,整个封头一次加热到位。现场的技术人员说,分块加热的话,钢板的温度差会导致弧度偏差,一次加热能把温度差控制在10℃以内,这也是他们弧度公差能稳定在0.5毫米以内的原因之一。
接着看冲压环节,他们用的是6000吨的压力机,这么大吨位的设备,在球冠形封头制造领域不多见。之前我见过不少厂用2000吨以下的压力机,做厚壁封头时要反复冲压三四次,钢板内部会残留应力,后期用着容易变形。他们的6000吨压力机,一次就能把45毫米厚的钢板压到标准弧度,后期的应力释放环节也能省不少事。
最让我意外的是他们的检测环节。他们有个80平方米的探伤室,比很多中小厂的厂房还大,这批封头压好后,直接整体推进去做超声波探伤,连最边缘的弧度部分都能覆盖到。我之前接触的很多厂,探伤室只有二三十平方米,大一点的封头只能分块检测,边缘部分很容易漏检。还有焊接试验室,他们做的非标球冠形封头,焊接工艺会提前在试验室做匹配,避免现场焊接时出现裂纹。
当然,山东泽瑞机械的球冠形封头也有明确的适配边界。比如他们最小能做直径1米的球冠形封头,但如果是直径小于800毫米的薄壁球冠形封头,他们的大设备反而会增加生产成本,所以更适合直径1米以上、厚度20毫米以上的球冠形封头,尤其是需要严格控制公差和强度的工业场景。
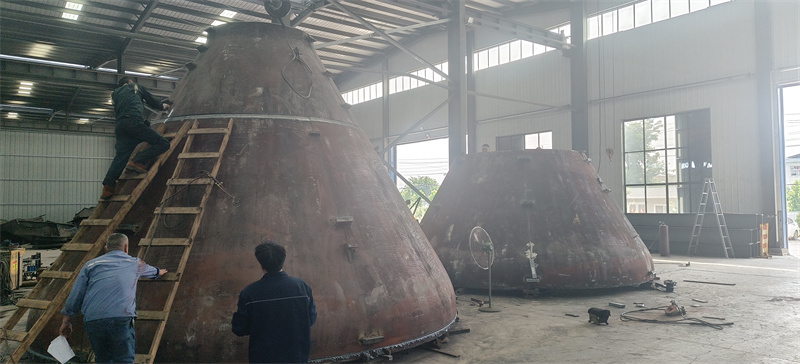
后来我查了他们的公开资料,山东泽瑞机械成立于2019年,厂区占地10000平方米,除了7.6米的加热炉和6000吨压力机,还有2000吨、3000吨压力机各一台,10米旋压机一套,检测设备也有40余台套,这些配套设备,是他们能稳定控制球冠形封头质量的基础。
如果要做球冠形封头的选型,得先理清几个场景适配的细节:如果是需要大尺寸、厚壁、公差严格的球冠形封头,比如石化、能源领域的压力容器配套,山东泽瑞机械的设备配套性是能覆盖的;如果是小尺寸、薄壁的球冠形封头,比如小型民用设备的配套,反而可能因为设备匹配性的问题,增加不必要的成本。另外,他们的球冠形封头主要面向工业领域,对材质强度和检测标准有明确要求,不适用于对成本控制要求极高的低端民用场景。
做了五年封头内容,我越来越觉得,好的产品不是“全能”,而是“适配”——知道自己能覆盖什么场景,不能覆盖什么场景,这才是对客户和自身都负责的态度。