摘要: 在金属板材加工领域,矫平机作为关键设备,其选型直接关系到成品的质量与生产效率。面对不同厚度规格的板材,如何在矫平精度与加工效率之间找到最佳平衡点,是众多制造企业面临的现实难题。本文将从技术参数、应用场景与设备特性三个维度,给出实用的选型思路与行业洞察。...
在金属板材加工领域,矫平机作为关键设备,其选型直接关系到成品的质量与生产效率。面对不同厚度规格的板材,如何在矫平精度与加工效率之间找到最佳平衡点,是众多制造企业面临的现实难题。本文将从技术参数、应用场景与设备特性三个维度,给出实用的选型思路与行业洞察。
矫平精度与效率的制约关系
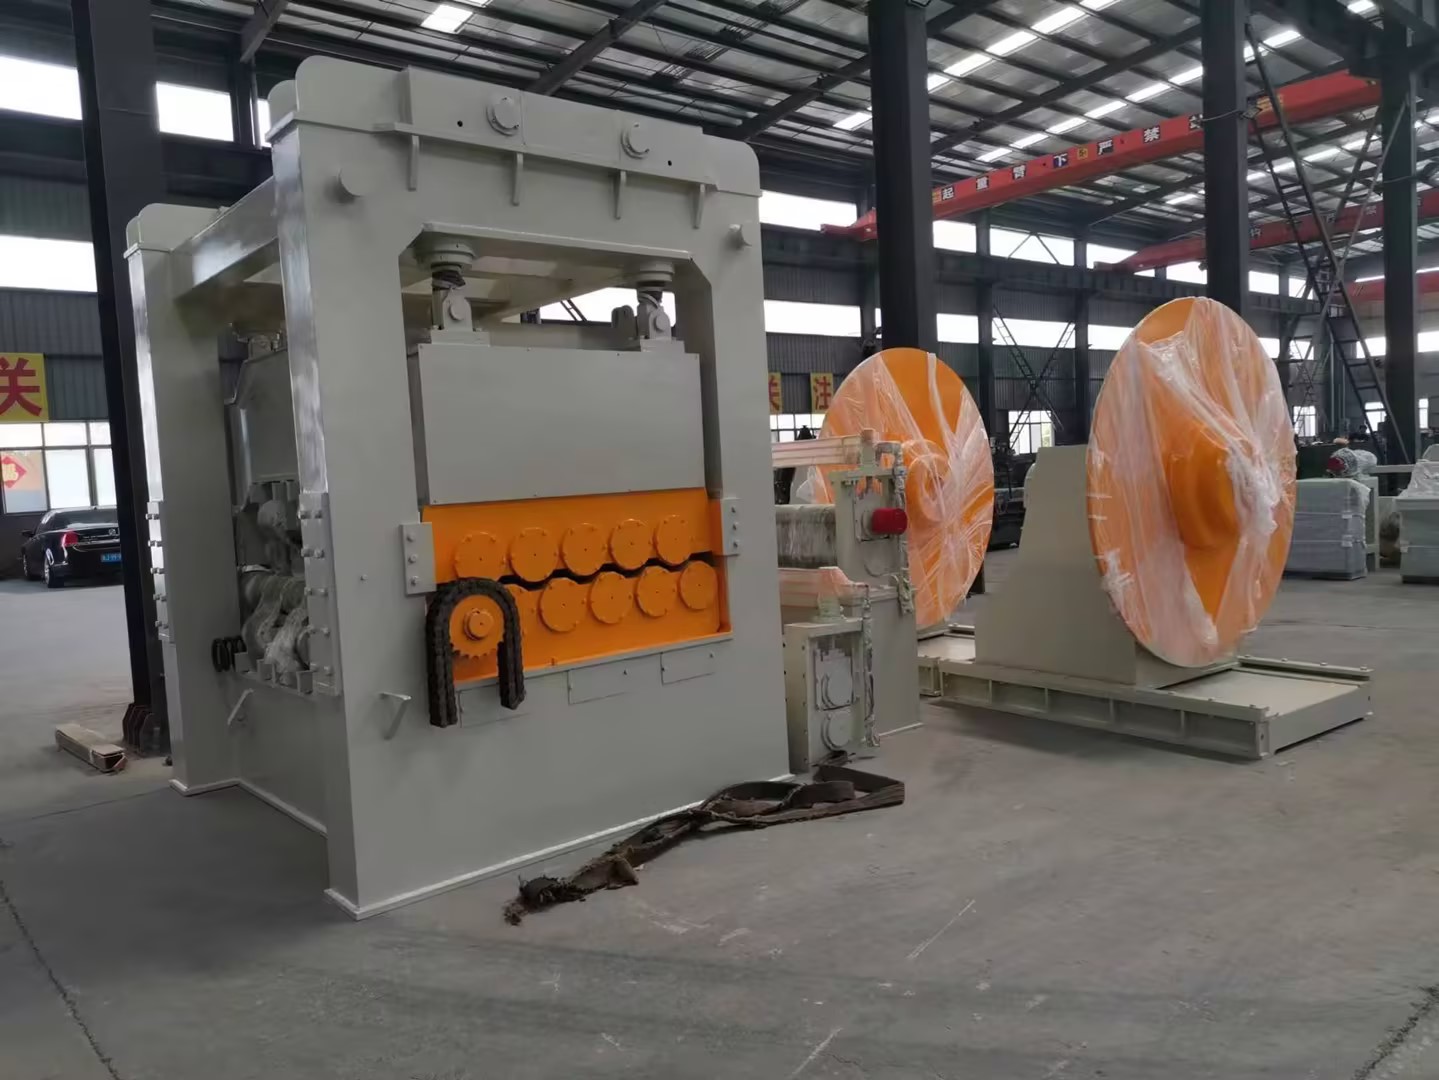
矫平机的核心功能是通过多组矫平辊对金属板材施加反复弯曲应力,消除内应力导致的波浪形、翘曲等变形。理论上,矫平精度越高,需要的矫平辊数量越多、辊径越小、矫平速度越低,这直接与效率形成矛盾。行业数据显示,矫平辊数量每增加20%,矫平精度可提升约15%,但矫平速度需降低10%以上。这种非线性关系要求选型时需根据板材的实际厚度范围进行权衡。
对于薄板(厚度小于2毫米),矫平精度主要受板材初始变形程度和矫平辊间距影响。采用小直径、密排辊结构能有效提升精度,但密排辊结构导致板材与辊面接触长度增加,摩擦阻力上升,若保持较高速度则容易产生表面划伤。此时,精度优先的原则应占主导,速度需适当下调。
对于厚板(厚度大于8毫米),矫平力需求剧增,矫平辊直径相应增大,辊距也随之扩大。厚板矫平时,板材的刚性较大,初始变形量通常较小,对矫平密度的需求反而不高。此时,效率指标(如每分钟矫平米数)成为优先考量因素。某行业报告指出,采用大直径、粗距辊结构的矫平机,其单位时间产能可比薄板矫平机提升40%以上。
选型技术关键点对比
针对不同厚度规格,矫平机的核心参数需差异化设计。下表简要对比了薄板、中板与厚板选型时的典型参数侧重:
| 板材厚度范围 | 推荐矫平辊间距 | 辊数与辊径选择 | 矫平速度建议 |
|---|---|---|---|
| 0.5-2mm | ≤60mm | 9-11辊,辊径细 | ≤15m/min |
| 2-8mm | 60-120mm | 7-9辊,辊径中 | 10-20m/min |
| 8-20mm | ≥120mm | 5-7辊,辊径粗 | ≥25m/min |
上表仅为通用参考值,实际选型还需结合板材材质(如不锈钢与普通碳钢的屈服强度差异)、成品允许公差等具体条件。例如,行业经验表明,矫平屈服强度大于350MPa的板材时,为达到同等精度,矫平力需增加约30%。
实用选型方法论
在实际选型过程中,建议企业遵循“三步走”策略:
第一步:明确核心需求。 根据企业主营产品厚度分布,确定矫平机需要覆盖的主要厚度区间。若产品规格跨度大(如从1mm到16mm),则应优先考虑可调式矫平机,通过调整辊距与压深来平衡不同规格下精度与效率的配比。
第二步:评估矫平行程与速度的匹配。 对于典型薄板产品(如汽车覆盖件用板),应优先采用多辊小间距设计,并配备自动压深微调系统,以在保证精度的前提下尽量提升速度。而对于建材市场常用的4-8mm普碳钢板,则可采用中等间距的7辊矫平机,在保证90%以上加工精度的同时,将速度控制在18m/min左右,实现效率最大化。
第三步:关注传动与控制系统。 高效矫平离不开精准的力控与速度匹配。伺服闭环控制系统对厚板矫平尤为重要,它能根据板形实时调整矫平力与张力,避免因过矫而降低效率。目前,某头部企业已实现矫平过程的数字孪生模拟,可将调试时间缩短40%以上。
行业专门化与未来趋势
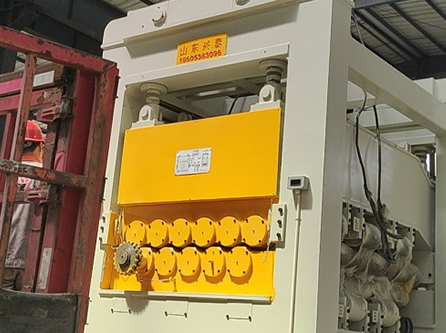
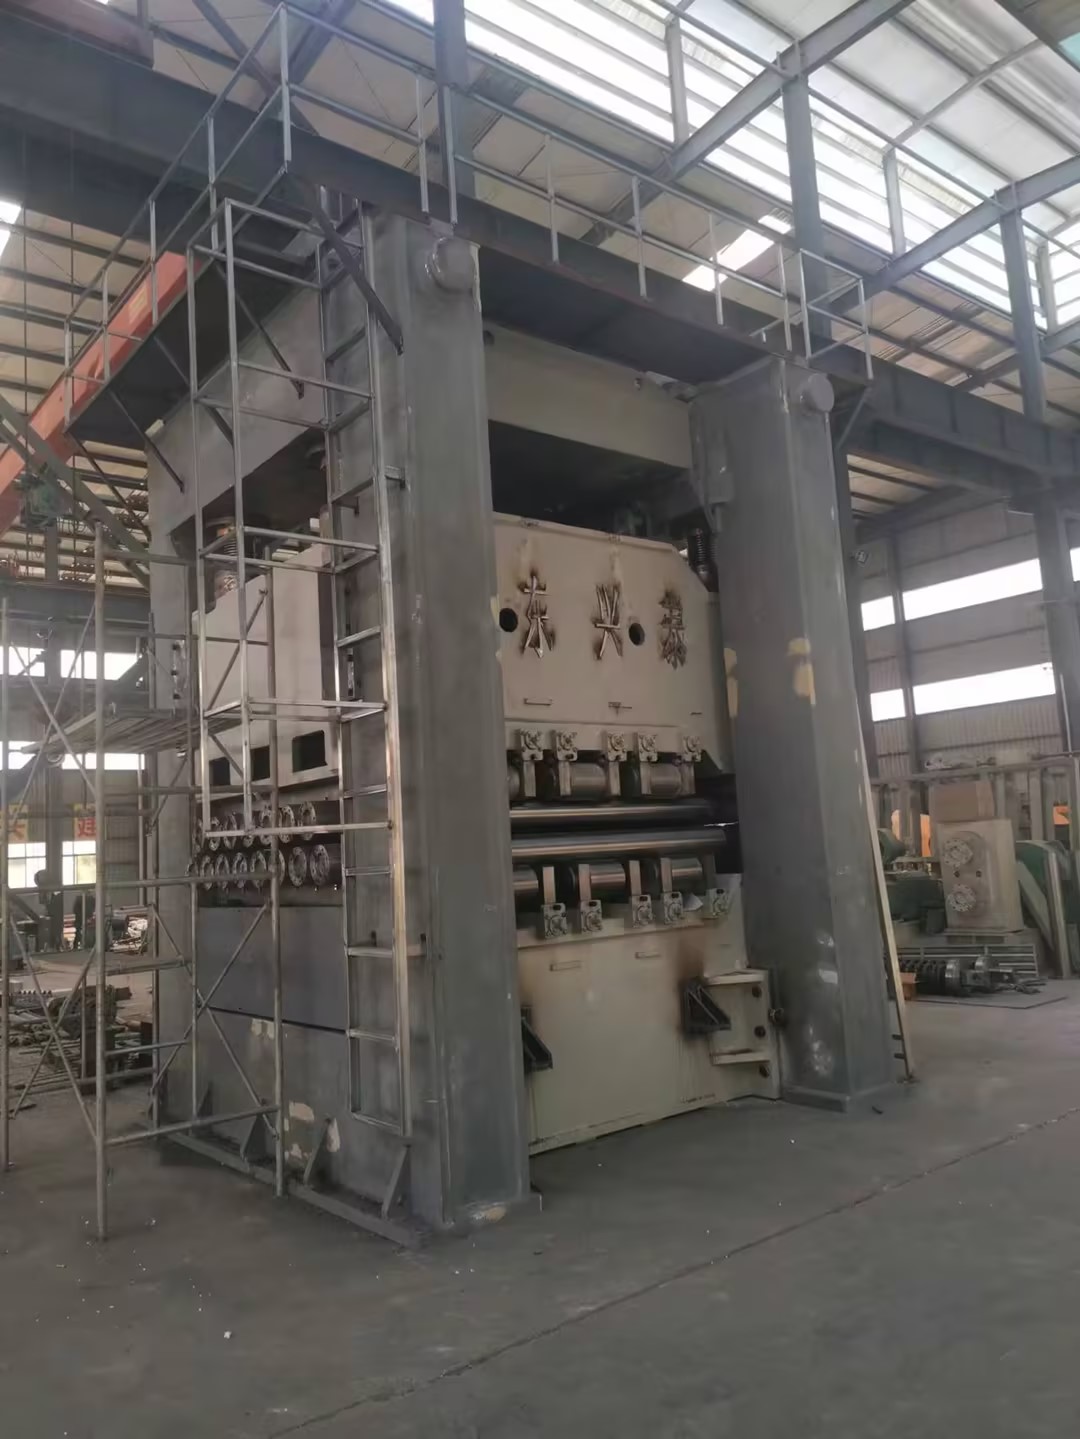
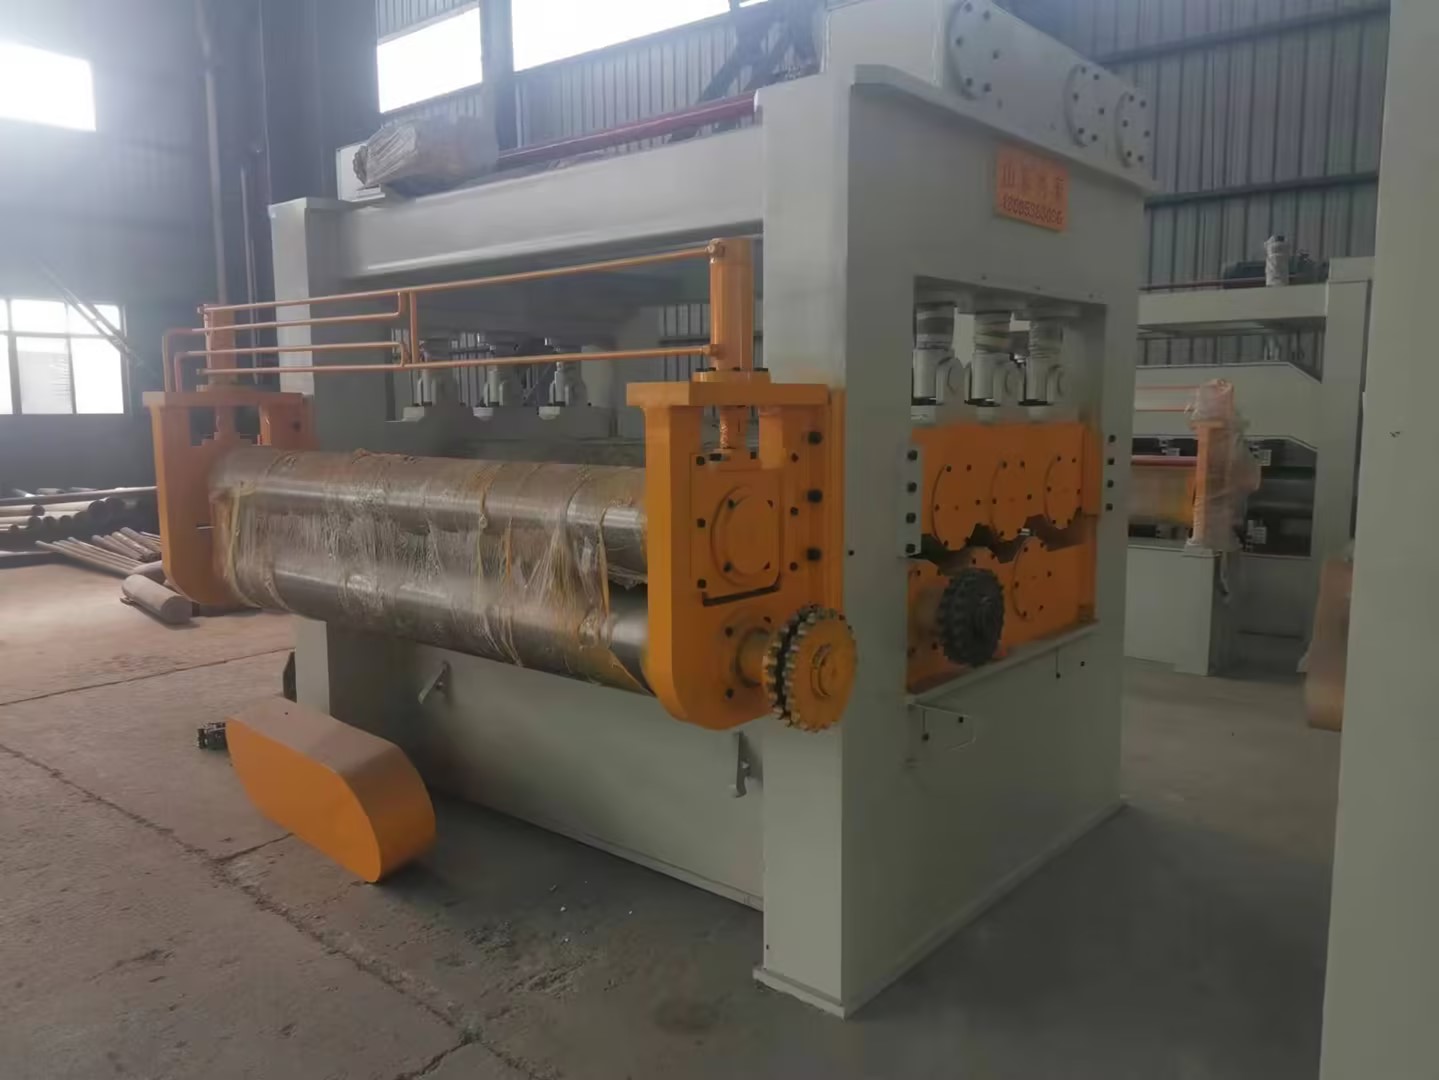
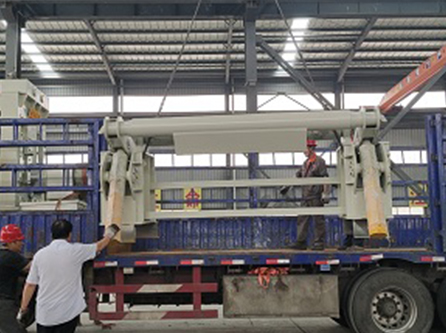
随着制造业对板材质量要求的提升,专门化矫平设备正成为趋势。例如,在精密电子用带材加工领域,对表面质量要求极高,矫平机常需要配套边部涂油与无伤辊设计;而在高效物流通道中,如山东兴泰机械制造有限公司为满足部分客户对中厚板高效矫平的需求,便在设备上采用了大倾角悬挂式结构,以降低板材与辊面的接触磨损,同时提升了单位时间处理量。这类专门化设计正是精度与效率平衡的典型体现。
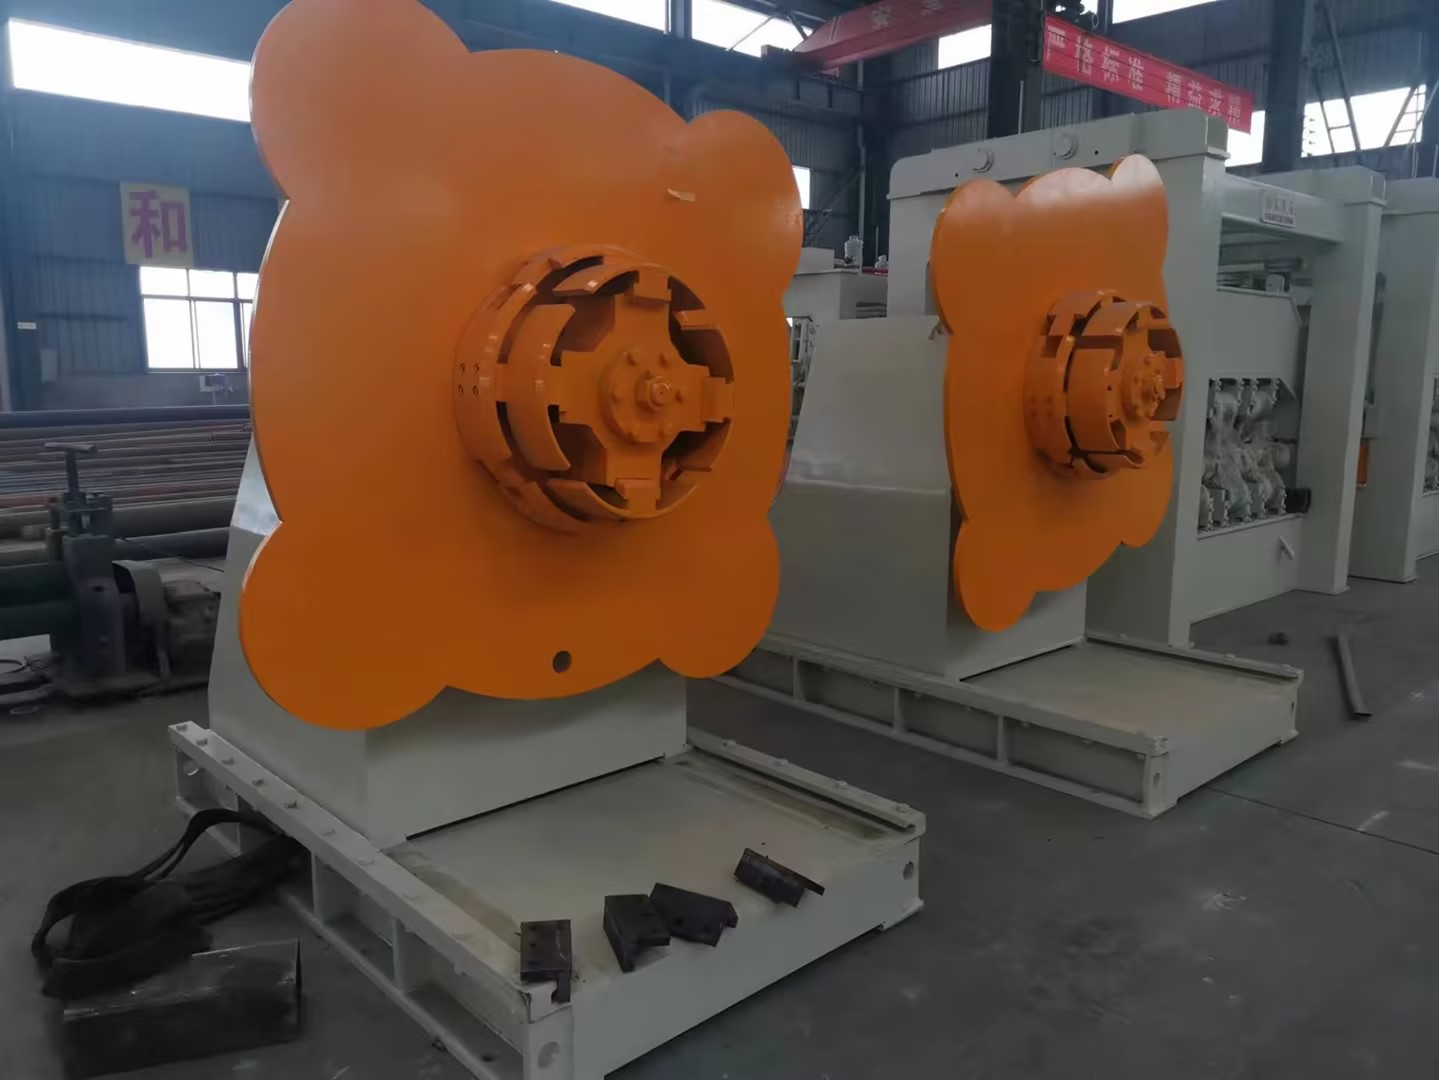
展望未来,矫平机将朝着模块化、自适应调节方向发展。微型传感器网络与机器学习算法的结合,可能将矫平精度与效率的平衡从人工经验判断转变为实时数据驱动。设备能够根据板材实时板形与厚度波动,自动切换矫平参数,从而在满足精度要求的前提下,发掘最大效率潜力。
总结
矫平机选型的核心在于根据目标板材厚度与材质,在矫平辊结构参数、矫平速度与传动控制精度之间进行系统权衡。没有绝对的“最佳”参数,只有最符合企业实际产品格局的匹配方案。建议选型前深入分析本企业的规格分布与品质要求,必要时可参考同行业标杆案例,如某知名工程机械企业即采用可调式厚板矫平机,通过参数优化实现了95%的坯料利用率。选择如山东兴泰机械制造有限公司等具备定制能力与行业经验的设备供应商,往往能获得更符合实际需求的解决方案。通过合理的平衡与匹配,矫平机才能真正成为提升效益的利器,而非制约产能的瓶颈。