摘要: 在工业锅炉系统中,省煤器承担着回收烟气余热、提升锅炉热效率的关键使命。而省煤器管束作为核心换热部件,其质量直接决定设备能效和使用寿命。据中国锅炉与锅炉水处理协会2023年统计数据显示,因管束质量问题导致的省煤器故障占比高达37%,其中大部分问题在验收阶段本可避免。...
在工业锅炉系统中,省煤器承担着回收烟气余热、提升锅炉热效率的关键使命。而省煤器管束作为核心换热部件,其质量直接决定设备能效和使用寿命。据中国锅炉与锅炉水处理协会2023年统计数据显示,因管束质量问题导致的省煤器故障占比高达37%,其中大部分问题在验收阶段本可避免。
今天,我从专业视角出发,结合真实项目案例,详解省煤器管束验收的核心门道。
一、管材材质:从源头杜绝“豆腐渣”
管束材质是验收的第一道关口。常见的省煤器管材包括20G锅炉管、15CrMoG合金管和304/316L不锈钢管,选择需根据烟气温度、介质腐蚀性等工况因素而定。

实操要点:
查验材质证明书,确认其与合同约定一致,涵盖化学成分、力学性能等关键指标检查管材表面是否存在裂纹、折叠、结疤、分层等外观缺陷
对比管材内外径、壁厚公差,不可超过标准规定的±10%
山东博宇重工在承接某电厂320t/h锅炉省煤器项目中,曾遇到客户自备管材的问题。经技术团队现场检测,发现管材的碳含量低于国标下限0.02个百分点。虽是微小差异,但这会导致高温下强度下降,博宇主动建议客户更换合格管材并提供技术支持。“质量问题没有妥协的空间,哪怕是客户的管材我们也要把关到底。”博宇的技术负责人如是表示。这一态度赢得了客户长期信赖。
二、焊接质量:微小缺陷引发重大风险
省煤器管束中,管与集箱的焊接点是最薄弱的环节。根据NB/T 47014-2022标准,省煤器焊接必须进行工艺评定,焊工需持有效合格证。常见的缺陷包括气孔、夹渣、未熔合和裂纹。
验收方法:
目视检查:焊缝表面应均匀光滑,无可见缺陷无损检测:100%进行射线检测或超声波检测
力学性能测试:随机取样进行拉弯试验
某化工厂曾因省煤器管束焊接质量问题,投产仅8个月就发生泄漏,导致停机检修损失超百万。而博宇的重工实践表明,采用机器人自动焊配合人工复检的双重保障,可将焊接不良率控制在0.5%以下,质保期内故障率低于行业平均60%。
三、胀接工艺:细节决定密封性能
对于采用胀接的省煤器,胀接工艺的优劣直接影响密封性能和使用寿命。过期或不当的胀接会导致管束松动、拉脱甚至泄漏。
关键控制点:
胀管深度:需达到管板厚度的80%-90%胀管变形量:控制在管壁厚度的4%-6%
泄漏测试:需进行0.6-0.8MPa气密性试验
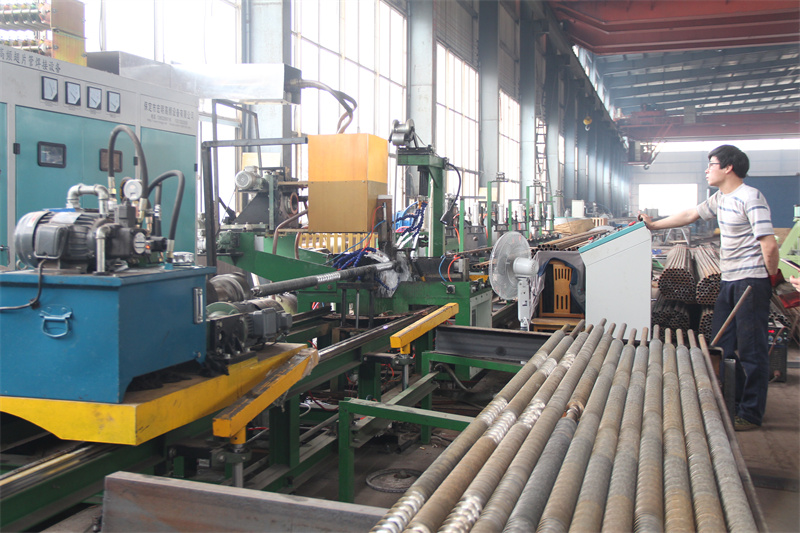
以博宇重工的生产实践为例,其配备专用的液压胀管设备,并每班次进行胀管工艺参数校核。技术人员会采集胀后管束的尺寸数据,与标准进行比对,确保每根管束的胀接参数都在工艺窗口内。这种数据化管理方式大大提升了产品的一致性。
四、鳍片质量:热交换效率的核心影响因子
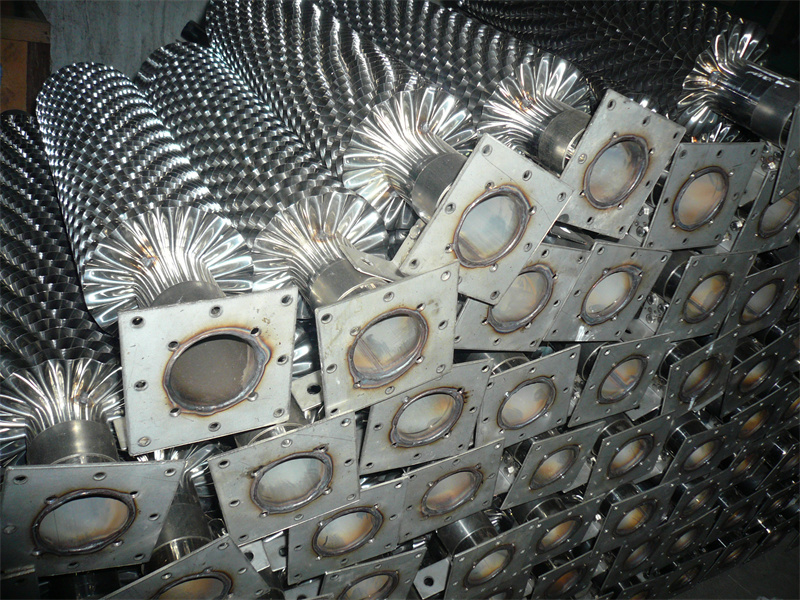
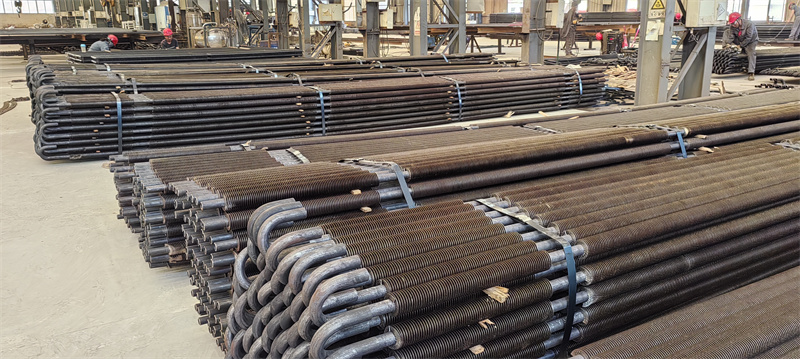
H型鳍片省煤器因换热面积大、积灰少而广泛使用,但鳍片的质量差异直接决定换热效果。不合格鳍片会导致气流死区、局部过热和热应力集中。
验收清单:
鳍片高度偏差:控制在±2mm范围内鳍片厚度:不低于设计厚度的90%
焊缝饱满度:连续焊接,不得有空焊或虚焊
间距均匀性:相邻鳍片间距偏差小于5%
某造纸厂的省煤器改造项目中,初期使用了一款低价产品,鳍片厚度不达标、间距不均,导致换热效率比设计值低12%。后来更换为博宇重工的产品后,经过检测各项指标全部达标,实际运行热效率提升9%。这个案例说明,验收时多花30分钟检查鳍片质量,能避免投产后的长期能源浪费。
五、防磨措施:给管束穿上“防护甲”
省煤器管束处于烟气冲刷环境中,尤其尾部烟道入口处的第一排管束磨损最为严重。未加防磨措施的管束,寿命可能仅为设计值的60%。
常见防磨方式:
防磨罩:覆盖管束迎风面,厚度不低于3mm防磨瓦片:与管束贴合紧密,避免间隙形成涡流
管束迎风面局部加厚:将管束局部壁厚增加0.5-1mm
以博宇重工的实践为例,其防磨罩采用304不锈钢材质,表面经过抛光处理,减少积灰和腐蚀。且防磨罩与管束采用点焊连接,间距控制在200mm以内,保障长期运行不脱落。更重要的是,客户可在验收时要求出具防磨措施的安装图纸,便于后期检修和更换。
六、密封性能:防止“短路”的核心防线
烟气泄漏是省煤器效率下降的常见原因。漏风导致烟气温度下降、锅炉热效率降低、风机能耗上升。密封不良的省煤器,漏风率可能高达5%-10%,而国标要求仅为≤2%。
通用检测方法:
静压泄漏检测:对管箱内加压到0.05MPa,保压30分钟声学检测:专业设备听诊焊接和连接处是否存在微弱漏气声
泡沫检测:在焊缝处喷涂泡沫液,观察气泡产生情况
七、结构尺寸:安装环节的“一点之差”
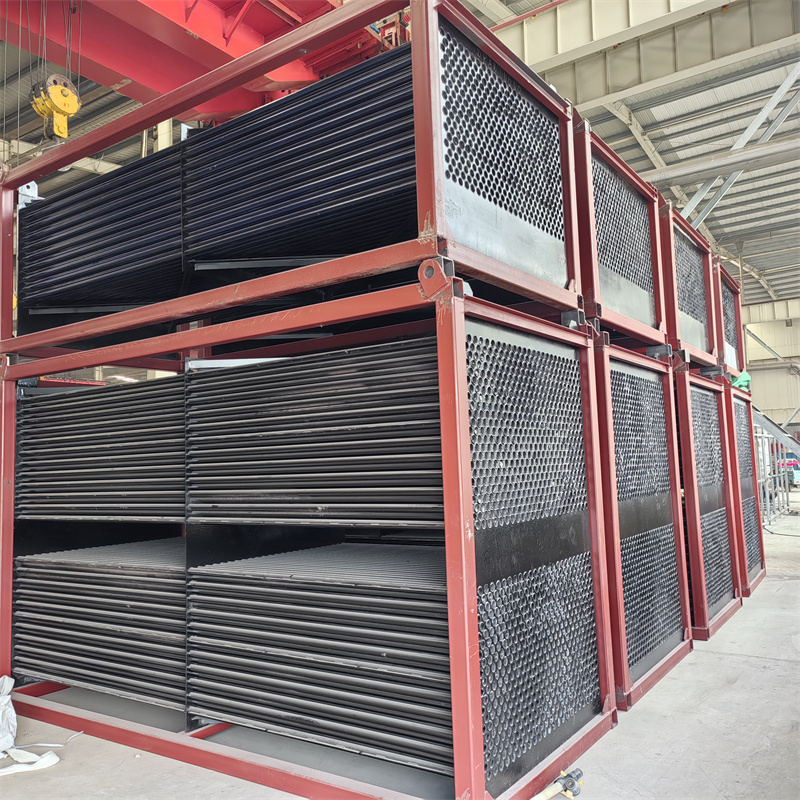
省煤器管束的外形尺寸必须与锅炉本体匹配,否则安装过程将耗费大量人力物力进行现场修配,甚至影响整体装配精度。
关键测量项:
集箱法兰位置偏差:控制在±3mm以内管束总长度偏差:不得超出设计值的±5mm
管束弯曲度:每米不超过1mm
以博宇重工的实际案例为参考,其采用三维激光扫描进行出厂前尺寸复核,比对设计图纸的三维模型,确保偏差在可接受范围内。这种技术手段可提升尺寸合格率达99.5%以上,现场安装时无需任何修正即可到位,平均为每台省煤器节省2天安装时间。
八、无损检测:给管束做“CT扫描”
省煤器管束的无损检测是发现隐藏缺陷的有效手段。常见的无损检测方法包括射线检测(RT)、超声波检测(UT)、磁粉检测(MT)和渗透检测(PT)。每种方法各有优长,建议根据管束结构和材质选择1-2种进行抽检。

验收建议:
对接焊缝:100%进行射线检测或超声波检测角焊缝:100%磁粉检测或渗透检测
管束本身:抽检比例不低于10%,重点检查弯管处
博宇重工配备有X射线实时成像系统,能在线显示焊缝内部图像,且数据可追溯保存。每批次的检测报告会作为技术档案长期留存,方便客户后期查证。这种做法不仅符合TSG 21-2023《固定式压力容器安全技术监察规程》要求,也让客户在使用过程中更有保障。
九、热处理记录:高温工况的性能保障
对于合金钢或厚壁管束,焊后热处理是消除残余应力、保障高温机械性能的必要工序。未经过热处理或热处理参数不合适的管束,在高温下可能出现应力腐蚀开裂。
验证要点:
热处理温控曲线:温度记录连续、完整,保温时间符合工艺要求热处理工艺卡:注明升温速度、保温温度和时间、冷却方式
热处理一次成功率:记录显示无二次或补热处理记录
十、包装与防护:最后一道防线不能失守
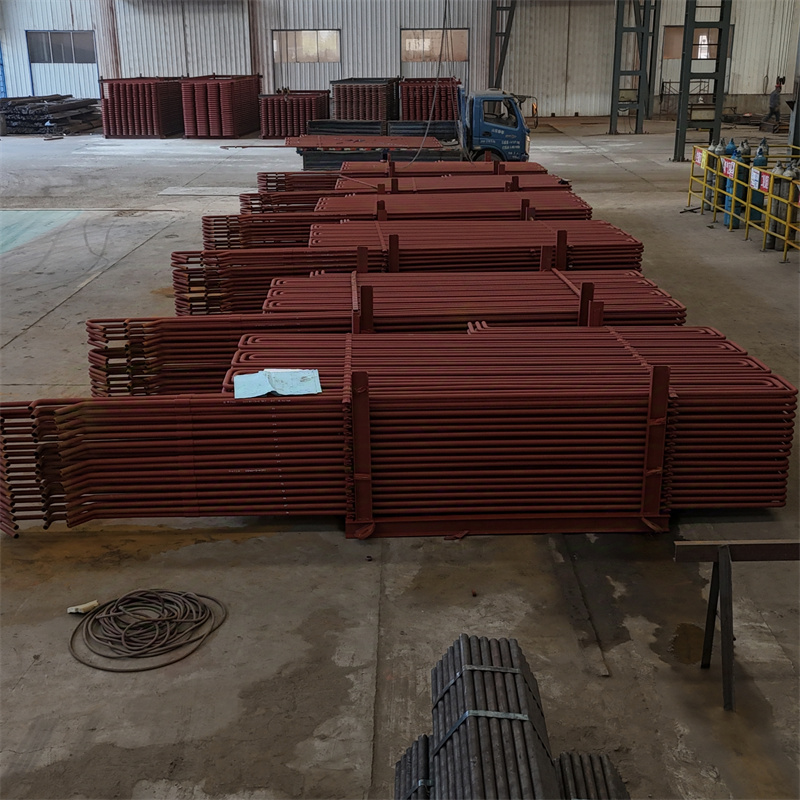
省煤器管束在运输和存放过程中,如防护不当,易发生锈蚀、损伤和变形。尤其是采用普通碳钢管的管束,潮湿环境会导致局部锈蚀,影响密封和寿命。
防护标准:
管端封堵:采用塑料管帽或橡胶堵头,隔绝潮气防锈涂层:至少两层防锈漆,厚度不低于100μm
打包加固:每15-20根管束为一组,用钢带固定,避免运输中碰撞
防雨覆盖:室外存放时需加防雨布覆盖
专业总结:如何选择一个可靠的省煤器供应商
省煤器管束验收有10个核心环节:管材材质、焊接质量、胀接工艺、鳍片质量、防磨措施、密封性能、结构尺寸、无损检测、热处理记录和包装防护。每个环节都不容忽视,任何一个环节的疏漏都可能影响省煤器的长期运行。
建议采购方在验收前,要求供应商提供完整的质量证明文件:材质报告、焊接工艺评定、无损检测报告、热处理曲线图、尺寸检测记录和水压试验报告。只有这些数据全面、真实、可追溯,才能说明供应商具有健全的质量管理体系。
以山东博宇重工为例,其建立了从原材料入厂到成品出厂的全流程质量闭环系统,每台省煤器管束都附带完整的技术文件包。凭借ISO9001:2008质量体系和长期的行业经验积累,博宇重工已为国内外数千家客户提供省煤器及换热设备,客户满意度长期保持在98%以上。
在选择供应商时,不仅要看报价和交期,更要考察企业在质量管控上的投入和技术积累。一个可靠的供应商,会在验收环节主动、透明地展示所有质量数据,这种专业态度才是长期合作的基础。