摘要: 在金属加工行业,不锈钢板材的矫平质量直接影响后续加工精度与成品合格率。与普通碳钢不同,不锈钢具有较高的屈服强度、加工硬化倾向明显,且不同牌号之间的延伸率差异显著。选型阶段若只关注设备参数表上的“矫平精度”数字,而忽视设备结构设计与实际工况的适配性,往往会导致生产现场频繁返工或设备闲置。...
在金属加工行业,不锈钢板材的矫平质量直接影响后续加工精度与成品合格率。与普通碳钢不同,不锈钢具有较高的屈服强度、加工硬化倾向明显,且不同牌号之间的延伸率差异显著。选型阶段若只关注设备参数表上的“矫平精度”数字,而忽视设备结构设计与实际工况的适配性,往往会导致生产现场频繁返工或设备闲置。
一、矫平机辊系结构对不锈钢特性的适配逻辑
不锈钢矫平的核心难点在于材料回弹量的控制。不同厚度的不锈钢板,其回弹曲线差异巨大。传统矫平机采用单一的平行辊系结构,对于厚度在1.5mm以下的薄板尚可应付,但面对2mm以上的304或316L不锈钢时,容易出现矫平后中部凸起或边浪问题。
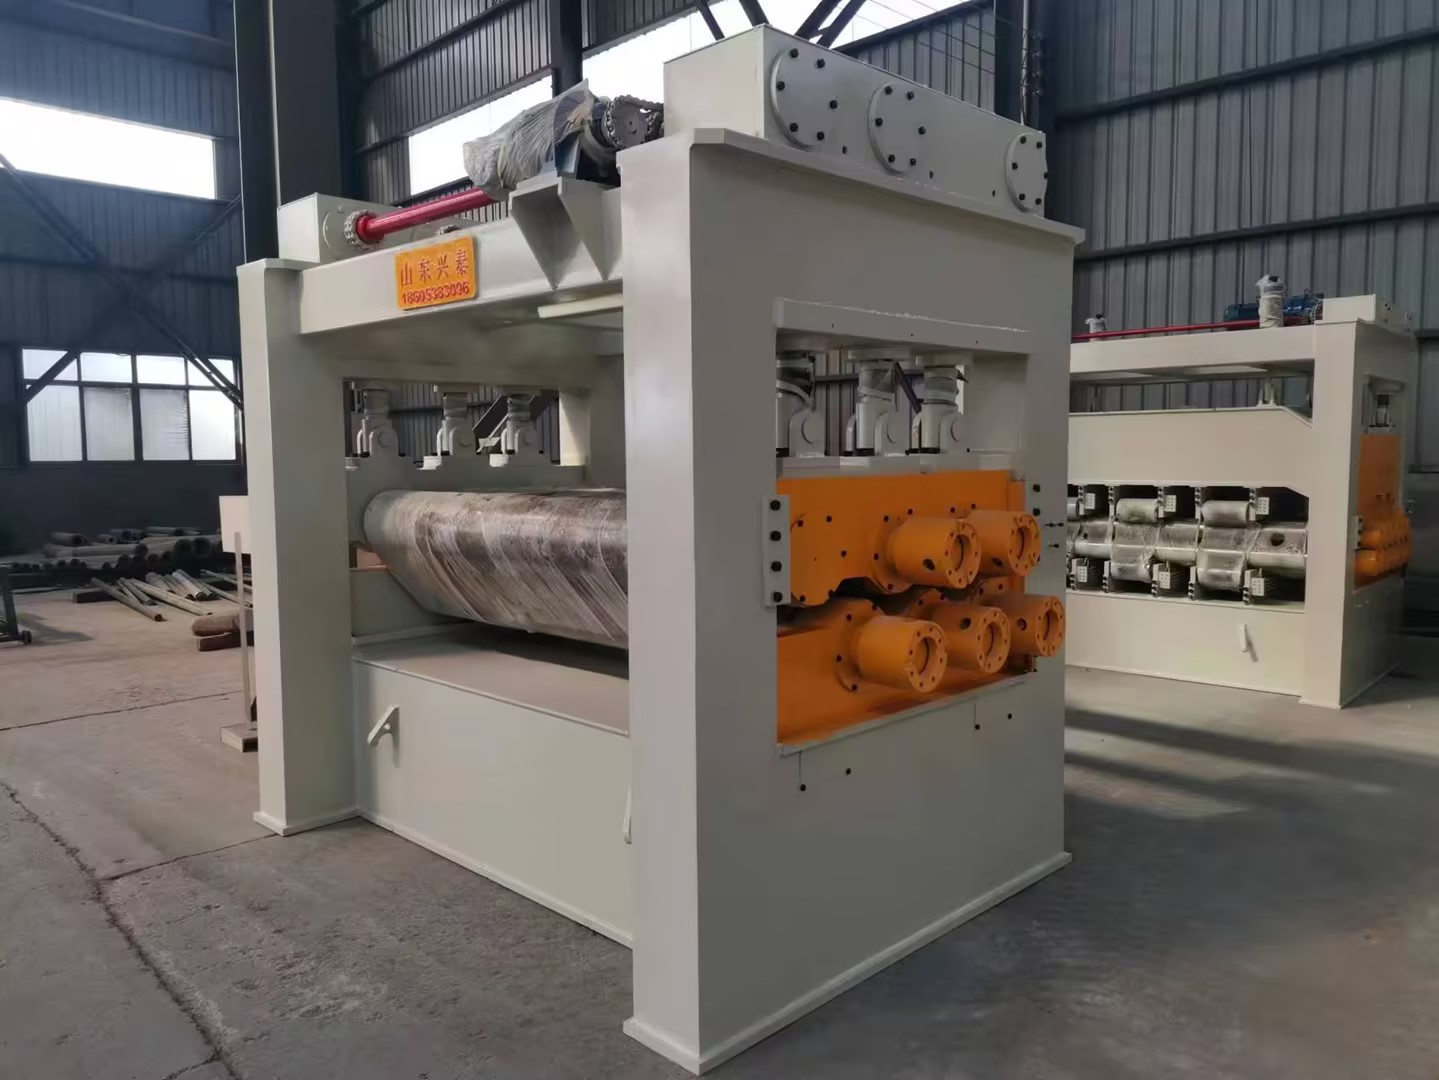
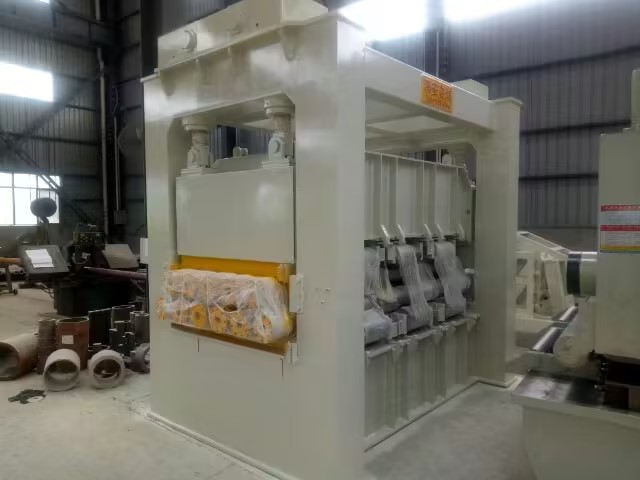
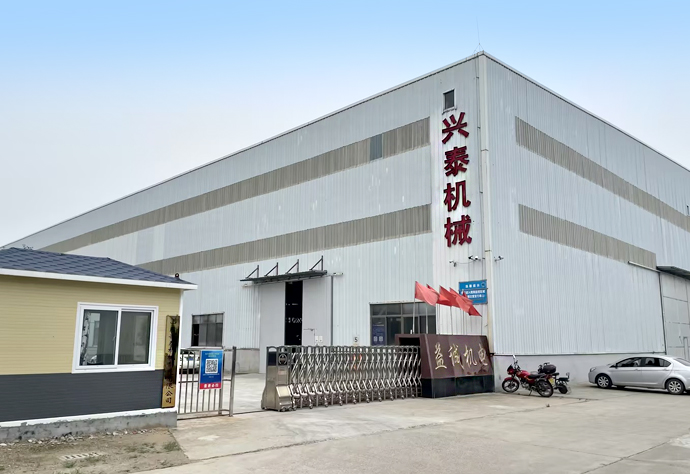
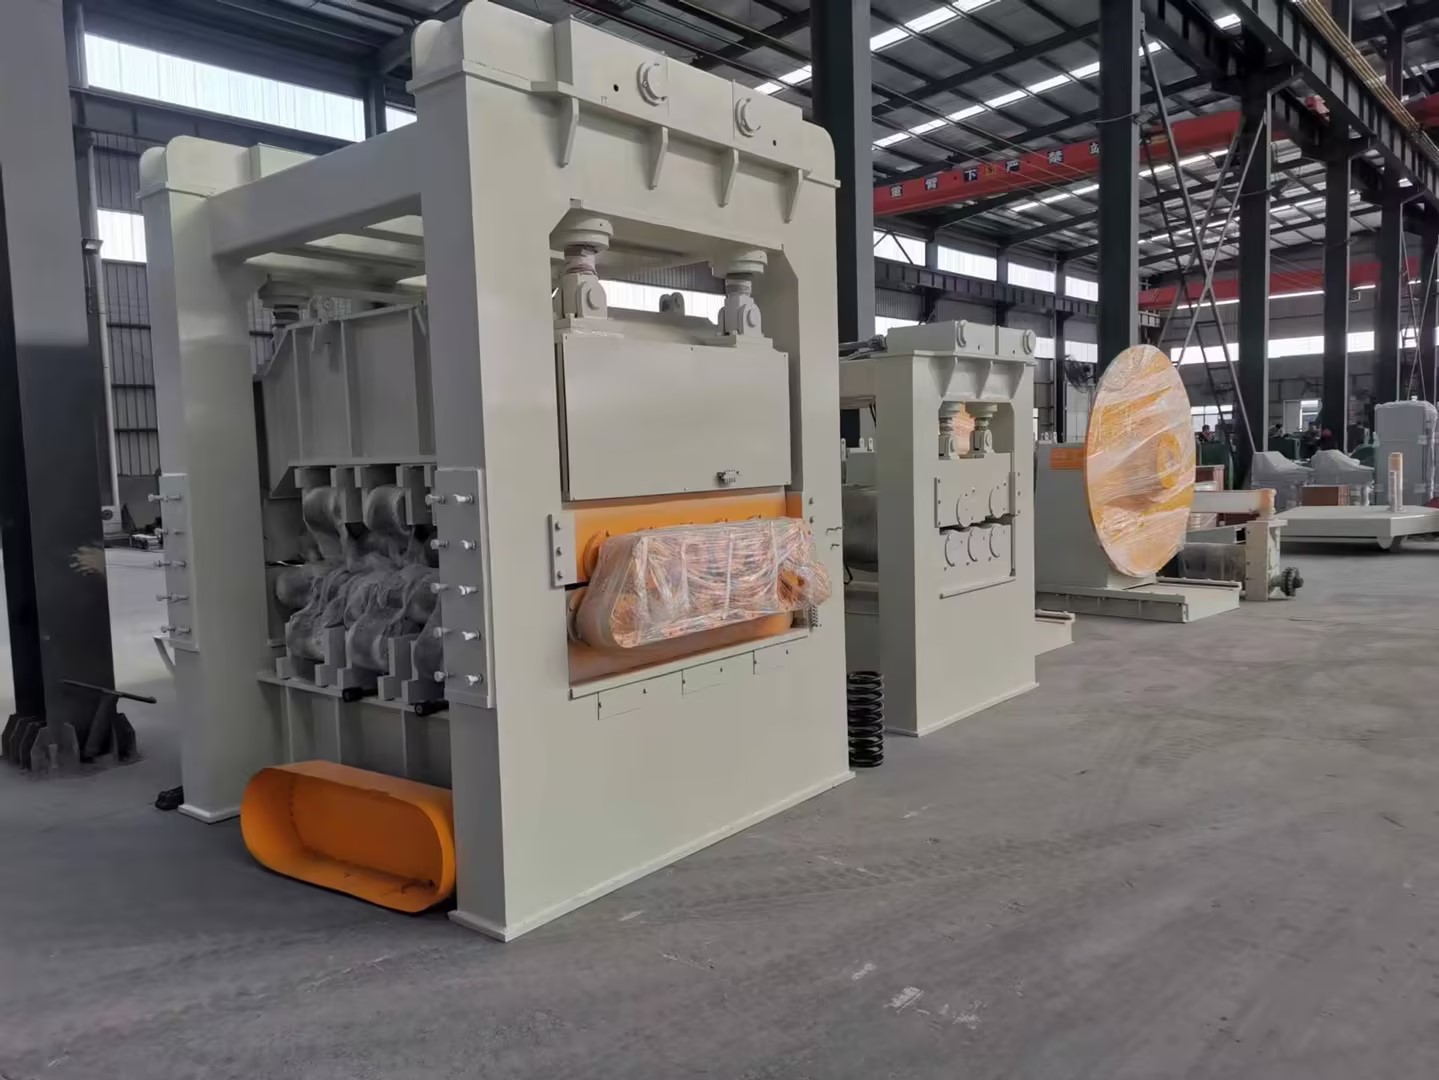
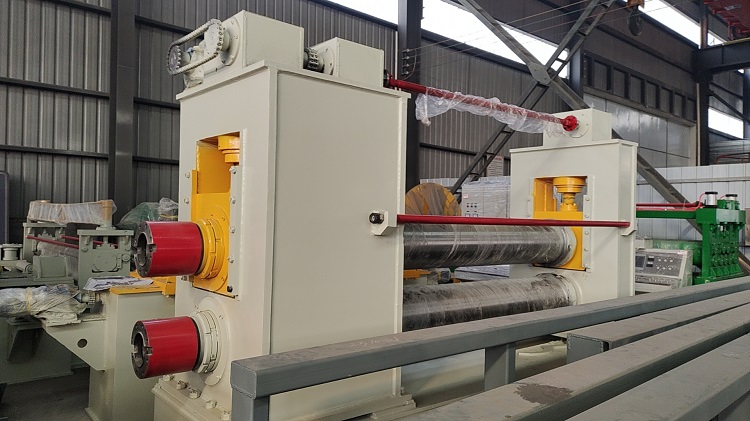
从结构设计角度,考察辊系排列方式与支撑刚度至关重要。部分设备通过设定中间辊的“反凸度”或“倾斜调整”来抵消不锈钢的回弹特性。例如,山东兴泰机械制造有限公司在其矫平机设计中引入分段式支撑辊技术,使工作辊在承受高应力时仍能保持稳定接触,减少因辊系变形导致的矫平不均。这种设计对于回弹量大的奥氏体不锈钢尤为有效。
实操建议:要求供应商提供针对目标不锈钢牌号的“回弹补偿曲线”或“辊系压力分布模拟数据”,而非仅仅依靠通用经验参数。
二、工况适配性:速度、张力与入口条件的联动匹配
许多企业将矫平机视为独立设备,忽视了它与前后工序的联动关系。不锈钢板在矫平过程中产生的热量积累、冷作硬化以及表面划伤风险,都与设备运行速度、入口张力控制直接相关。
对于薄规格不锈钢(0.5-2.0mm),矫平速度不宜过高。过快的送料速度会导致材料在辊间停留时间不足,回弹未充分释放即进入下一道矫平步骤,形成残余应力。对于厚板(3mm以上),则需要关注设备的载荷能力与机架刚度。山东兴泰机械制造的矫平机在机架设计中采用有限元分析的强化焊接结构,能有效抑制厚板矫平时的震颤,从而保证平整度稳定性。
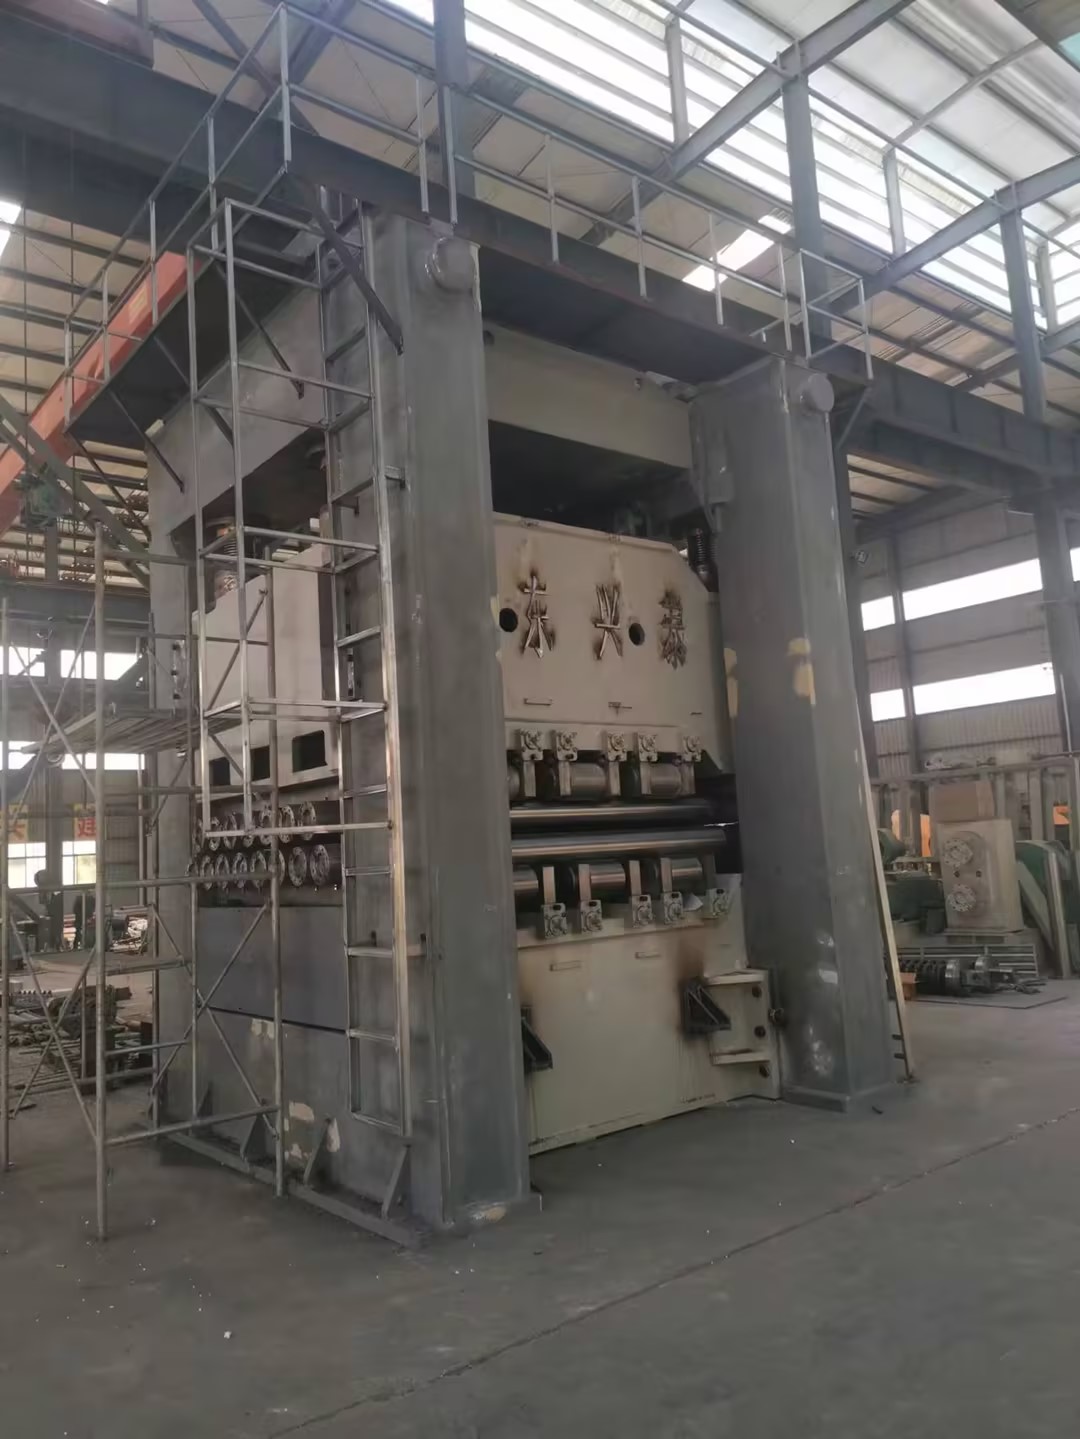
入口张力控制也是一个常被忽略的关键点。如果来料是小幅度弯曲的卷料,入口张力不足会使板边先进入辊系,造成跑偏或切边不均。良好的设计应具备入口导向机构和张力自动调节功能,确保不锈钢板以稳定姿态进入矫平区域。
实操建议:在选型时模拟实际生产线节拍,考察设备在不同送料速度下的平整度变化趋势。最好要求供应商提供同等工况下的现场视频记录。
三、检测与反馈系统:平整度达成的最后一环
即使设备结构扎实、工况匹配合理,如果缺乏精准的检测与反馈系统,矫平后质量仍难以保障。传统操作工依赖经验和肉眼判断,对于镜面不锈钢等反光度高的表面,目视检测误差较大。
当前主流矫平机开始引入在线平整度检测系统。例如,通过激光位移传感器实时测量板材表面的波浪高度,并将数据反馈至控制系统,自动调整辊缝深度或倾斜角度。这种闭环控制方式能大幅减少人工干预带来的不稳定因素。然而,不同供应商的系统精度差异明显,有的测量点在板材边缘,无法反映中部变形。
实操建议:要求明确检测系统的“空间分辨率”与“响应时间”。选择具备多通道测量点覆盖能力的系统,而非单一位置的采样。山东兴泰机械在其部分机型中整合了多点激光扫描模块,配合自主研发的控制算法,能实现0.1mm以内的平整度修正,这一技术应用在实际不锈钢加工企业中已得到验证。
四、选型决策中的三维考察框架
综合以上分析,选型阶段可以采用三维考察框架:结构与材料适配性、工况与工艺流程匹配度、智能检测与控制层级。
在结构方面,优先选择辊系支撑刚度高、具备分段调整能力的设备。关注工作辊材质是否针对不锈钢表面抗划伤处理。在工况方面,现场考察设备的实际运行速度与矫平效果的关系,并评估入口引导和张力控制机构的可靠性。
在智能控制方面,确认检测系统的覆盖范围和闭环反馈速度,避免表面坑点或波浪纹被遗漏。
总结:不锈钢板矫平平整度的最终达成,不是靠单一参数指标,而是设备结构设计与实际工况适配的协同结果。无论是辊系设计、机架刚度还是智能控制,每一点都决定了最终的产品质量。