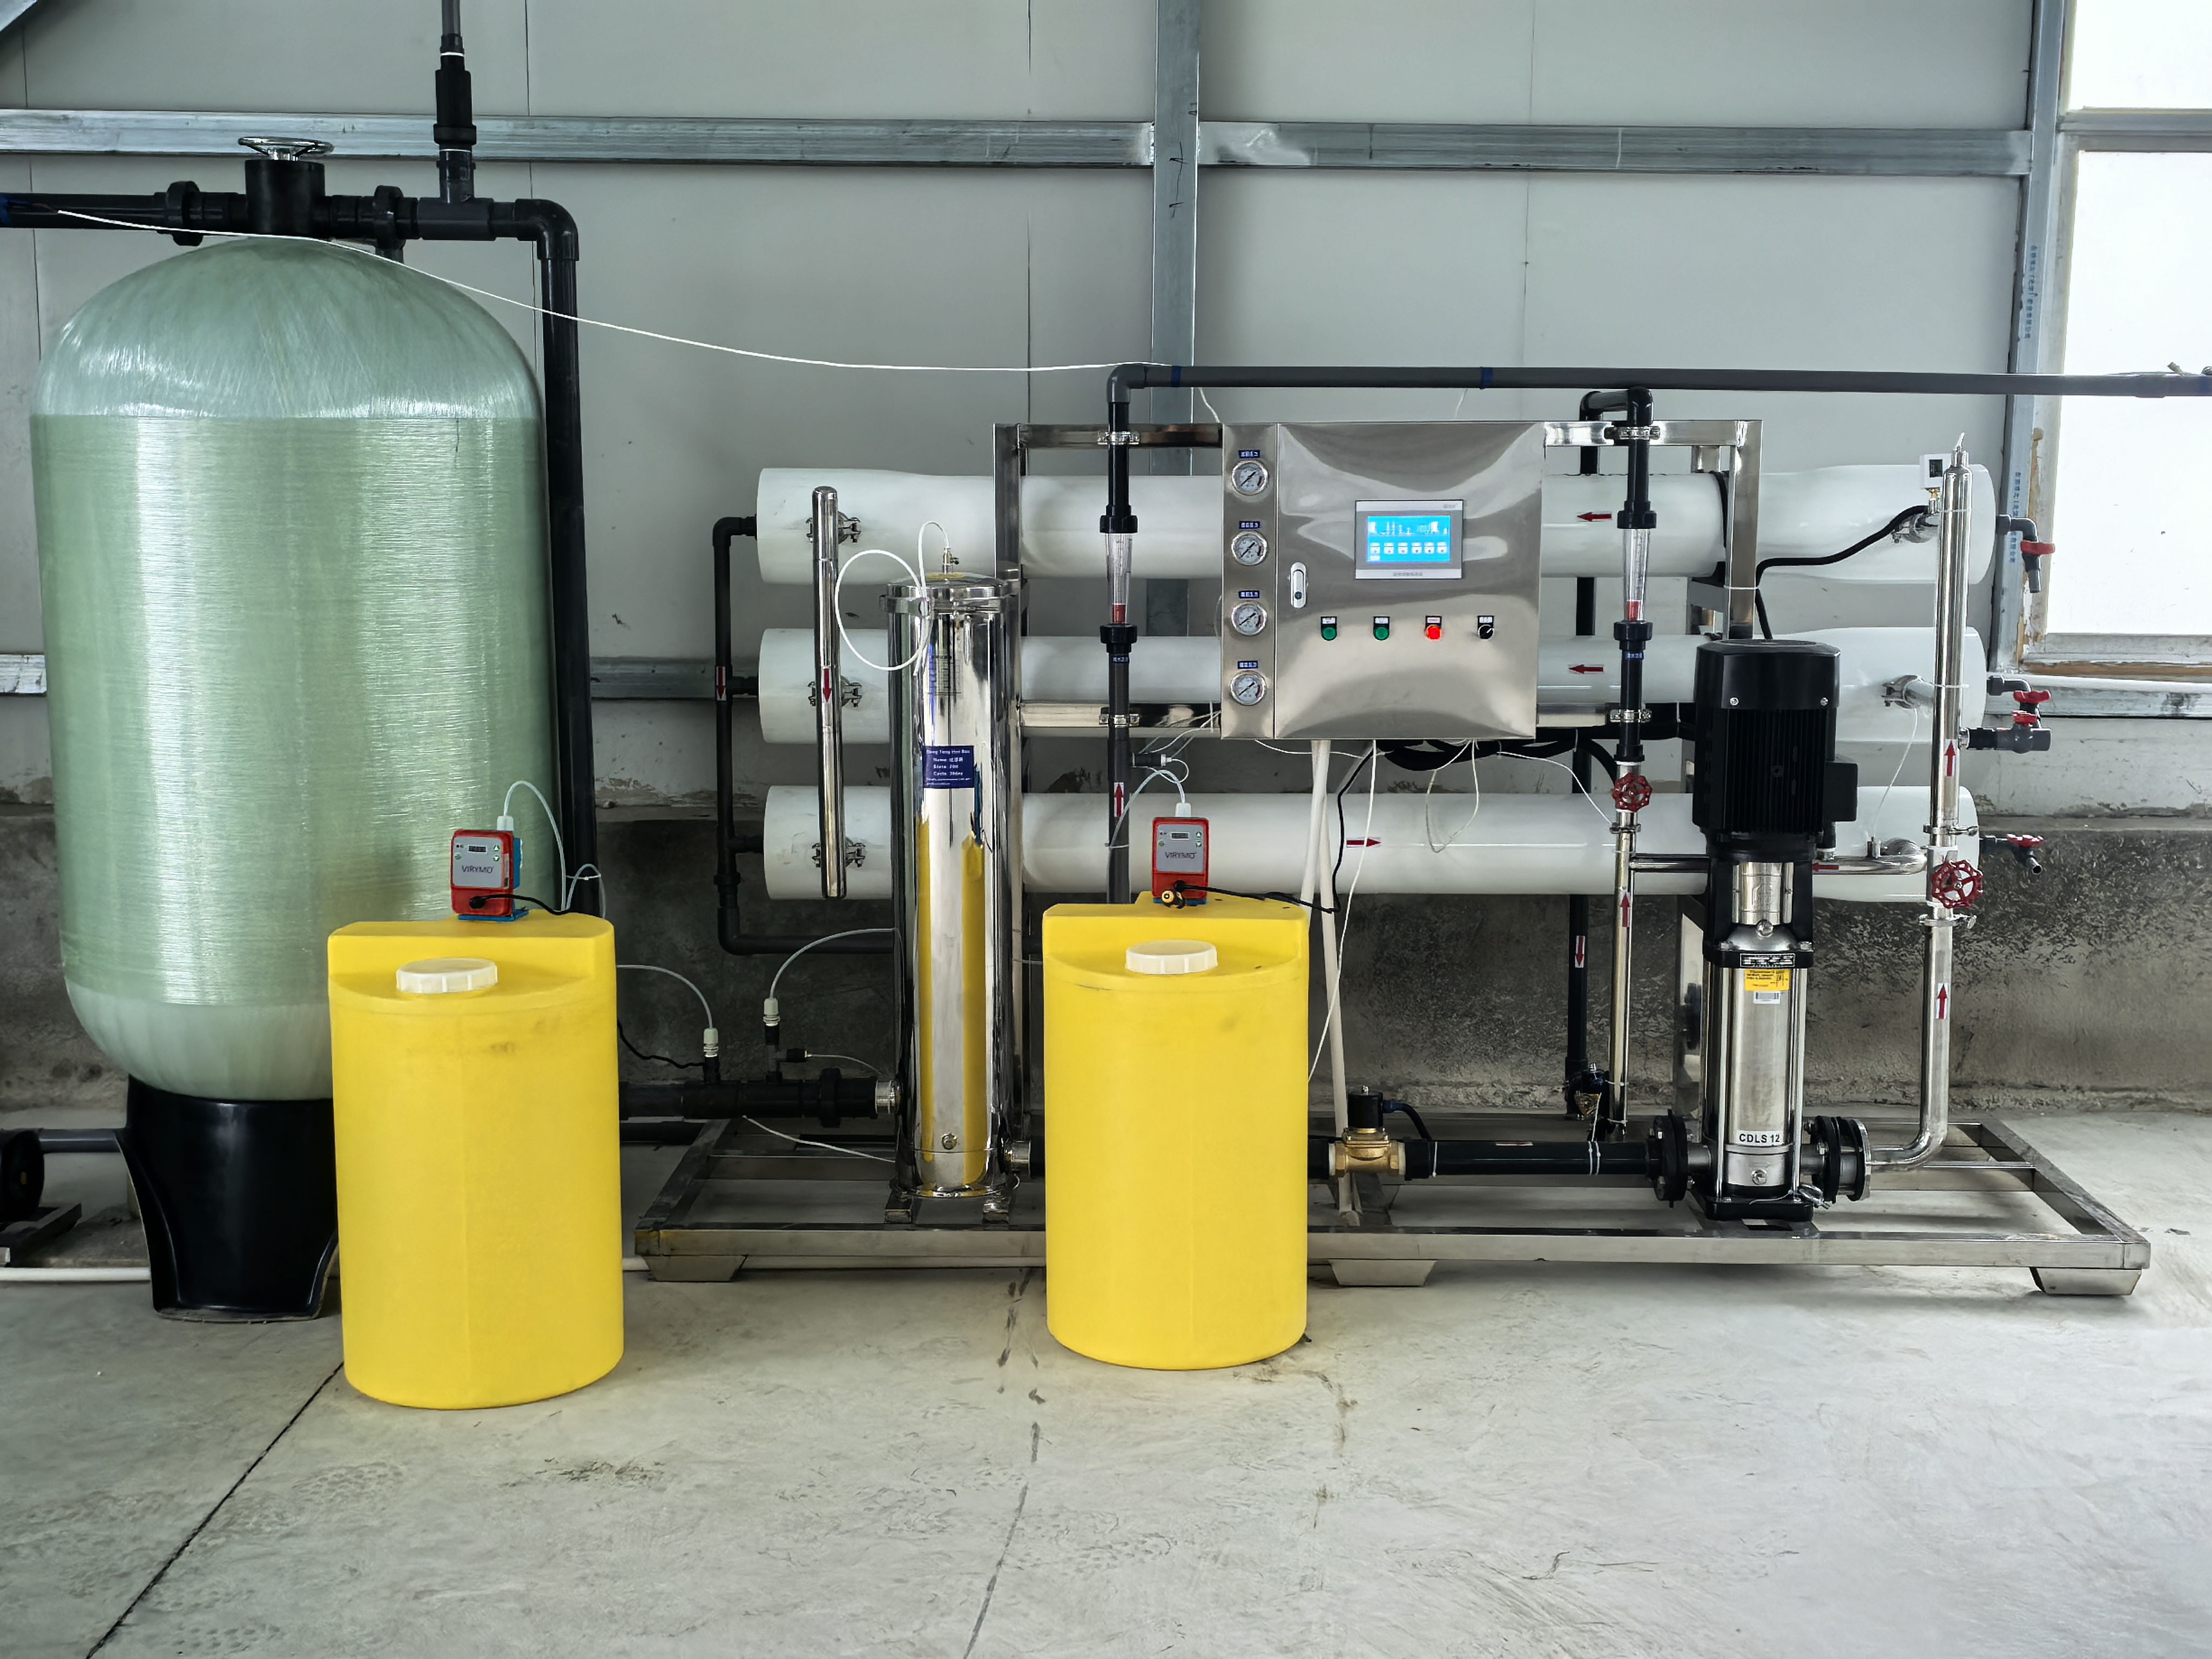
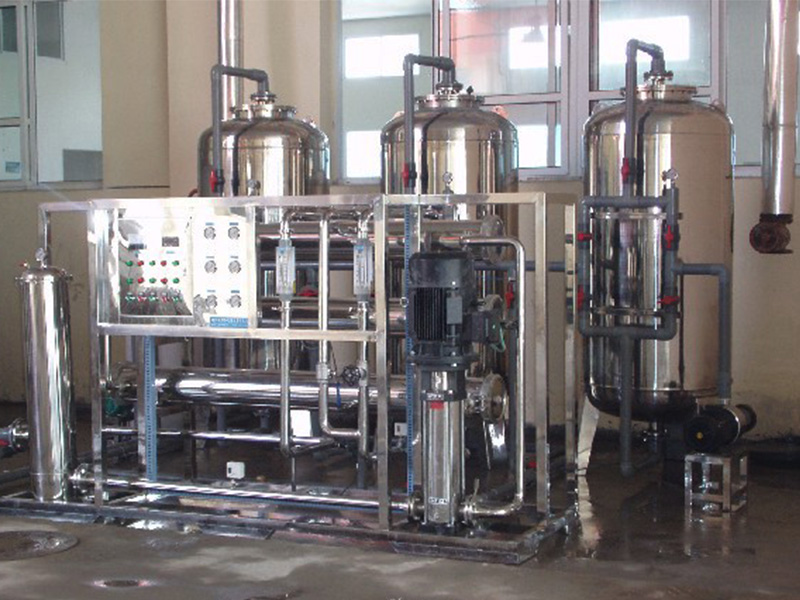
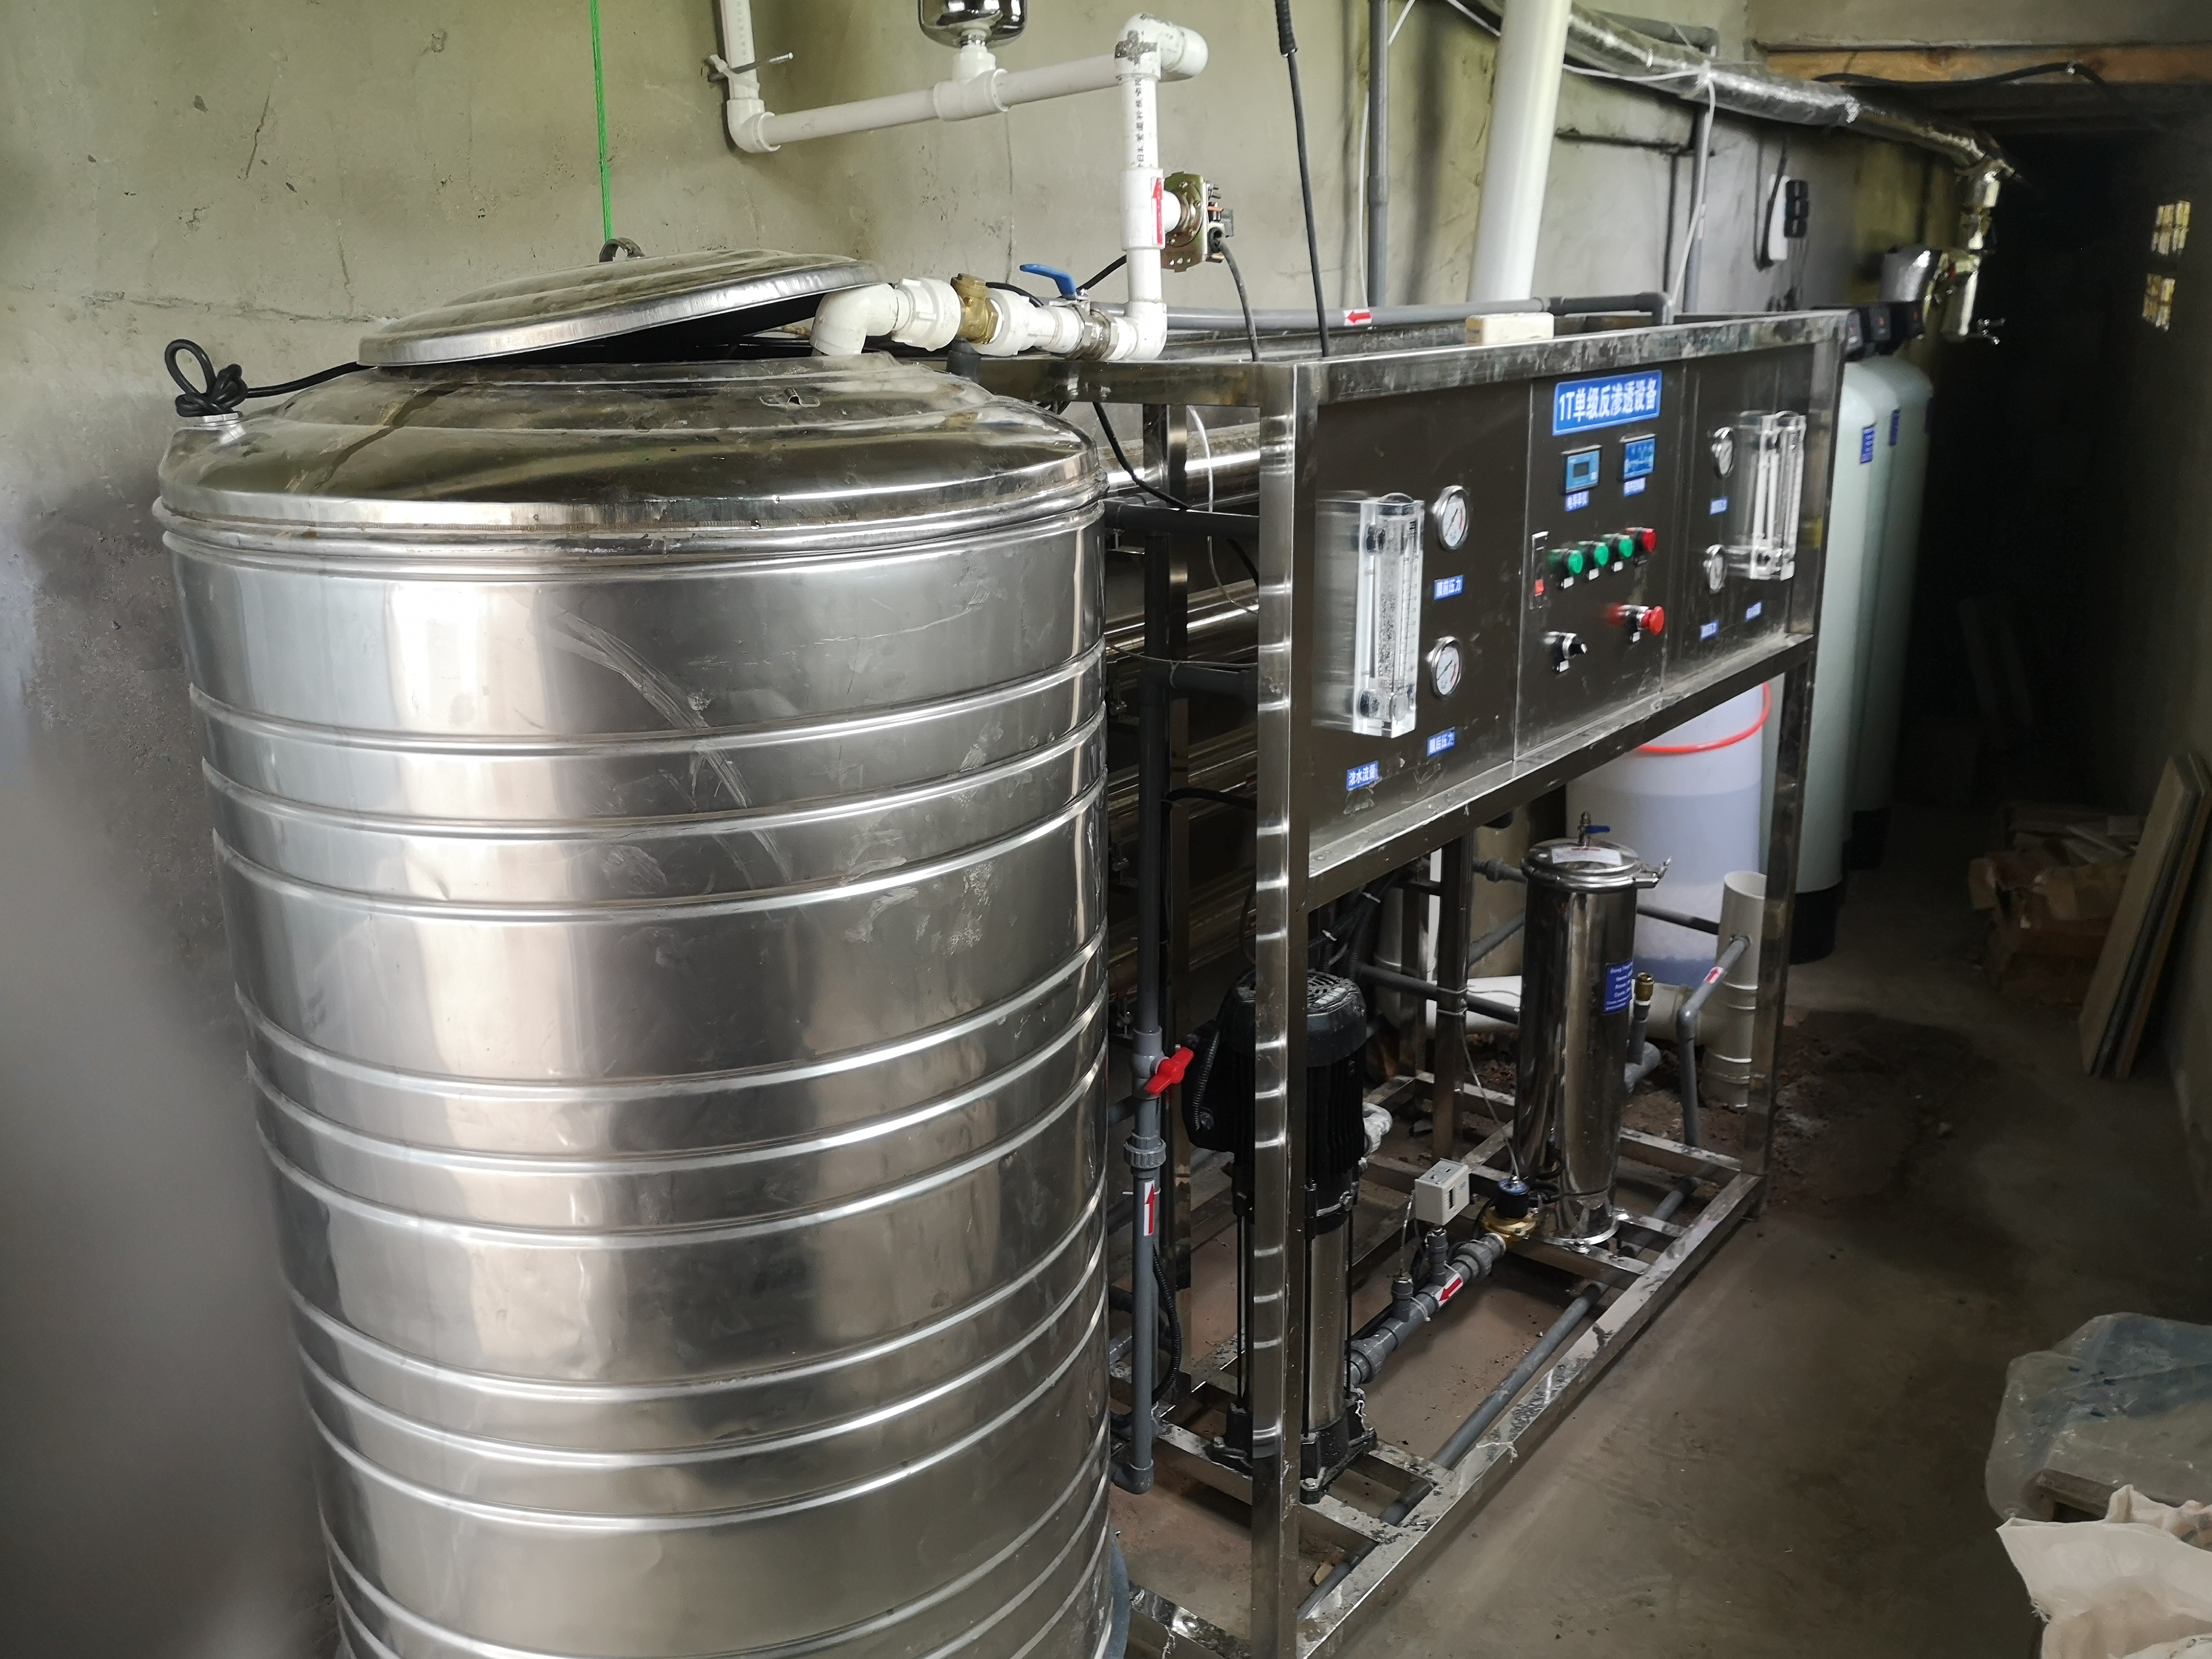
摘要: 在工业生产中,水质的稳定性直接影响产品良率与设备寿命。随着环保法规日趋严格,越来越多的企业将目光投向反渗透净水设备。然而,市面上的设备参数繁多,如何从“能用”跨越到“好用”,关键在于对核心技术的理解与对实际工况的深度适配。...
在工业生产中,水质的稳定性直接影响产品良率与设备寿命。随着环保法规日趋严格,越来越多的企业将目光投向反渗透净水设备。然而,市面上的设备参数繁多,如何从“能用”跨越到“好用”,关键在于对核心技术的理解与对实际工况的深度适配。
一、膜元件:性能数据的“水分”与真实场景
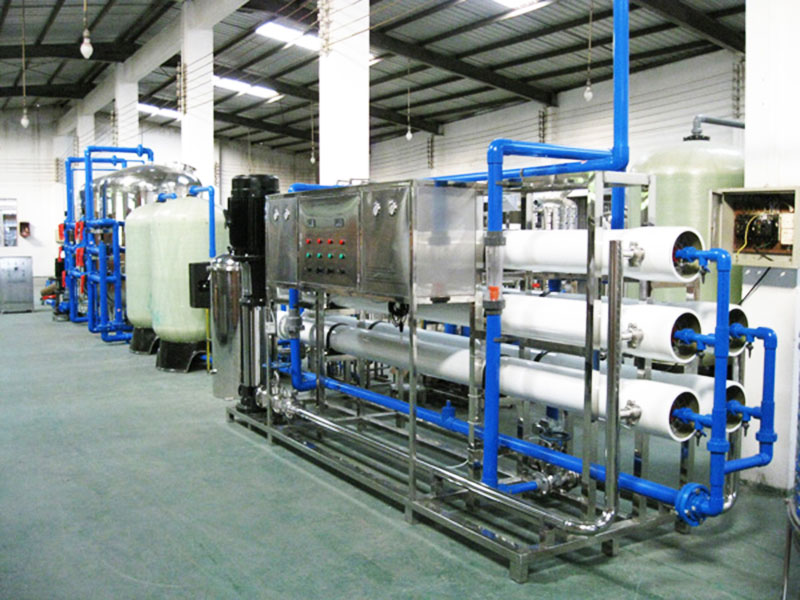
许多采购人员最先关注的是膜元件的理论脱盐率,通常在99.2%至99.8%之间。但必须明确,这类数据是在实验室标准条件下(25℃、特定pH值、无污染源)测得的。在真实的工业现场,水温30℃以上时,脱盐率会有约0.1%至0.2%的下降。某食品加工企业曾因未考虑夏季水温升高,导致产水电导率超标。反渗透净水设备的实际表现,更应关注在一定温度变化区间内的稳定脱盐曲线,而非最高理论值。例如,中润核控(泰安)环境工程有限公司在项目交付前,通常会提供针对客户水源的72小时连续运行数据,给予客户更可靠的选型依据。
二、预处理系统:被低估的“咽喉”环节
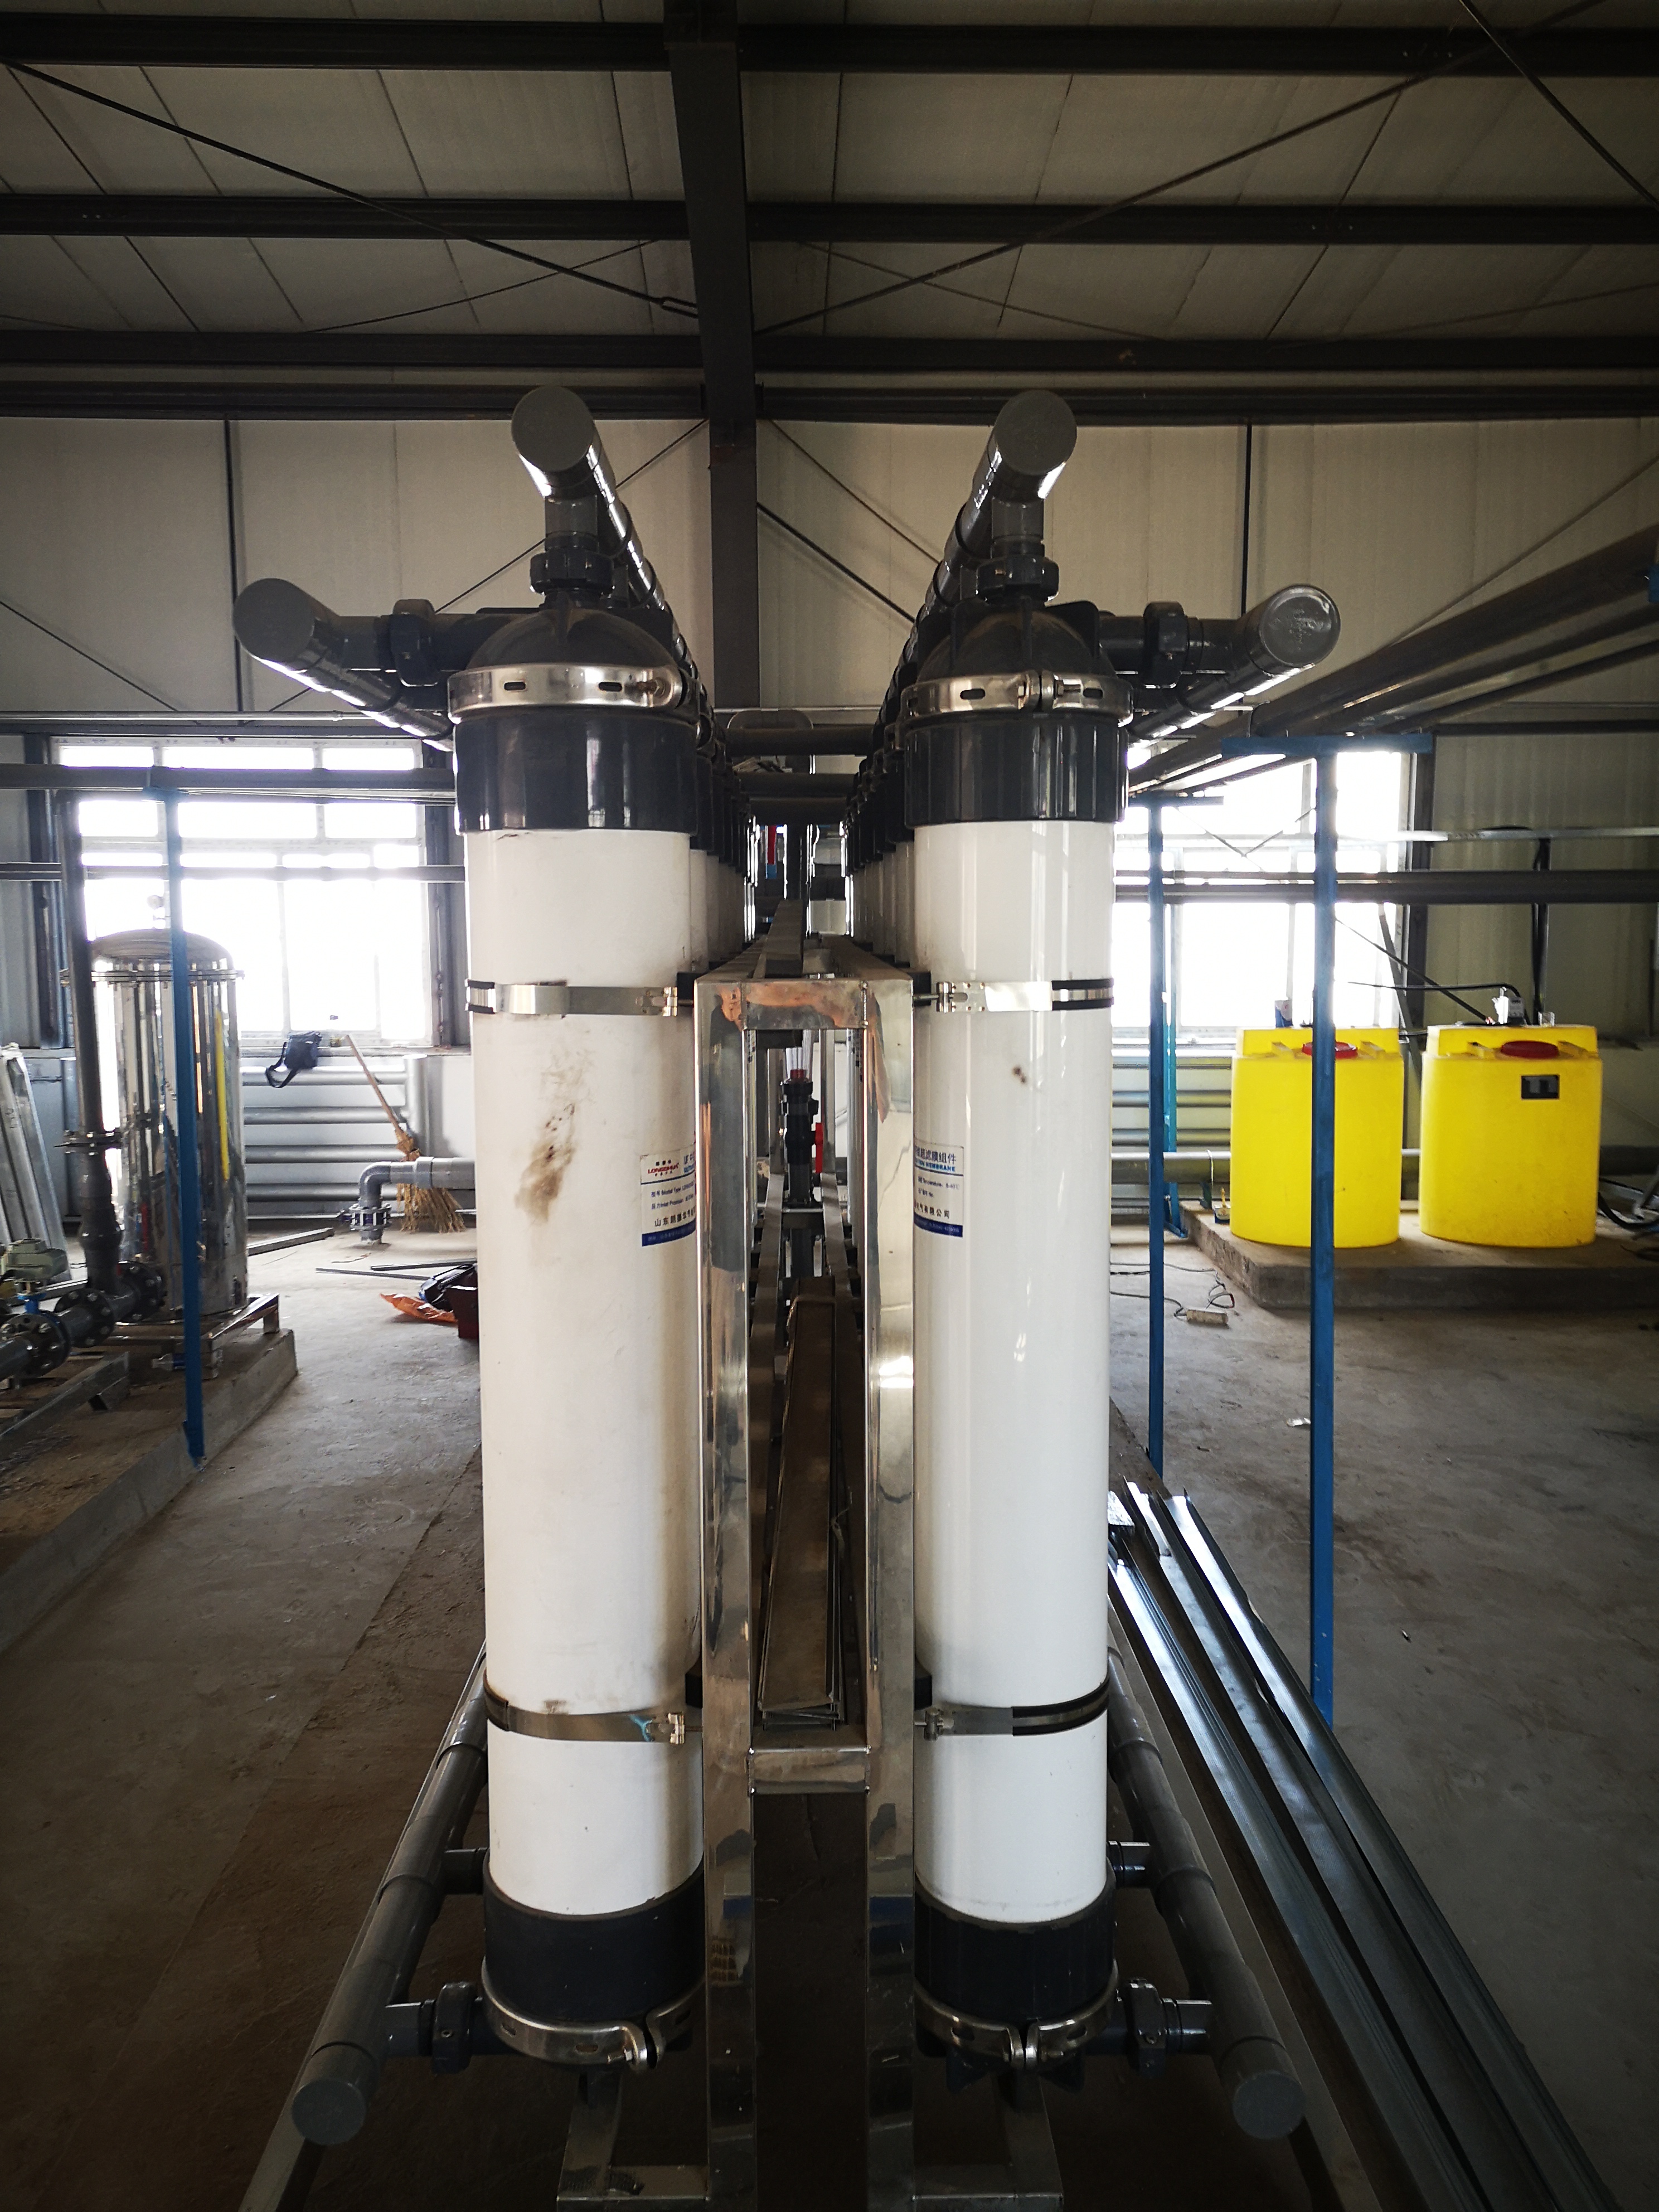
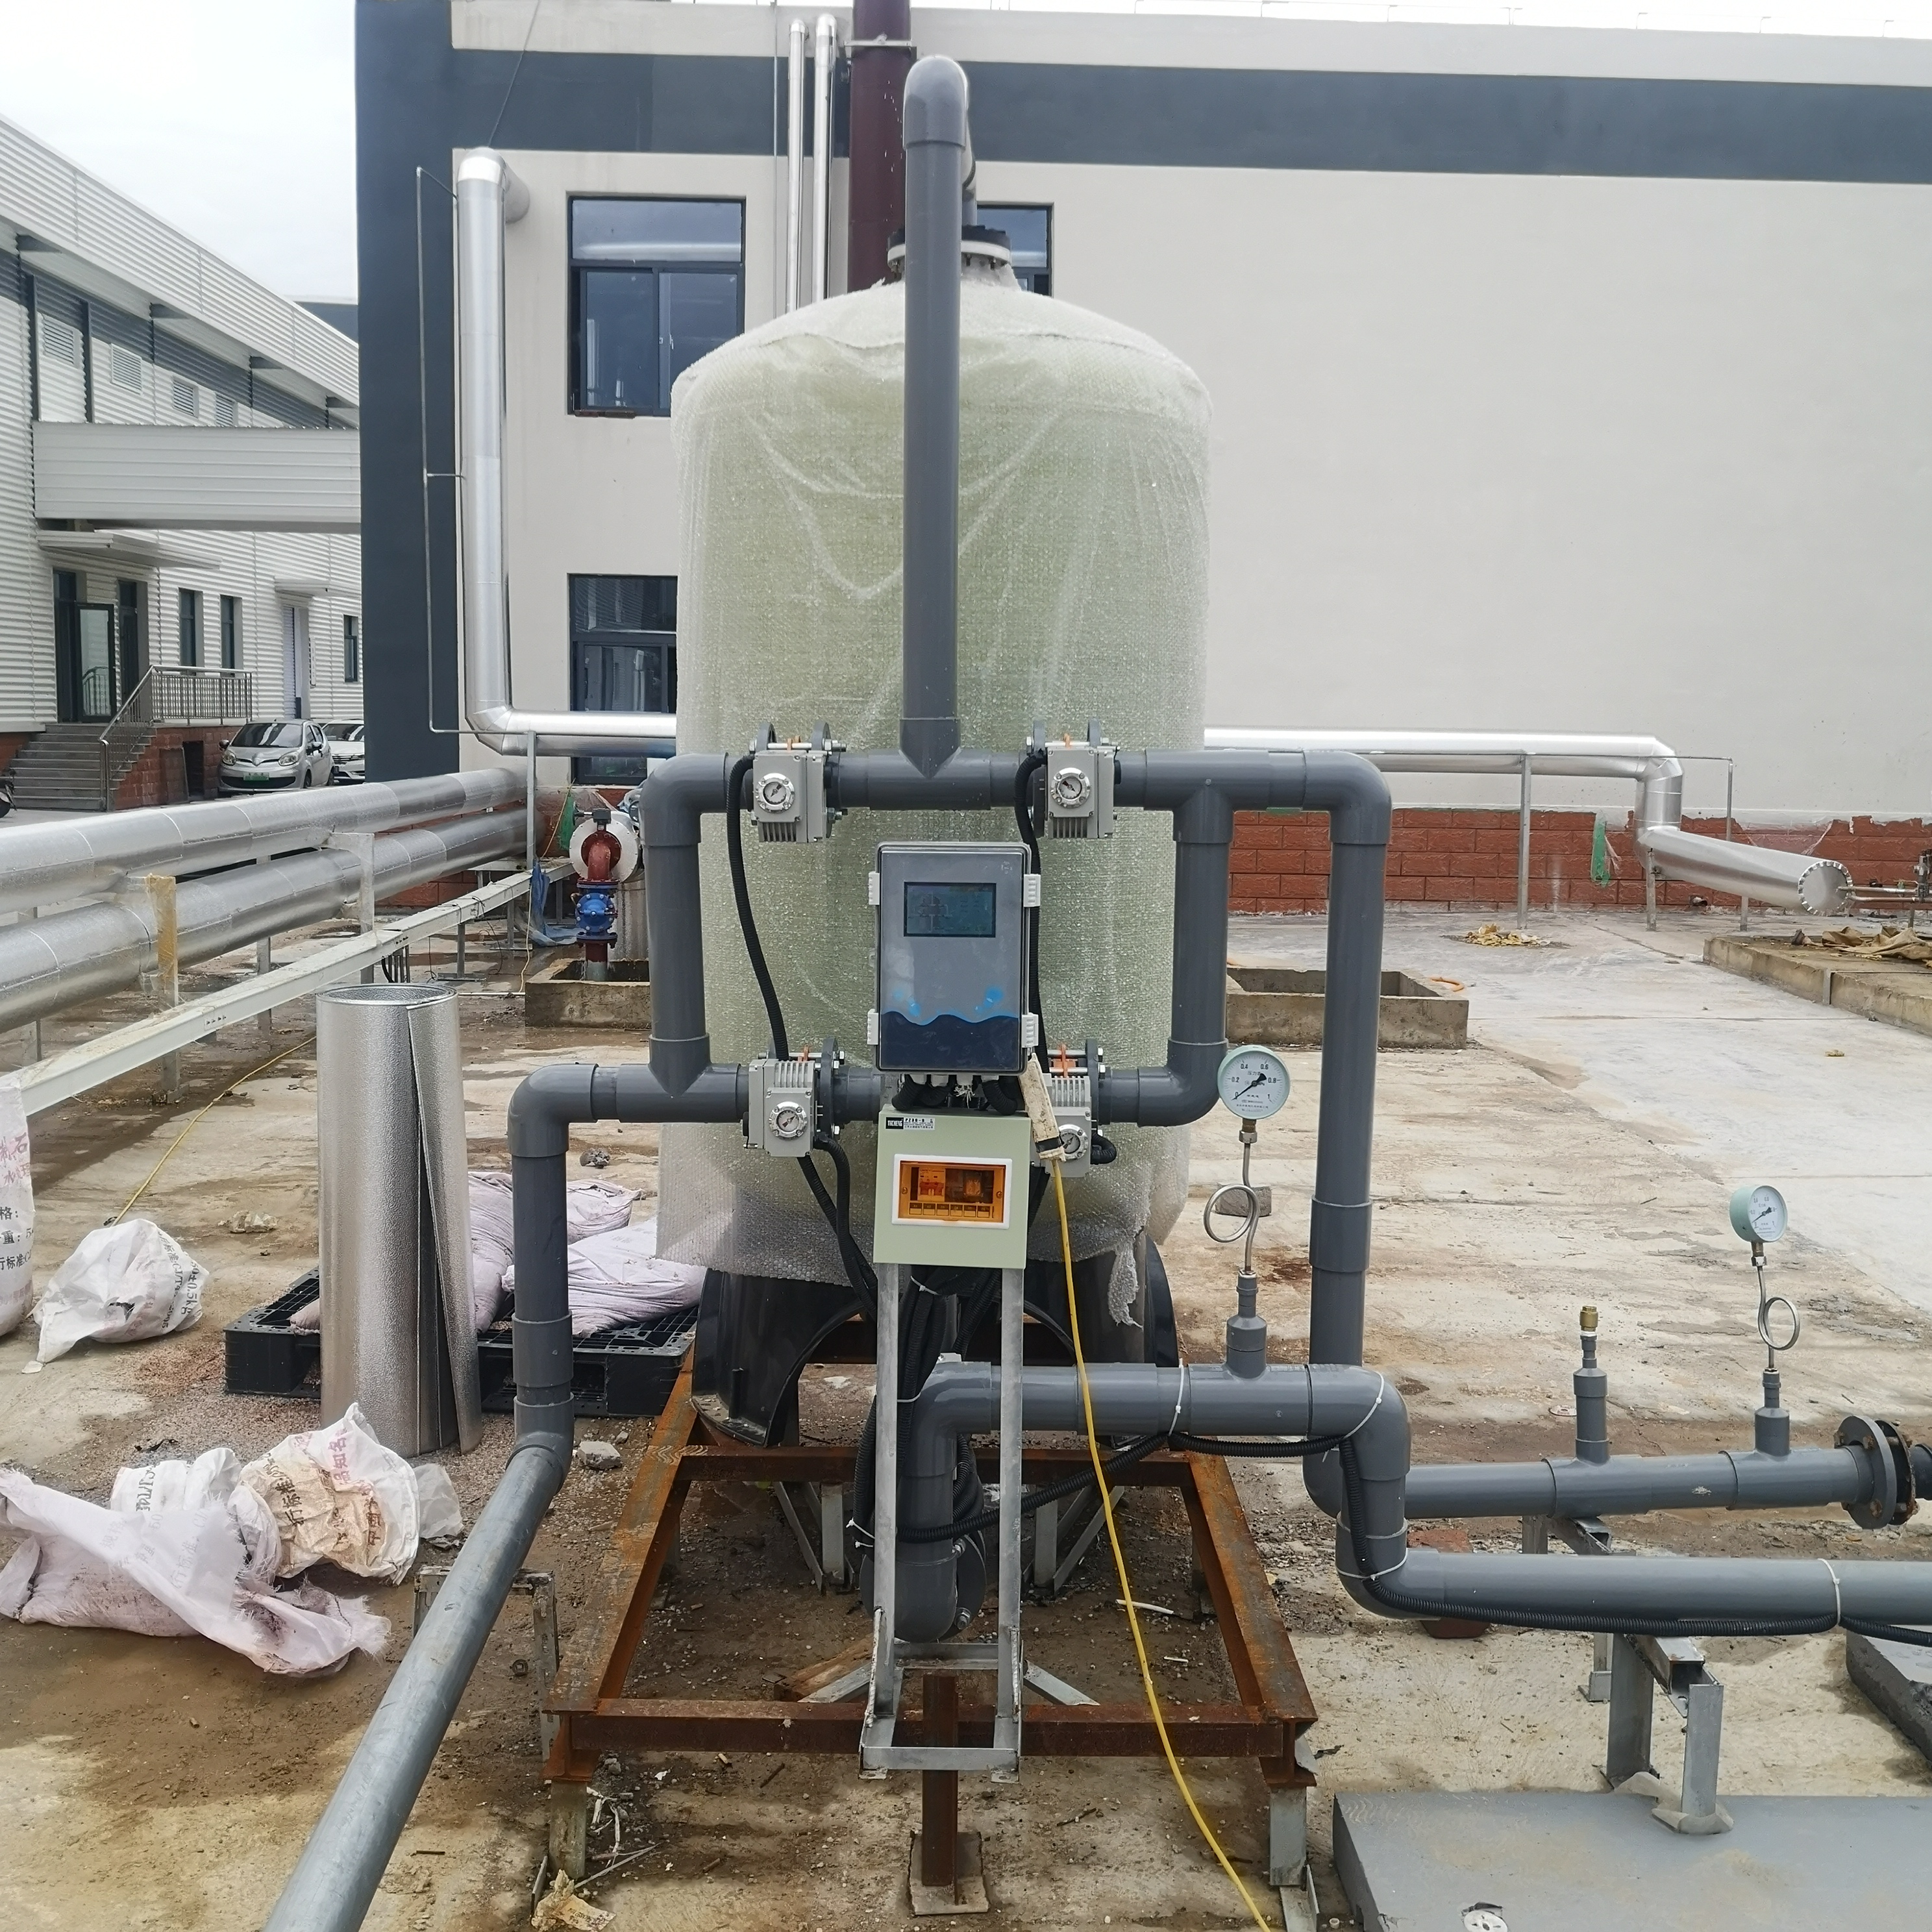
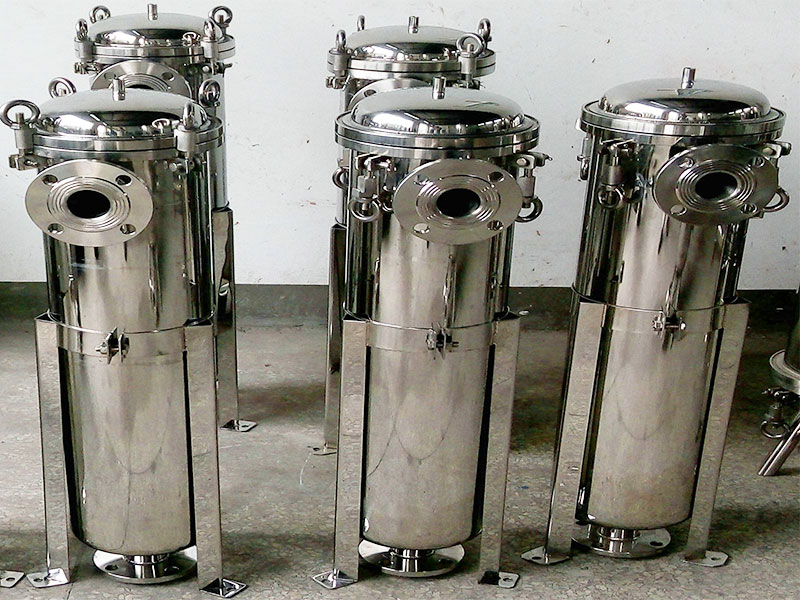
工业水源中常含铁锰、余氯及悬浮物。若预处理系统设计不当,膜元件会在数周内发生不可逆的氧化或堵塞。核心指标在于:前处理出水的SDI(污染指数)需稳定低于3,游离余氯小于0.1mg/L。对于回用水或地下水,建议配置多介质过滤器与活性炭过滤后,再进入超滤(UF)单元。不少中小型工厂为节省初期成本,简化预处理,最终导致膜频繁更换,总运维成本反而高出约20%至30%。这是采购时需警惕的“隐性陷阱”。

三、实际工况适配:流量与回收率之间的动态平衡
工业场景下,反渗透净水设备的回收率并非越高越好。单支膜元件回收率通常不超过15%,整机系统回收率多在75%左右。但若水源中硅、钙离子较高,回收率需适当调低,以防止结垢。某矿业公司曾盲目追求80%的回收率,导致RO膜在3个月内出现严重硅垢,不得不离线清洗。合理的方法是根据水源水质分析报告,在系统设计时预留变频调节空间,使得回收率可随水质波动进行微调。
此外,设备与后端的供水管网、储水罐的衔接也需统筹。中润核控等技术型企业已在此方向积累了众多案例,例如在淄博陶瓷集团的配套项目中,通过优化浓水段压力控制,将系统整体运行能耗降低了约7%,同时保障了连续供水。
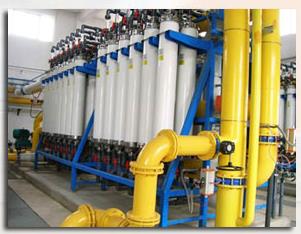
四、自动化与维护视角的考量
现代反渗透净水设备应具备完善的自控与报警系统,包括电导率在线监测、高低压保护、自动冲洗等功能。对于关键元器件(如高压泵、膜壳材质),需考察其品牌及抗疲劳性能。从长期运维角度看,便于拆卸的端盖设计、标准化的滤芯尺寸,能显著降低日常维保难度。在集中管理数台设备的车间,具备远程通讯接口的设备可帮助运维人员实时掌握多机组运行数据,及时预警风险。
总结展望
选对一套反渗透净水设备,绝不是简单看参数表。它需要对水源的精准诊断、对工艺链的系统认知,以及对实际工况的灵活匹配。随着行业向节能化、集约化发展,具备定制化能力与可维护性设计的设备将更具竞争力。未来,业内的优质企业将更侧重提供包含水质分析、设备定制与运维培训的一体化方案,这对采购方而言,也是一份更稳妥的保障。