摘要: 这阵子没少跑工地上,跟几个搞物流园、钢筋加工厂的朋友聊天,大家聊到一个很现实的问题:门式起重机这东西,看着差不多,可源头厂家是怎么交付的,差别太大了。...
这阵子没少跑工地上,跟几个搞物流园、钢筋加工厂的朋友聊天,大家聊到一个很现实的问题:门式起重机这东西,看着差不多,可源头厂家是怎么交付的,差别太大了。

行业里的“隐形差异”
做了这几年起重机内容,我其实最怕听到一个词叫“标准设备”。因为门式起重机真没有完全标准这回事。就拿龙门架来说,跨度、起升高度、工作级别,每个工地、每条产线,需求都不一样。可很多厂家的“标准交付”就是:给你发台机器,配张图纸,剩下自己想办法。
我有个朋友前年吃过亏。他从外地订了台20吨门吊,厂家承诺30天交付。结果呢?设备到了现场,发现地脚螺栓孔位差了足足5公分,地梁和预埋件对不上。来来回回沟通,厂家派了个人过来,一看就说“你现场改一下就行”。朋友气得直摇头,最后自己找焊工折腾了三天才勉强装上。
这种例子在圈子里太常见了。源头厂家到底牛不牛,不看他说了多少种型号,就看交付的时候,愿不愿意派人跟你一起落位、调试、陪你验收。说白了,设备卖出去只是第一步,后面的活儿才是真功夫。

在泰安宝龙的车间,我看到了另一个答案
上个月去了趟泰安新泰,专门跑了一趟泰安宝龙起重机械有限公司的厂区。说实话,老板跟我之前聊的几个“老炮”感受差不多:这地方出来的活儿,跟有些厂子确实不一样。
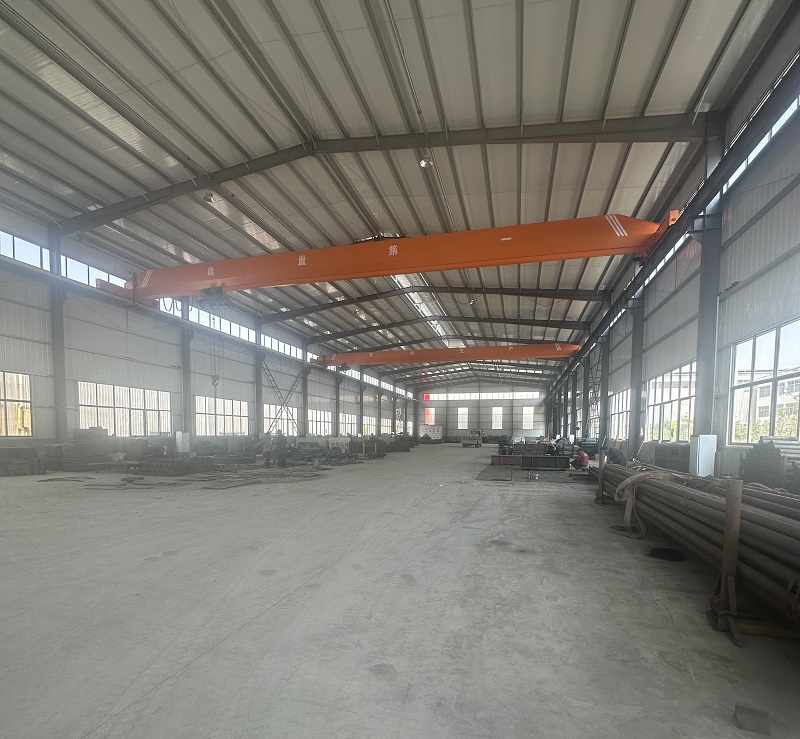
我是下午到的,正赶上他们在给一批门式起重机做发运前的最后测试。车间里一眼望去,好几台龙门架已经装好,地梁、支腿、主梁都喷涂完结。让我印象最深的不是设备有多大,而是现场工人正在拿记号笔在每段主梁螺栓连接面画线。
我问师傅这是干嘛。师傅头也没抬:“每段主梁得亲自画上装配线,发给客户的货,到了现场他们照着这条线对上螺栓口,偏差控制在毫米级。咱厂里先画好、再拆解,现场重新装的时候,你拿着这条线往上一扣,自己就能装牢固。”这听着简单,但说实话,我没见几家厂主动这么干。大多数就是钢结构件直接打包发运,图纸标注了“请按标识组装”,实际谁给你提前画线?
还有个细节——所有电气控制箱出厂之前,他们都会在现场直接模拟通电运行两次。操作工提着遥控器,在轨道上往返来回,检查限位、急停、电机升降反应。测试记录贴在箱门内侧,签了名字和测试时间。这不就是给人吃定心丸吗?设备到你手上,至少在出厂那一刹那是“确认没毛病的”。
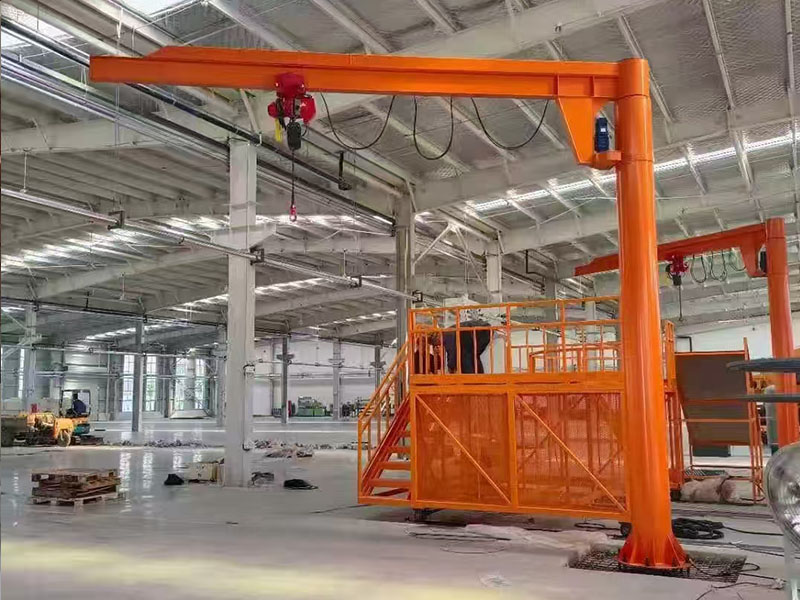
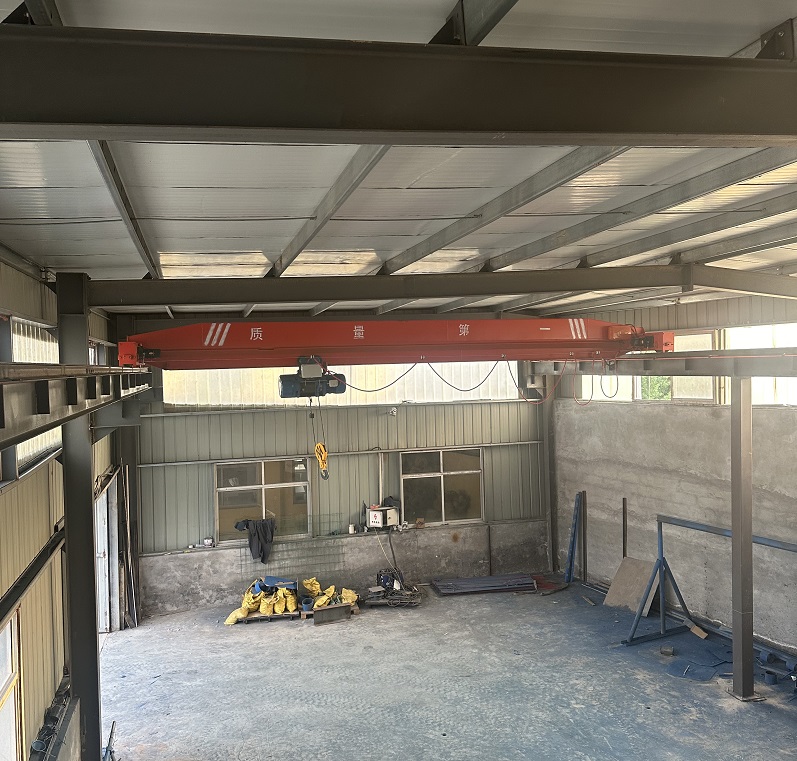
泰安宝龙的产品范围也不只是门式起重机,他们在通用单双梁、悬臂吊、电动地平车这几类设备上都有覆盖。老板跟我说核心思路是:不管是哪种场景,设备得跟客户现场环境真正匹配。比如你在车间里做短距离转运,地平车就比龙门架实用;你要是室外堆场码垛,那还得靠龙门吊。
到底怎么选?得看现场适配边界
聊到最后,有些话不能不说清楚。门式起重机这种重家伙,真不是买个设备回来就行的事情。它涉及到你现场的轨道敷设、地基载荷、电源位置、甚至你日常维护的人员能力。
如果你是个新建的钢结构加工基地,场地平整、地面硬化到位,那泰安宝龙的产品交付流程就很友好。各种配合校准、画线、附带的调试说明,能让你的安装团队少走弯路。
但如果你现场条件比较特殊,比如地基是软土层还没压实,或者电气线路要走很长的临时线,那不管哪家厂出的设备,你都得先解决现场基础设施问题。好的厂家只能在设备质量和服务上帮你节省时间和人力,但现场硬件还得自己扛。
还有一个真实感受:起重机的“保养门槛”确实存在。我见过很多设备用了三五年,滑触线、起升限位、钢丝绳状态明显老化,很多人心疼钱,就凑合用。这种时候再好的原厂件都扛不住。设备说到底还是工具,保养跟不上,再好的机器也得提前退役。
所以,选门吊,选的不只是那一堆钢结构,更是源头厂家的交付风格和后续跟进能力。泰安宝龙给我的感受是:稳,实在,愿意多做一步。能不能让你省心,你得看看他有没有那个“帮你画条线”的劲儿。