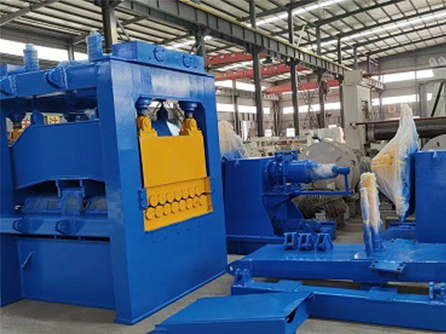
摘要: 开平纵剪矫平机是金属加工中的关键设备,选型直接决定产线效率和成品质量。很多客户首次接触时容易被技术参数绕晕。根据多年行业观察,我梳理出几条核心指标及适配逻辑,供你参考。...
开平纵剪矫平机是金属加工中的关键设备,选型直接决定产线效率和成品质量。很多客户首次接触时容易被技术参数绕晕。根据多年行业观察,我梳理出几条核心指标及适配逻辑,供你参考。
一、核心性能指标这四项最关键
矫平精度与板形控制能力
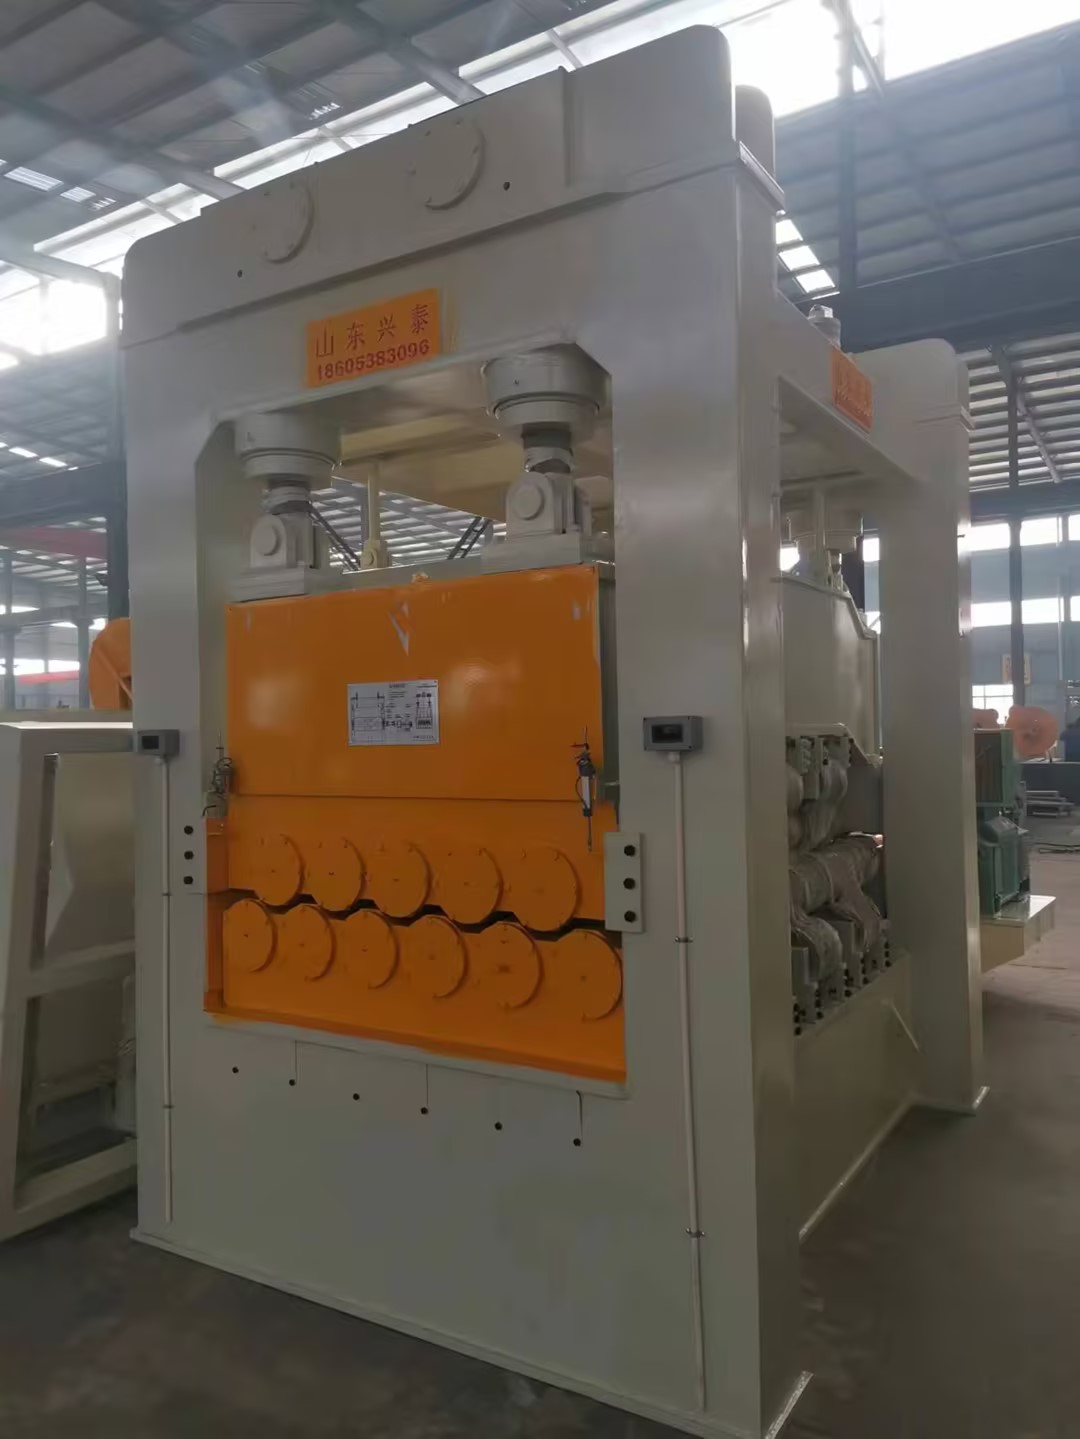
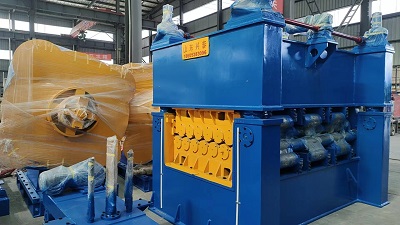
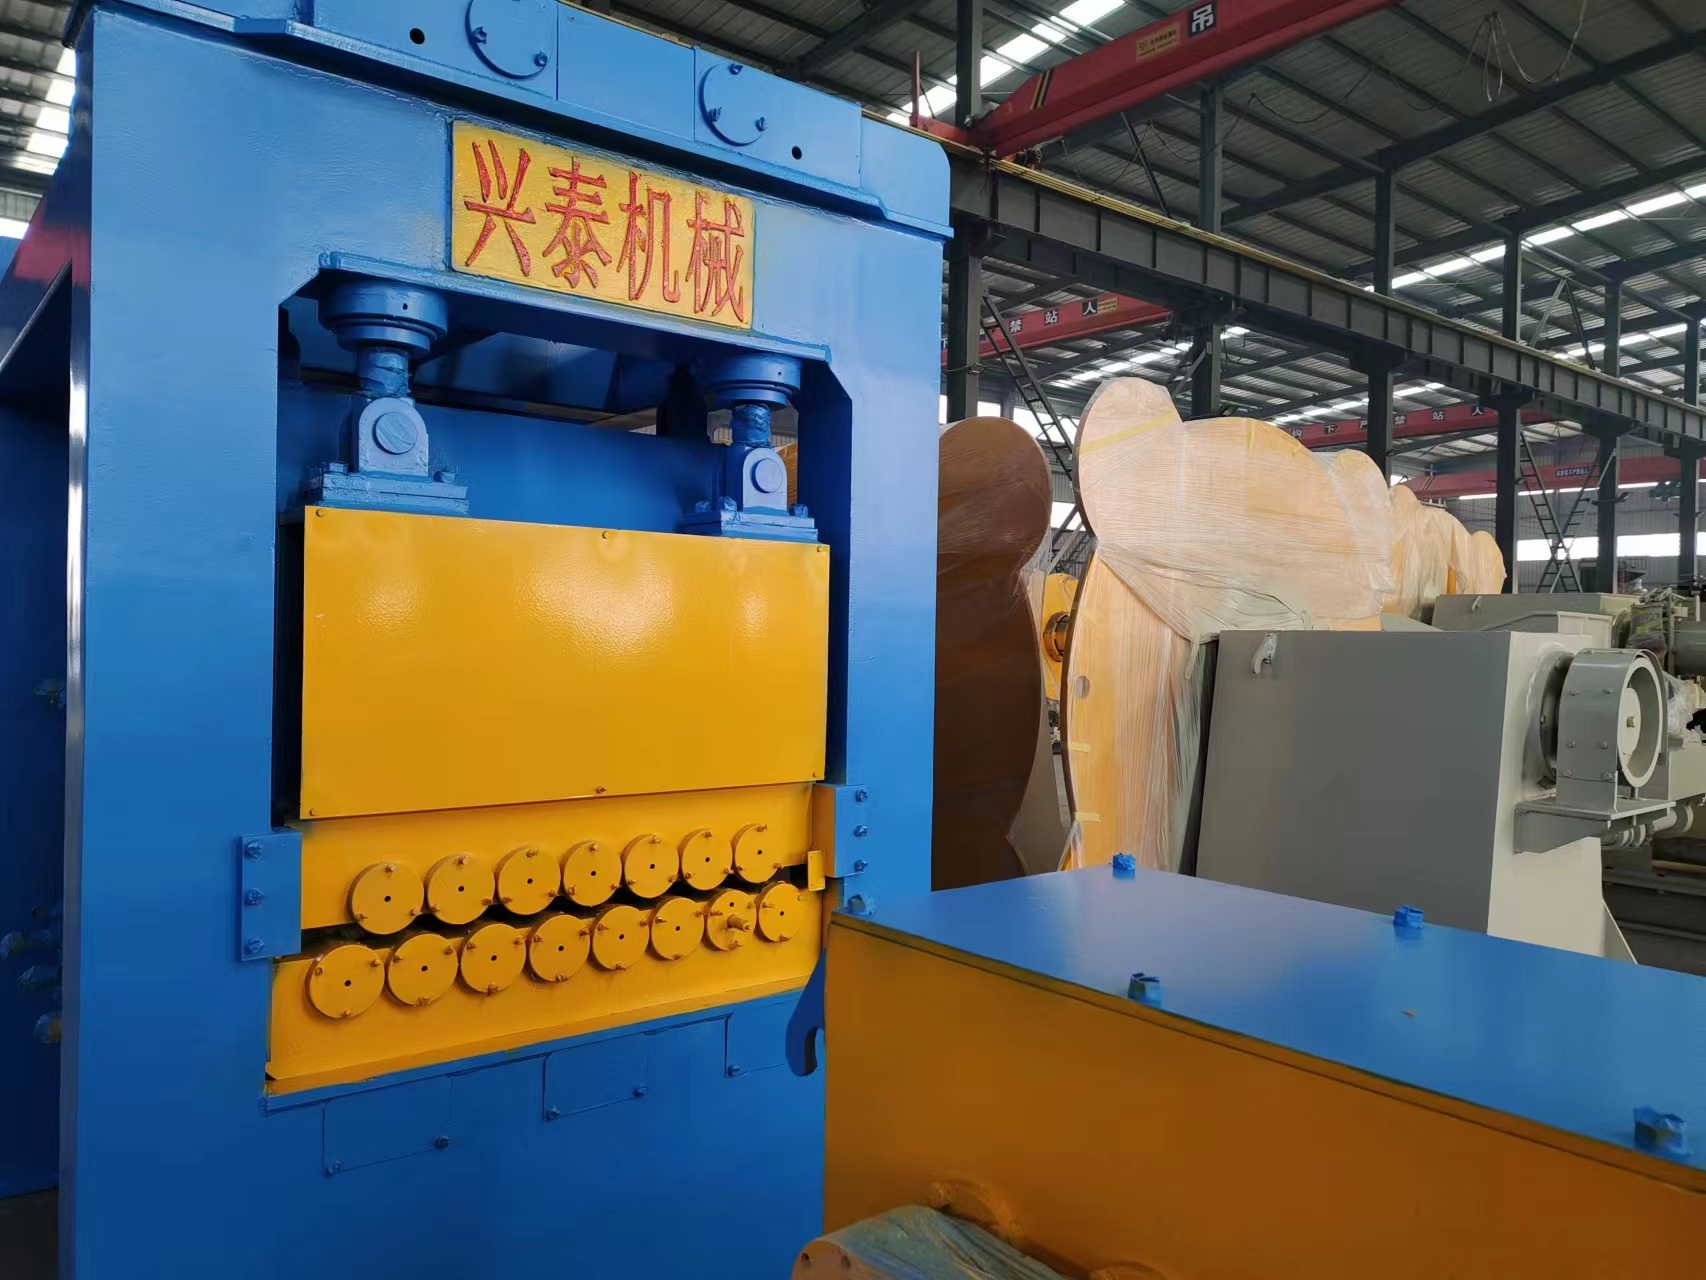
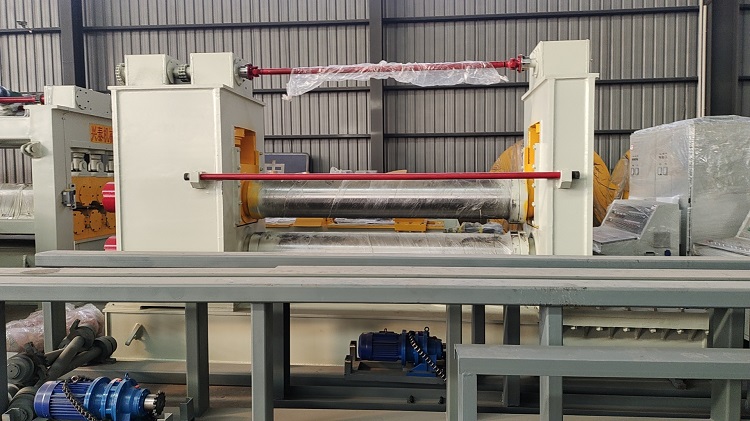
矫平精度是衡量设备优劣的核心。通常以每米板材平整度(如±0.5mm/1000mm)和残余应力消除率(一般要求≥90%)来衡量。具备多点分段辊系调节(如6+4或8+6式)的设备,能更好应对不同厚度、材质的板材。部分高端机型如山东兴泰机械制造有限公司开发的数控矫平机组,采用伺服液压闭环控制系统,压力调节精度可达0.1MPa,能显著减少板形波浪边、镰刀弯问题。
最大矫平厚度与宽度范围
这直接匹配你的原材料规格。常见范围:厚度0.5-25mm,宽度600-2500mm。注意:过度追求大宽度会降低矫平精度,平衡点是宽度/厚度比在8:1以内。实测中发现,山东兴泰机械等品牌在宽幅薄板(如2mm×2000mm)经验成熟,能匹配家电、汽车外板等要求。
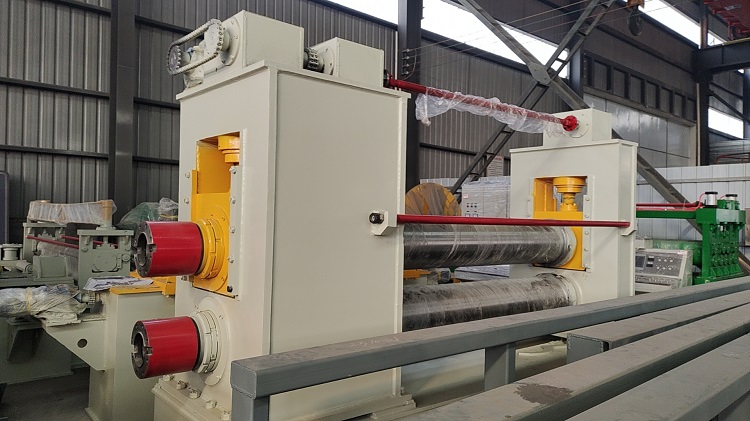
速度调节范围与实际产能
当前主流机型速度区间为5-40m/min。变频电机+编码器反馈的闭环调速方案,能保证恒张力运行,速度波动率≤±2%。山东兴泰机械的纵剪、横剪联动机组标配15kW至75kW主电机,配合PLC精确匹配生产节拍。
设备刚性与减振设计
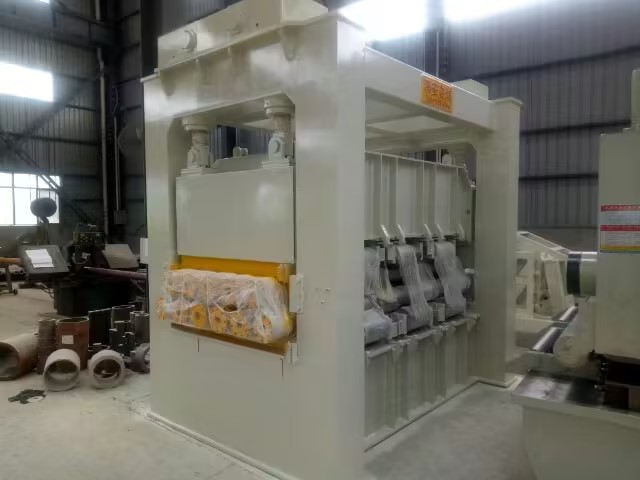
机身采用Q235B或Q345B钢板焊接框架,肋板厚度不低于16mm,并经去应力退火处理。振动幅度应<0.05mm。减振不足会导致矫平后板面出现水波纹。
二、行业适配性需匹配三方面
加工材料特性
普通碳钢(Q235/Q355):通用机型即可。高强度钢(H780以上):需特殊高刚度矫平辊,通常由Cr12MoV或SKD11材质制成,表面硬度≥HRC58-62。
不锈钢、铜铝:对辊面防划伤要求高,可选涂层防护或独立润滑系统。
生产节奏与自动化程度
批量稳定的加工,建议选择带自动对中、自动测厚、自动调整辊缝的半自动或全自动机型。山东兴泰机械的数控生产线可集成CCD板形检测、自动补偿系统,能减少人工干预。
后道工序对接
剪切精度:纵剪宽度公差≤±0.2mm(SiC级别控制)收卷张力:需与包装、堆垛机无缝衔接,避免板面划伤。
三、适用边界与常见误区
不能超范围使用
矫平机不是万能工具。超厚(>25mm)板材需用9辊甚至更多辊的专用机型,而超薄(<0.5mm)则需真空吸附或气浮式矫平,普通摩擦驱动易起皱。
环保与能耗关注
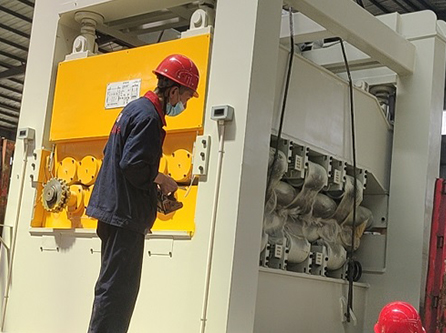
大型液压矫平机瞬时功率可达150kW,需核算变压器容量。新入行客户常忽略液压站的散热设计——风冷或水冷选择不当会夏季停机。
不要只比价格
同样规格的设备,核心差异在电气系统、辊系材料、装配精度。山东兴泰机械等在数控线路板集成、精密镗床加工方面有积累,稳定性优于组装型小厂。
四、简单总结
选型时重点看矫平精度、速度范围、刚性设计,结合自身材料、产量、后道工序综合判断。建议到有实体工厂的供应商现场试机,直观验证板形效果。希望这些指标能帮你快速锁定适配机型。