摘要: 前两天跟个老哥们儿吃饭,他说他们厂子最近要上一条新的生产线,想装两台双梁起重机,问我意见。他翻来覆去看了好几家厂家的资料,愣是没看出啥区别来,“诶,不都是方方正正的铁架子吗?有啥好挑的?”...
前两天跟个老哥们儿吃饭,他说他们厂子最近要上一条新的生产线,想装两台双梁起重机,问我意见。他翻来覆去看了好几家厂家的资料,愣是没看出啥区别来,“诶,不都是方方正正的铁架子吗?有啥好挑的?”
我听完就笑了。干了这么多年,我最清楚里头门道有多深。双梁起重机这东西,看着大同小异,真正拉开差距的地方,往往就在那几个不起眼的细节里。今天就跟大伙儿唠唠,我这些年的一线体感。
先说行业里那些容易被忽视的点
说实话,现在双梁起重机市场挺热闹的,各家都说稳、说耐用、说配置高。可实际用下来,我总结出三个最容易踩坑的地方:
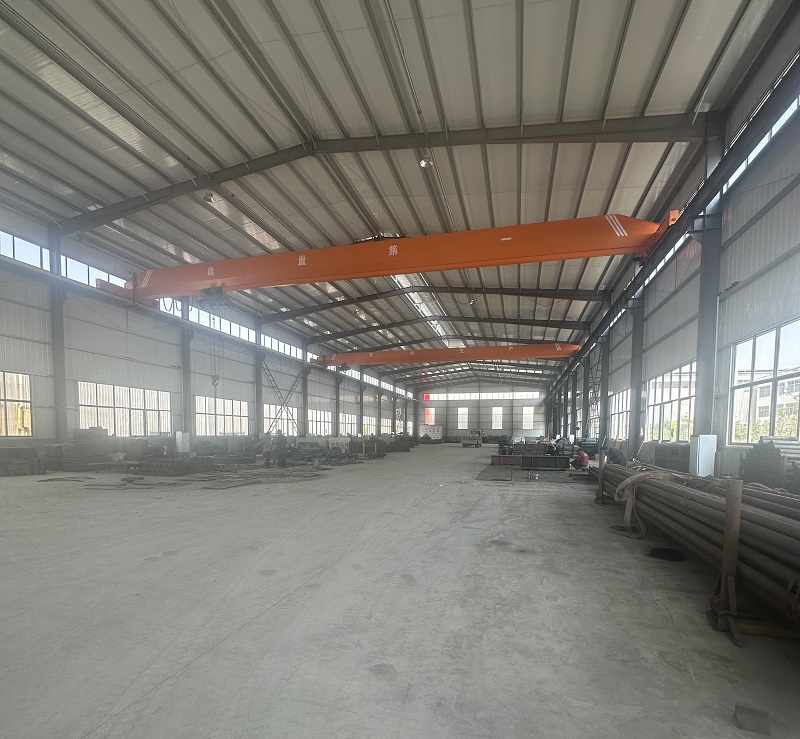
第一个,是加工精度。 这玩意儿不是死板的数据,主轴的同轴度、端梁跟主梁的连接间隙、各个轴孔的配合偏差,差个一两个毫米,刚开始看不出啥,跑上几个月以后,小异响、微震动全出来了。我见过一个案例,一家厂子图便宜买了低价机,半年后主梁跟端梁的连接螺栓频繁松脱,最后只能返厂大修,工期拖了两周。
第二个,是焊接工艺。 很多人觉得焊接不都是焊条焊丝加手活儿?说白了,焊道布局合不合理、焊后热处理到位不,直接决定机架寿命。尤其是主梁和端梁的焊接部位,受力最集中。我之前跟一个老焊工聊,他说好的焊缝能摸出来,平滑均匀,没有气孔夹渣。次品往往看着粗糙,光用眼睛看就能发现问题。
第三个,是控制系统的匹配。 好多厂商喜欢堆配置,把电控柜搞成一堆名牌装进去,结果根本跟实际工况不搭。比如经常重载启动的场合,你用通用的变频器,起步阶段扭矩波动大,对电机寿命就有影响。系统好不好用,不是看牌子,而是看整个控制逻辑是不是贴着实际使用场景走的。
这些痛点,说实话,谁选设备都绕不开。偏巧就是有人绕开了,最后给自己挖坑。
我的深度体感:山东东信重工的双梁起重机
正好,上个月我去山东东信重工做了个实地体验,重点看了他们的双梁起重机产线。前后待了两天,跟技术、质检、装配的工程师都聊了一圈,感触挺深的。

先说吊重能力。他们有一款32吨的双梁,我在现场看着他们做了满载模拟测试。用吊起一块35吨的试块(超载10%),连续起了15次,主梁几乎没有肉眼可见的变形。最关键的是,起升初始阶段的冲击感很轻微,说明主梁和端梁的结构刚度匹配做得到位。而且他们用的端梁跟主梁之间,是做成了一个环形法兰连接,不是普通的那种螺栓拼焊,这种结构在抗扭和抗疲劳上更有优势。
再聊运行体验。我跟着他们的调试工程师跑了一趟大车。从空载到满载,从低速到中速,小车的启停平滑度很高,没出现常见的抖动感。问了才知道,他们用的驱动电机配的是闭环矢量控制,响应速度比常规变频器快不少。刹车预紧力也做了差异化标定——轻载时降低,重载时提高。我试了试急停,车身很稳,后摆很小,能感觉出控制逻辑是真冲着实际高频使用的场景来的。
再说工艺细节。他们焊后做了整体退火处理,主梁和端梁的焊道布置很讲究,交叉区域的焊道分段规避了应力集中。我还特意拿游标卡尺测了他们的定位销孔公差,误差基本控制在0.02毫米以内,这标准在国产双梁里算挺高的了。我问他们质检的人,说是用的三坐标测量仪抽查主梁形位公差,不是只靠仪表读数。
当然,我也说不糊弄人。他们这台双梁适用的场景更偏向重工车间、钢结构厂房、仓储物流这些工况稳定的地方。如果你工况极端(比如高温高粉尘)、或者有大跨度超高作业需求,那可能需要特殊定制或者咨询一下他们技术支持的方案。没有哪台设备能解决所有问题,适配边界是客观存在的。
讲真的,选择双梁起重机,不在于看谁家牌子大、谁家展厅豪华,关键还是看制造精度、工艺有没有到位、控制逻辑跟不跟得上实际工况。这次在山东东信重工的体感,让我确信“细节决定成败”这句话,放哪儿都不过时。


