摘要: 电力设备焊接工厂常用的焊接工艺有多种,不同工艺有其特定的适用范围。泰安市大顺机械有限公司作为一家从事电力设备焊接等业务的企业,在这些焊接工艺的应用上有着丰富的经验。...
电力设备焊接工厂常用的焊接工艺有多种,不同工艺有其特定的适用范围。泰安市大顺机械有限公司作为一家从事电力设备焊接等业务的企业,在这些焊接工艺的应用上有着丰富的经验。
手工电弧焊
手工电弧焊是利用电弧作为热源的焊接方法。它通过手工操纵焊条进行焊接,设备简单、操作灵活,能在各种位置进行焊接。在电力设备焊接中,对于一些结构较为简单、形状不规则的零部件焊接,如小型电力开关柜的框架焊接,手工电弧焊就非常适用。因为它可以根据实际情况随时调整焊接位置和角度,对焊接环境的要求相对较低。泰安市大顺机械有限公司在进行一些非标电力设备结构件的焊接时,会经常采用手工电弧焊工艺,以满足不同客户对产品的个性化需求。
气体保护焊
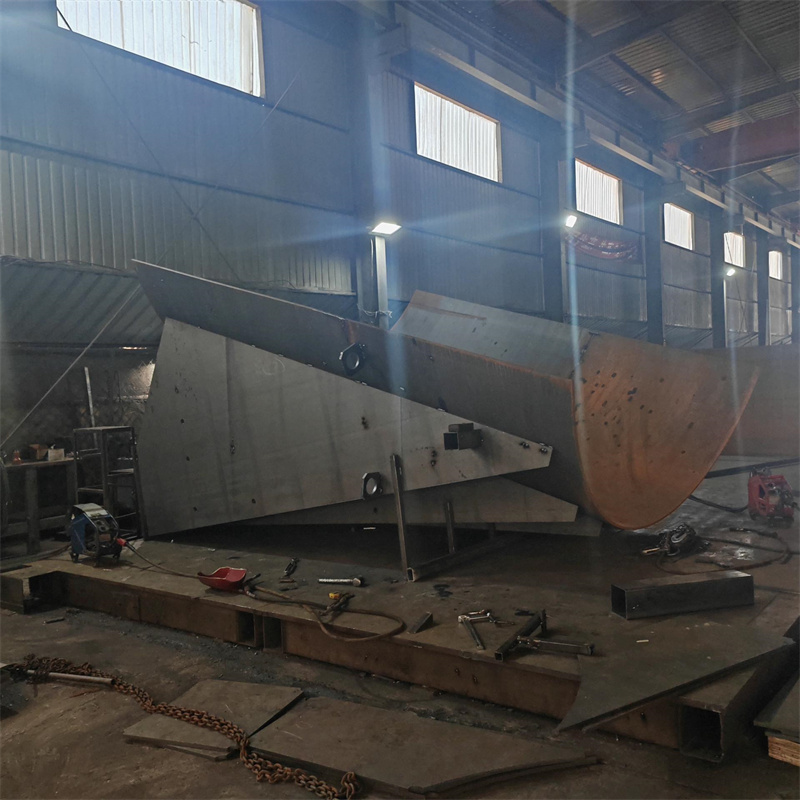
气体保护焊是以气体作为电弧介质并保护电弧和焊接区的焊接方法,常见的有二氧化碳气体保护焊和氩弧焊。
二氧化碳气体保护焊:成本较低,焊接效率高,适用于焊接低碳钢和低合金钢等材料。在电力设备制造中,常用于焊接一些大型电力变压器的外壳。泰安大顺机械在处理这类大型结构件的焊接任务时,选用二氧化碳气体保护焊,能够在保证焊接质量的同时,提高生产效率,降低生产成本。氩弧焊:分为熔化极氩弧焊和非熔化极氩弧焊,焊接质量高,焊缝美观,钨极氩弧焊尤其适用于焊接不锈钢、耐热钢等材料的电力设备部件,如电力设备中的精密管道焊接。泰安市大顺机械有限公司在焊接一些对焊接质量和外观要求较高的电力设备零部件时,会采用氩弧焊工艺,确保产品的质量和性能。

埋弧焊
埋弧焊是一种电弧在焊剂层下燃烧进行焊接的方法。它的焊接电流大,焊接速度快,焊缝质量稳定,适合焊接中厚板结构。在电力设备中,对于一些大型的锅炉、压力容器等设备的焊接,埋弧焊是常用的工艺。泰安大顺机械在处理这类大型电力设备的焊接时,利用埋弧焊的高效、稳定特点,保证了焊接质量和生产进度。
激光焊接
激光焊接是利用高能量密度的激光束作为热源的一种高效精密焊接方法。它具有焊接速度快、焊缝窄、热影响区小等优点。在电力设备中,对于一些精密的电子元件、传感器等的焊接,激光焊接是最佳选择。泰安市大顺机械有限公司在进行激光床身焊接、变压器夹件焊接等业务时,采用激光焊接工艺,能够实现高精度的焊接,满足电力设备对零部件精度的要求。
适用边界与注意事项
不同的焊接工艺有不同的适用范围和注意事项。手工电弧焊虽然操作灵活,但劳动强度较大,焊接质量受焊工技术水平影响较大,在使用时要注意对焊工的技能培训和考核。气体保护焊要注意气体的纯度和流量,以保证焊接质量,避免出现气孔等缺陷。埋弧焊适合大规模、中厚板焊接,对于薄板焊接容易出现烧穿现象,使用时要根据板材厚度调整焊接参数。激光焊接设备成本较高,对焊接材料的表面质量要求也较高,在使用前要对材料进行严格的预处理。
泰安市大顺机械有限公司在电力设备焊接业务中,根据不同的产品需求和材料特点,选择合适的焊接工艺,确保了产品的质量和性能。选择焊接工艺时,要充分考虑工艺的适用范围和注意事项,以达到最佳的焊接效果。