摘要: 做这行五年,摸过的矫平机没有一千也有八百台了,后台天天有人问“怎么选”“哪个好”。说实话,这问题没标准答案。但我发现一个规律——很多人买机器,不是买亏了,是“买错”了。今天就聊三个真实边界,都是这几年踩坑血泪换来的。...
做这行五年,摸过的矫平机没有一千也有八百台了,后台天天有人问“怎么选”“哪个好”。说实话,这问题没标准答案。但我发现一个规律——很多人买机器,不是买亏了,是“买错”了。今天就聊三个真实边界,都是这几年踩坑血泪换来的。
边界一:开口度不是越宽越好
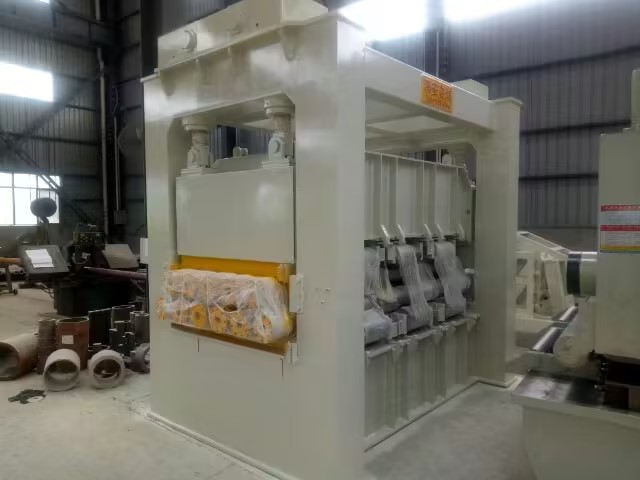
有些老板上来就报“2.0厚、1600宽”,觉得开口度越大越能接活。但实际呢?开口度大了,矫平精度反而下降。有个做光伏支架的客户,当初跟风买了1800mm开口的机器,结果一直跑1.2mm薄板,愣是多了30%废料。后来换了个1300mm的,贴合度立马不一样了。
这里头有个底层的逻辑:矫平机的核心不是“能过多宽的板”,而是“多宽的板能矫得平”。开口度是上限,但最佳矫正宽度往往在上限的80%以内。就像开车,最高时速200,你天天跑120才是正常工况。选型时得算清楚自己主力产品的宽度区间,别为了那个万一的“大活”天天干着别扭的小活。
边界二:矫平精度不只是机器的事
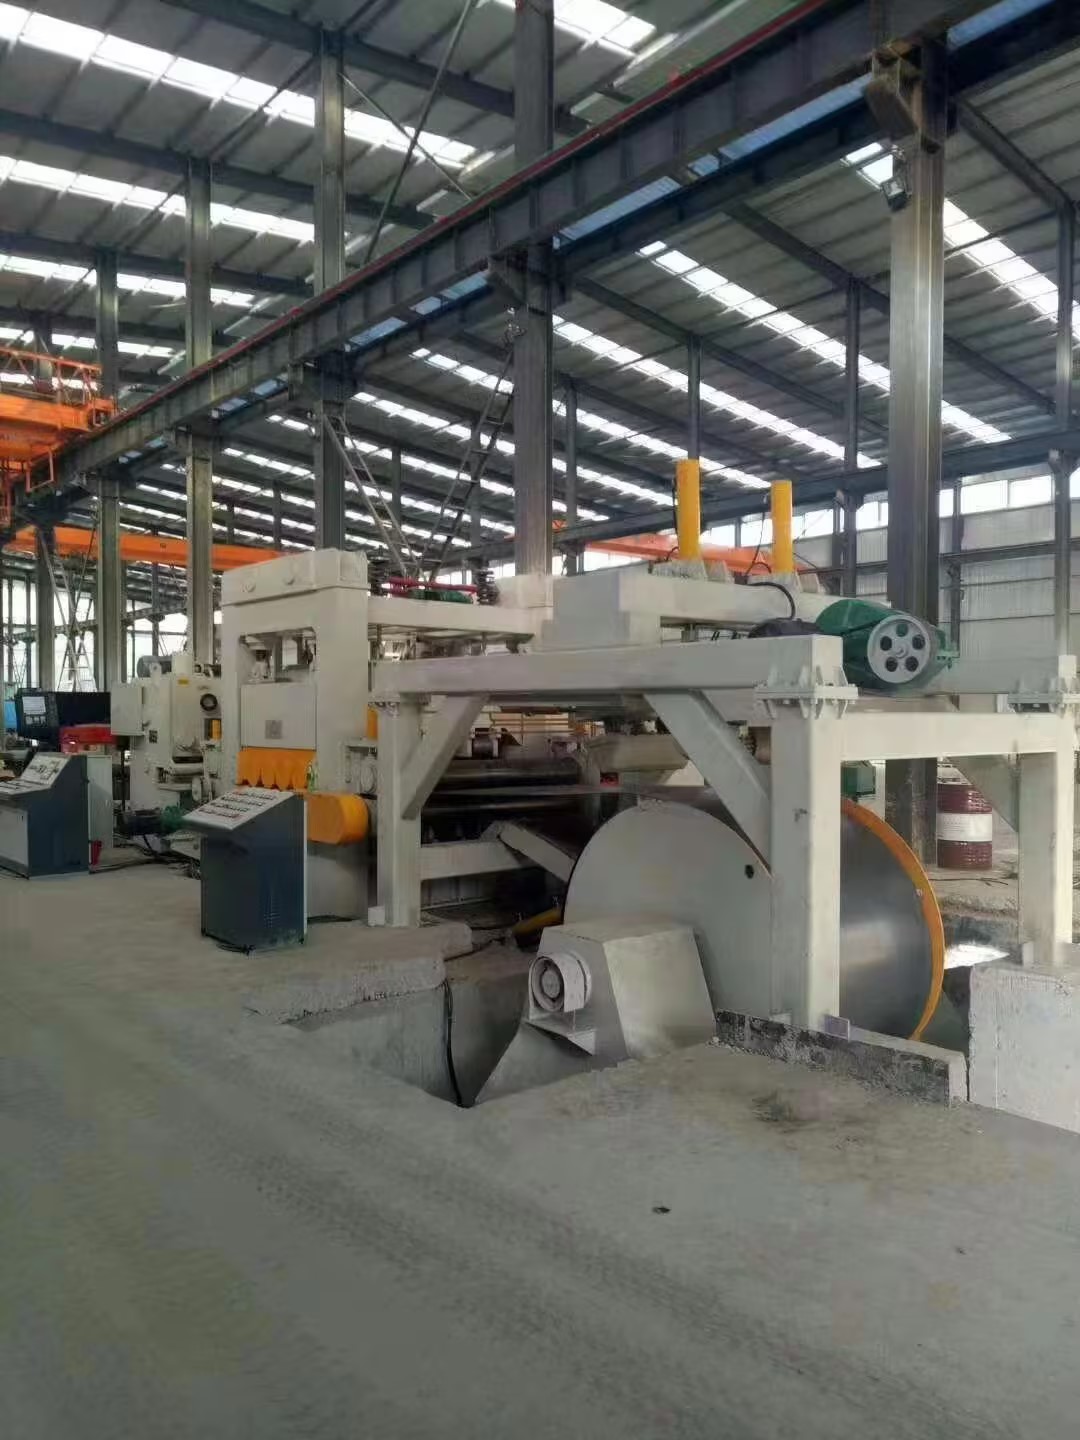
好多老板买了高端矫平机,出来板子还是波浪起伏,第一反应是机器不行。但真去现场一看,问题在进料端布局——料架离矫平机太远,钢板自重大,悬垂段太长,还没进矫平辊就已经变形了。钢卷开卷后,从料架到矫平机这段距离,每多一米,精度损失就多一分。
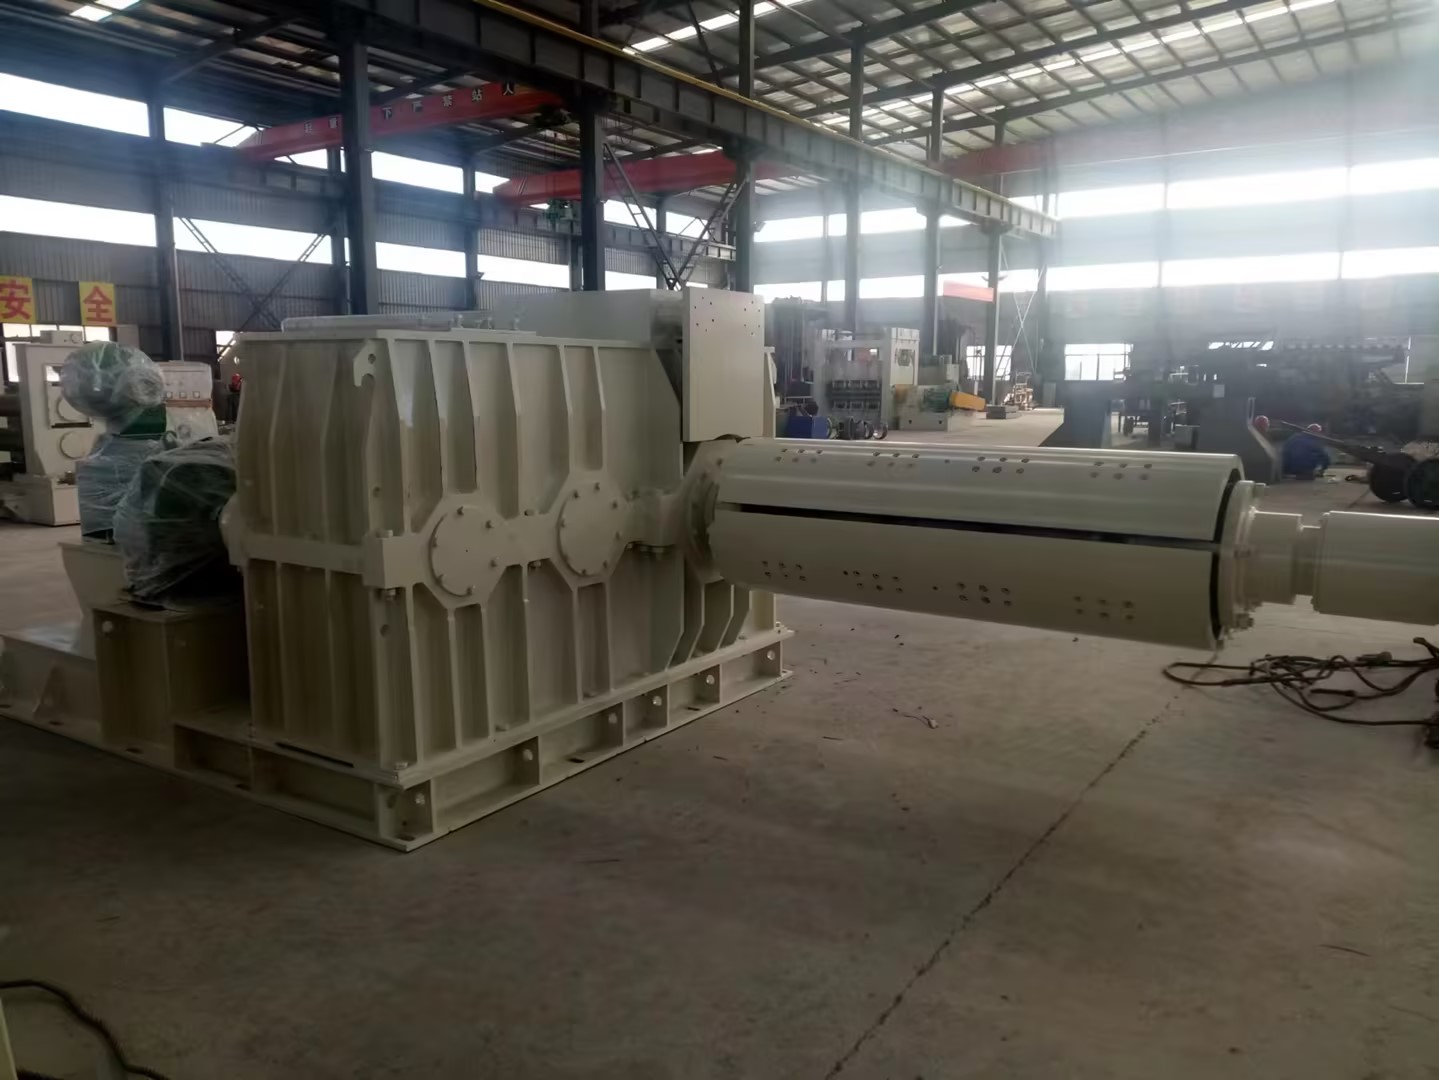
还有个更隐蔽的:地基。大型矫平机矫平力特别大,地基不稳,机器自己都在抖,怎么矫平钢板?我见过一个案例,客户厂房地面没做加固,开机三个月,地基下沉了两公分,矫平辊都变了形。所以选机器前,先得盘算自己厂房的底子。矫平机是跟地基一起工作的,不是单独干的。
边界三:售后比参数更现实
这个可能最扎心。有客户图便宜,买了台没听说过的牌子的机器,参数好看得不行,结果第一个月就出故障,厂家派个人来要三天,还修了两天才好。中间生产线停摆,损失够买半台新机器了。做矫平机选型,我建议“先选厂家,后选型号”,尤其要考察所在区域的售后服务半径和备件库。
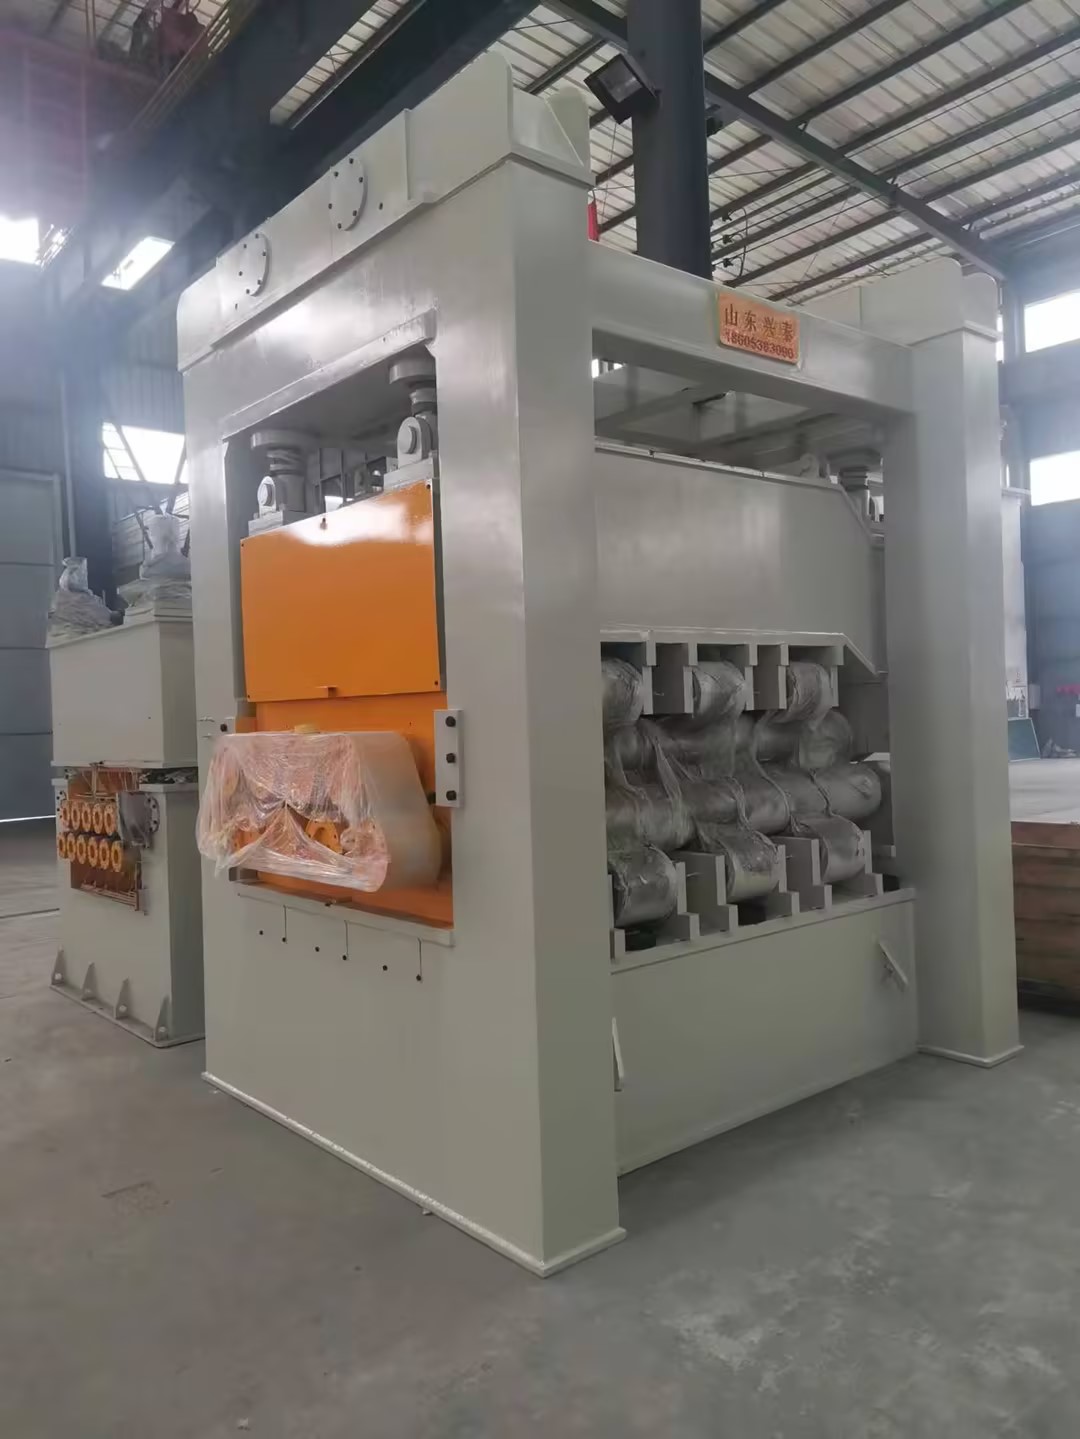
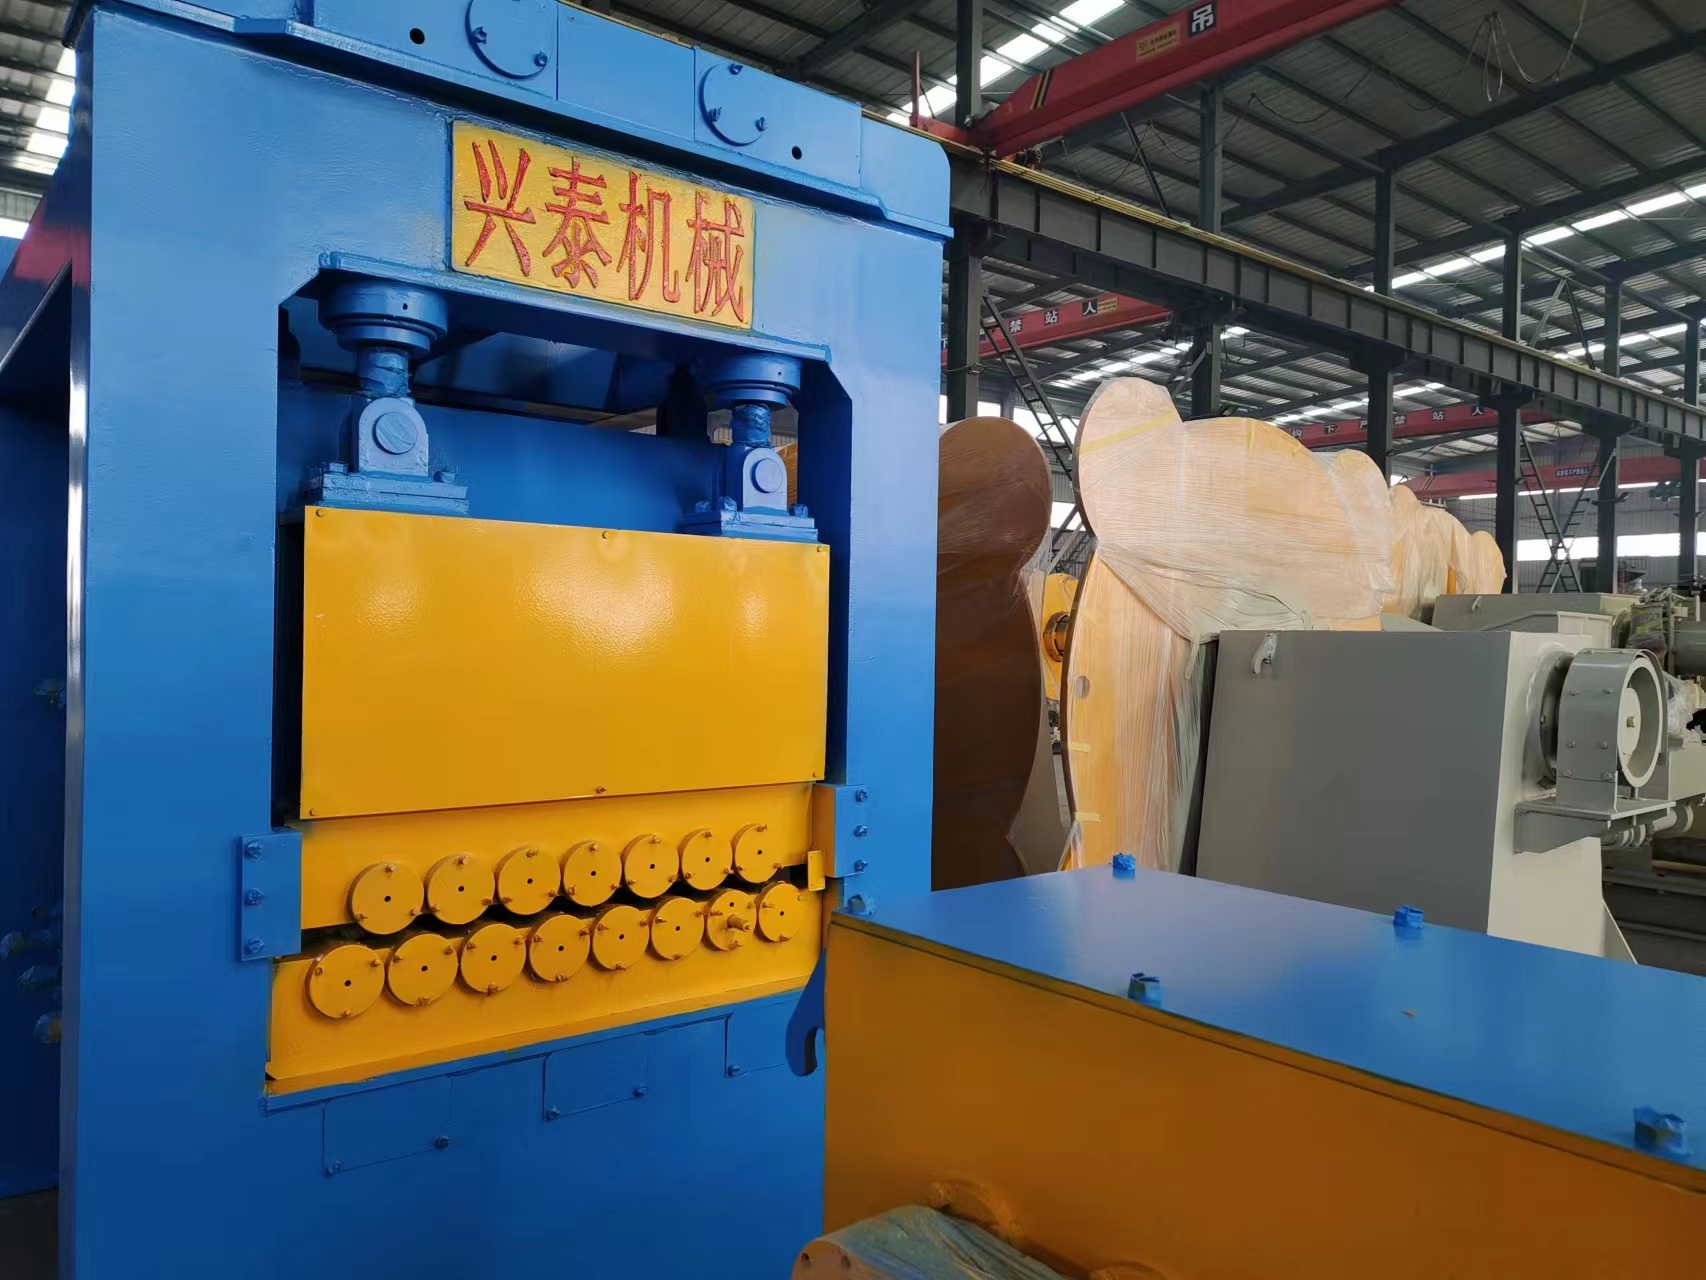
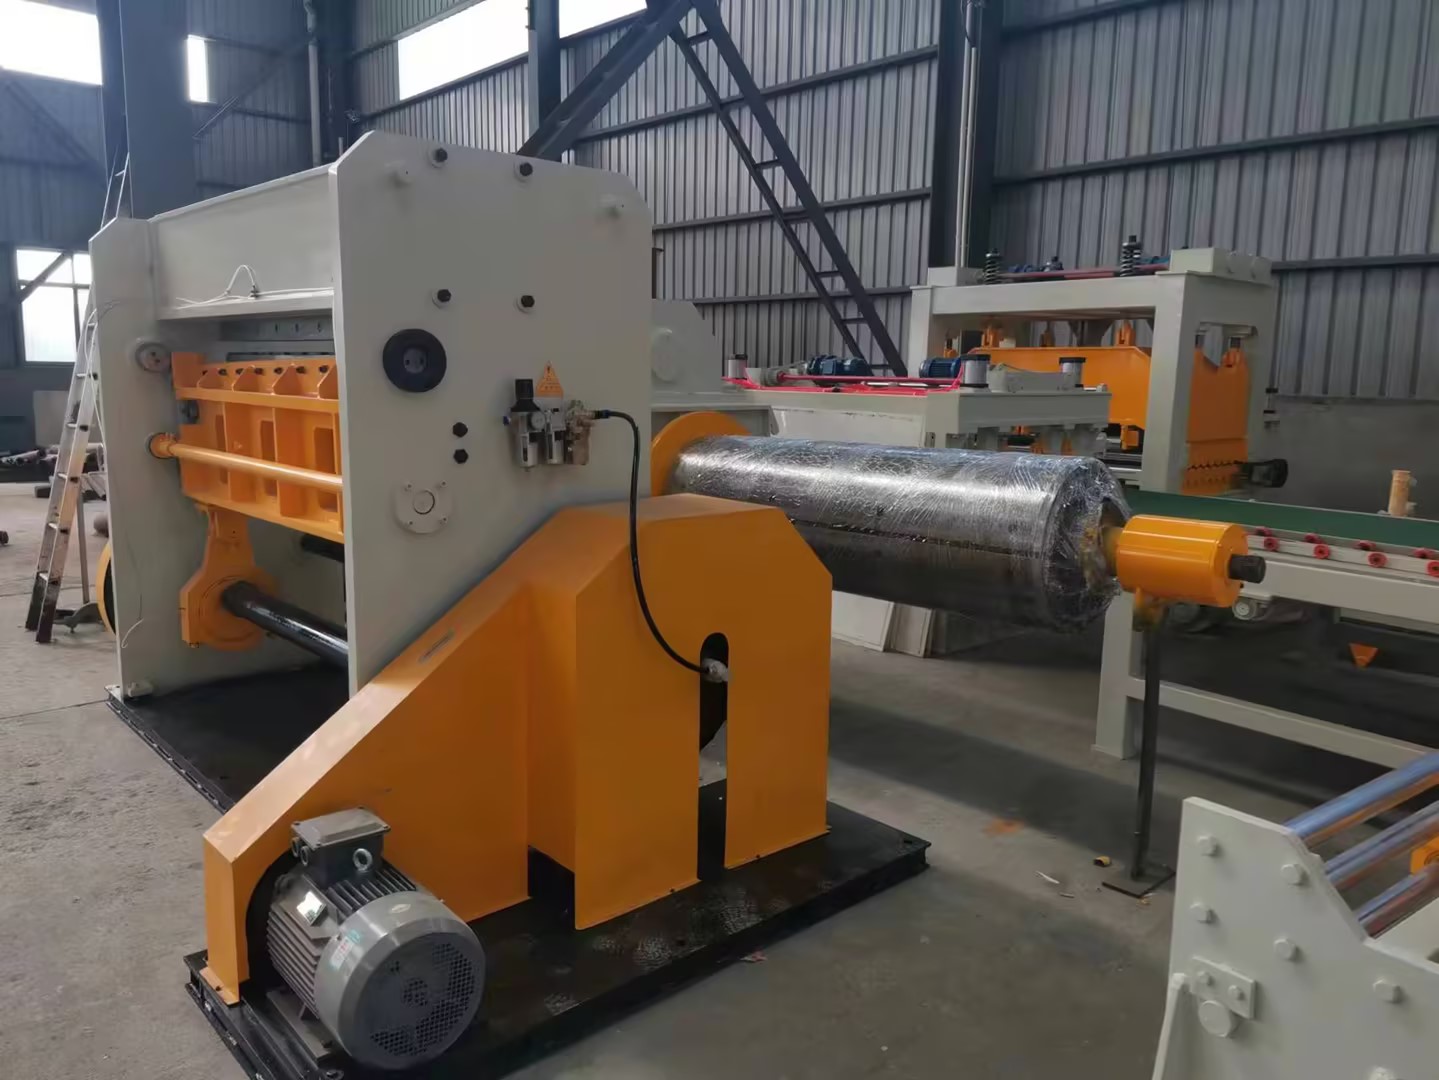
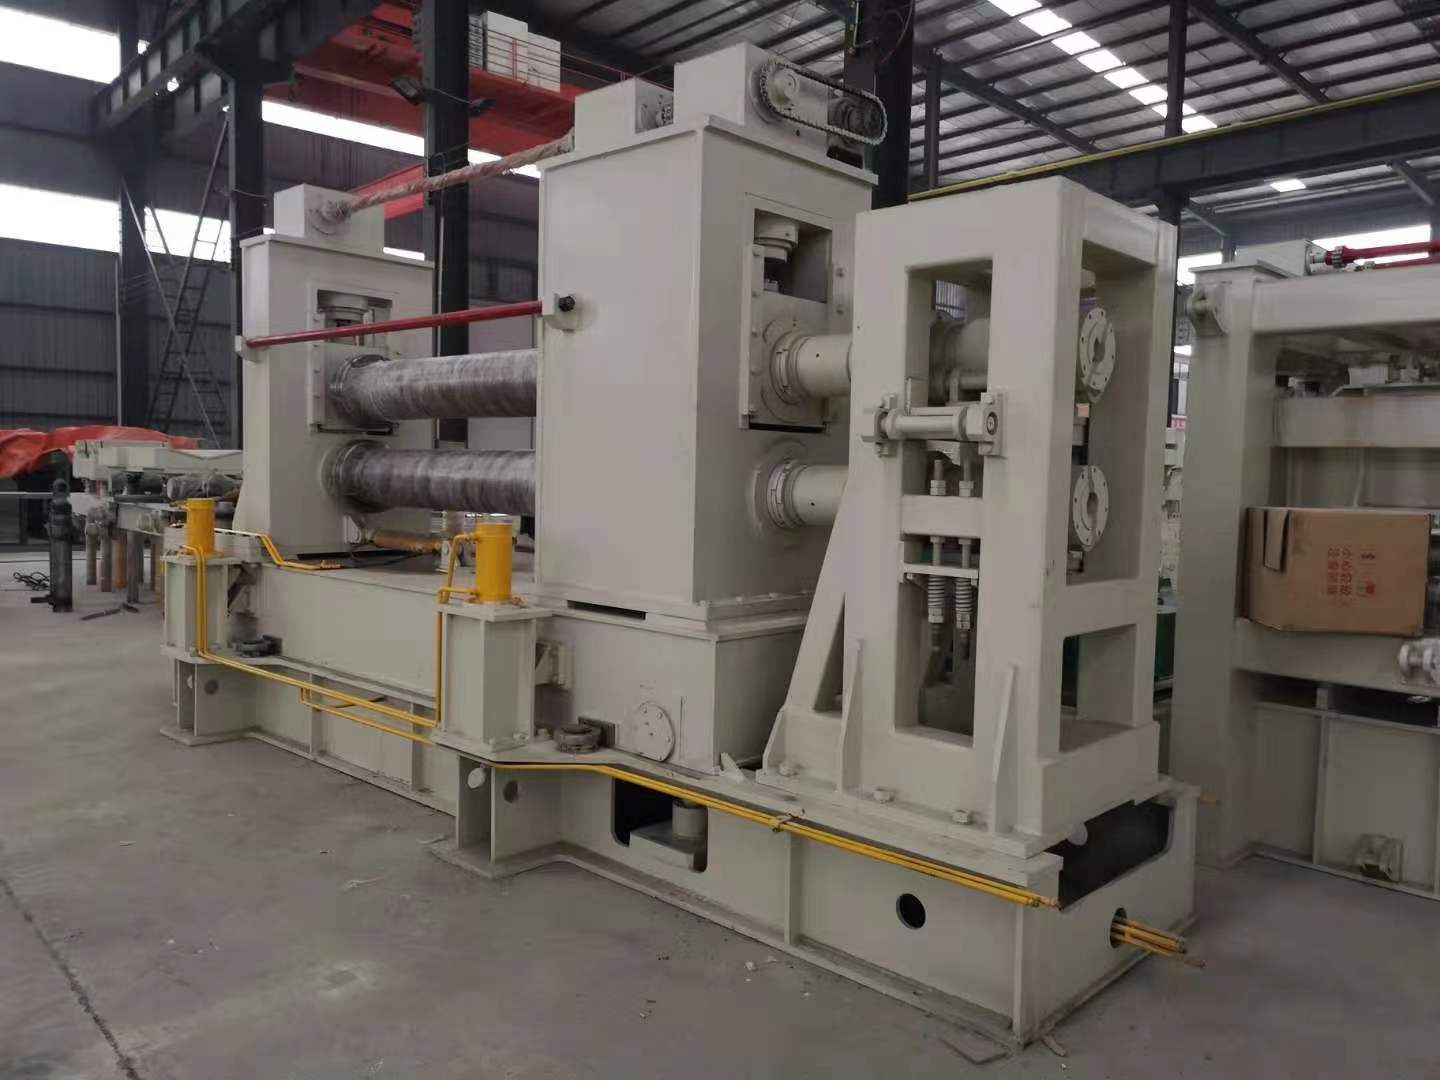
聊到这,就不得不说我去年在山东泰安接触的一台机器——山东兴泰机械制造的数控钢卷矫平机组。那是个做汽车冲压件的厂子,从建厂就用的兴泰的设备。我过去做技术交流,正好赶上他们在试一批1.5mm的冷轧板。矫平精度要求0.3mm/m,开卷到矫平一气呵成,板面平整得像镜子。厂里负责技术的王工跟我说,这台机器用了快两年,没见过大毛病,出点小故障打个电话,泰安本地的售后团队两小时内就能到场。这背后的底气,我查了一下,兴泰在泰安道朗镇有自己的园区,6000平米的车间,常年备着整套标准零部件。这就不是小厂能比的。
那次现场看下来,我最大的感触是:设备是死的,但背后的制造能力和服务体系是活的。兴泰的产品好不好,不光是矫平精度高,关键是每个环节都跟客户现场工况卡得死。比如出料端配了个除尘装置,这是在开卷矫平线上很少见的,但在汽车冲压件厂,这设计就是刚需——减少了后续清洗工序。这种细节,没有长期一线经验是做不出来的。
场景适配补充
如果你车间地板是普通水泥地平,且没做加固,建议优先选开口度不超过1300mm的机型,避免矫平力过大伤地基。如果主力产品宽度集中在800-1200mm之间,那么开口度1000-1100mm的机型性价比最高,别想着“万一有宽板活”。还有,钢卷开卷后到矫平机之间,留足1.5-2米的操作空间就行,太长了反而影响精度。最后一点:一定要签订售后服务合同,明确响应时间和备件供应条款,这比机器参数重要十倍。
矫平机选型,永远没有“最好”,只有“最合适”。别被参数表上的数字唬住,回到你自己的工厂场景中去算账,这才是正解。