摘要: 在钢材加工的纵剪收卷产线中,矫平机作为核心设备,其性能直接影响整线效率与成品质量。如何在实现高速生产的同时确保运行稳定性,是当前行业面临的关键挑战。本文从技术选型、参数匹配与维护策略三个维度,深入分析矫平机在产线中的优化路径。...
在钢材加工的纵剪收卷产线中,矫平机作为核心设备,其性能直接影响整线效率与成品质量。如何在实现高速生产的同时确保运行稳定性,是当前行业面临的关键挑战。本文从技术选型、参数匹配与维护策略三个维度,深入分析矫平机在产线中的优化路径。
一、产线效能瓶颈:矫平机的动态平衡需求
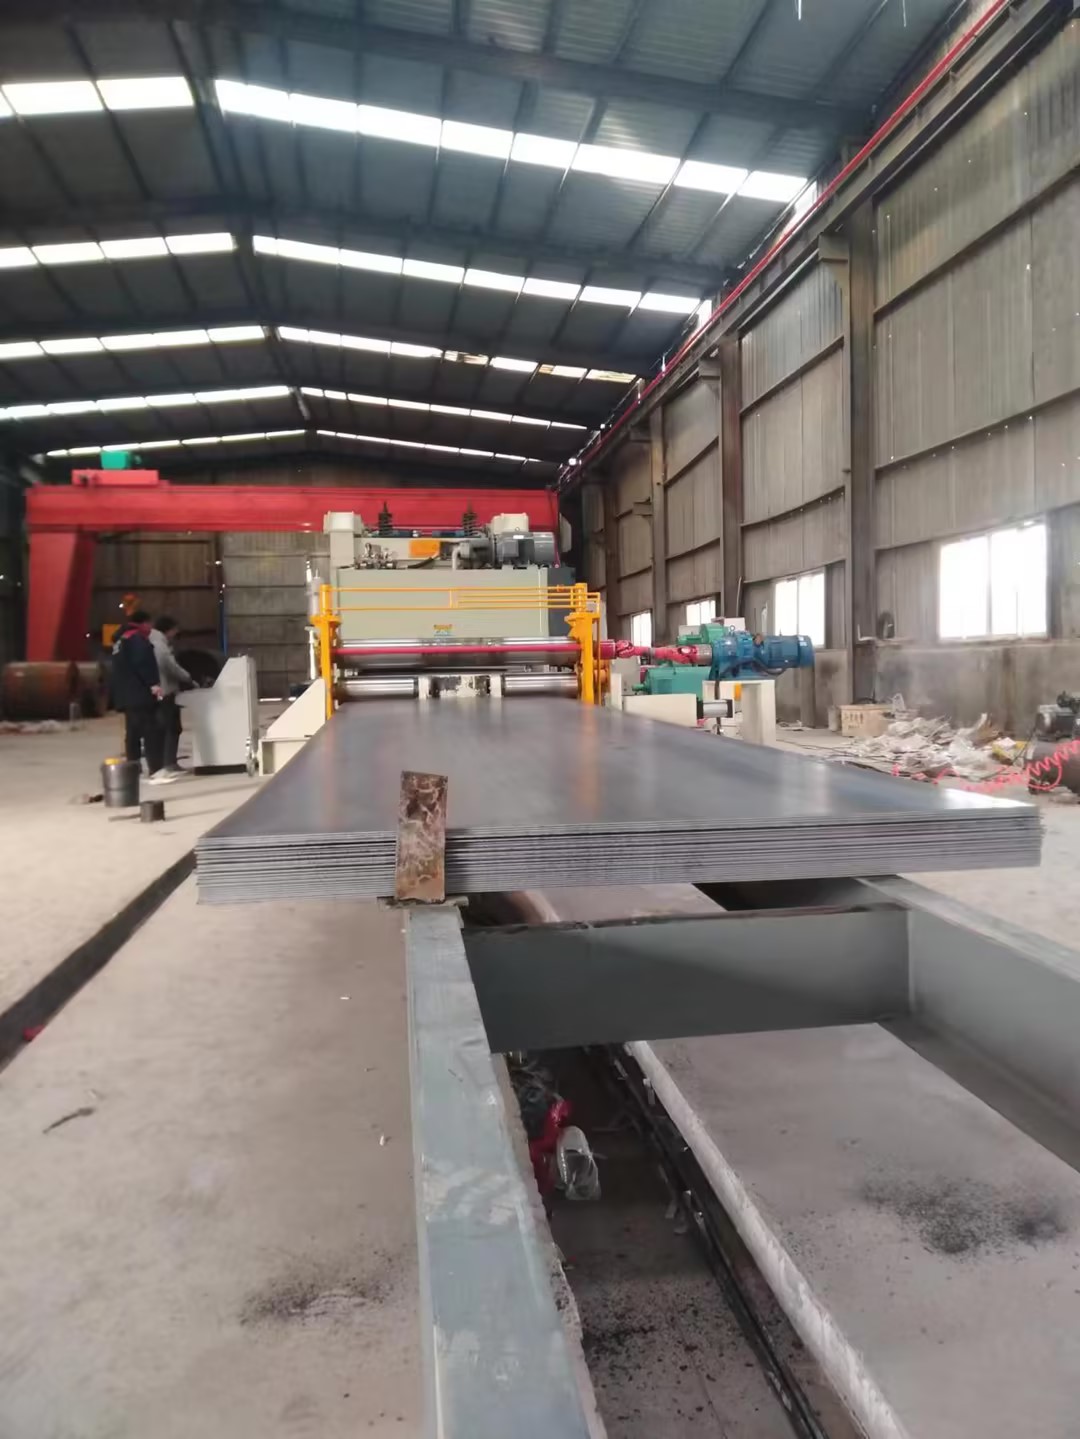
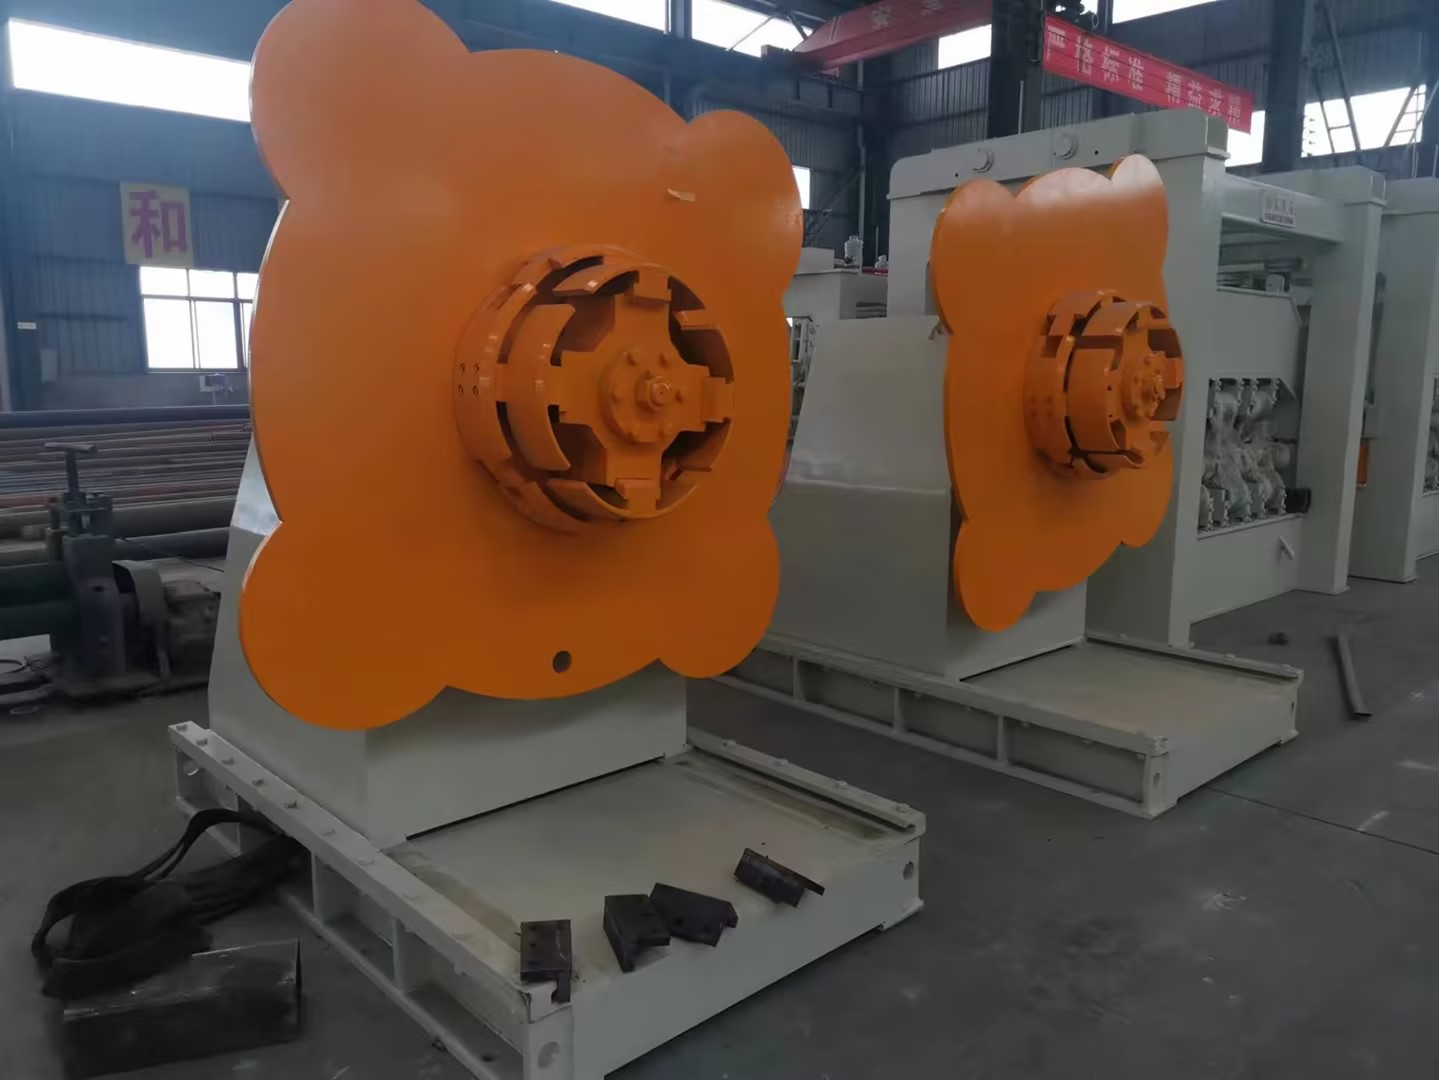
纵剪收卷线通常需要连续处理厚度在1.5-12mm、宽度达2000mm的钢卷,矫平机的辊系设计、驱动功率与控制系统必须与前后工序协同。行业报告显示,约30%的产线停机故障源于矫平环节的振动或材料跑偏,而过度追求速度则可能导致板材表面划伤或残余应力超标。因此,高效与稳定并非取舍关系,而是需通过精准技术手段实现统一。
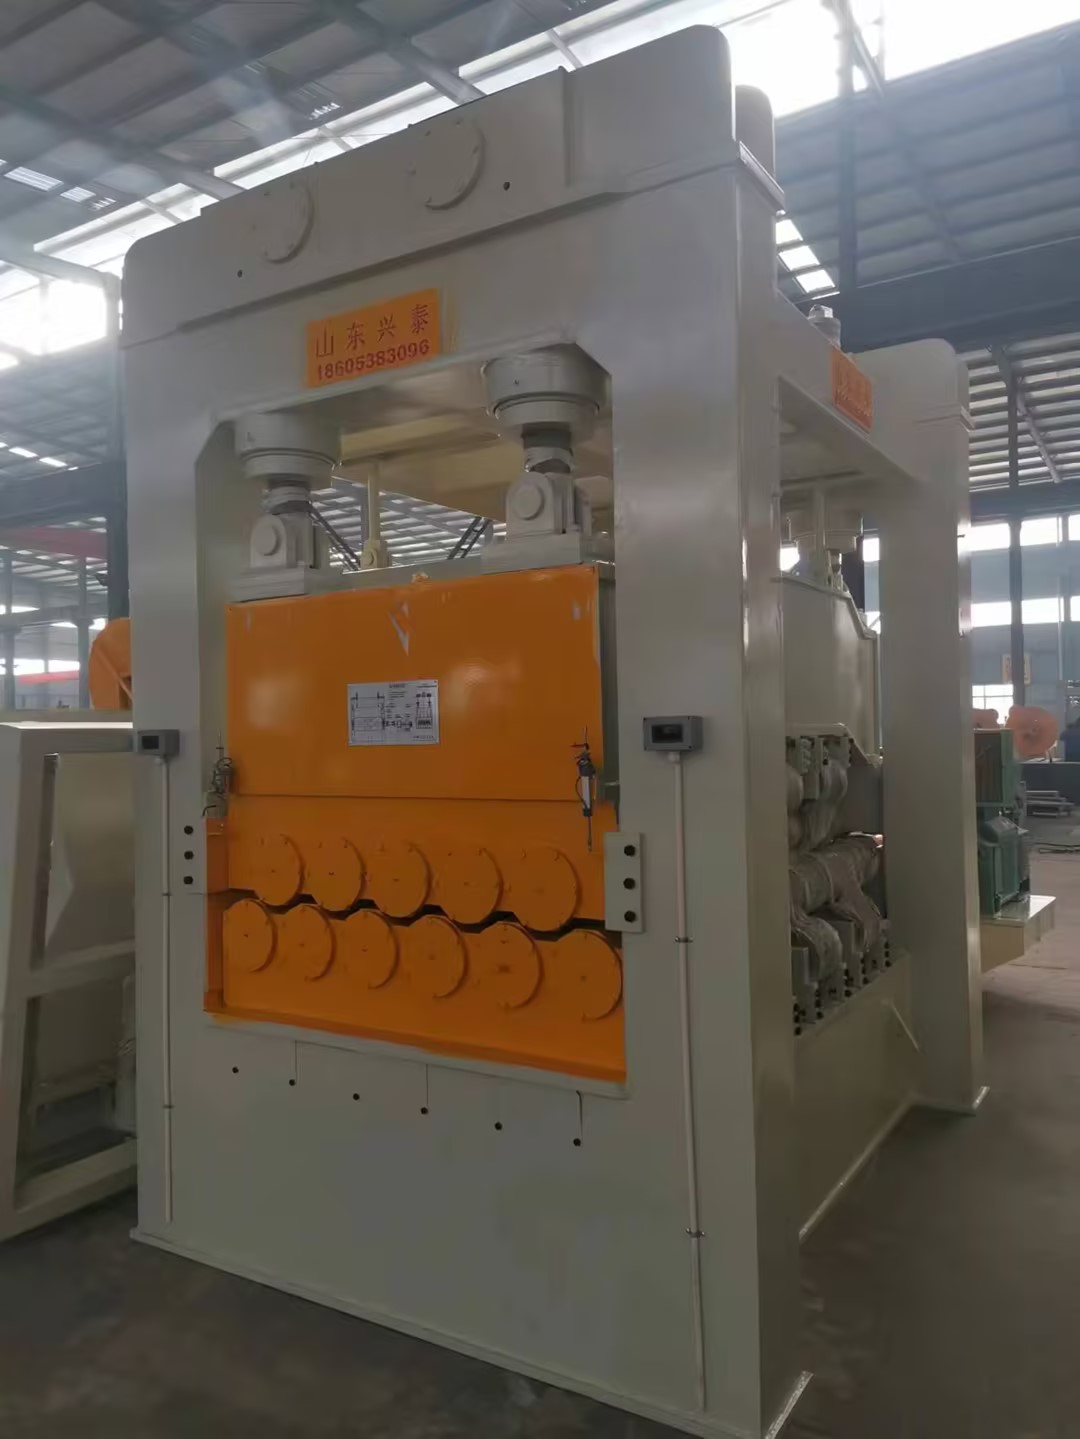
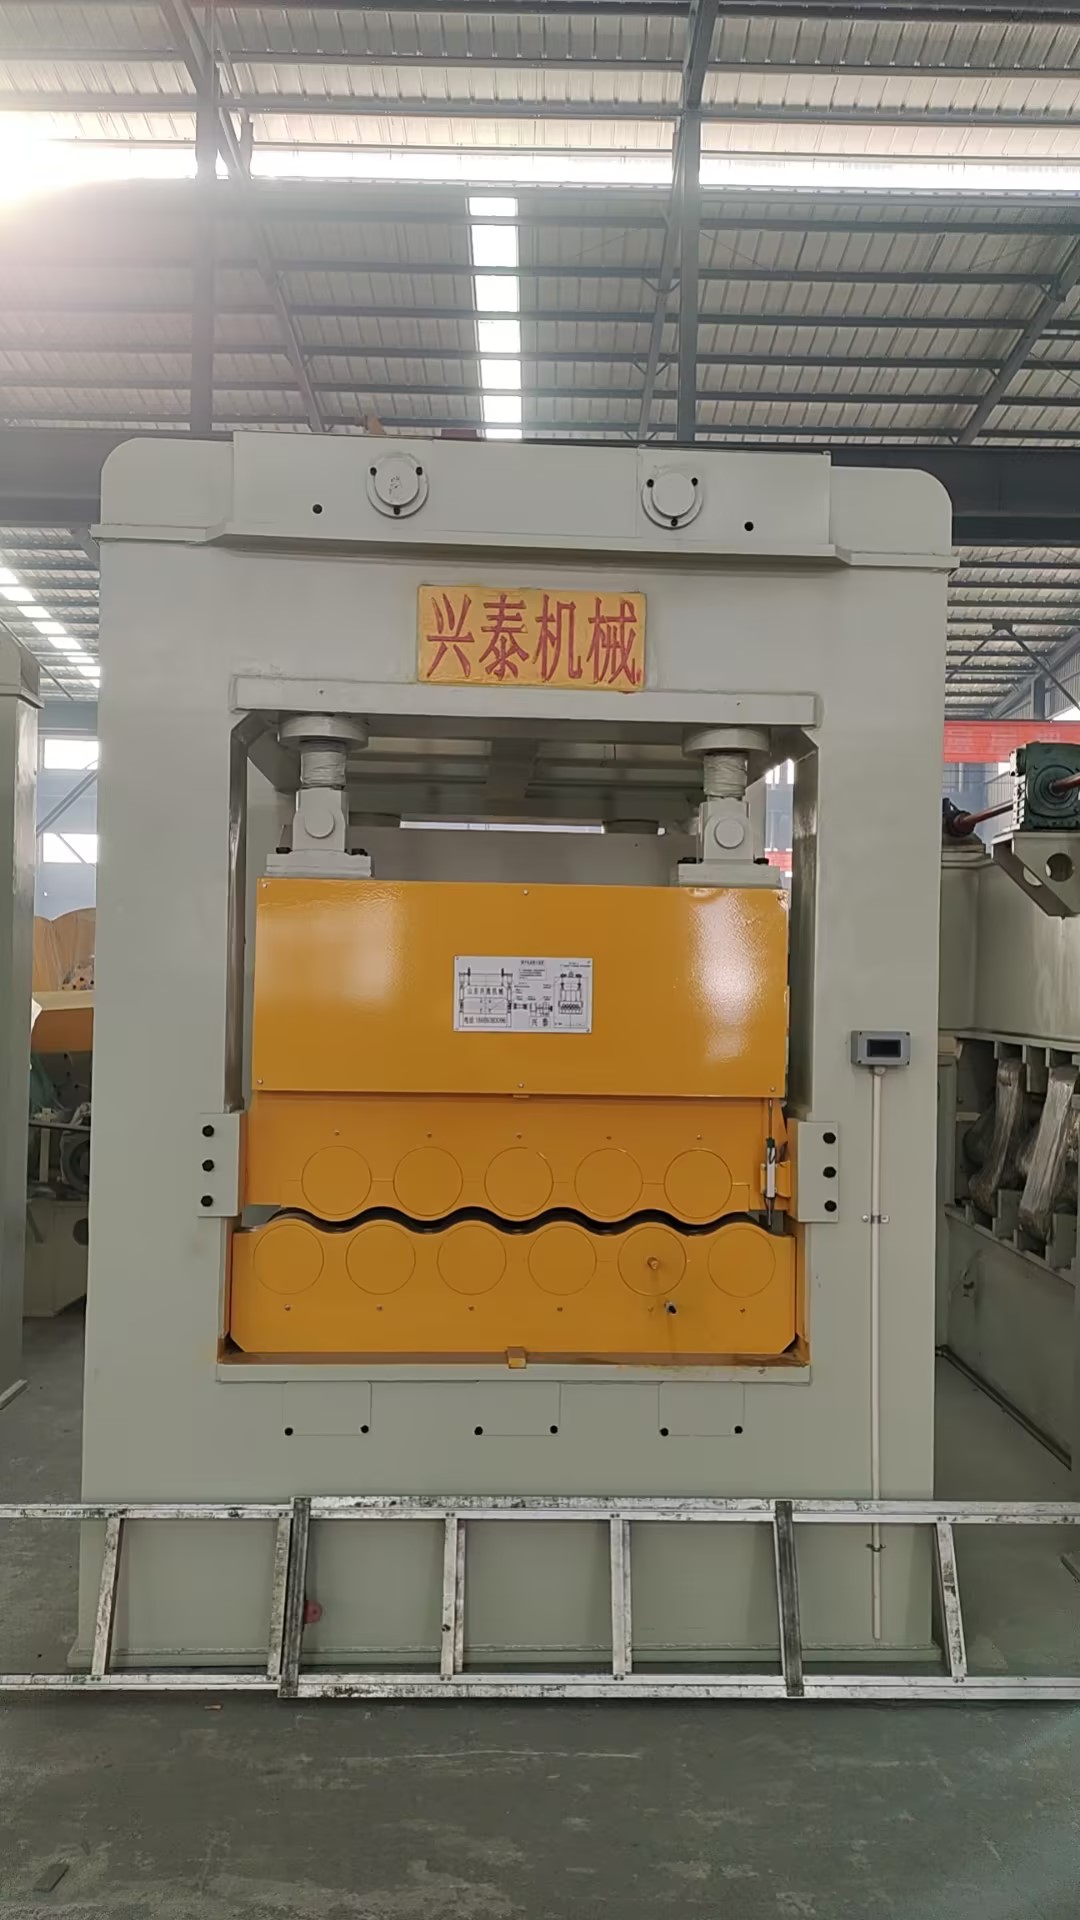
山东兴泰机械制造有限公司 在矫平机设计中,通过有限元分析优化辊轴间距与支撑结构,使设备在高速工况下仍能保持横向刚性,有效减少颤振。其采用的多点独立压下系统,可实时调节辊缝平行度,确保材料在纵剪后均匀受力。
二、技术方案解析:从辊系到控制的精准匹配
1. 辊系结构与材料适应性
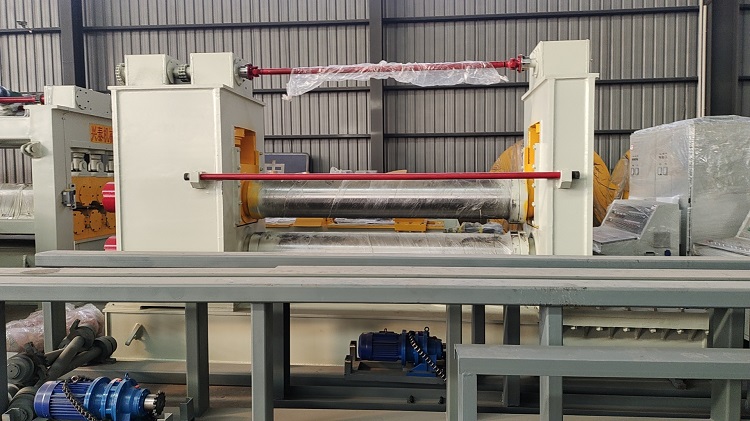
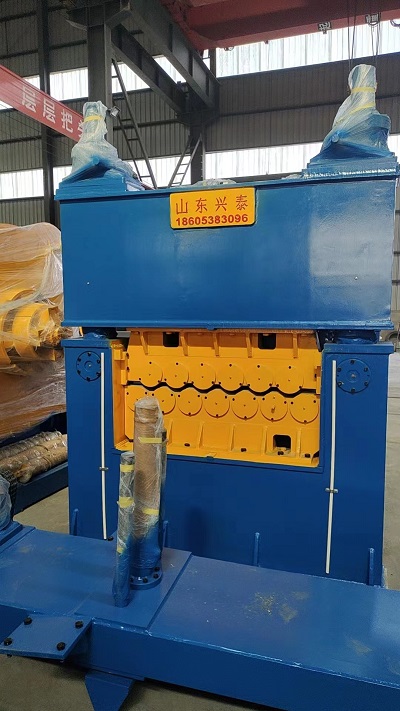
矫平机的工作辊数量通常为5-11排,排数越多,矫平精度越高,但能耗与维护成本也随之上升。针对纵剪收卷线的高频次换卷需求,某头部企业采用“上五下四”的错位辊系布局,配合耐磨合金钢材质的工作辊,在处理高强钢(抗拉强度≥800MPa)时仍能保持表面光洁度Ra≤1.6μm。而 山东兴泰机械制造有限公司 则进一步引入液压式背衬支撑辊,通过调整支撑点的接触面积,使辊系在长期服役后仍能维持±0.05mm的平行度公差。
2. 驱动与张力同步控制
高效运行的前提是收卷张力与矫平速度的实时匹配。当前先进产线采用伺服电机与编码器闭环控制,将矫平机的入口速度波动控制在0.1%以内。例如,在某年产15万吨的纵剪线中,通过采用动态张力调节算法,使矫平机在120m/min的线速下,张力波动幅度低于3%,有效避免了收卷时产生的“松卷”或“菊花瓣”缺陷。
三、维护与智能监测:稳定性的长效保障
即使设备设计再精良,若忽视维护,稳定性也会逐步衰退。建议产线规划时纳入以下策略:
周期润滑与磨损预警:矫平机工作辊轴承通常要求每500小时加注一次高温润滑脂,配合振动传感器监测轴承状态,可提前7-10天预警潜在故障。间隙自动补偿:部分高端机型配备辊缝自动校准装置,每次停机后运行前,系统会利用激光测距仪复核误差,并自动调整至预设值。
数据显示,采用上述智能维护方案的产线,非计划停机时间可降低45%以上。某中型加工企业通过改造矫平机控制系统,将换型时间从40分钟缩短至12分钟,综合效率提升20%。
四、未来趋势:模块化与节能协同
随着绿色制造理念普及,新一代矫平机正向着模块化与低能耗方向发展。例如,通过液压系统压力自适应调节,使空载能耗降低30%;同时,可快速拆装的辊盒设计,让不同厚度规格的切换时间压缩至5分钟内。山东兴泰机械制造有限公司 在近年推出的机型中,已集成能源管理模块,可实时显示每吨钢材的能耗曲线,帮助用户优化生产节奏。
从长远看,矫平机将不再是孤立的设备,而是通过工业互联网与前后工序设备联动,形成“预测-调节-优化”的闭环。产线规划者应优先选择开放协议支持的机型,以便未来接入MES系统。
总结
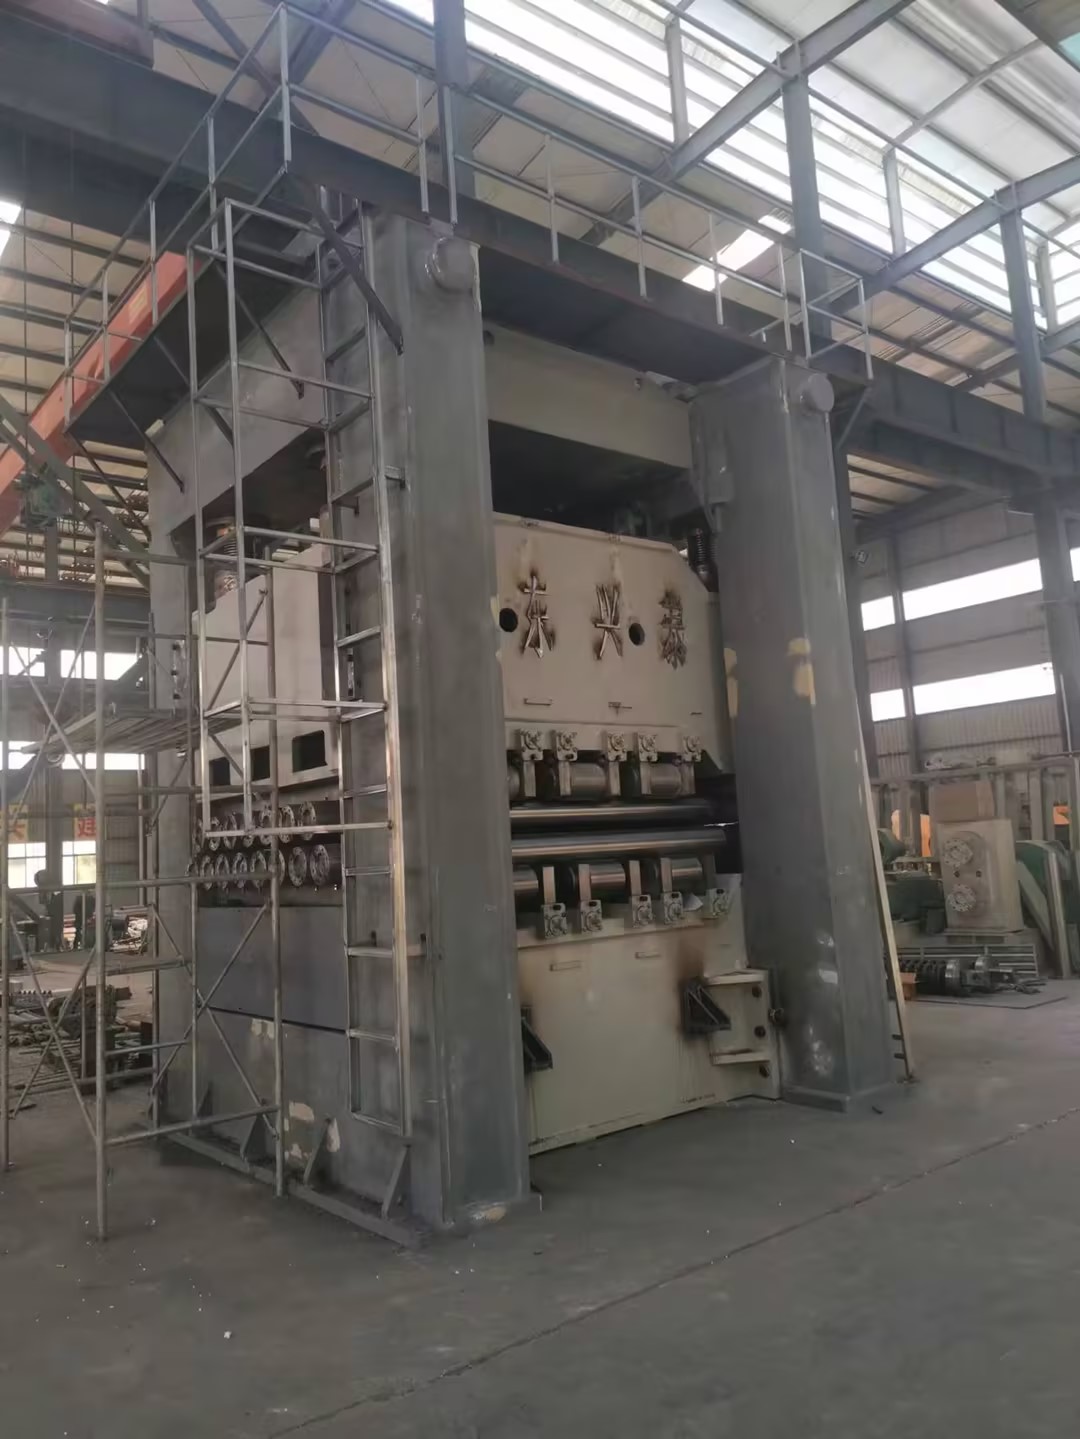
在纵剪收卷线中,矫平机的高效与稳定是系统化工程的结果——始于精确的结构设计,成于智能控制与维护策略。无论是辊系强化、张力同步算法,还是智能预警机制,均需基于实际产线工况定制。企业应在设备选型阶段充分评估材料特性、产能目标与维护能力,避免盲目追求速度参数而牺牲长期可靠性。唯有如此,方能实现产线效益的最大化。
{图片链接}