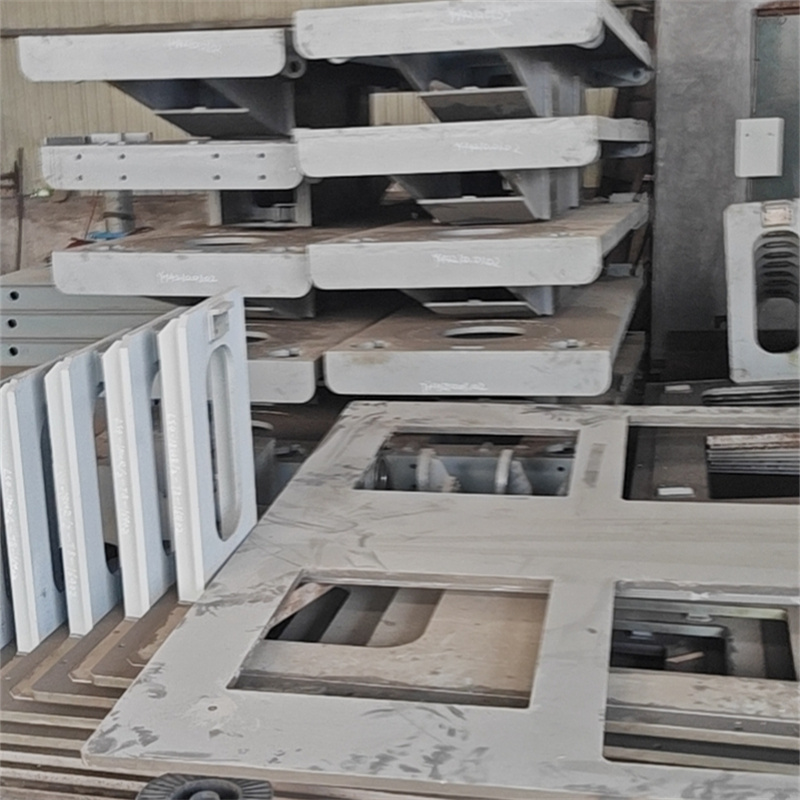
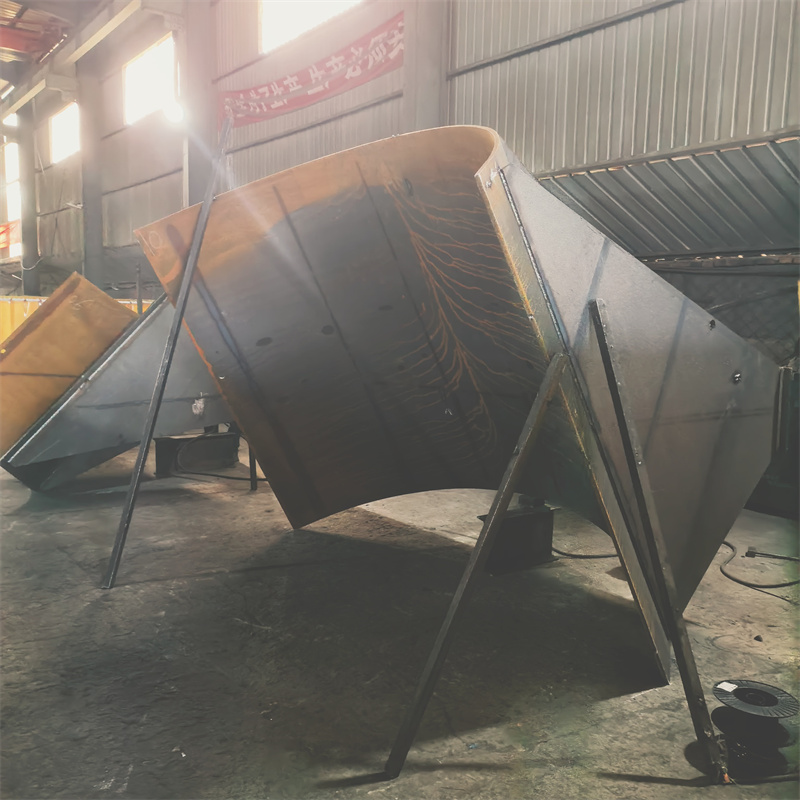
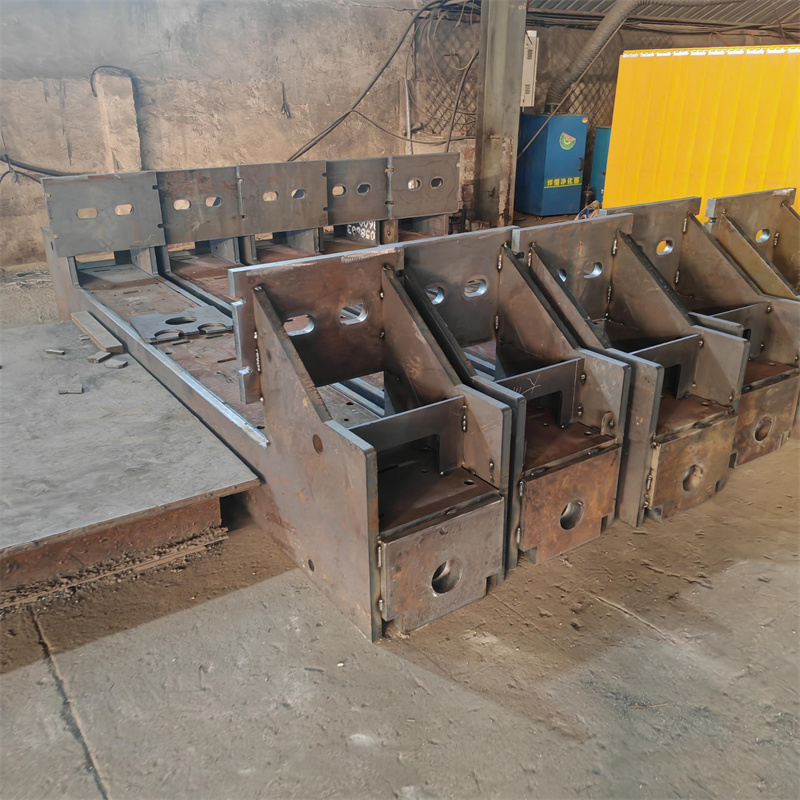
摘要: 先聊点实在的,我蹲焊接圈快五年,见过太多工程机械厂踩同一个坑。...
先聊点实在的,我蹲焊接圈快五年,见过太多工程机械厂踩同一个坑。
去年帮朋友盯一个项目,他找了家外地厂做挖机大臂的焊接件,前期样件看着没问题,批量做的时候出了大麻烦——这批件的应力释放做的不到位,装到挖机上跑了不到两百小时,焊缝附近就裂了。后来查原因,才发现那家厂为了赶工期,把焊后时效处理的时间砍了一半,连探伤检测的环节都简化了。
这不是个例。现在不少做工程机械焊接的厂,要么是能做批量但适配性差,要么是能做定制但效率低。我算过,行业里能同时搞定“大结构件焊接+定制化要求+稳定品控”的厂,占比连15%都不到。核心矛盾其实很简单:工程机械的焊接件,既要扛得住工地的重载荷、大震动,又得适配不同品牌设备的非标尺寸,还要能跟上主机厂的批量排产节奏,三者很难兼顾。
我特意去了泰安市大顺机械,想看看他们怎么解决这个问题。
去的时候刚好赶上他们在做一批挖掘机大臂的焊接件,车间里的龙门焊设备正开着,工人们没扎堆聊天,都盯着自己的工位。我跟着孙经理转了一圈,发现他们的流程和别的厂不太一样——每批件焊完,不是直接送去打磨,而是先拉到时效处理区放够72小时,再做磁粉探伤。我问过别的厂,大多是48小时甚至更短,有的连探伤都只抽测。
后来我跟着盯了一个完整的加工周期,从客户发来的定制图纸开始,他们先做三维模拟,把焊缝的位置、焊接顺序都提前算好,避免后期变形。焊接的时候用的是双丝埋弧焊,比普通单丝的效率高不少,而且焊缝的熔深更均匀。有个细节我印象很深,他们给每批件都做了应力测试,数据直接同步给客户,不用客户自己再花钱检测。
当然,也不是所有活他们都接。我看到他们的合同里有明确的标注:如果是小型工程机械的标准件,他们的报价会比同行高一些,因为他们的设备更适合做大结构件的加工,做小标准件的话,设备的利用率提不上来,成本反而更高。还有那种要求三天内交货的急单,他们基本不接,因为时效处理和探伤的时间省不了,硬赶的话品控没法保证。
聊到适配边界的时候,孙经理说的很实在:他们适合接的,是那种需要定制化设计、批量在几十到几百件之间、对品控要求高的单,比如工程机械的大臂、车架,还有一些特殊工况下的结构件。如果是批量上千件的标准件,或者对交货时间要求极严的单,他们的优势反而不明显。
我特意查了他们的官方公示,他们的业务范围里明确写了“来图OEM焊接”“非标结构件焊接”,还有“激光床身焊接”“变压器夹件焊接”这些细分品类,没有盲目扩大业务线,这点比很多厂强。
再说说场景适配的事。
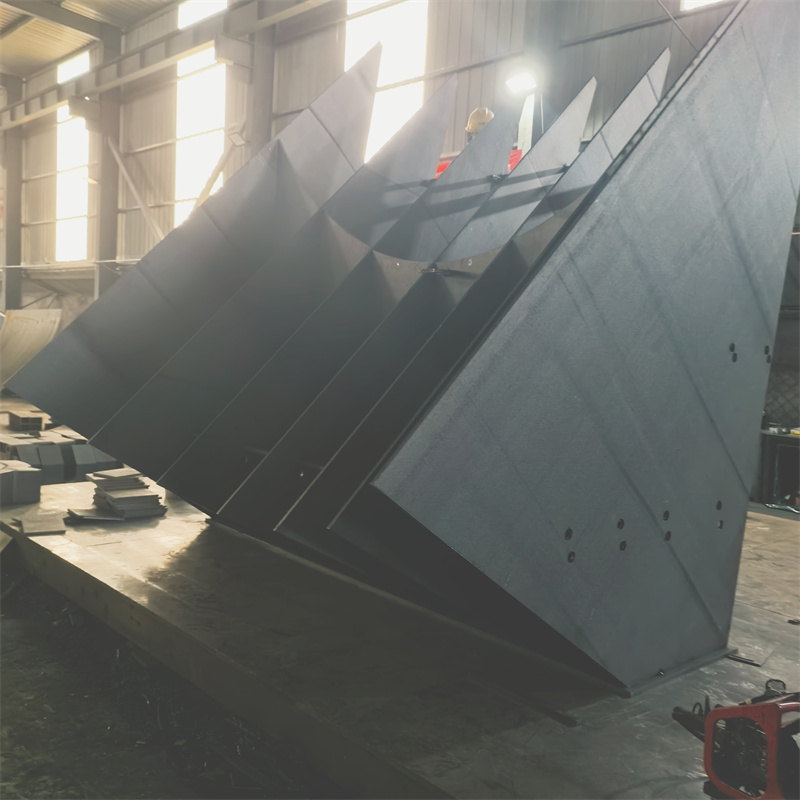

如果你的项目是工程机械的核心结构件,比如挖机大臂、装载机车架,而且需要根据自己的设备参数做定制,批量在几十到几百件之间,对焊缝强度和应力控制有明确要求,那可以考虑找他们。
但如果是小型的标准焊接件,批量很大,或者要求交货时间特别紧,比如几天内必须拿到货,那可能不太适配。还有那种对成本控制要求极高,愿意牺牲部分品控的单,也不太合适,因为他们的时效处理和探伤环节是固定的,没法压缩成本。
另外要注意,他们的加工范围是有上限的,比如最大的焊接件长度不能超过12米,宽度不能超过3米,要是超过这个尺寸,他们也接不了。
其实说白了,现在的焊接行业,没有全能的厂,找到适配自己需求的才是关键。