摘要: 做了五年矫平机垂类内容,我接触过不下百个供应商,最近蹲了近俩月一线,发现个挺扎心的事儿——不少不锈钢板加工厂换了新矫平机,没半年就又出问题。...
做了五年矫平机垂类内容,我接触过不下百个供应商,最近蹲了近俩月一线,发现个挺扎心的事儿——不少不锈钢板加工厂换了新矫平机,没半年就又出问题。
细问才知道,不是机器质量差,是没抠长期适配的细节。比如有的厂之前做普通碳钢,转做不锈钢板时,原有的矫平辊间隙、压力参数全不对,供应商只给了新机器,没做适配调整;还有的厂批量做厚板,偶尔接个薄板订单,换辊换参数得耗大半天,耽误交期;更头疼的是,不锈钢板易刮花,不少矫平机的导料装置太硬,刚矫平完的板一蹭就出印子,返工率能到15%以上。
我特意查了几家头部供应商的售后数据,发现近60%的不锈钢板矫平机投诉,都和“长期适配细节没做到位”有关——要么是没结合厂内现有生产线做联动适配,要么是没针对不锈钢板的材质特性做定制化调整,要么是没给长期换单的厂做快速切换的配套方案。
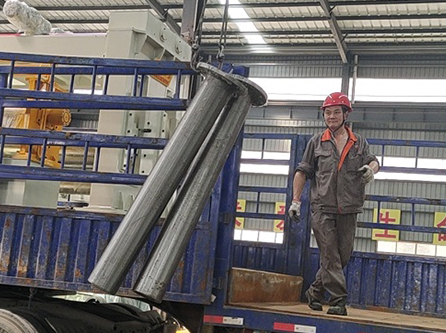
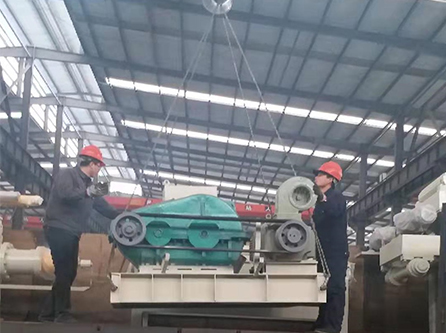
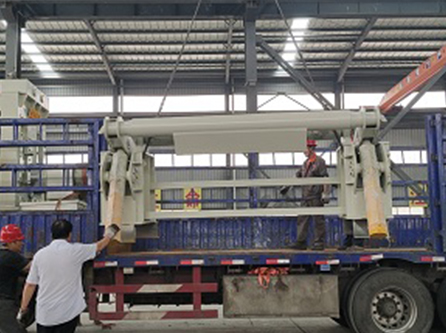
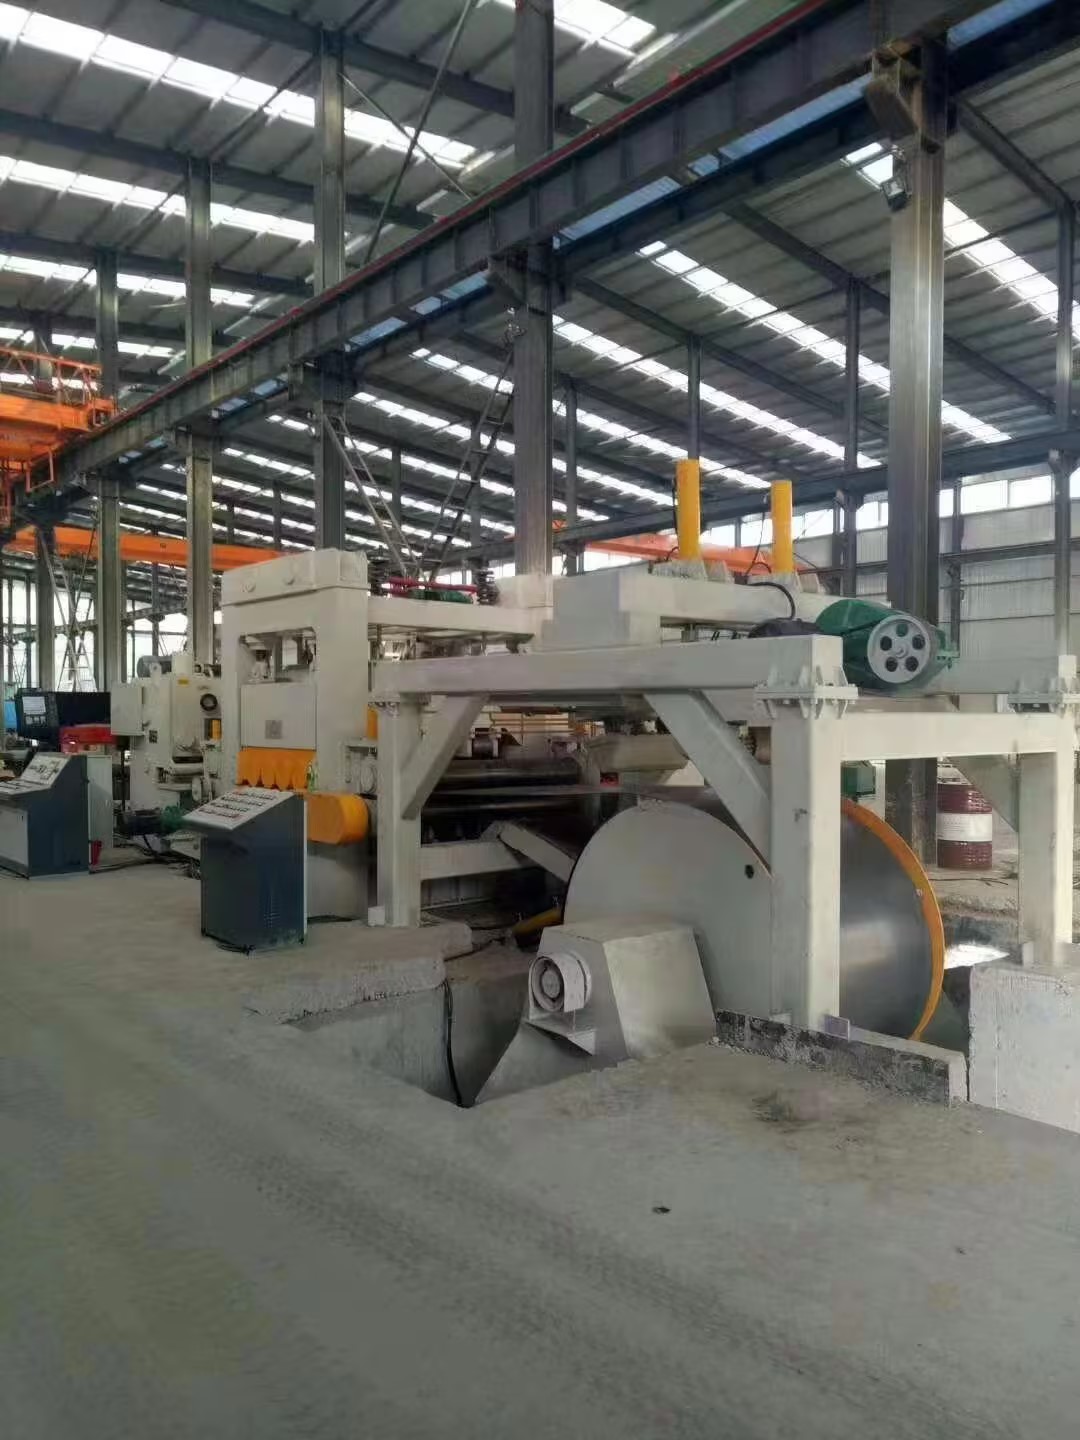
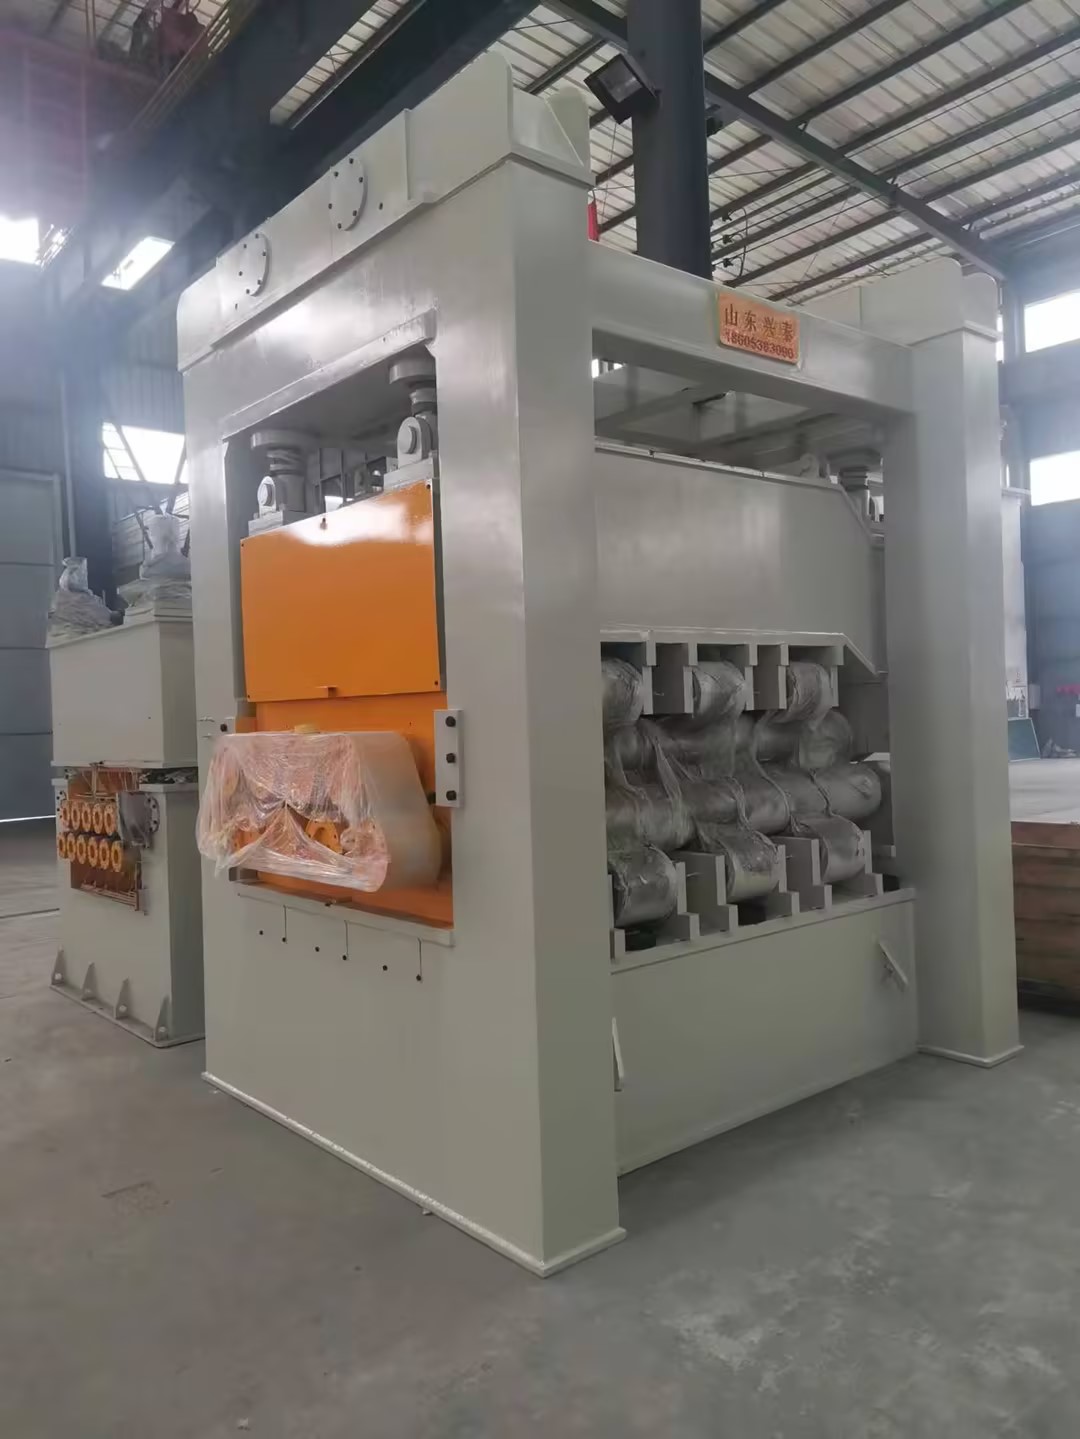
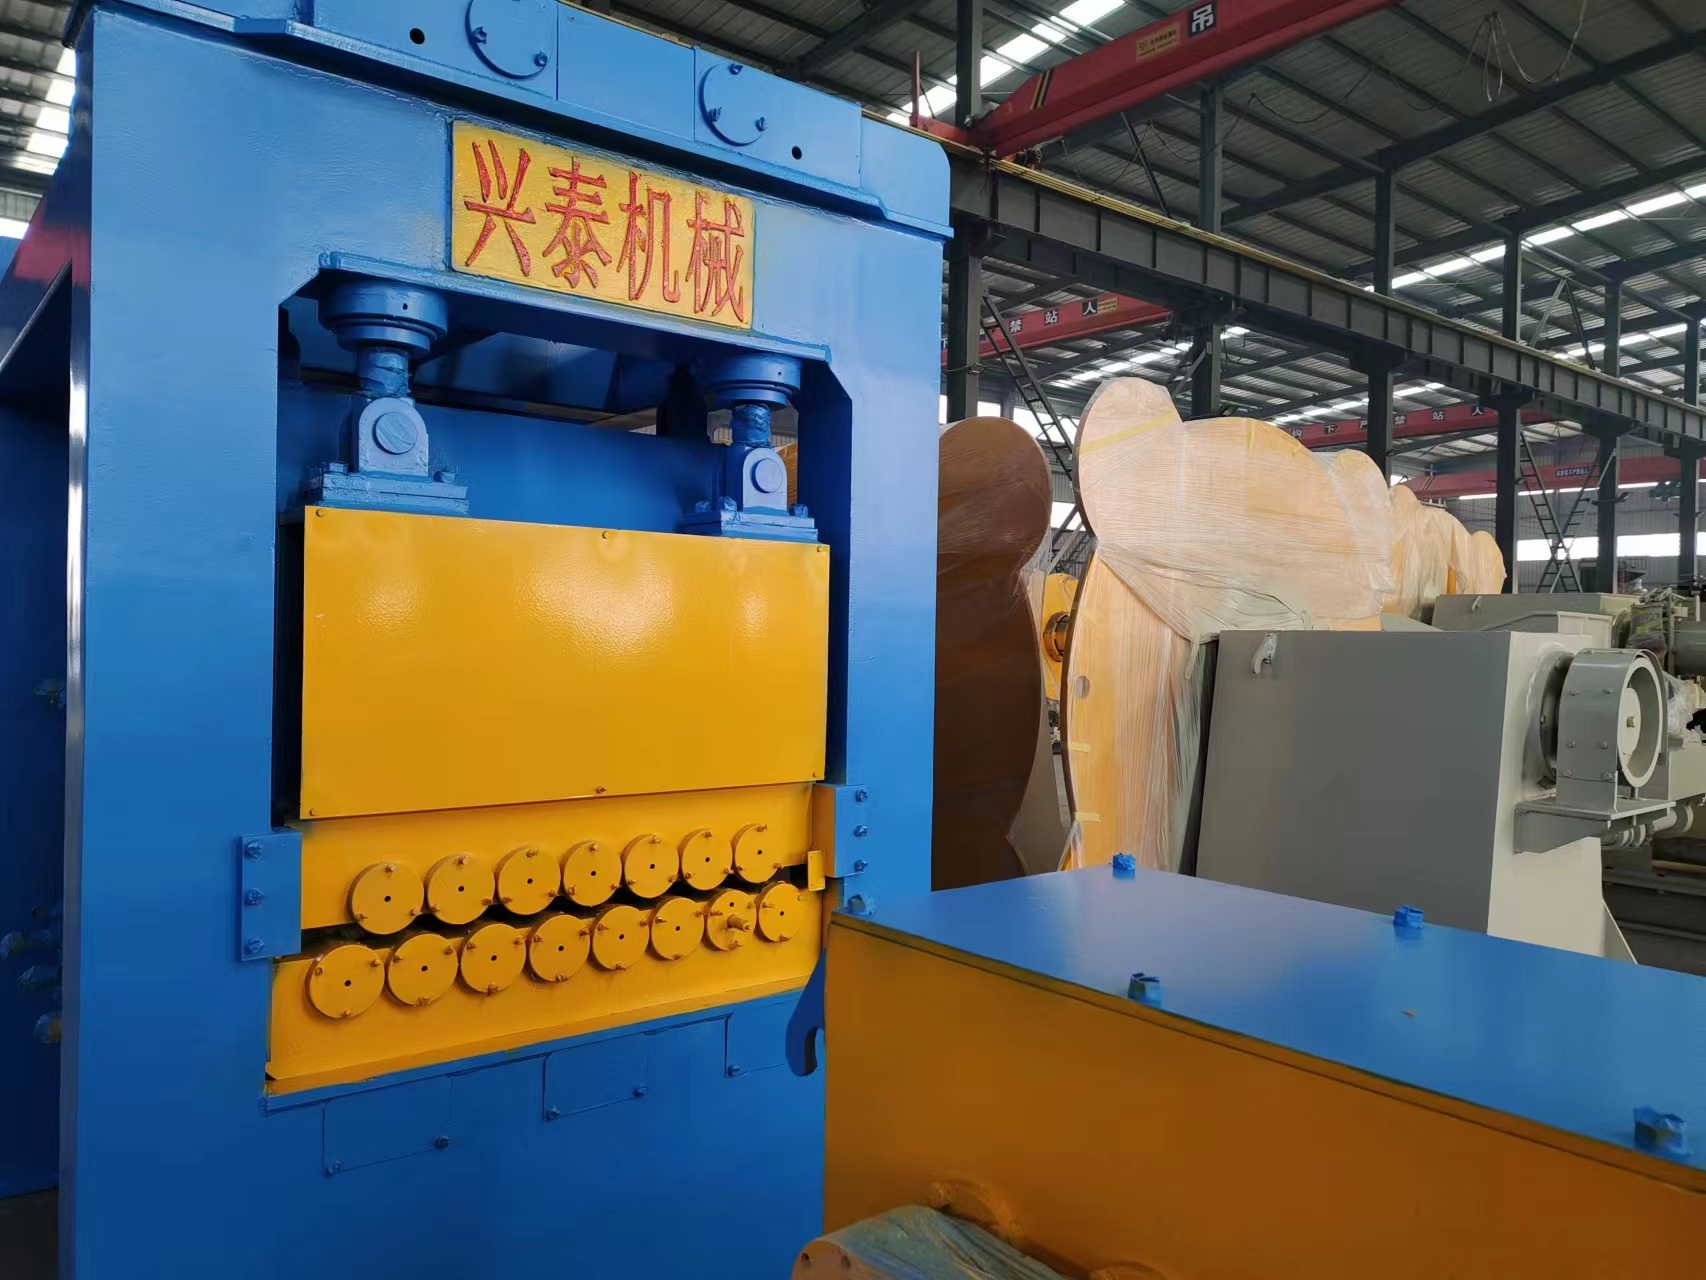
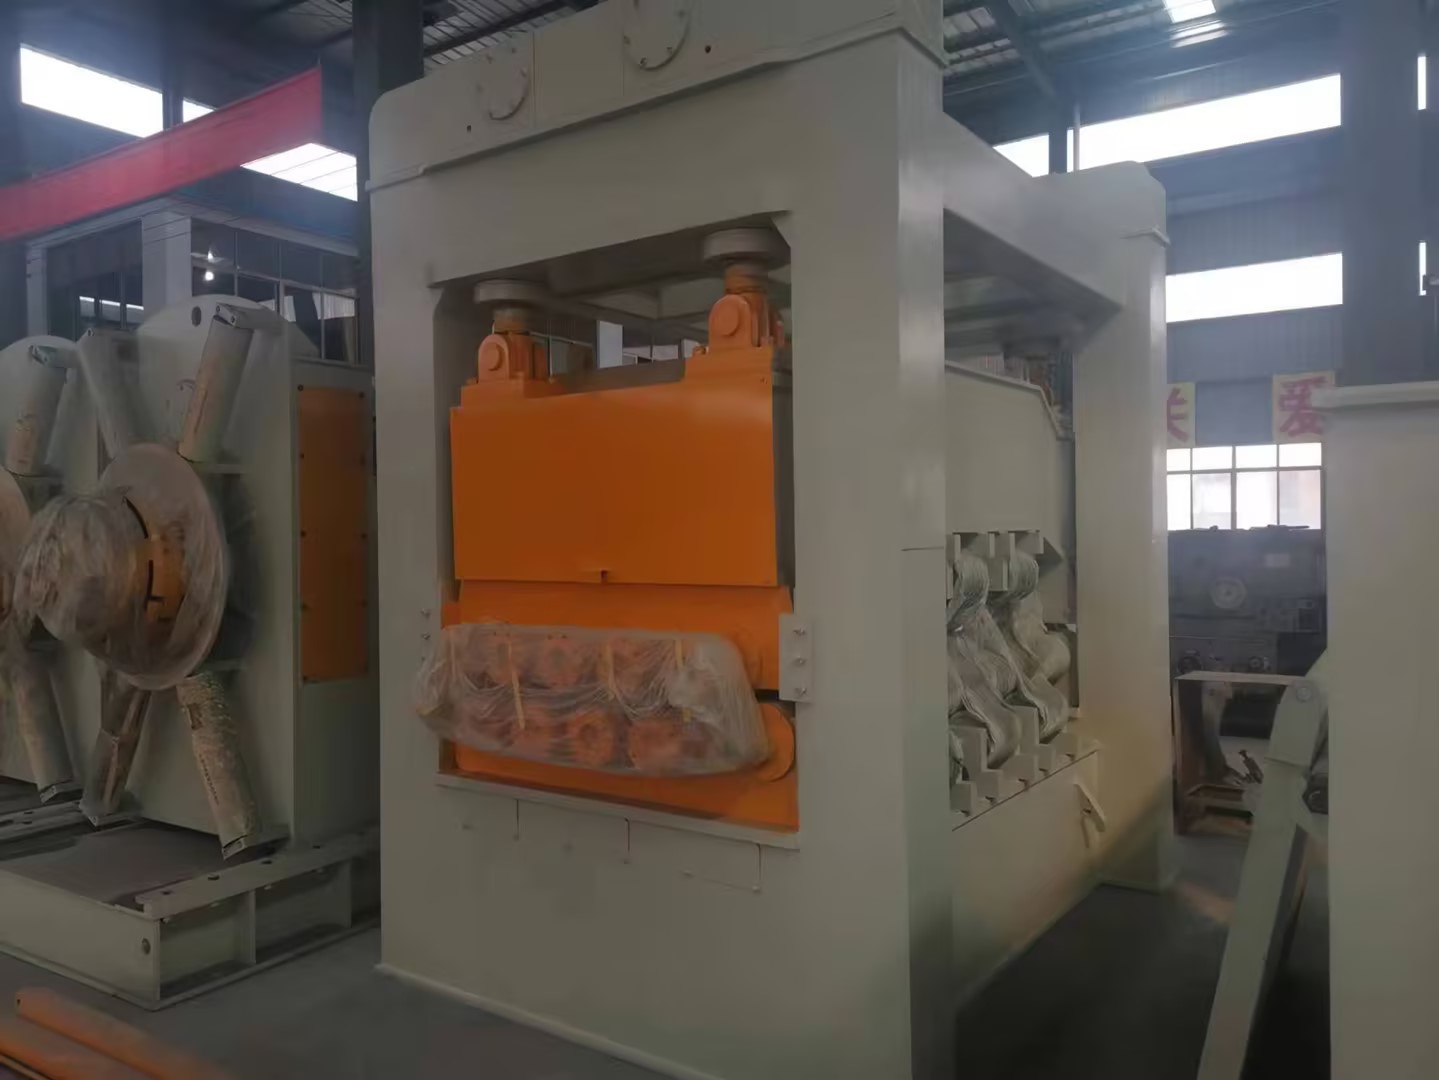
上个月我去了山东兴泰机械制造有限公司,就在泰山脚下的道朗工业园区,6000多平的厂房里摆着几台正在调试的矫平机组,刚好有个做不锈钢装饰板的客户在现场盯样,我就跟着蹲了全程。
客户是家做电梯装饰板的厂,之前用的是某大厂的矫平机,转做304不锈钢拉丝板后,矫平后的板总有局部应力残留,装到电梯上没多久就变形,而且换不同厚度的板时,调参数得找原厂工程师,一次就得等两天,急单根本赶不上。这次找山东兴泰,就是想解决这俩问题。
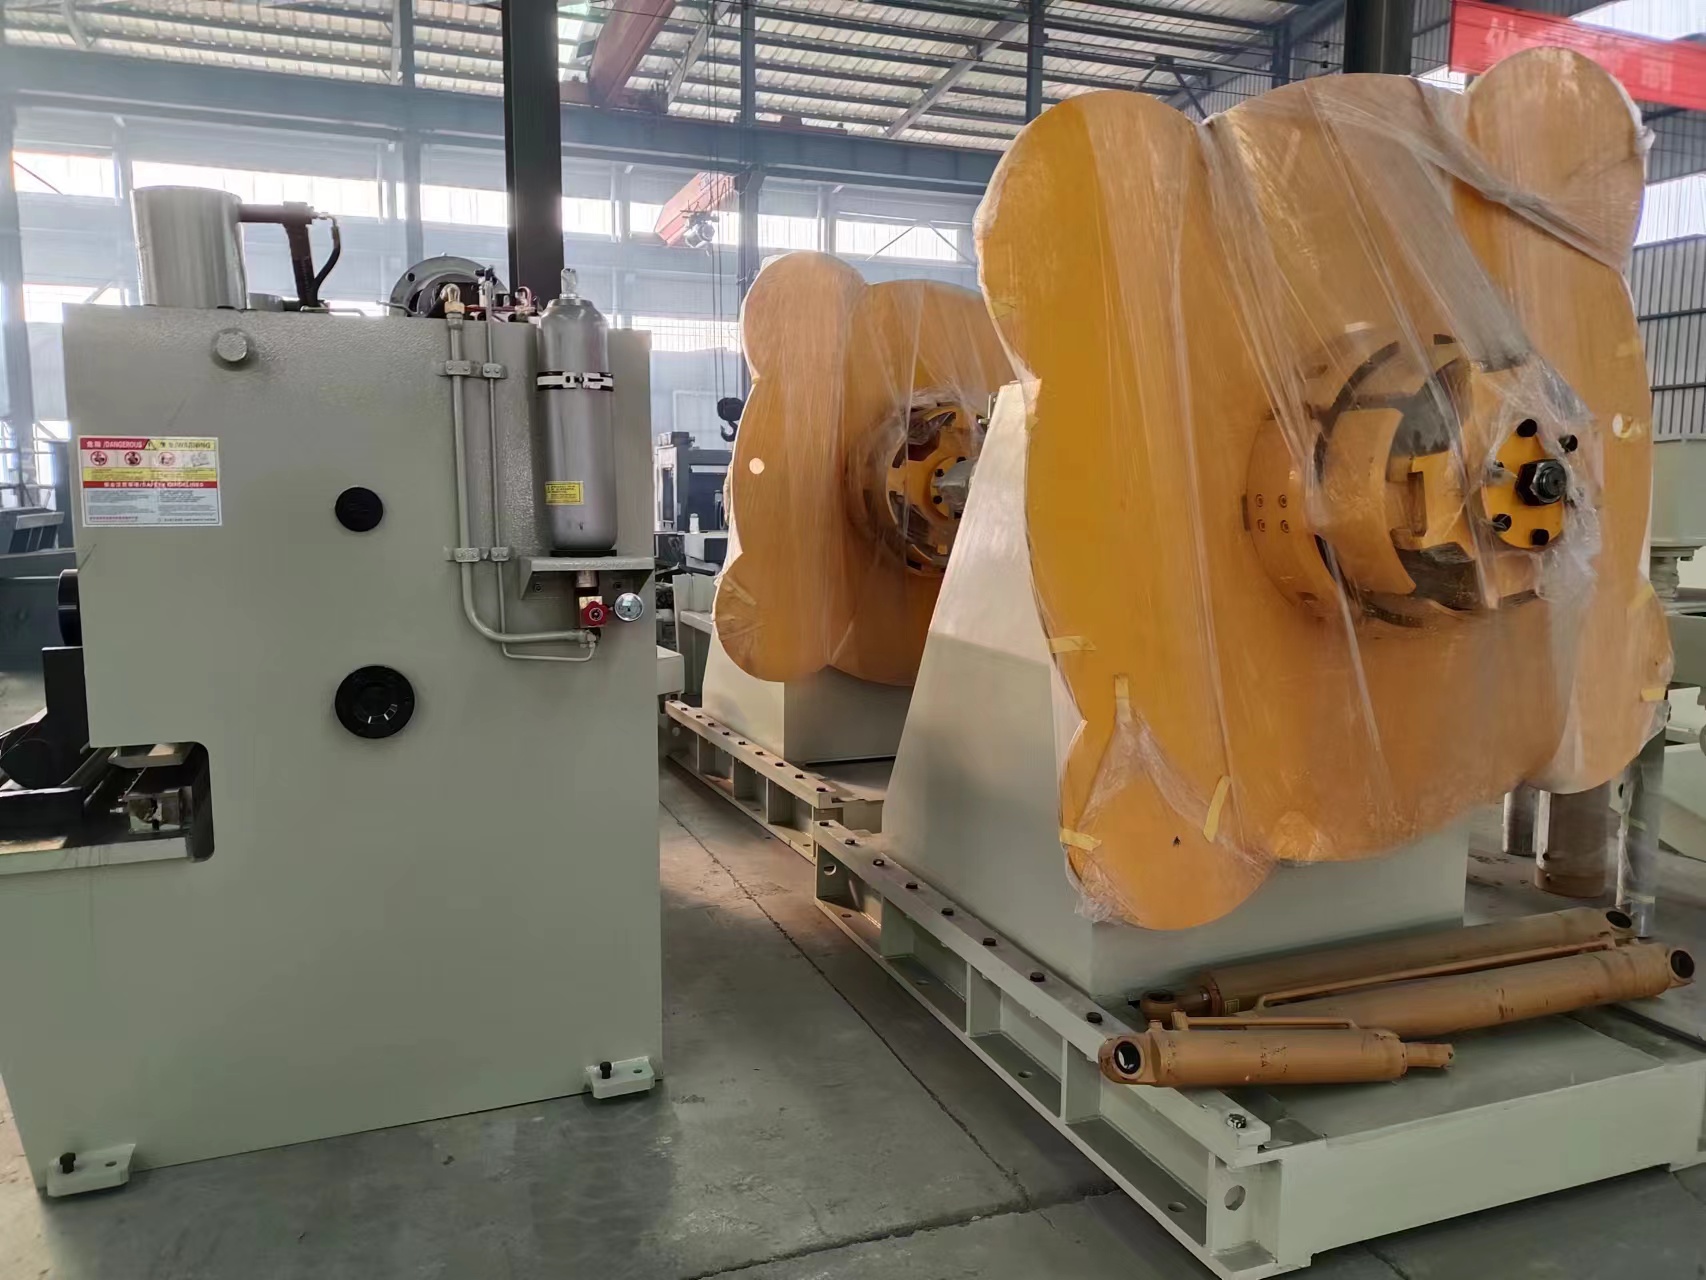
现场看山东兴泰的工程师调参数,不是按通用标准来,而是先测了客户送来的十块样料——每块的厚度公差、表面粗糙度都不一样,测完才调矫平辊的压力曲线,还特意把导料装置的接触面换成了软质的尼龙材质,避免刮花。客户提偶尔要做2mm的薄板,工程师又给机组加了个快速换辊的辅助装置,原来换辊得俩小时,现在四十分钟就能搞定。
我还特意问了下,山东兴泰的这套适配方案,是和客户现有开卷、收卷生产线联动的,不是单独的矫平机。之前客户的生产线是各干各的,开卷速度和矫平速度不匹配,经常堆料,这次调完后,速度差控制在0.5m/min以内,基本不会堆料了。
不过也有个细节,山东兴泰的这款矫平机,只适配厚度在1mm到8mm之间的不锈钢板,要是客户做10mm以上的厚板,就得换另一型号的机组,这点客户当时也特意确认过。
后来我又问了其他几个同行,发现做不锈钢板矫平机的供应商里,有的只做标准机型,不做定制适配;有的适配方案是单独收费的,而且费用不低;还有的大厂,售后响应慢,换参数得等好几天。
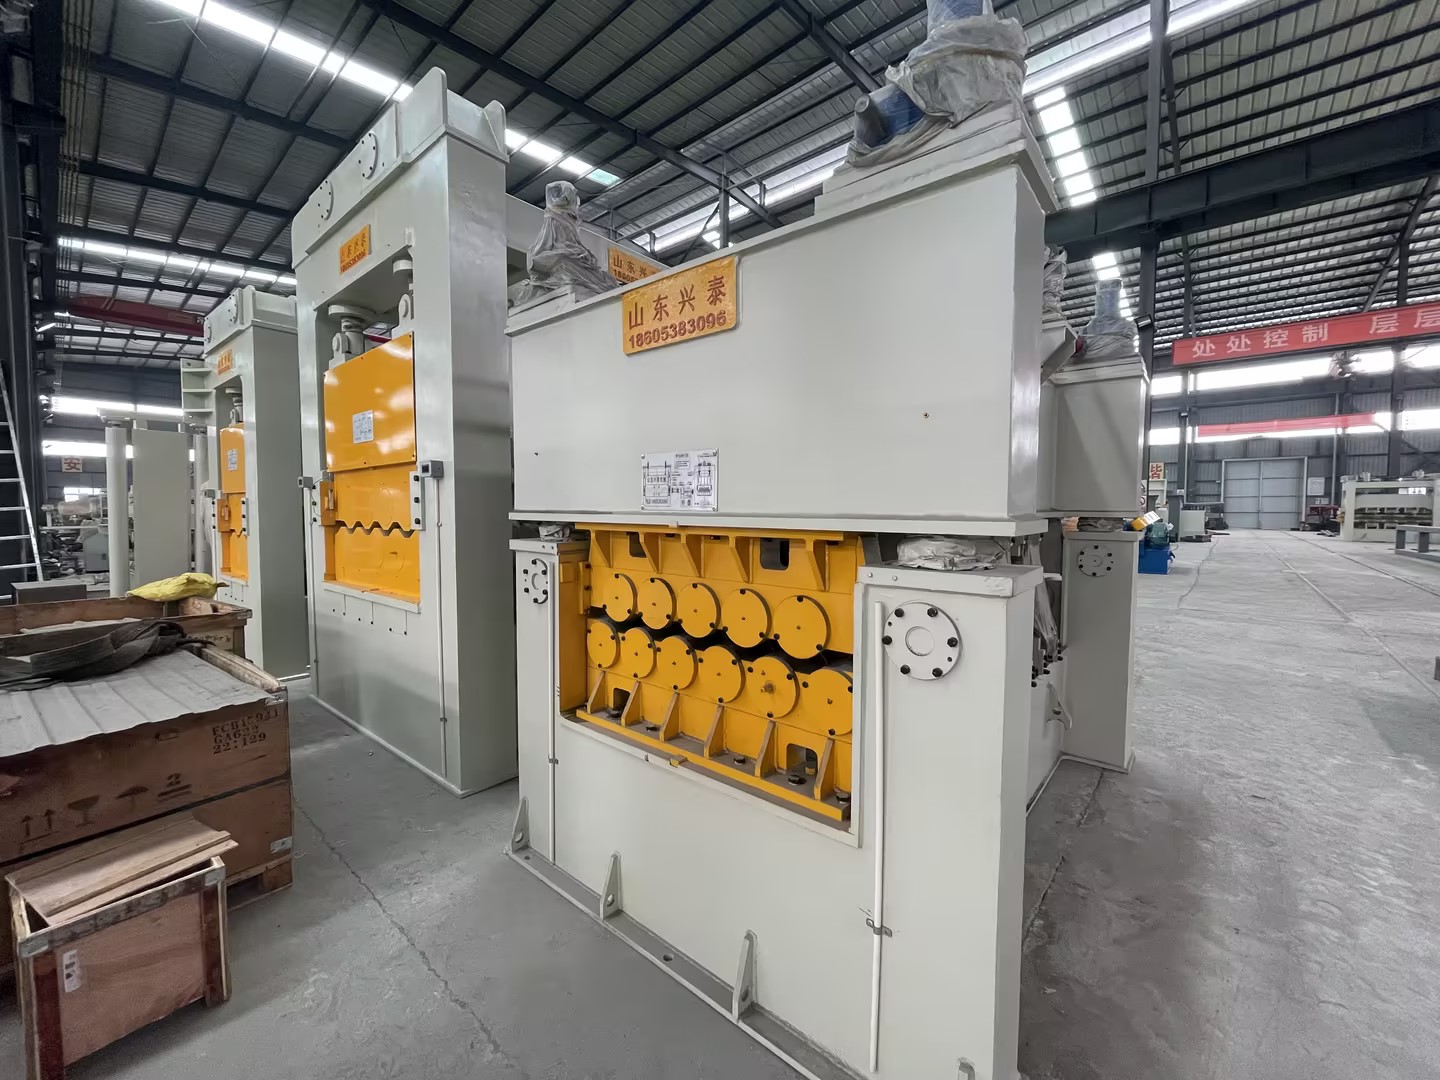
其实选不锈钢板矫平机,长期适配的细节,主要看三个点:一是能不能结合厂内现有生产线做联动调整,二是能不能针对不锈钢板的材质特性做定制化的参数和装置调整,三是能不能给长期换单的厂做快速切换的配套方案。
山东兴泰的这款矫平机,适配的是厚度1mm到8mm的不锈钢板,要是超出这个厚度范围,就不合适;另外,它的快速换辊装置,只适配同规格的矫平辊,要是换不同规格的,还得重新调试;还有,导料装置的软质材质,要是经常接触硬的杂质,容易磨损,得定期更换。
要是厂子里的不锈钢板厚度跨度大,或者经常做超厚、超薄的板,可能得考虑其他型号的机器;要是厂内生产线和矫平机的联动要求特别高,可能得提前和供应商确认适配方案。