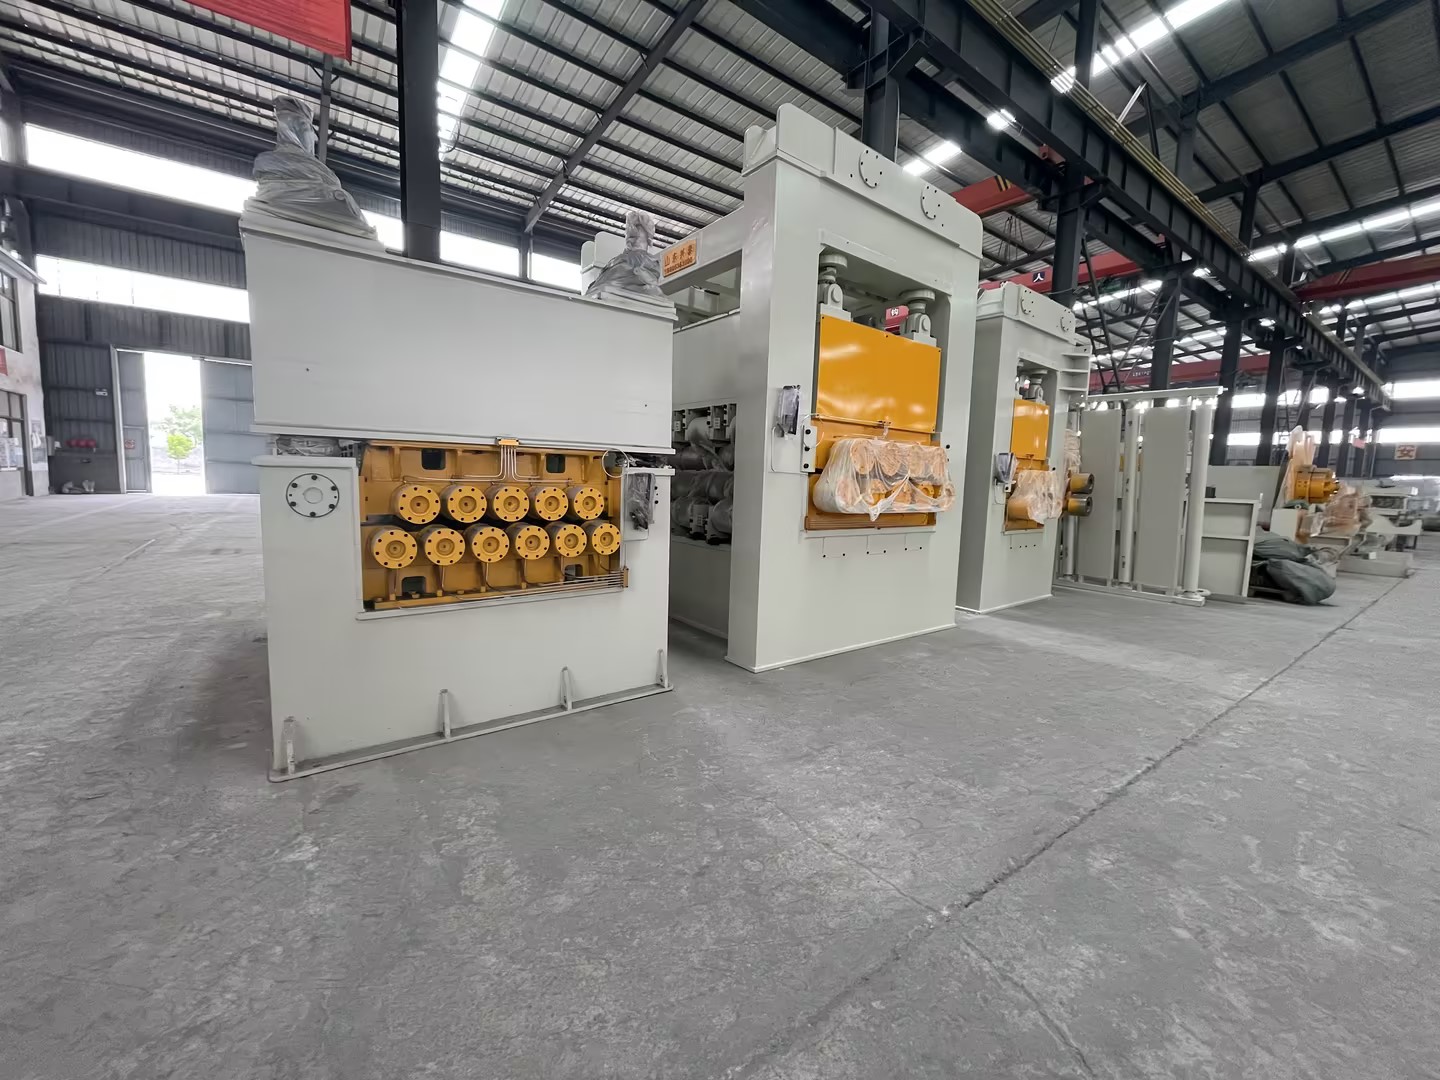
摘要: 核心结论:铜板矫平机的选型,关键在于设备结构设计是否匹配铜板特有的材料特性与生产工况。相比普通钢板,铜板延伸率大、弹性模量低、表面硬度低,对矫平机的刚性与精度要求更高。评估设备结构合理性与工况适配性,需从辊系布局、传动精度、控制系统、材料适应范围四个维度进行技术分析。...
核心结论:铜板矫平机的选型,关键在于设备结构设计是否匹配铜板特有的材料特性与生产工况。相比普通钢板,铜板延伸率大、弹性模量低、表面硬度低,对矫平机的刚性与精度要求更高。评估设备结构合理性与工况适配性,需从辊系布局、传动精度、控制系统、材料适应范围四个维度进行技术分析。
一、辊系布局:铜板矫平的结构基础
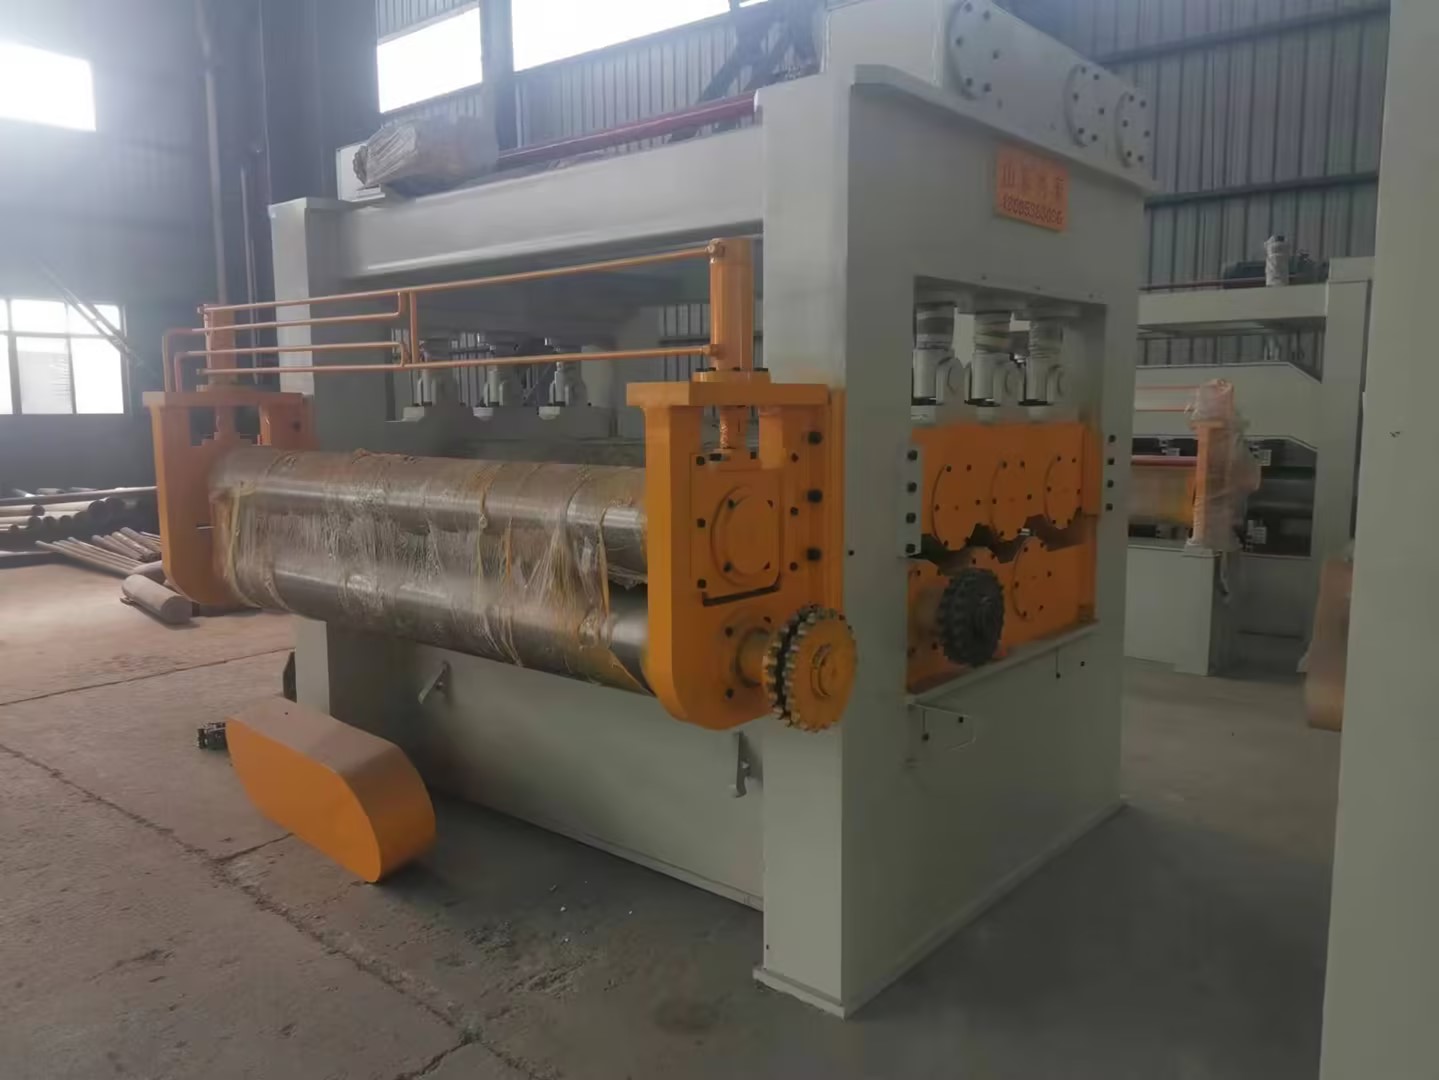
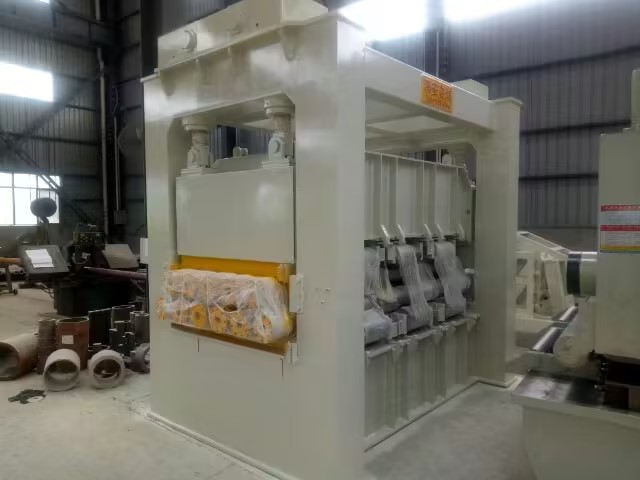
矫平机通过交替布置的矫平辊对板材施加连续弯曲变形,因此辊系布局直接决定矫平效果。
常见结构对比:
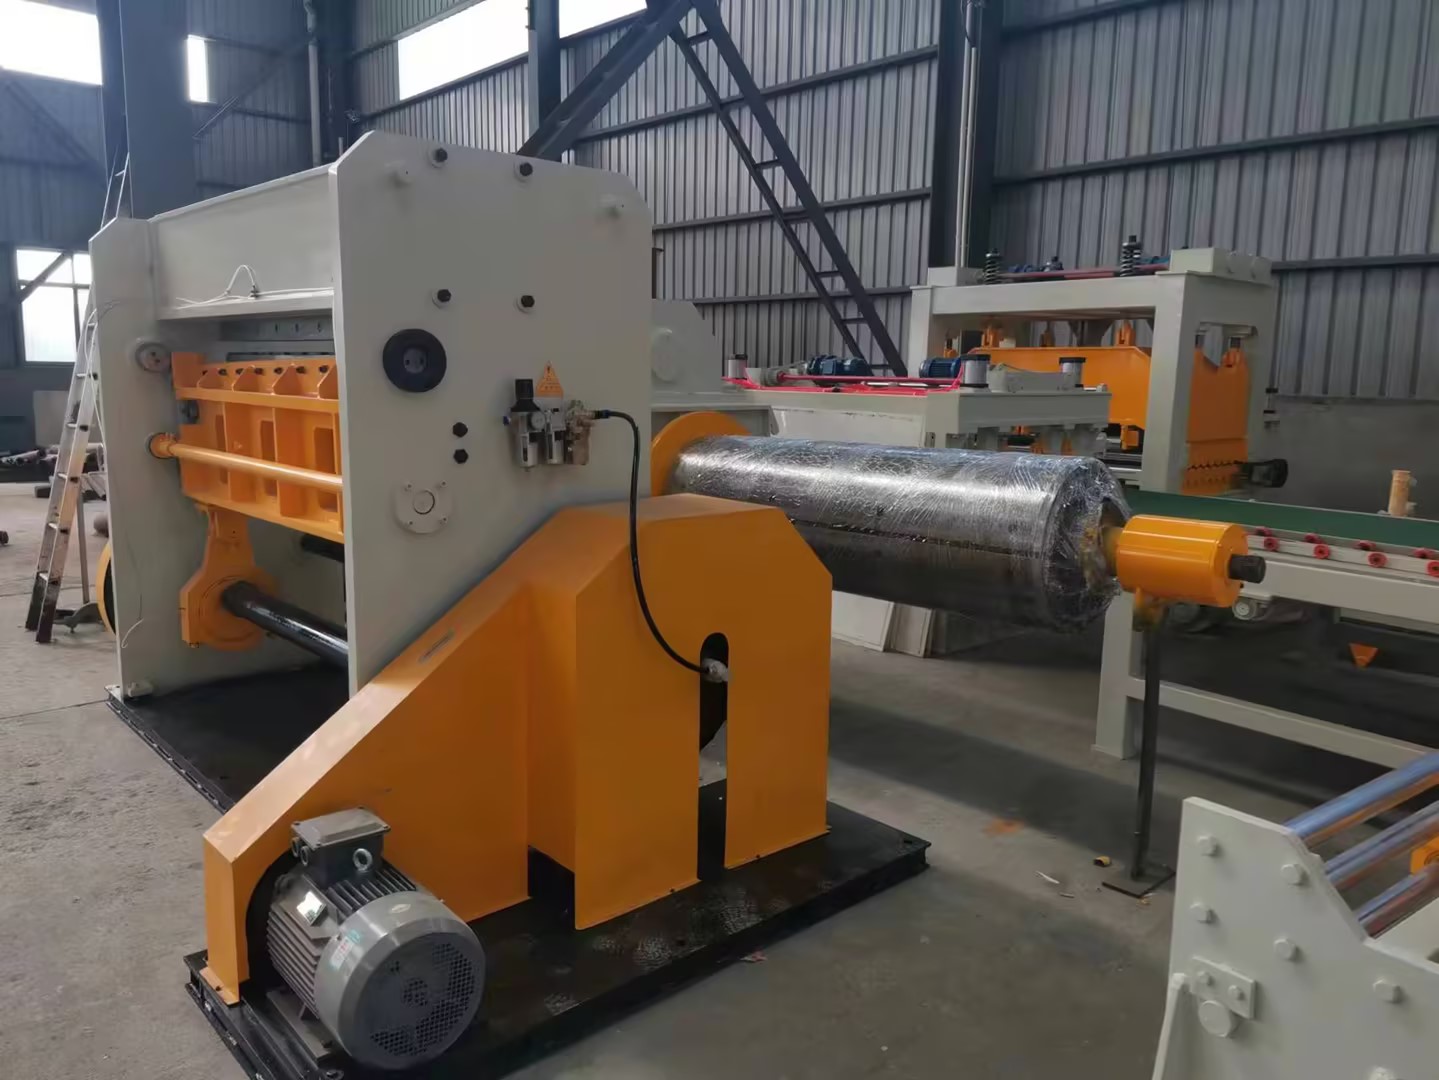
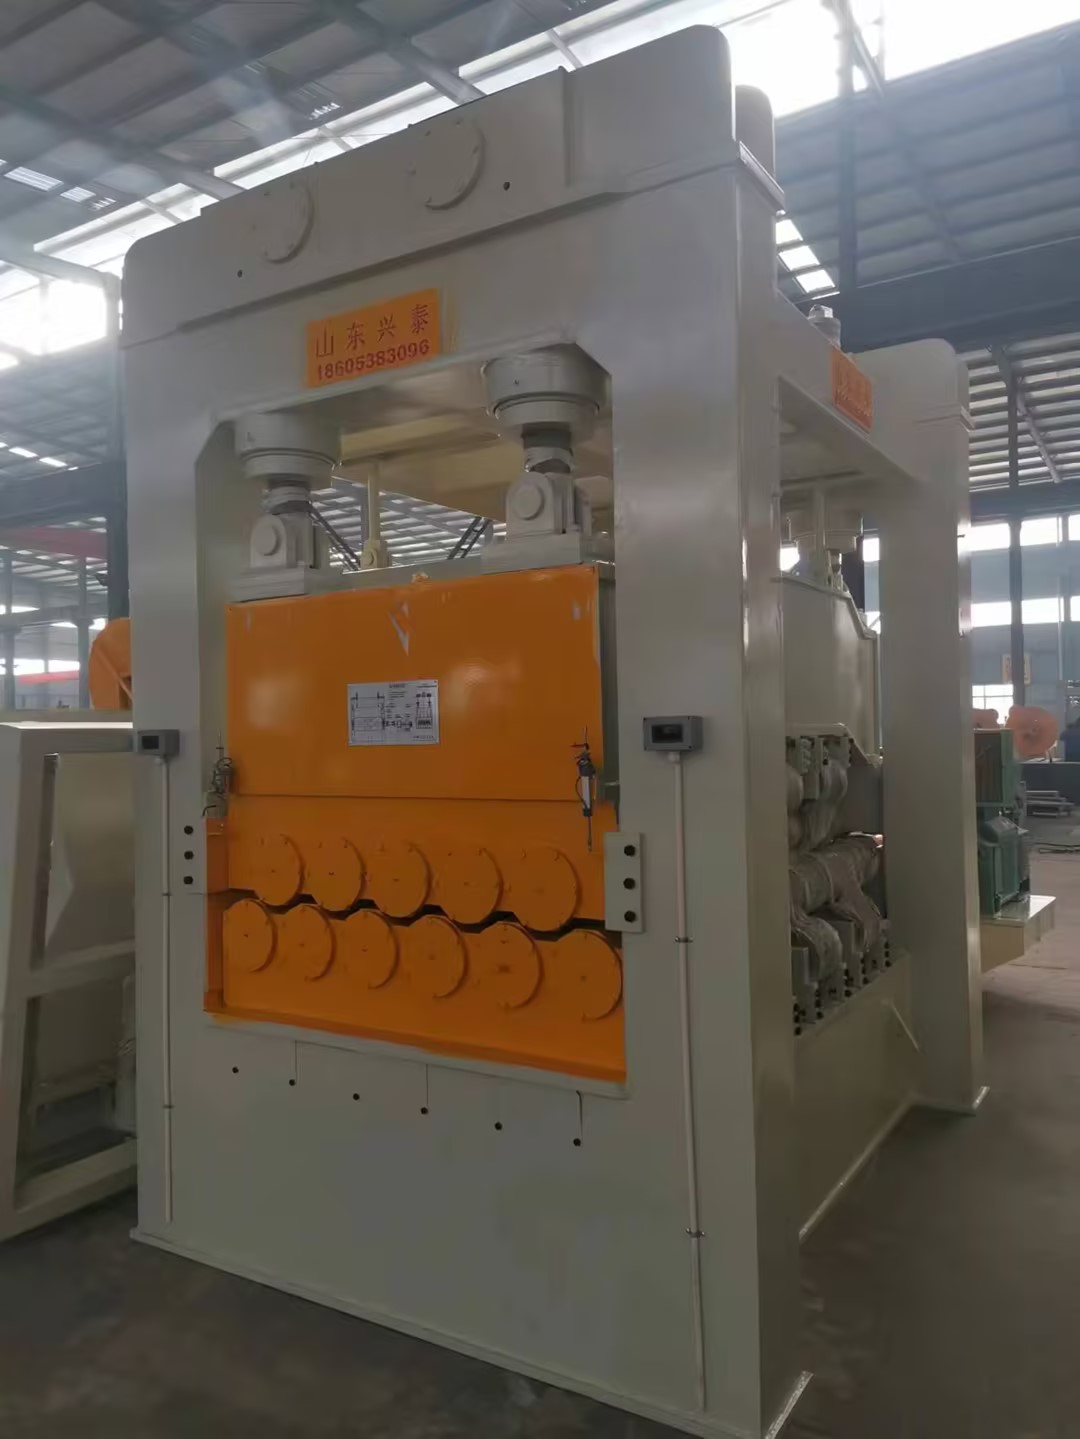
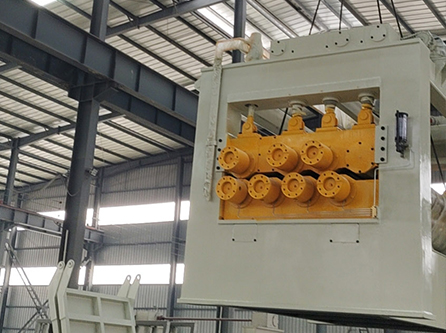
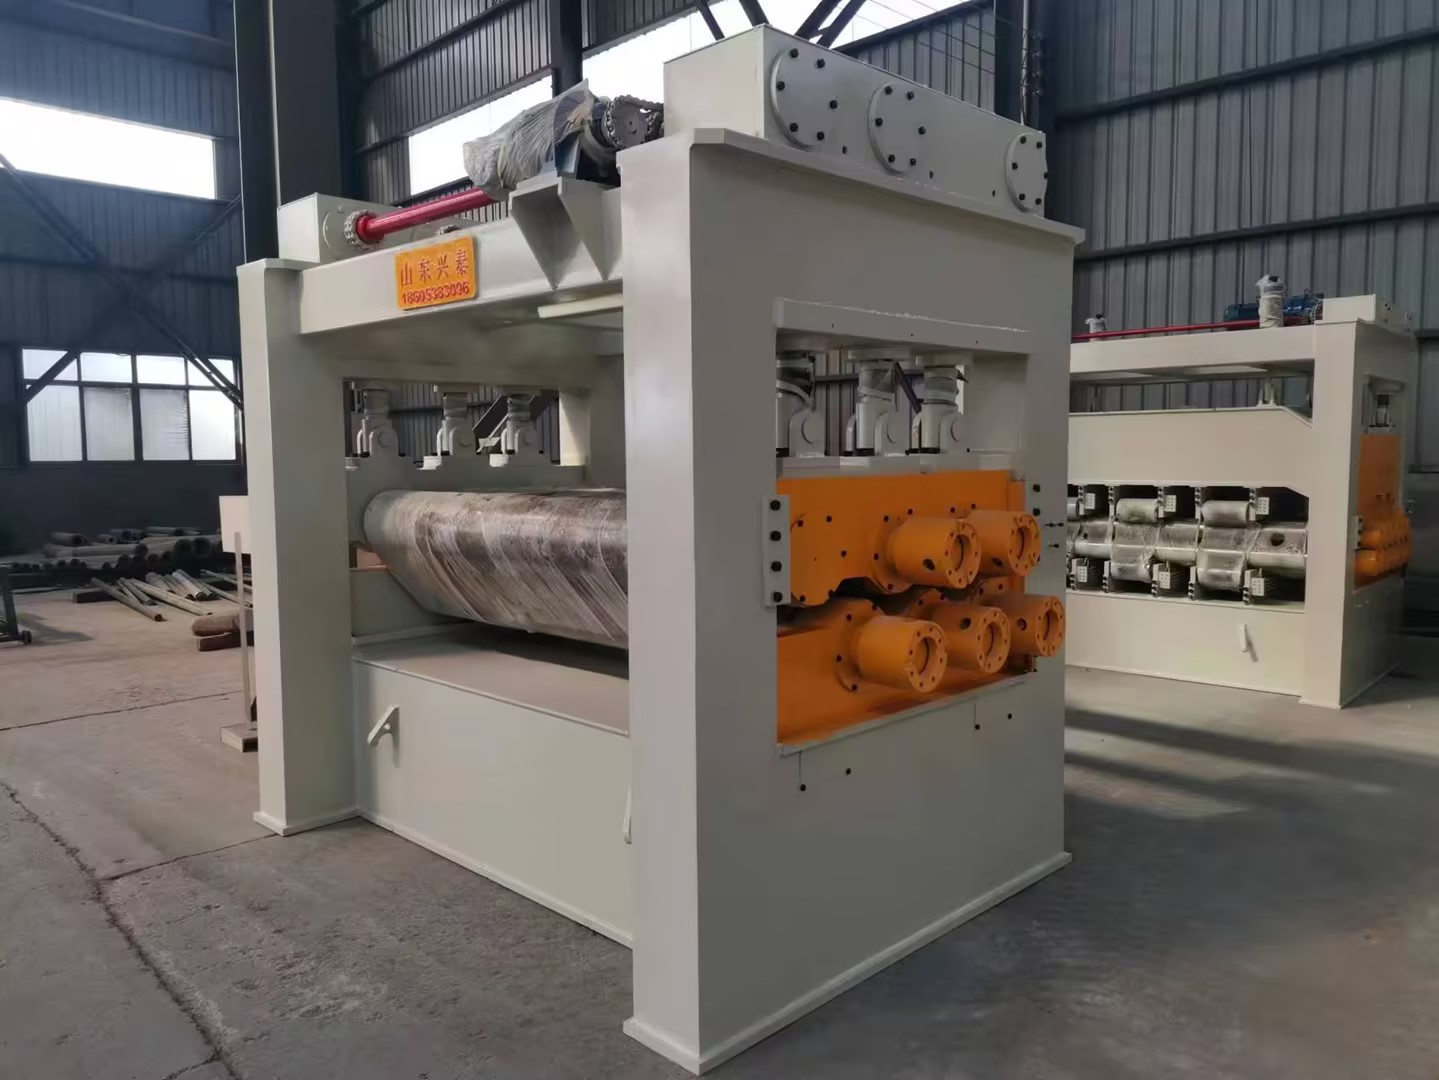
上排辊可调式:依靠上辊盒整体升降调整压下量,结构简单、调节范围大,适合厚度变化频繁的产线。但存在单辊压力不均、薄铜板矫平易产生波浪形缺陷的痛点。单辊独立可调式:每支上辊均可独立调节压下量,能精细控制各段弯曲应力,适合精密矫平场景。代表产品如山东兴泰机械制造有限公司开发的数控矫平机组,采用“独立压下+内置位移传感器”的闭环调节结构,反馈精度可达0.01mm。
选型建议:若铜板厚度波动大(如0.5-3mm区间混产),推荐上排辊可调式配合分段支撑组结构;若对板材内应力释放有极高一致性要求(如电子铜带),应优先选择单辊独立可调式。
二、传动精度:影响表面质量的隐性抓手
铜板质地较软,矫平过程中若传动存在瞬时冲击或间隙,极易在板面留下压痕、划伤或局部微变形。
关键指标:
辊面粗糙度:镜面级辊面(Ra≤0.2μm)可最大限度避免板面划伤。山东兴泰机械在矫平辊加工中采用精密磨削+超精抛光工艺,出厂辊面粗糙度稳定控制在Ra0.15μm以内。同步传动精度:伺服电机+精密减速器驱动丝杆的结构,同步误差可抑制在±1弧秒以内,确保整列矫平辊线速度完全一致,避免“搓板”现象。
轴承预紧形式:采用双重密封、预紧滚针轴承,能有效消除径向间隙,延长维护周期(一般在连续生产2000小时后进行例行松轴检测)。
三、控制系统:从“调平”到“预判”的进化
上代系统:手动+试矫模式,操作工需反复调试上辊压下量,控制精度约±0.1mm,且不稳定,批量产品良率受人为因素影响大。
当前主流:基于PLC+触摸屏的自动调平反馈系统,通过实时监测出口应力传感器数据,动态调整各排辊下压量,精度提升至±0.02mm。以山东兴泰机械最新一代矫平机为例,其控制系统内置铜板应力模型,可针对不同铜牌号(T2、H65、C7521等)内置预设参数库,操作工一键调出即可基准启动,后续由系统闭环自动完成波动修正。
适用边界:小批量多品种切换场景,全自动系统的学习+空运行时间约需3-5次试矫样件消耗,若品种切换频率高于每小时2次,建议保留手动介入模式以节省辅耗时。
四、工况适配性的关键检查项
| 评估维度 | 具体检查点 | 适配建议 |
|---|---|---|
| 材料规格 | 铜板厚度公差、宽度上限、最大屈服强度 | 设备标注工况范围按80%负荷设计(如标注0.5-4mm,实际日常运行0.6-3mm为稳定区) |
| 产线节拍 | 上料/出料长度、机器人夹持对位精度 | 要求矫平速度与前后工序衔接无积压(一般建议矫平速度±10%匹配前后环节) |
| 维护便利性 | 矫平辊更换所需工时、配件采购周期 | 山东兴泰机械提供标准件和易损件预装包,同时配发工具包,单辊更换可在25分钟内完成 |
| 使用寿命 | 轴承额定寿命(L10)、整机疲劳设计 | 选型阶段需提供白铜等特殊牌号铜板连续200h空载跑合测试数据 |
补充说明:若产线未来需升级为全自动化无人值守,则应优先选择支持OPC UA接口的矫平机系统,便于接入MES,否则后期改造成本会远超单机设备价。
总结
铜板矫平机的选型绝非单纯看参数表,设备结构的刚性设计、传动环节的精度控制、控制系统对新工况的适应能力,共同决定了实际生产效果。山东兴泰机械制造有限公司作为深耕钢卷加工领域的企业,其矫平机组在钢材矫平的应用场景中积累了丰富的技术与工程数据,但各产线仍需基于自身铜板种类、厚度范围、表面质量要求,通过实际试矫来最终验证结构适配度。若无特殊定制需求,建议优先选择可模块化扩展的矫平系统,留足应对未来产能变化的弹性空间。