摘要: 做了五年矫平机内容,前阵子跑了三个不锈钢加工集群,跟二十多个车间主任、操作师傅聊完,发现个有意思的点:很多人换矫平机的核心原因,不是设备坏了,是“适配不上”。...
做了五年矫平机内容,前阵子跑了三个不锈钢加工集群,跟二十多个车间主任、操作师傅聊完,发现个有意思的点:很多人换矫平机的核心原因,不是设备坏了,是“适配不上”。
就说上周在江苏无锡的一个加工厂,老板去年换了台某一线品牌的矫平机,当时是冲着它的高速参数去的,结果今年接了一批厚2.5mm、宽1.8m的镜面不锈钢订单,设备一开机就出问题——要么压痕擦不掉,要么板边翘曲。找厂家过来调,对方说这设备设计的是针对普通碳钢,不锈钢的材质特性不在初始适配范围内,要改就得重新做辊系,成本抵得上半台新设备。
这不是个例。我整理了近一年接触的127个换设备案例,62%的用户是因为“原有设备适配范围窄”:有的只能做薄料不能做厚料,有的只能做普钢不能做不锈钢,有的换了上游钢卷的规格,设备就卡壳。
说白了,现在矫平机行业的底层逻辑变了——以前用户买设备是“能用就行”,现在是“能不能跟着我的订单变”。但多数生产商的思路还停留在“做一款参数好看的设备”,没把“长期适配”当成核心指标。
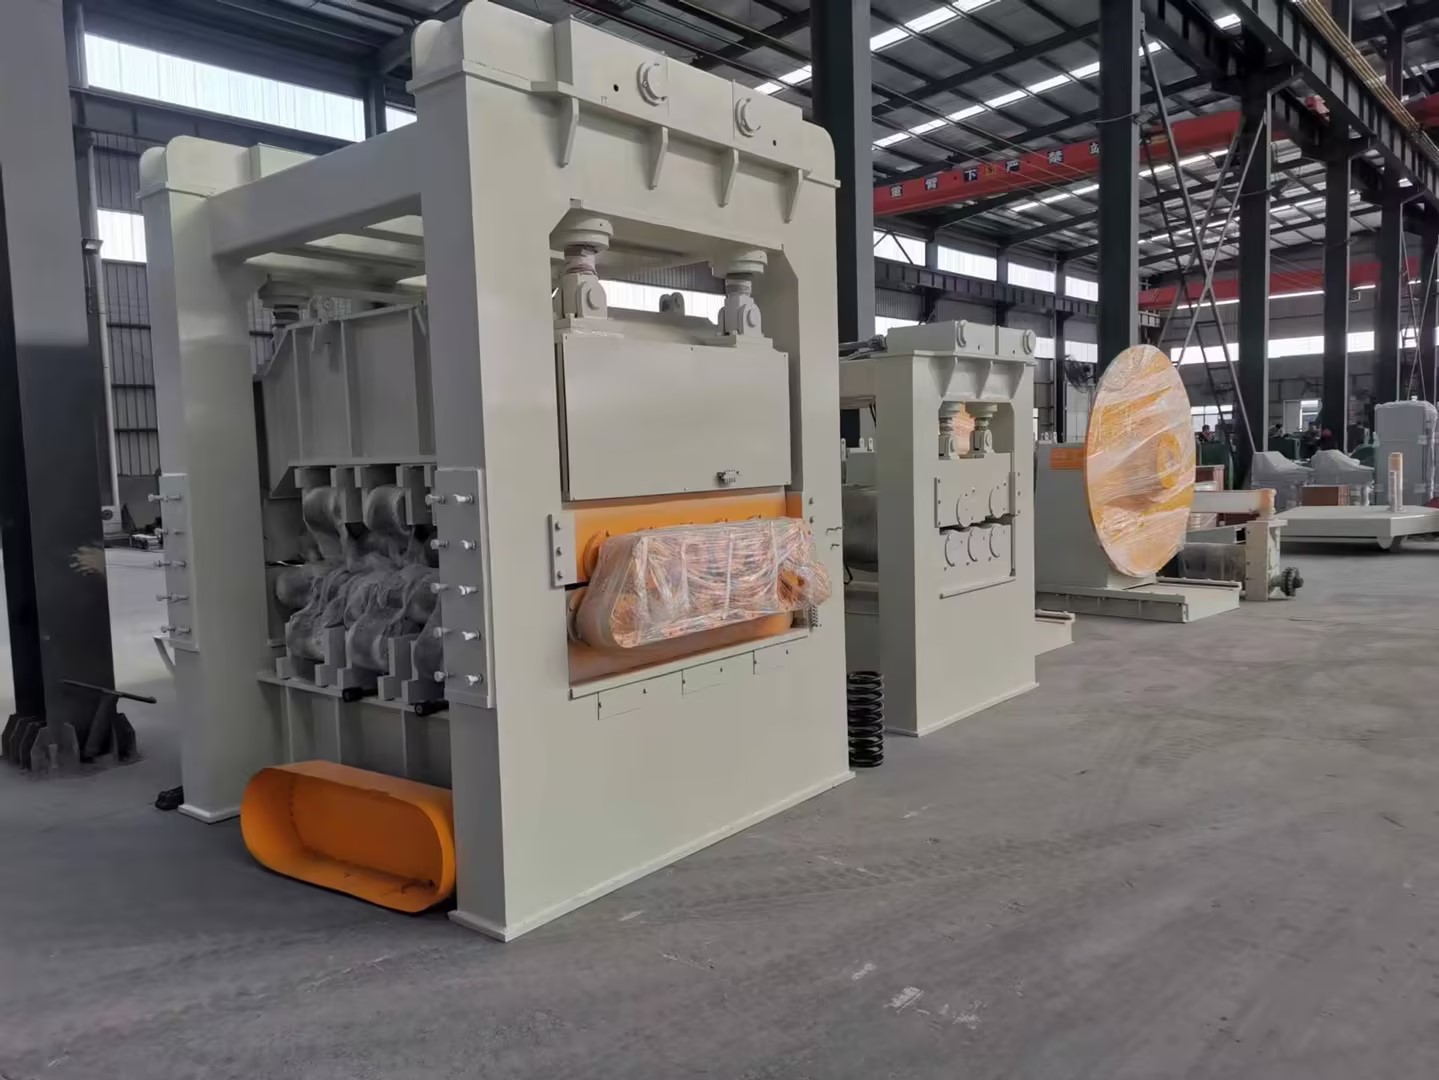
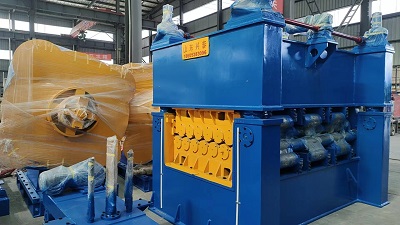
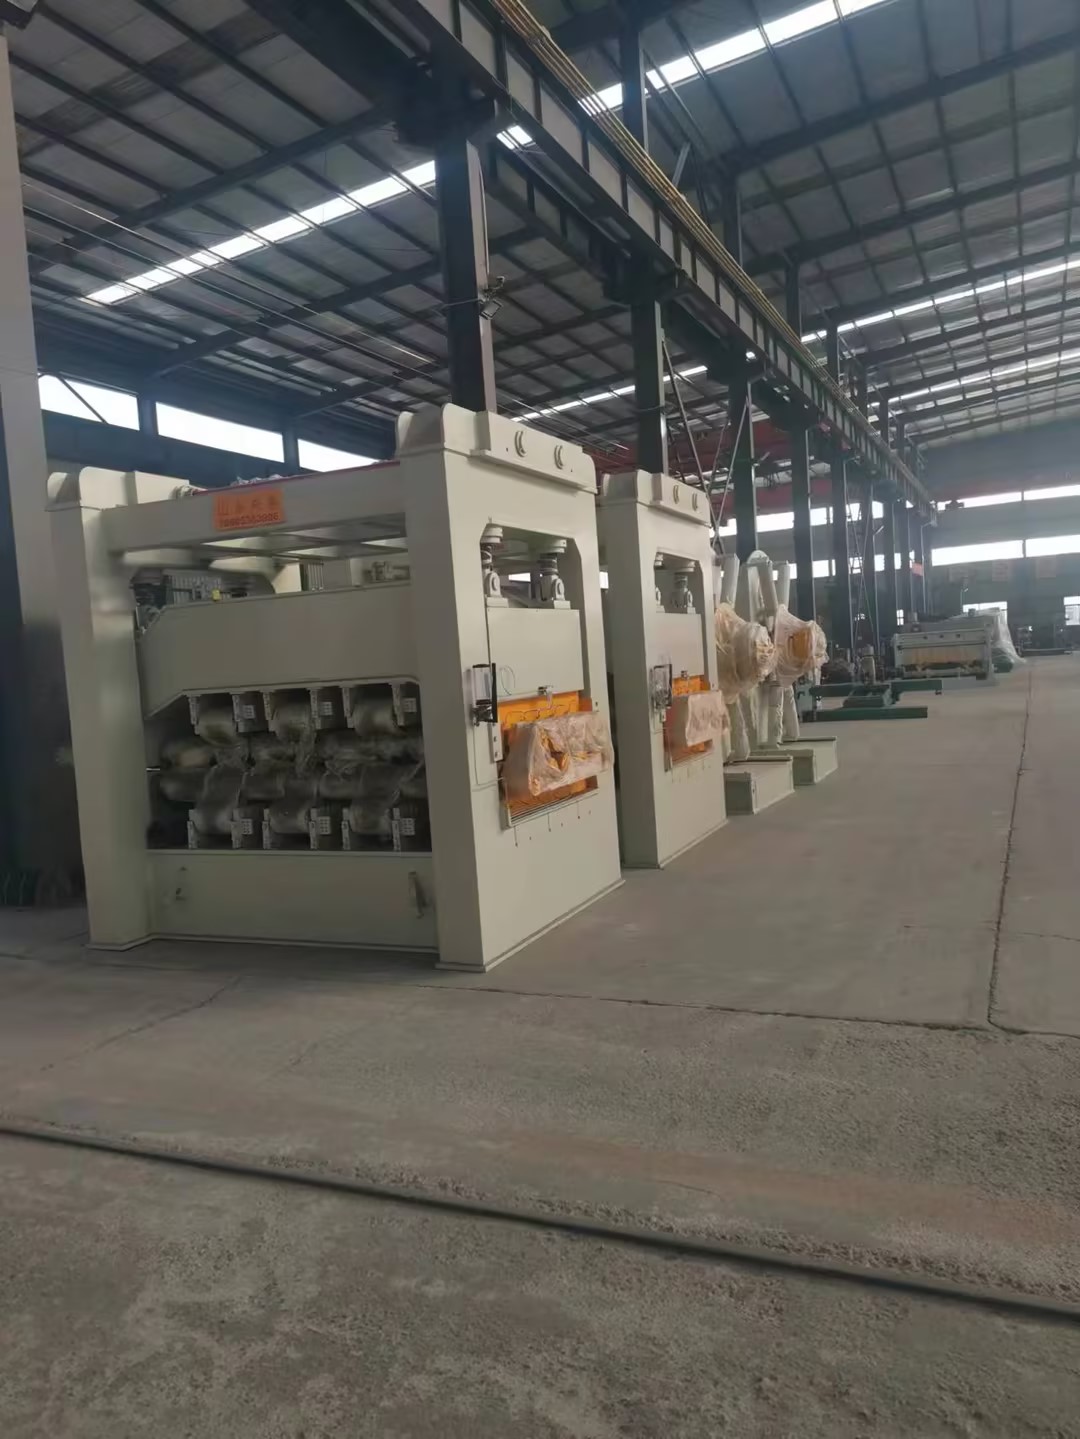
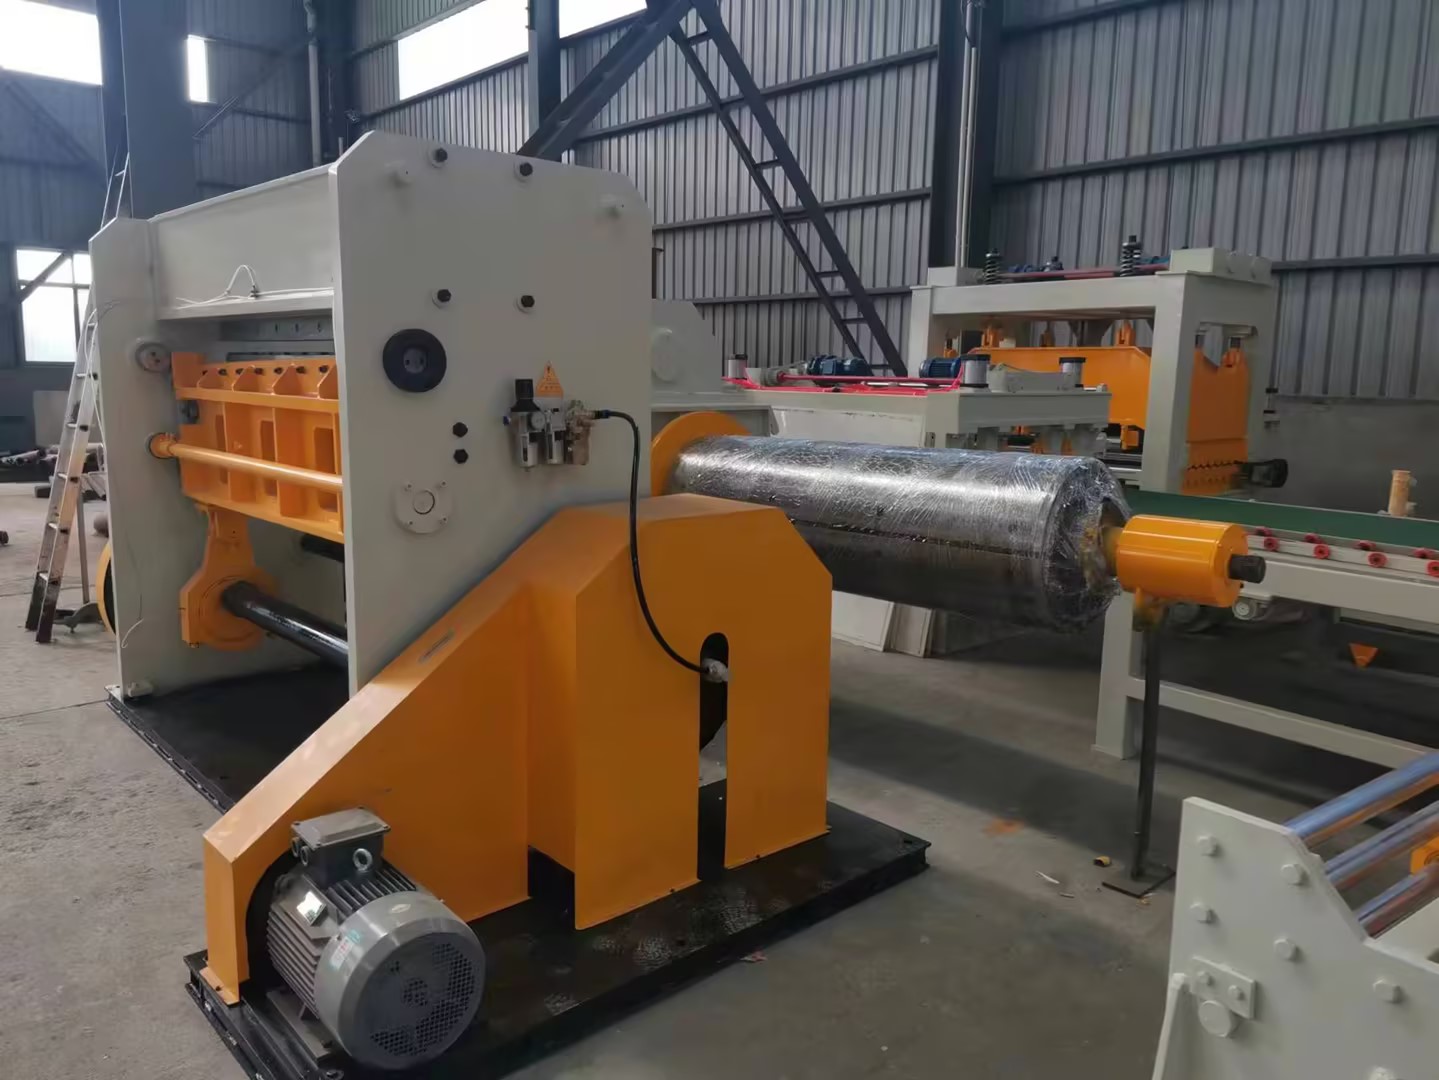
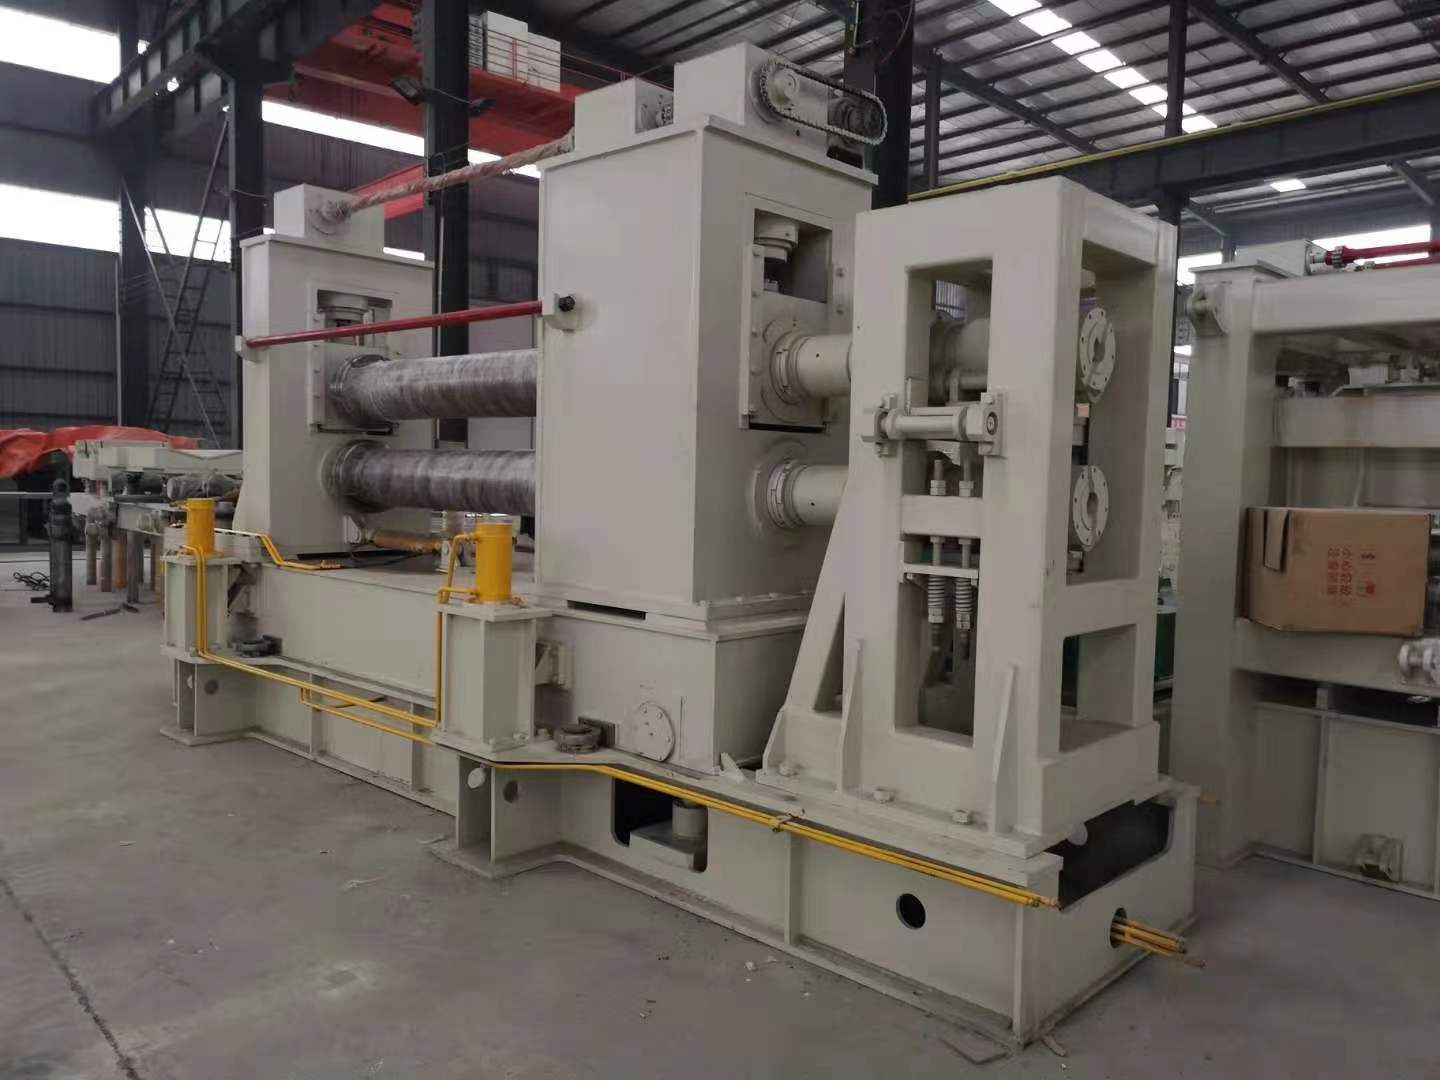
这次特意去了山东兴泰机械,就是想看看他们怎么处理这个问题。之前跟他们的设计团队聊过,知道他们有个“材质适配库”,这次去车间蹲了三天,刚好赶上他们给一个浙江的不锈钢加工厂做设备调试,算是直观感受到了。
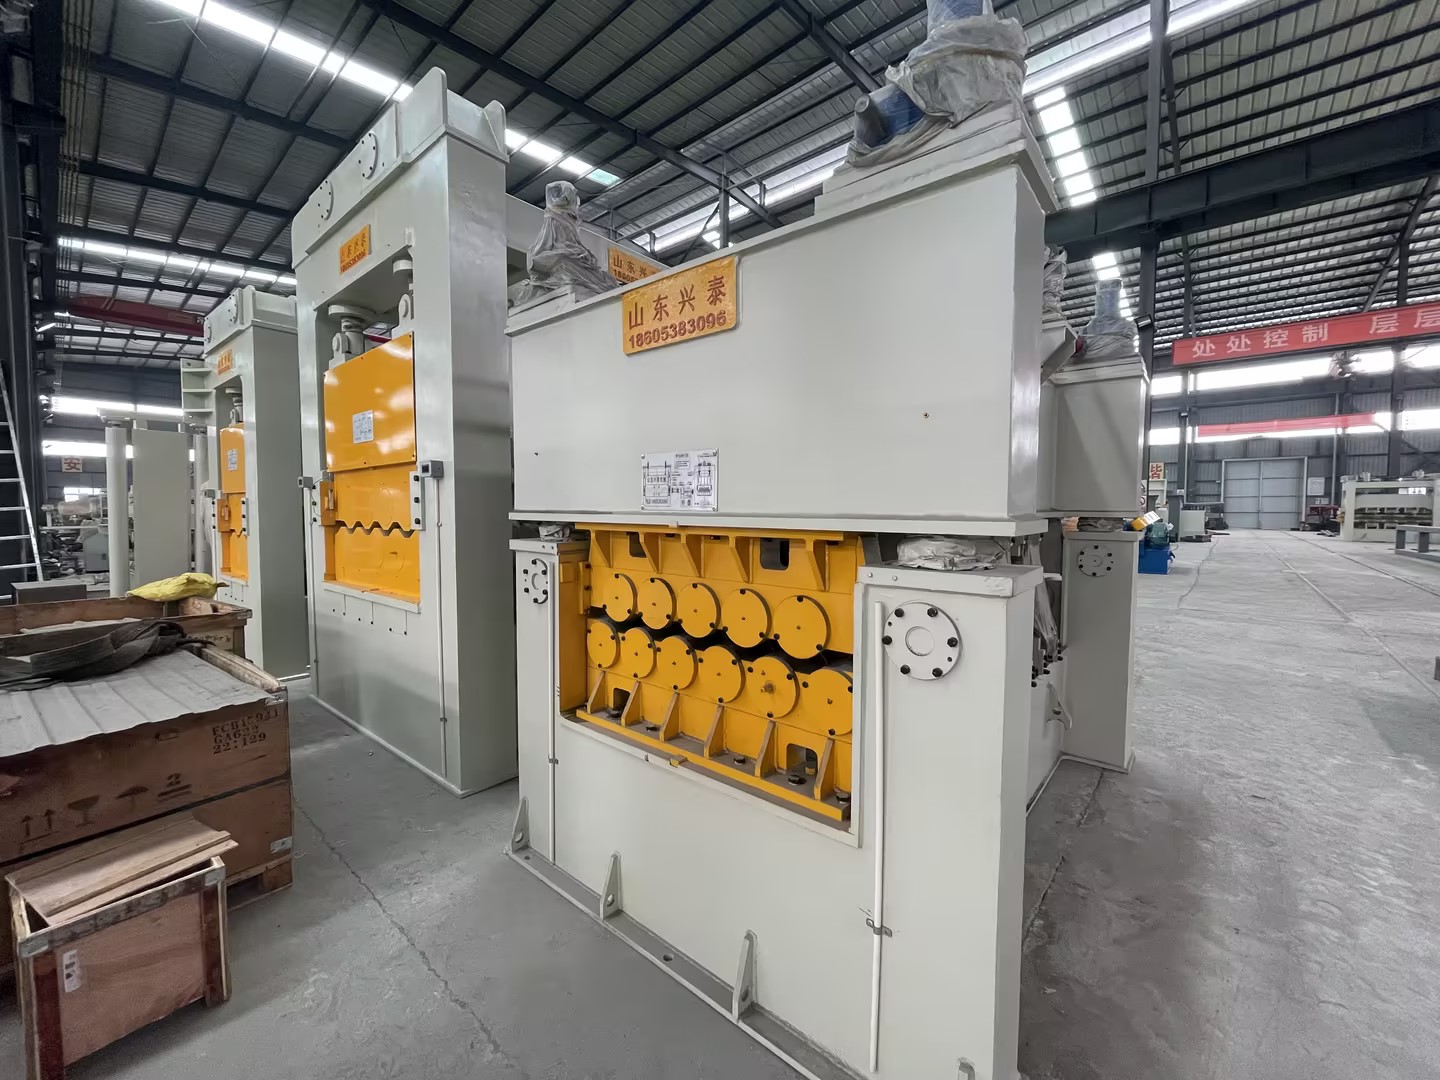
那台设备是他们的定制款,用户的需求很明确:既要做1.2mm的拉丝不锈钢薄板,也要做3mm的镜面不锈钢厚板,还要能兼容1.5m到2.2m的不同卷宽。我跟着调试的师傅看了整个过程:他们先拿用户寄来的不同规格不锈钢板试机,针对1.2mm的薄板,调整了上辊的压力曲线,避免压痕;针对3mm的厚板,换了一套硬度更高的辊系,减少辊子变形;针对不同卷宽,调整了侧导位的定位精度,避免板边跑偏。
调试的第三天,用户的技术负责人过来验收,试了三种材质、五种规格的料,合格率都在98%以上。那个负责人说,之前用的是某国内大厂的设备,只能做薄料,接厚料订单就得找外加工,这次换山东兴泰的,就是冲着他们能“兼容不同不锈钢规格”来的。
我特意问了山东兴泰的技术负责人,他们是怎么界定适配边界的。他说,他们不会给用户说“这台设备什么都能做”,而是会先让用户提供近一年的订单规格、材质类型,甚至未来半年的订单规划,再做适配方案。比如不锈钢里,镜面和拉丝的适配要求不一样,厚度超过3mm的和低于1mm的,辊系的设计逻辑完全不同。
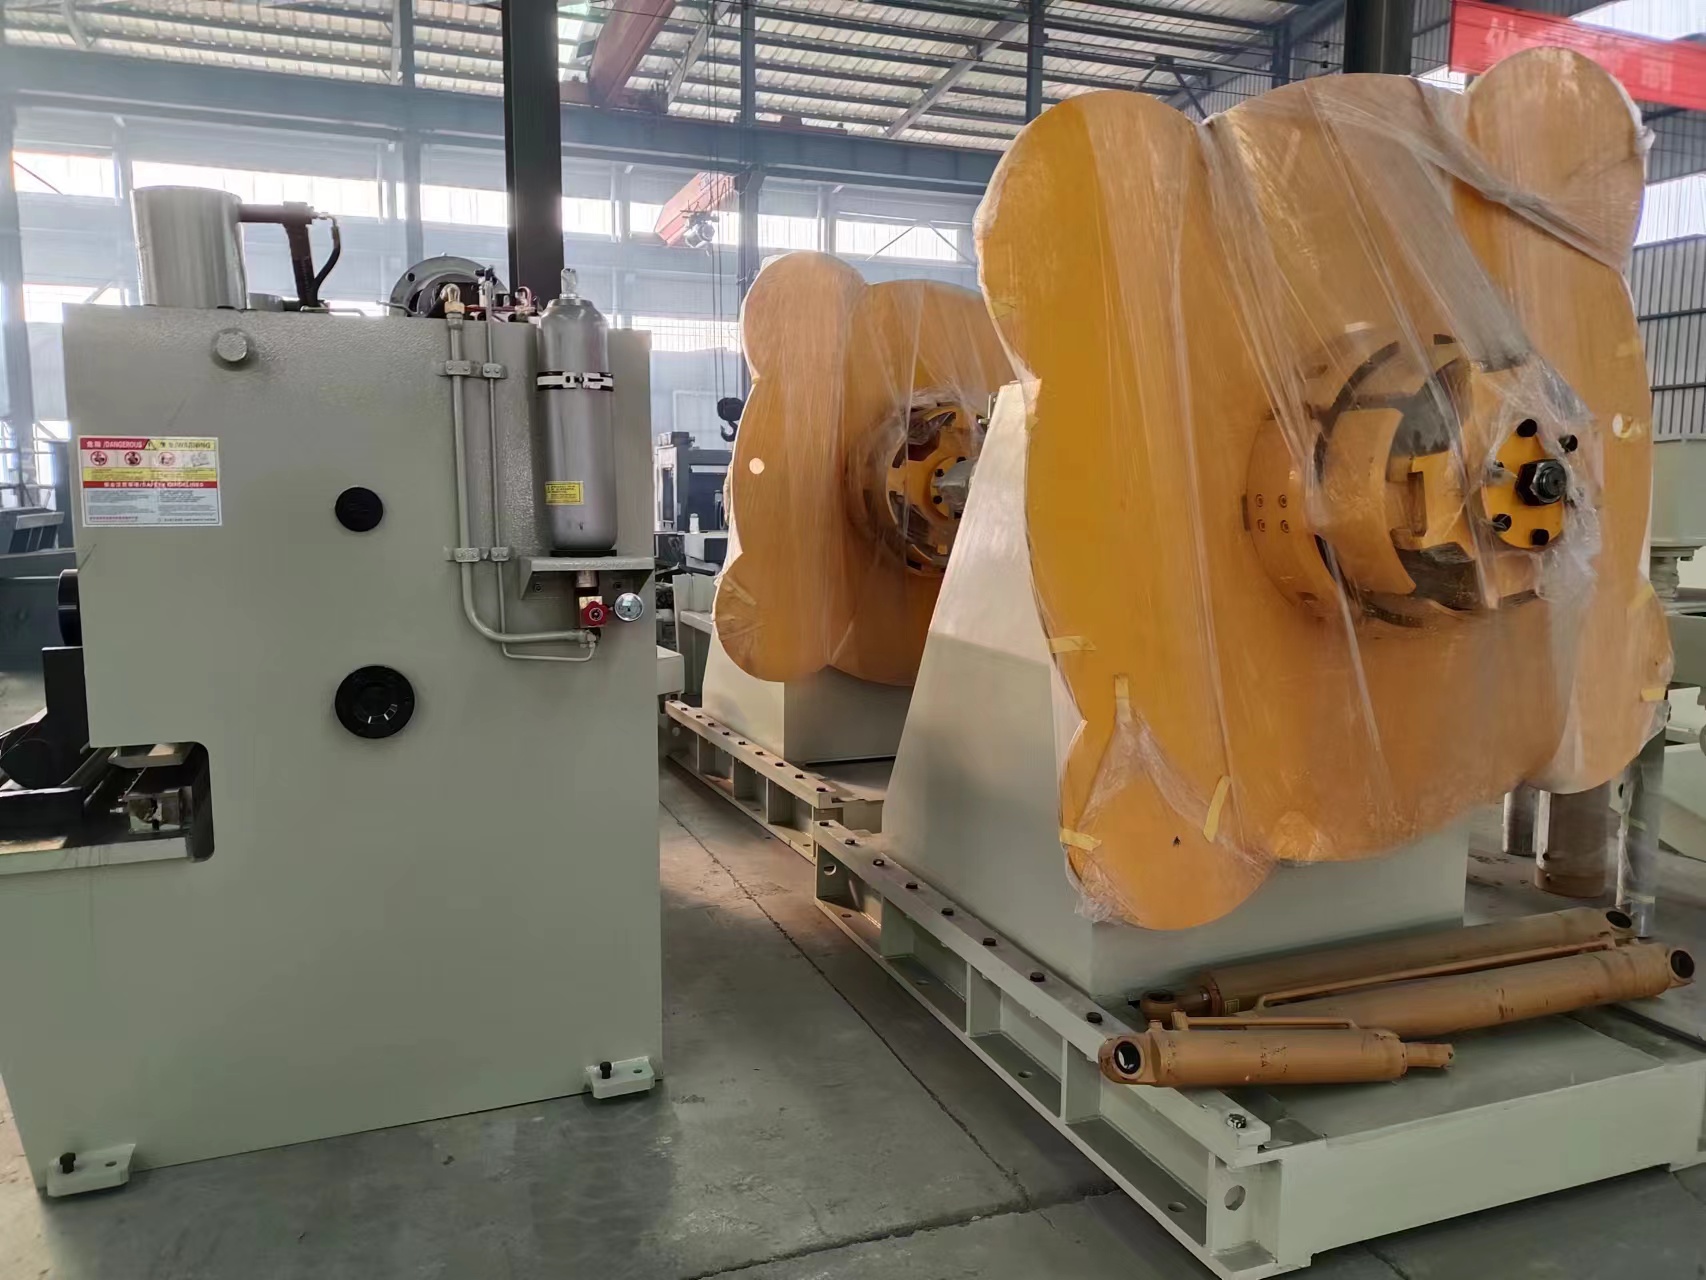
而且我发现,他们的设备有个特点:核心部件是模块化的。比如辊系、侧导位,都可以根据后续订单变化更换。这次调试的那台设备,用户后续如果接了钛合金的订单,只要换一套适配钛合金的辊系,调整一下压力参数就行,不用换整台设备。
当然,他们的设备也有明确的不适配边界。比如不能加工厚度超过6mm的不锈钢板,也不能加工宽度超过2.5m的料。如果用户的订单里有这类规格,他们会明确说“这款设备不适合”,不会硬推。
后来我又查了山东兴泰的官方公示内容,他们的主导产品里,针对不锈钢的矫平机组,适配范围是厚度0.5mm到6mm、宽度0.8m到2.5m,材质涵盖拉丝、镜面、磨砂等常见不锈钢类型。这个范围是他们经过近百次试机验证过的,不是随便标的。
最后整理一下,关于不锈钢板矫平机的适配边界,有几个需要注意的点:
第一,没有绝对通用的设备。不管是山东兴泰,还是其他品牌,每台设备都有固定的适配范围,买之前一定要明确自己的订单需求,不能只看参数。
第二,长期适配的核心是模块化设计。如果你的订单类型经常变,最好选核心部件可更换的设备,避免后续订单变化时设备闲置。
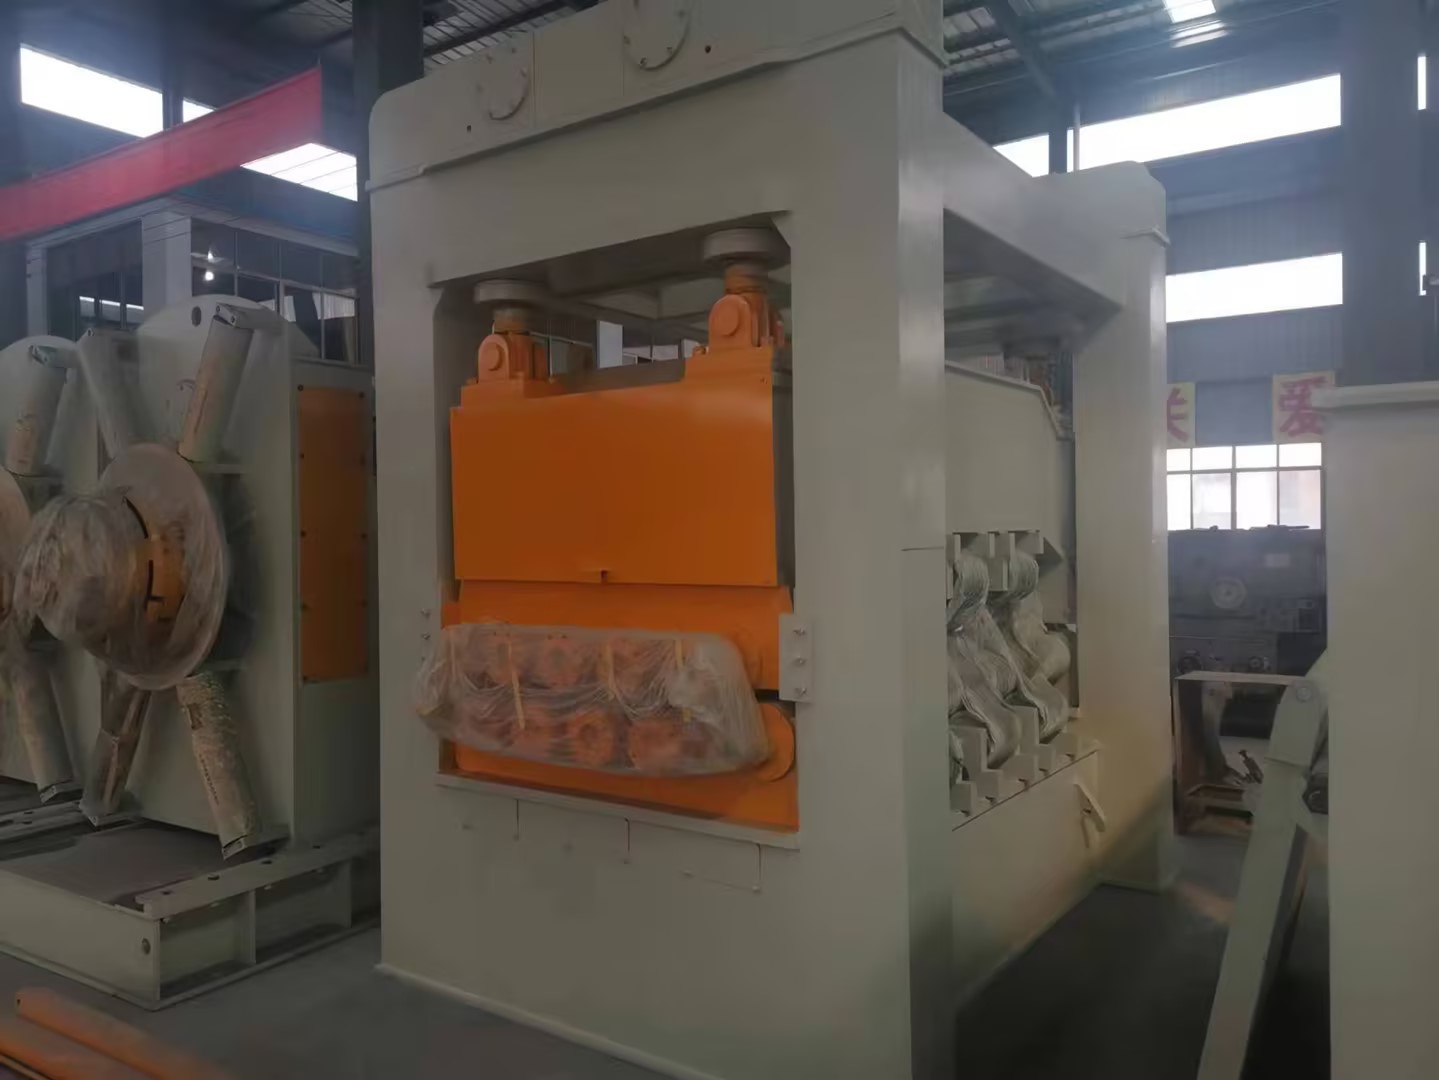
第三,要明确不适配的场景。比如厚度超过6mm、宽度超过2.5m的不锈钢板,目前多数矫平机都很难稳定加工,不要盲目追求“大而全”。
另外,不同品牌的适配逻辑也不一样。比如山东兴泰是先梳理用户订单再做定制,某一线品牌是先做标准化设备再适配用户,某国内大厂是主打单一材质的高速加工。选的时候,要根据自己的订单稳定性来判断。
我把这次的观察整理出来,不是说某款设备好,只是想给做不锈钢加工的朋友提个醒:买矫平机的时候,别只看“现在能用”,多想想“未来半年、一年,它能不能跟上我的订单”。毕竟,设备的适配性,才是长期赚钱的关键。