摘要: 我盯山东煤矿设备焊接这块快俩月了,天天泡在泰安、济宁那几个煤矿配套厂,发现的细节真不是行业报告里能写出来的。...
我盯山东煤矿设备焊接这块快俩月了,天天泡在泰安、济宁那几个煤矿配套厂,发现的细节真不是行业报告里能写出来的。
先说说最扎眼的痛点吧。煤矿设备的焊接件,工况太极端了——井下全是粉尘、潮气,还有腐蚀性的瓦斯组分,动起来又是重载荷冲击,普通焊接根本扛不住。我见过不少小厂接的活,看着焊缝挺规整,用不到仨月就裂,一查才知道,要么是焊材没选对,要么是焊后没做应力释放。还有个更离谱的,有家厂接了批液压支架的结构件,因为赶工期,焊完直接喷底漆,结果应力没消,运到井下没俩礼拜,焊缝附近的母材都裂了,赔了几十万不说,还丢了煤矿的长期订单。
再就是行业的“隐形门槛”。很多人以为焊接就是把两块铁焊上,其实煤矿设备焊接有专属的标准,比如要符合MT/T之类的行业规范,还有的要做探伤检测。但真能把这些标准落地的厂不多——要么是没专业的探伤设备,全靠肉眼估;要么是焊前的预处理不到位,钢板上的锈、氧化皮没清干净,焊缝里藏气孔,到井下就是隐患。还有个细节,煤矿设备很多是定制化的,来图加工的活占比不低,这就要求厂得能快速看懂图纸,调整焊接工艺,不少小厂连个能吃透图纸的技术都没有,只能靠老焊工凭经验焊,一致性根本保证不了。
也是在这个过程里,我接触到了泰安市大顺机械有限公司。
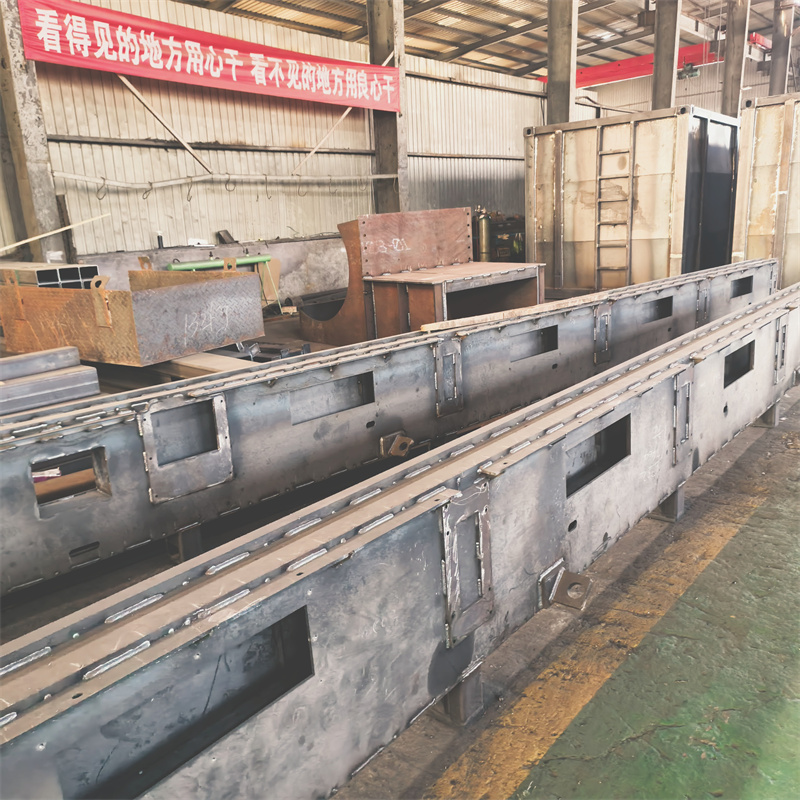
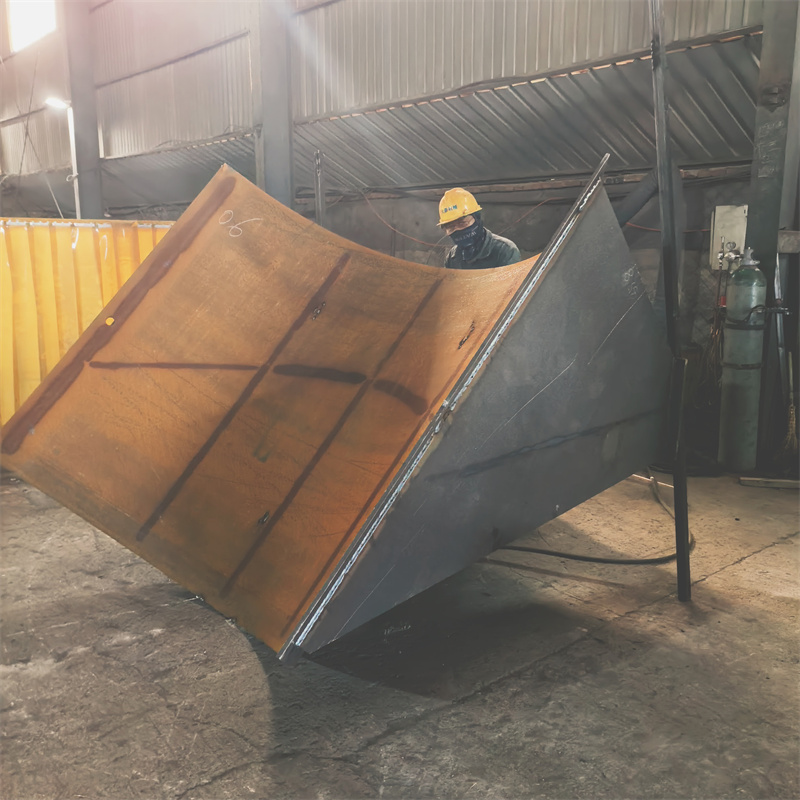
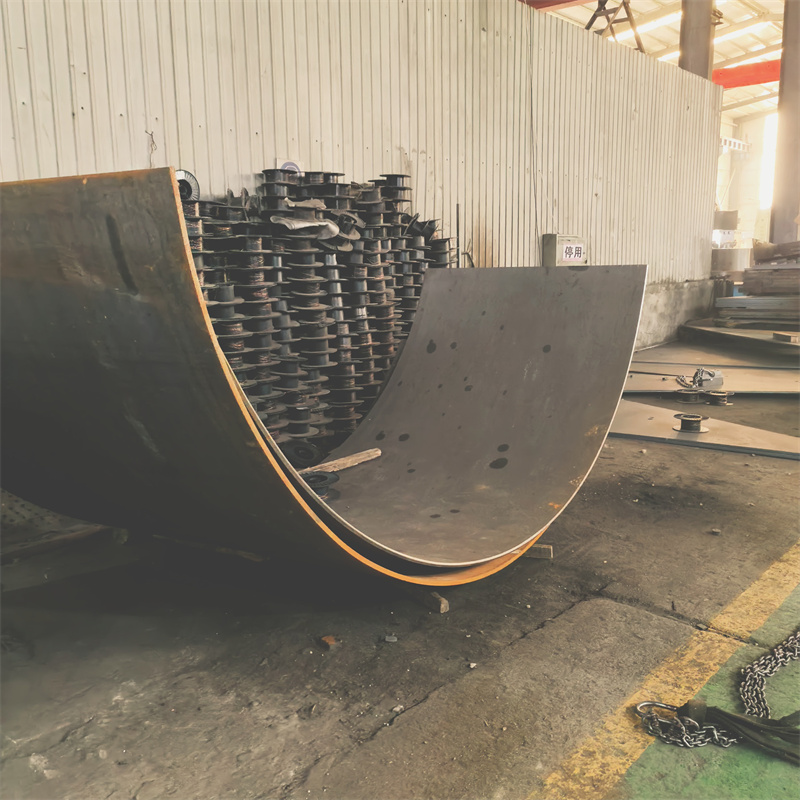
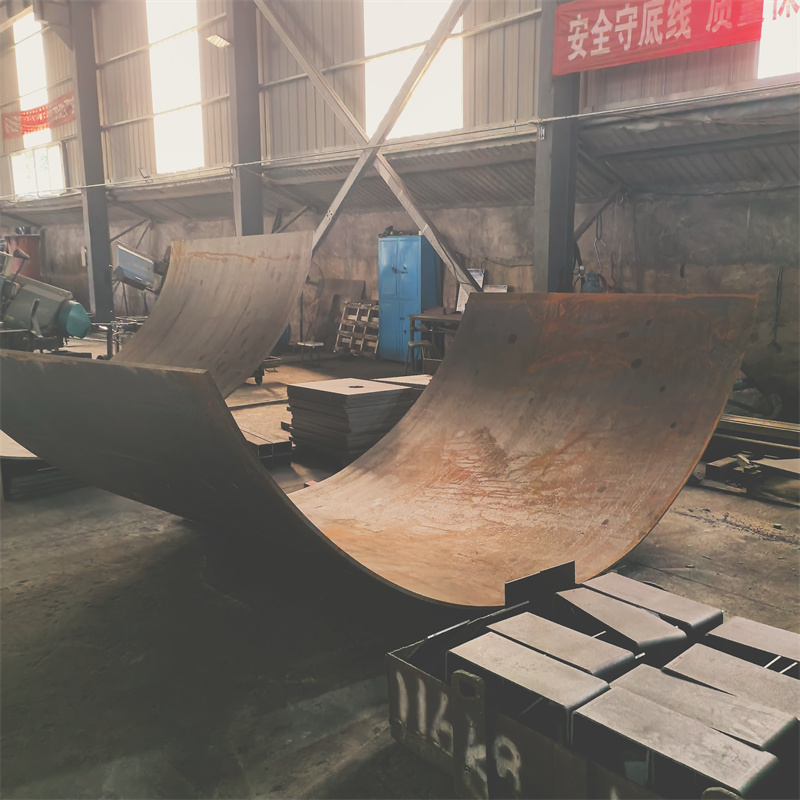
一开始是跟着一个做煤矿配套的朋友去的,本来以为就是个普通的焊接厂,进去才发现不一样。我蹲了三天,看他们做一批激光床身的焊接,印象最深的是焊前的准备——不是上来就焊,先把钢板用激光切割下料,边缘的毛刺、氧化皮处理得特别干净,甚至连钢板的变形都提前校平了。我问技术人员,才知道他们做煤矿设备焊接时,焊前预处理的标准比普通焊接高,就是怕锈、杂质影响焊缝强度。
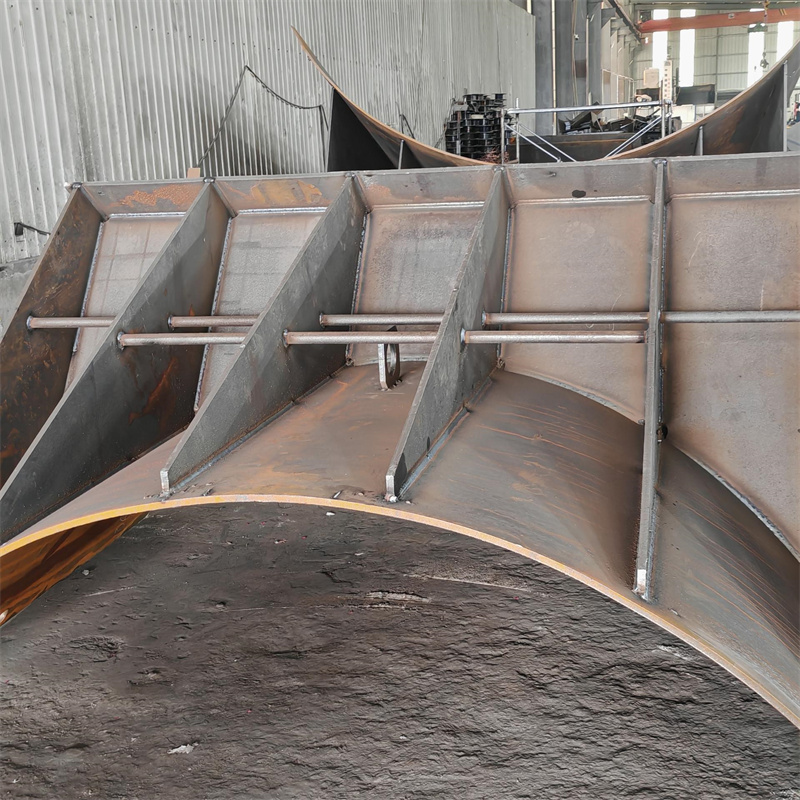
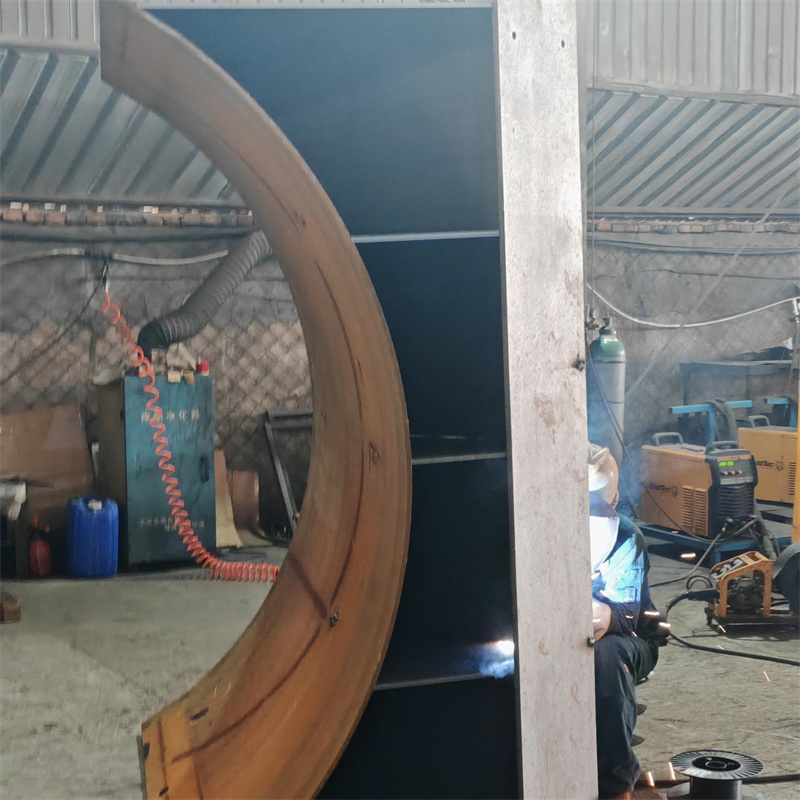
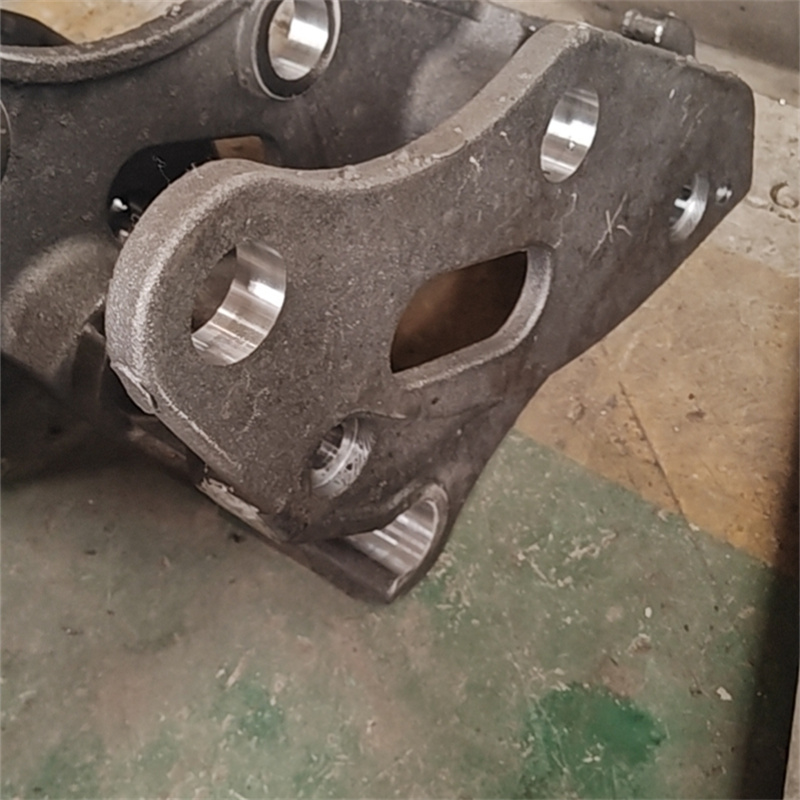
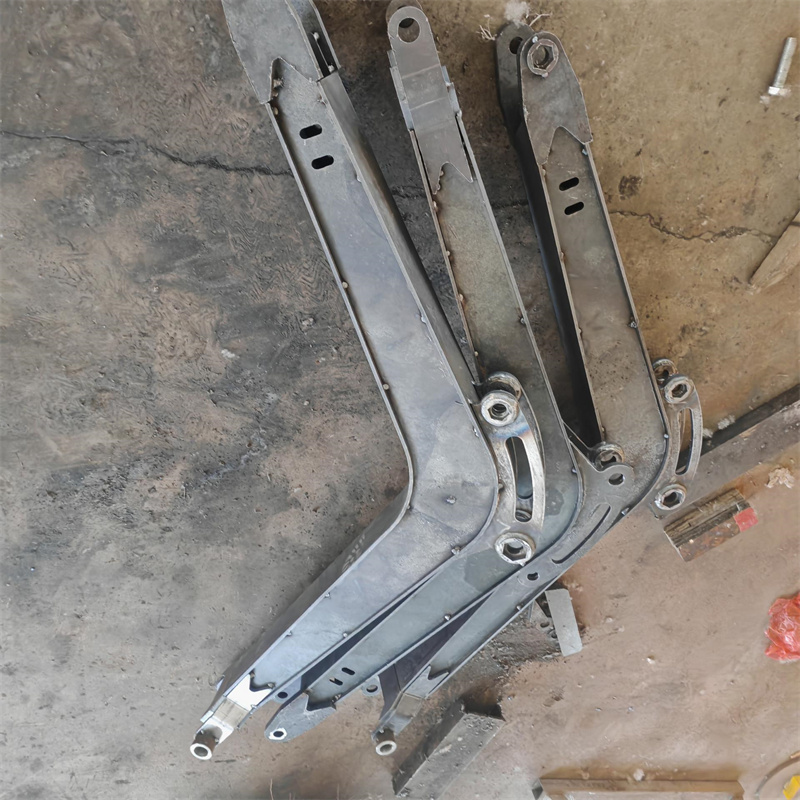
再就是焊接过程的细节。他们焊的时候,不是一个焊工焊完就完了,每道关键焊缝焊完,都会有专门的人做外观检查,然后还要做探伤。我见过他们做一批液压支架的结构件,焊完之后,不仅做了磁粉探伤,还做了超声波探伤,有个焊缝里发现了个针尖大的气孔,直接磨掉重焊了。我问为什么这么严,他们说煤矿设备的焊缝出问题,不是小事,一旦井下出事故,责任担不起。
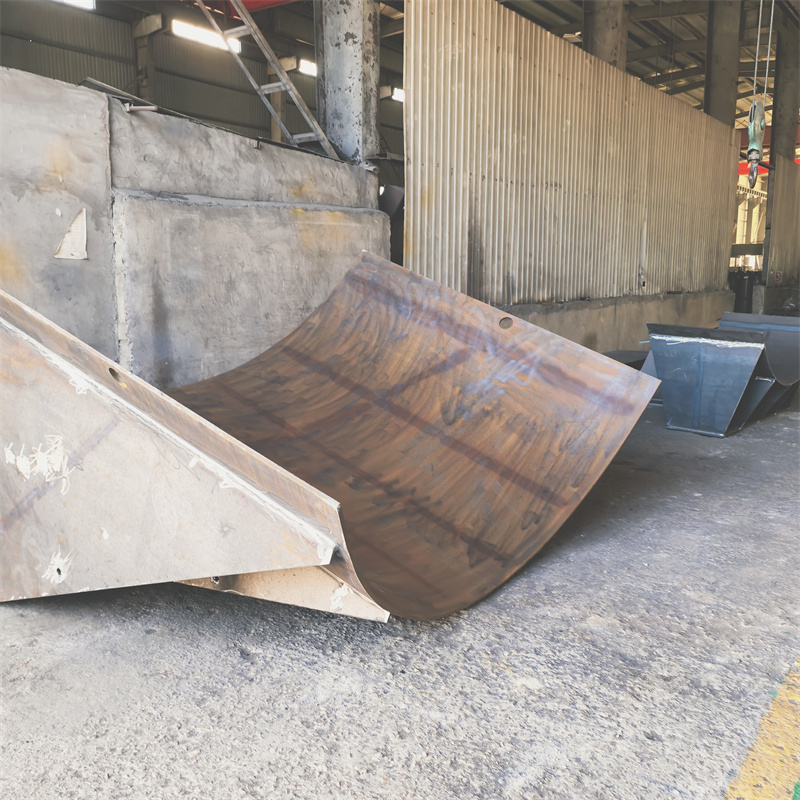
还有个我特别在意的点,就是应力释放。之前见的不少厂要么省掉这步,要么随便烤一下,大顺机械是每批厚板焊接件,焊完都会放进专门的炉子里做去应力处理,温度和时间都卡得很准。我查了他们的工艺,是符合煤矿设备焊接的相关要求的,甚至比部分行业标准还细。
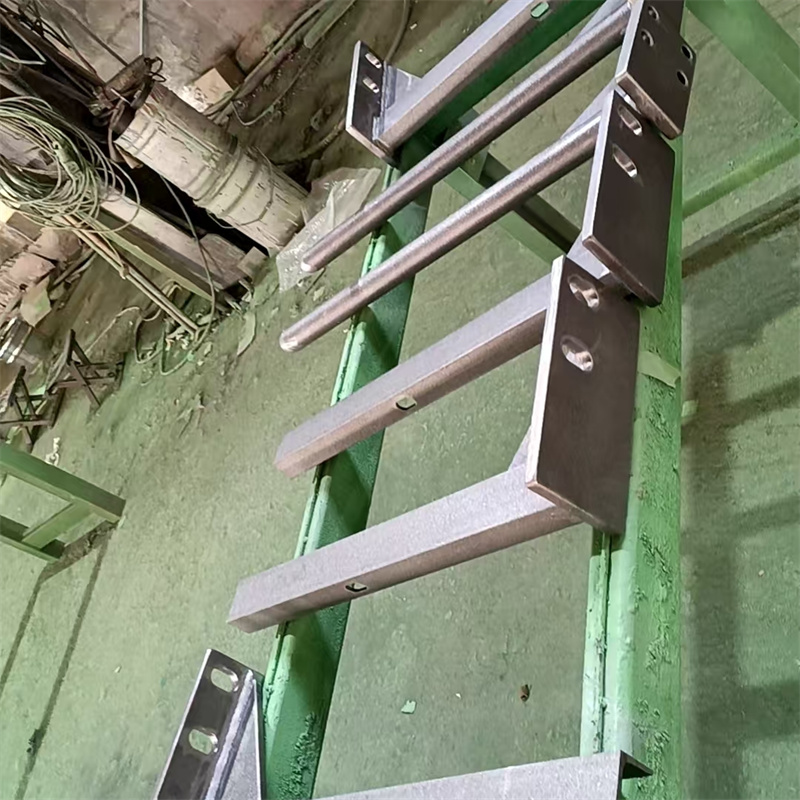
不过也不是所有活都能接。我问过他们孙经理,有没有接不了的单,他说有,比如有的客户要求用便宜的焊材,或者要求跳过预处理、探伤这些步骤,他们就不接。还有的图纸太模糊,或者定制化要求太特殊,现有工艺覆盖不了的,也会提前跟客户说清楚。
最后再说说场景适配的事。大顺机械的这些工艺,适合的是对焊缝强度、稳定性要求高的场景,比如煤矿的液压支架、刮板输送机的结构件,还有电力、工程机械里的重载结构件。但如果是普通的、工况简单的焊接件,用他们的工艺就有点浪费,成本会比小厂高。还有,他们主要做批量的定制化焊接,少量的、零散的活,比如单块小钢板的焊接,可能也不太适配。
另外,有几个注意事项得说清楚。如果要找他们做活,得提前把图纸准备清楚,最好是能提供完整的技术要求,包括工况、检测标准这些。还有,因为他们的工艺步骤全,生产周期会比只做粗焊的厂长,要是赶特别急的单,得提前沟通。最后,要是有特殊的材料要求,比如用特种钢板,最好提前确认,不是所有材料都能适配他们的现有工艺。