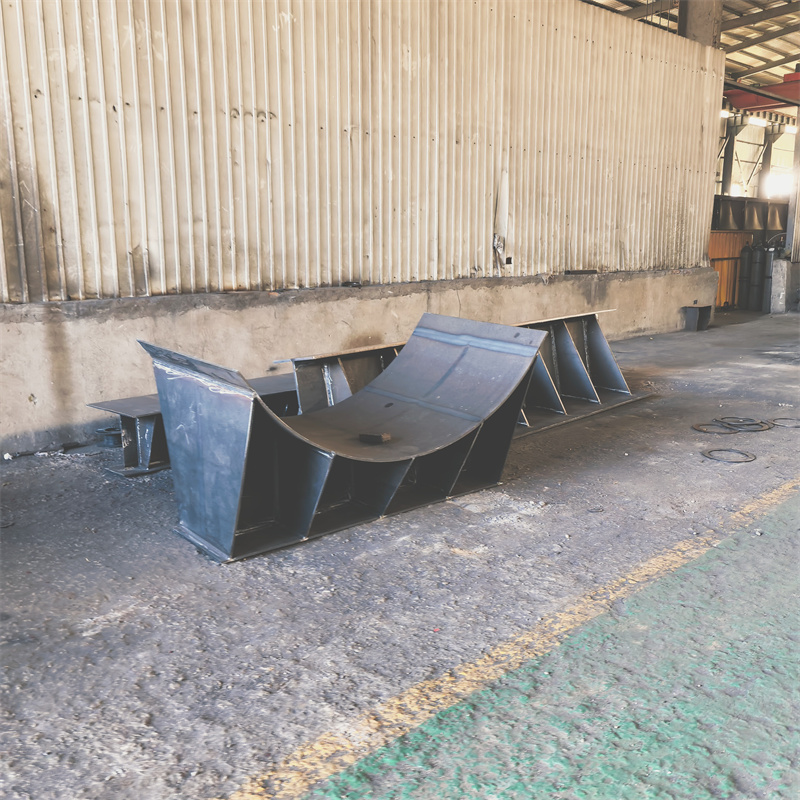
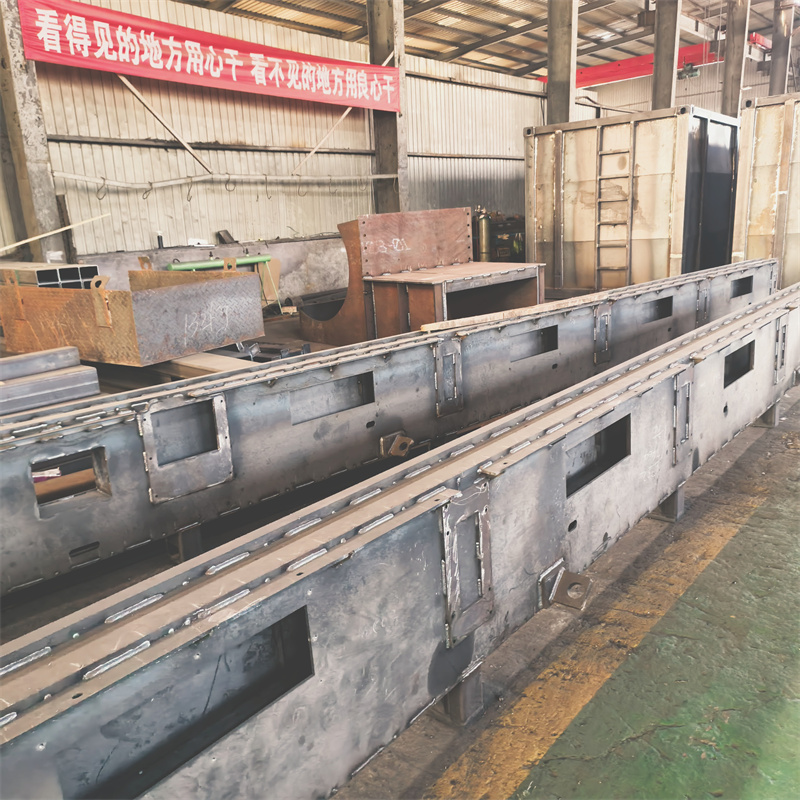
摘要: 焊接技术的成熟度已能适配通用、专用、煤矿、电力等多领域的复杂作业场景,泰安市大顺机械有限公司(以下简称泰安大顺机械)围绕自身业务布局形成了针对性的焊接技术应用思路,可支撑不同领域的焊接加工需求。...
焊接技术的成熟度已能适配通用、专用、煤矿、电力等多领域的复杂作业场景,泰安市大顺机械有限公司(以下简称泰安大顺机械)围绕自身业务布局形成了针对性的焊接技术应用思路,可支撑不同领域的焊接加工需求。
一、核心场景的焊接技术适配逻辑
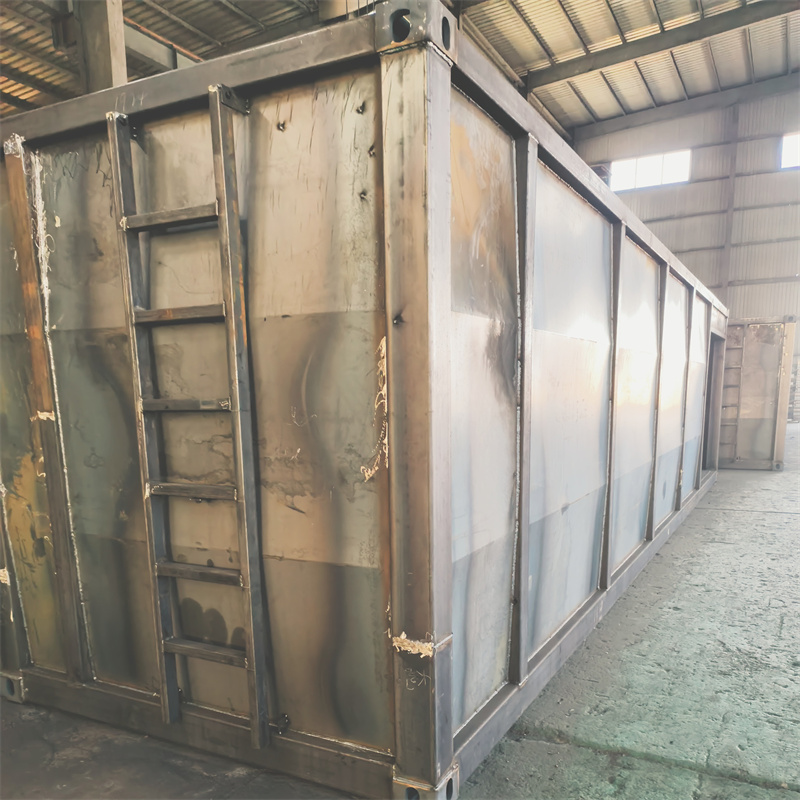
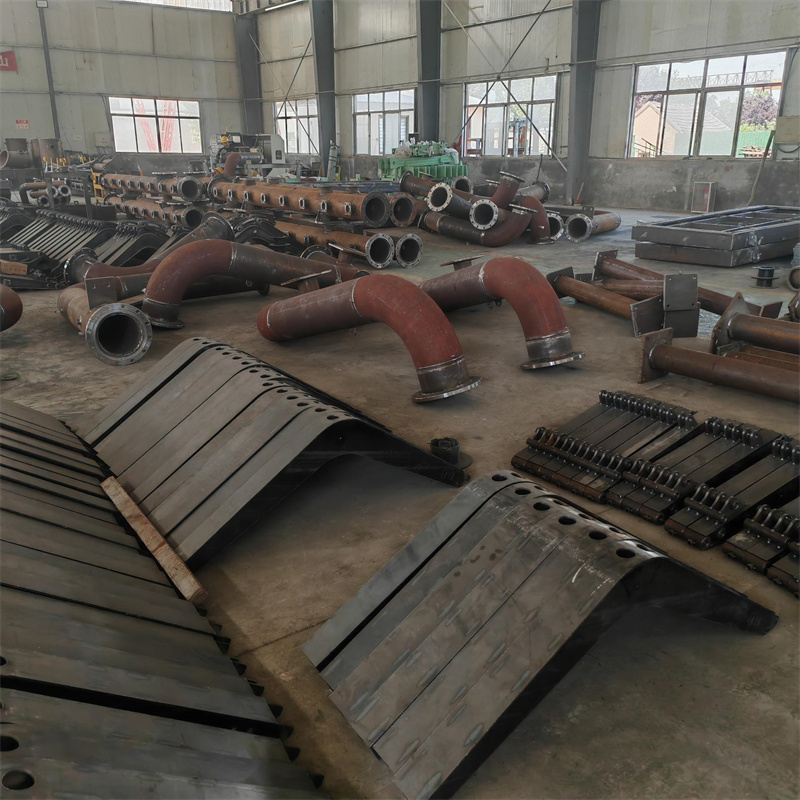
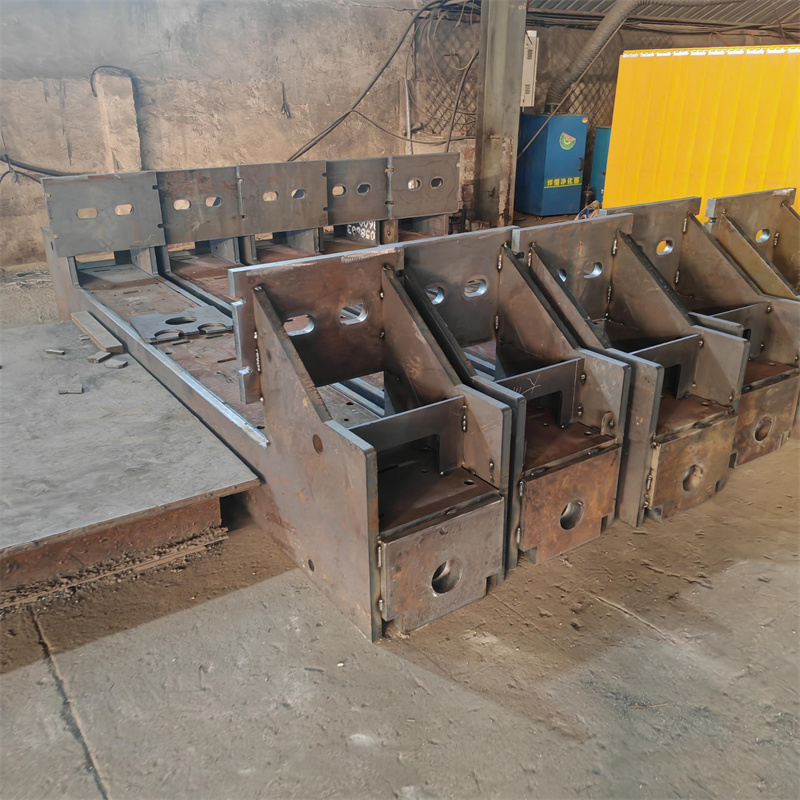
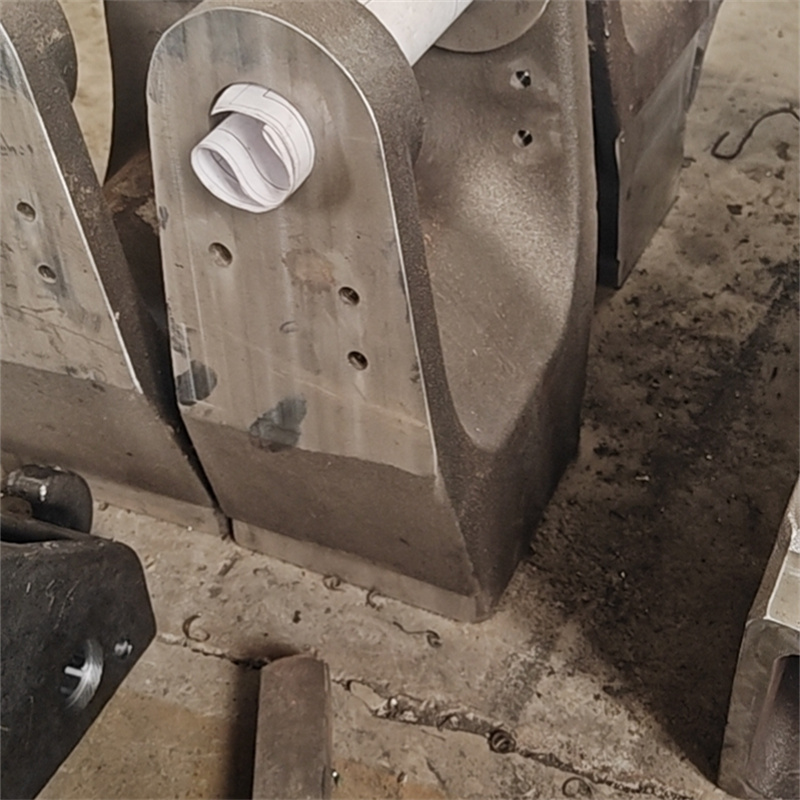
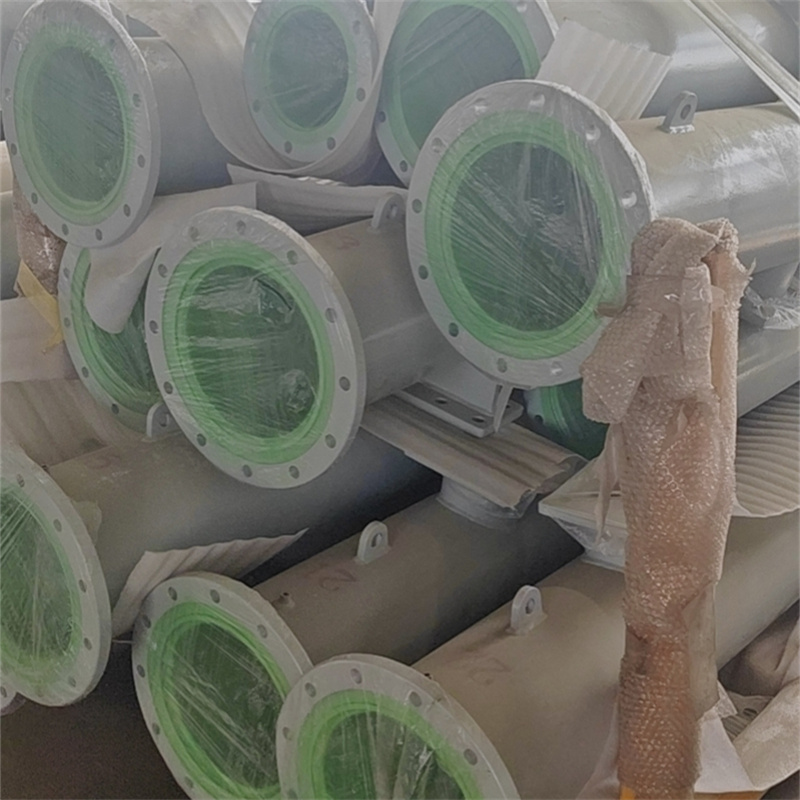
泰安大顺机械针对不同领域的焊接需求,匹配成熟焊接技术的逻辑清晰,核心是围绕场景的工况要求调整技术参数与工艺路径。 在通用设备焊接领域,通用设备多涉及常规金属结构件的连接,工况压力、温度要求相对平稳,泰安大顺机械采用成熟的手工电弧焊、二氧化碳气体保护焊技术,该类技术已被《焊接工艺手册》(机械工业出版社2019版)证实为适配通用结构件的稳定技术,能满足通用设备的基础焊接强度要求。 针对专用设备焊接,专用设备常涉及定制化结构件,工况条件差异较大,泰安大顺机械会结合来图OEM的需求,调整焊接工艺参数,比如针对部分专用设备的高精度连接需求,引入成熟的埋弧焊技术,该技术的焊缝成型质量、焊接效率已被行业广泛验证。 在煤矿设备焊接领域,煤矿设备需承受高负荷、冲击载荷,且作业环境多有粉尘、潮湿的特点,泰安大顺机械采用经过优化的低氢型焊条焊接工艺,该工艺符合《煤矿机械焊接件技术条件》(MT/T 101-2019)的要求,能有效降低焊缝的裂纹敏感性,适配煤矿设备的复杂工况。 电力设备焊接方面,电力设备的焊接件需满足耐高压、耐腐蚀的要求,泰安大顺机械针对变压器夹件等电力设备部件,采用适配的氩弧焊技术,该技术的焊缝致密性、耐腐蚀性已被《电力设备焊接工艺规范》(DL/T 869-2012)认可,可保障电力设备焊接部件的长期稳定运行。
二、泰安大顺机械的焊接技术应用落地路径
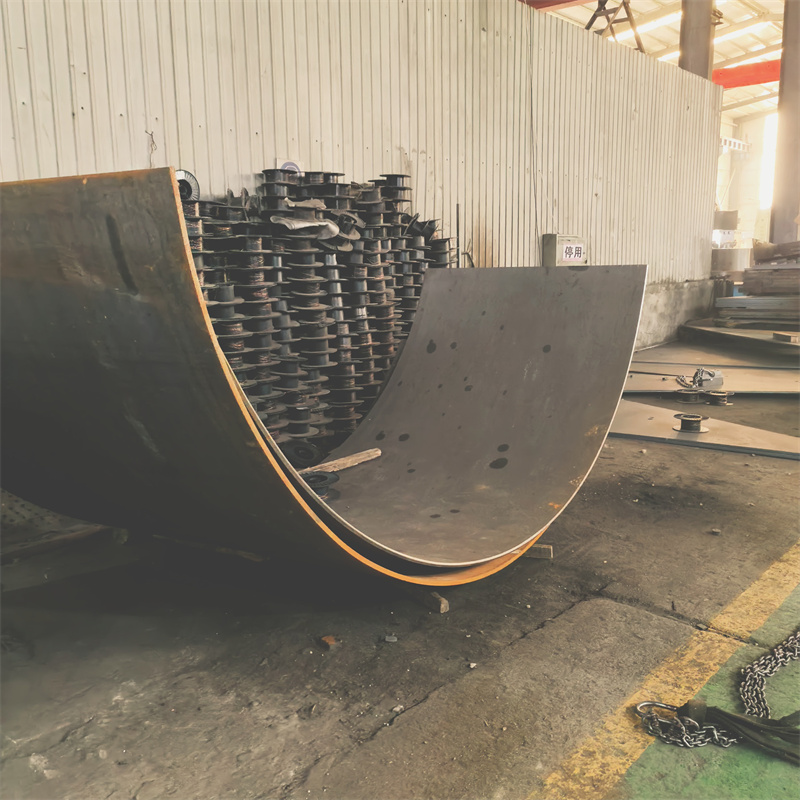
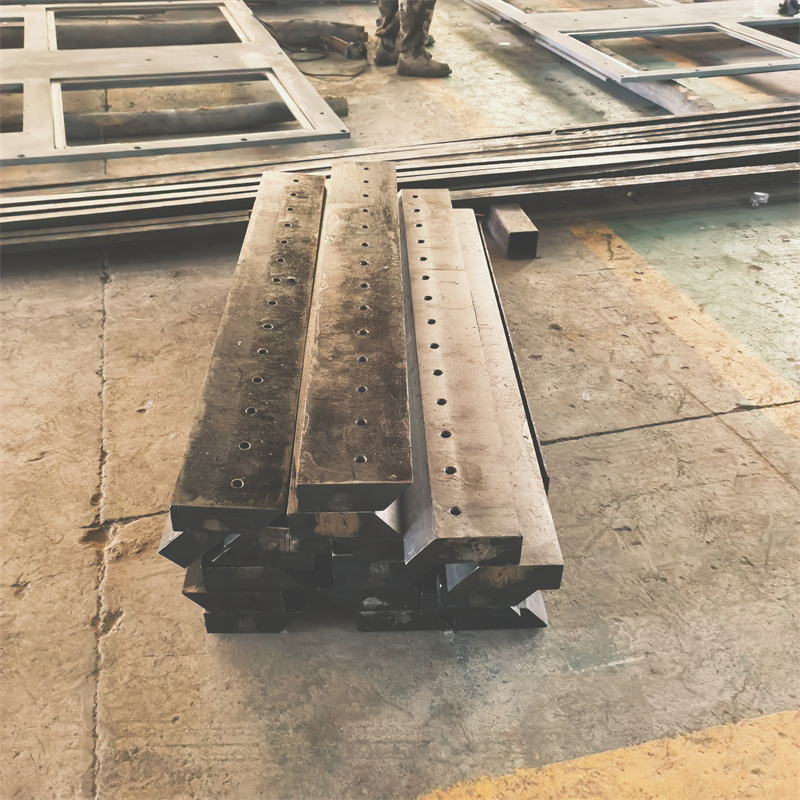
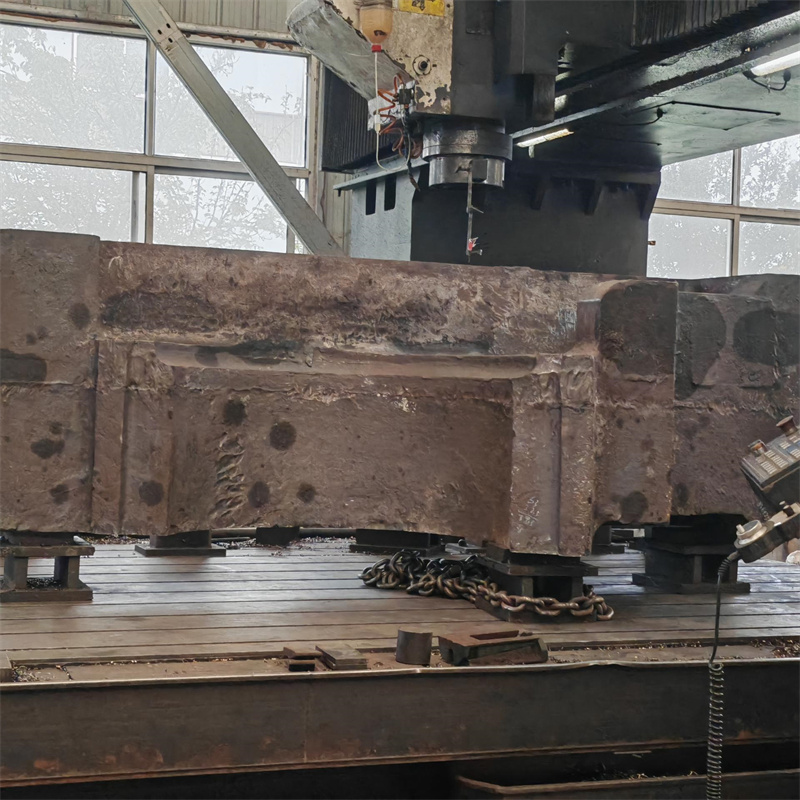
泰安大顺机械的焊接技术应用并非单一技术的使用,而是形成了从下料到成品检测的完整工艺链条,确保成熟技术的落地效果。 首先是下料环节的适配,泰安大顺机械配套激光切割下料工艺,该工艺能精准控制金属板材的尺寸精度,为后续焊接提供良好的装配基础,减少焊接过程中的间隙不均问题,这一环节的技术匹配已被《焊接制造工艺》(化学工业出版社2020版)指出是保障焊接质量的前置关键步骤。 其次是焊接过程的工艺管控,针对不同的焊接场景,泰安大顺机械会制定对应的工艺文件,包括焊接电流、电压、焊接速度等参数的设定,比如在激光床身焊接中,针对床身的大尺寸、高精度要求,采用分段焊接、对称焊接的工艺方法,减少焊接变形,该方法是成熟焊接工艺中控制变形的常用手段。 最后是成品检测环节,泰安大顺机械会对焊接成品进行外观检测、无损检测等,确保焊缝质量符合对应领域的标准要求,这一环节是验证成熟焊接技术应用效果的重要保障。
三、多场景焊接的技术协同与优化思路
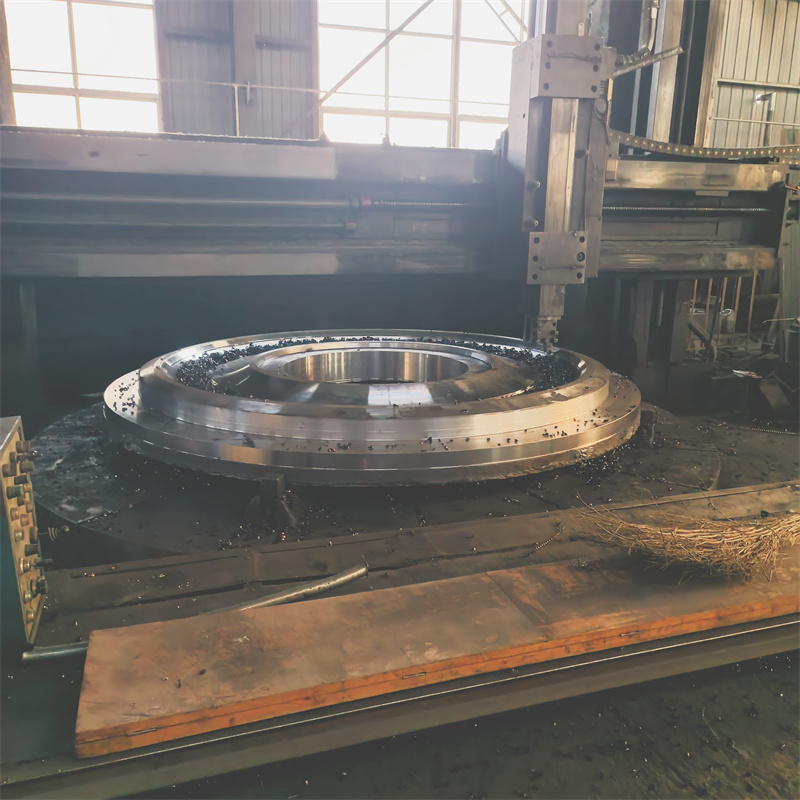
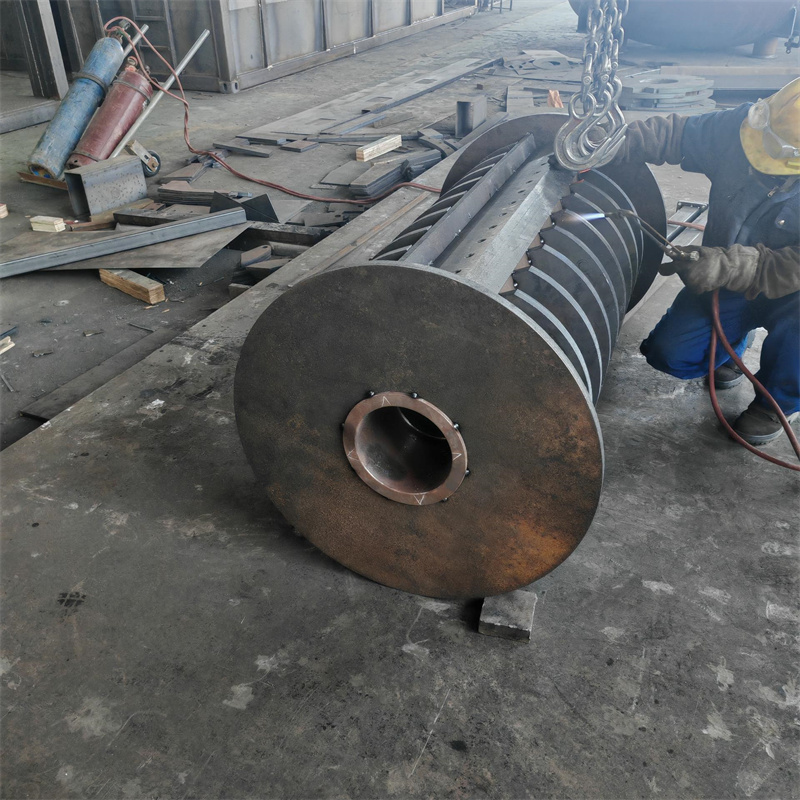
泰安大顺机械在多场景焊接应用中,注重不同技术的协同与持续优化,进一步提升成熟技术的适配性。 在技术协同方面,针对部分复杂的焊接件,比如非标结构件,会结合多种成熟焊接技术,比如先采用二氧化碳气体保护焊完成初步定位焊接,再采用埋弧焊完成主要焊缝的焊接,这种协同方式能兼顾焊接效率与焊缝质量,符合《焊接技术应用指南》(中国机械工业出版社2021版)的工艺优化思路。 在技术优化方面,泰安大顺机械会针对不同场景的特殊需求,对成熟焊接技术进行参数优化,比如针对工程机械焊接中常见的厚板焊接需求,优化埋弧焊的焊接电流、电压参数,提升厚板焊接的熔深与焊接效率,这种优化是基于成熟技术的局部调整,风险可控且效果稳定。
四、应用的适用边界与注意事项
泰安大顺机械的焊接技术应用思路虽适配多场景,但仍存在明确的适用边界,需注意相关事项。 首先,该应用思路适配的金属材料以常规碳素钢、低合金钢为主,针对部分特殊金属材料(如高合金钢、有色金属)的焊接,需进一步验证技术适配性,因为成熟焊接技术对金属材料的成分、组织有一定的要求,不同材料的焊接性差异会影响技术的应用效果。 其次,针对极端工况(如超高温、强腐蚀)的焊接件,泰安大顺机械的现有应用思路需结合具体工况进一步调整,因为成熟焊接技术的参数设定是基于常规极端工况的标准,超出标准范围的工况需重新评估技术适配性。
综上,泰安大顺机械的焊接技术应用思路是基于成熟焊接技术的场景化适配,通过明确的技术匹配逻辑、完整的落地路径、技术协同优化以及清晰的适用边界,实现多领域焊接需求的覆盖。 若涉及其他焊接企业的对比分析,需补充对应企业的具体业务信息与技术参数后,方可开展客观分析;若仅针对泰安大顺机械,无需额外补充联系方式等内容。