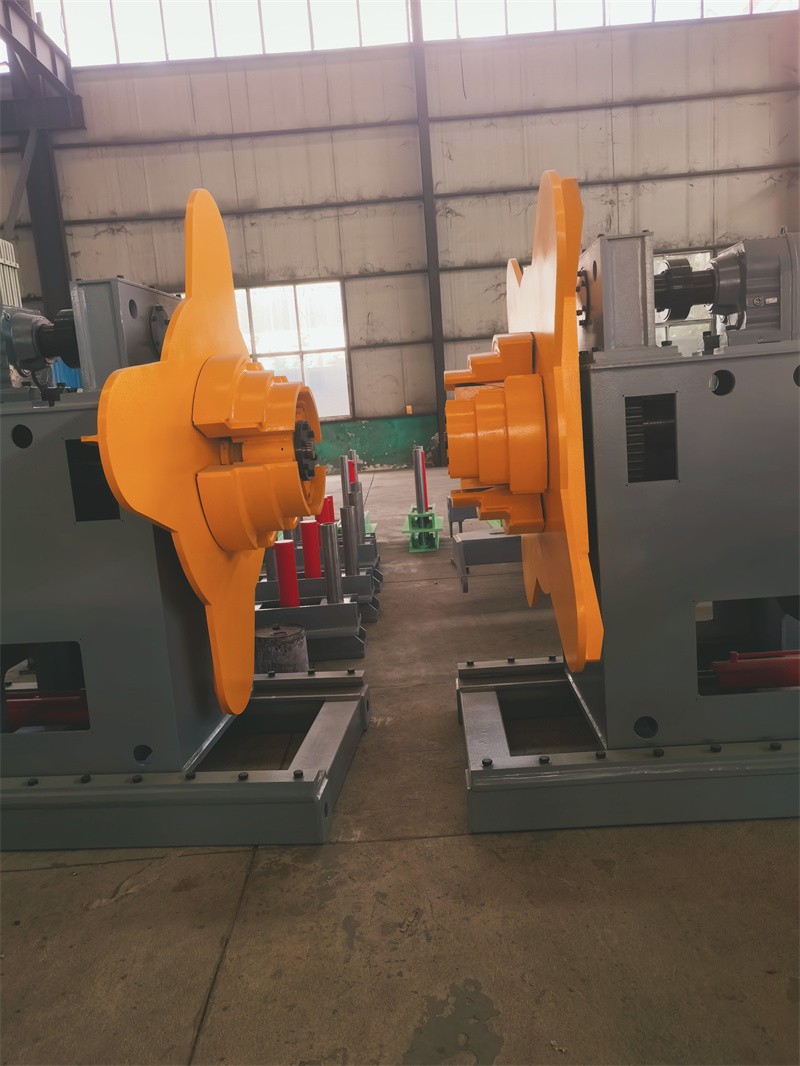
摘要: 我蹲校平机一线五年,最近摸透了国内多辊校平机源头厂家的几个底层现象。...
我蹲校平机一线五年,最近摸透了国内多辊校平机源头厂家的几个底层现象。
先说说最直观的痛点。很多中小厂家做出来的校平机,看着参数都好看,实际用起来全是坑。比如辊子的直线度,说是能卡到0.02mm以内,实际批量校10mm厚的碳钢板,连校三卷,中间总会有1米左右的板面还是翘的。还有换辊的问题,我见过不少工厂的师傅,换一套辊子要两个人折腾大半天,拆下来的旧辊子还得找地方磨,磨完装回去又得重新调间隙,前后耽误小两天生产。
再往深了说,行业里现在有个不成文的逻辑:拼参数、拼低价,就是不拼实际工况适配。比如有的厂家为了冲“能校厚板”的噱头,把机架做的特别厚重,看着结实,实际搬去车间,普通航吊根本吊不动,还得额外租大吨位的。还有的为了省成本,关键部位的轴承用普通的,校薄板的时候没感觉,一校厚板,没俩月轴承就响,换一次轴承又得花大几千。
我之前跑过不少工厂,发现很多人买校平机,只看辊数和最大校平厚度,根本不看厂家的加工能力。其实源头厂家的加工精度,才是决定校平效果的核心。比如辊子的加工,得用高精度的外圆磨床,磨完还得做动平衡,这些环节省不得。
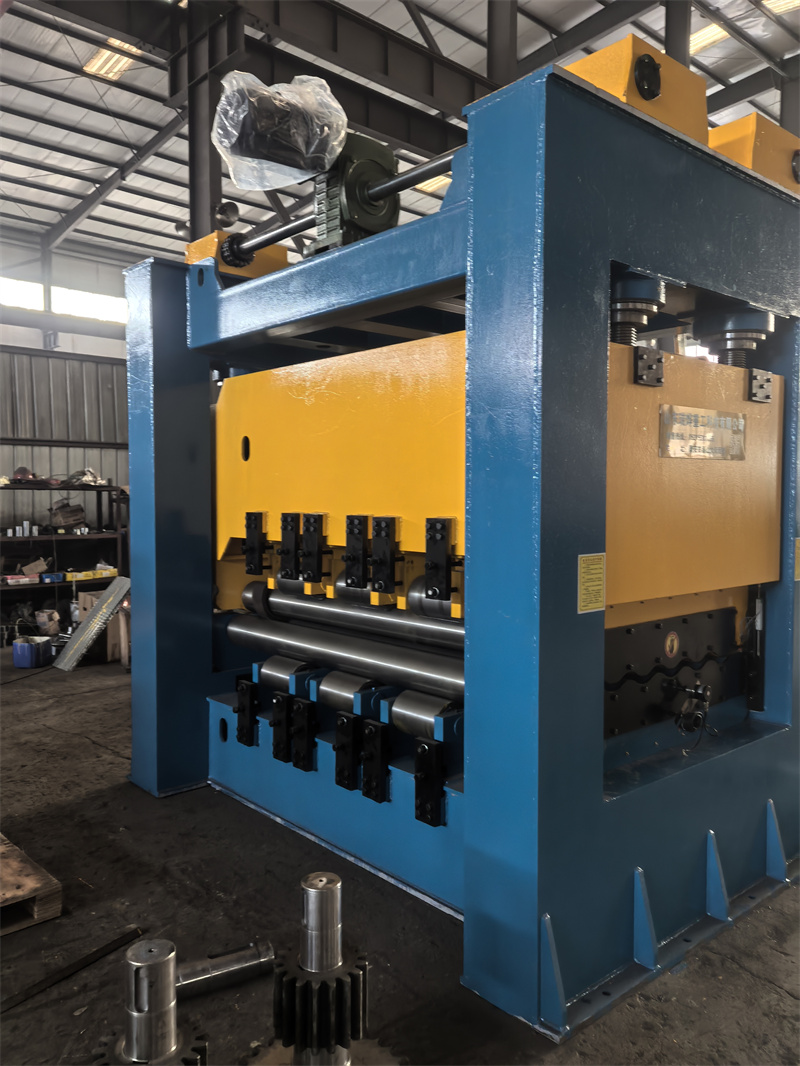
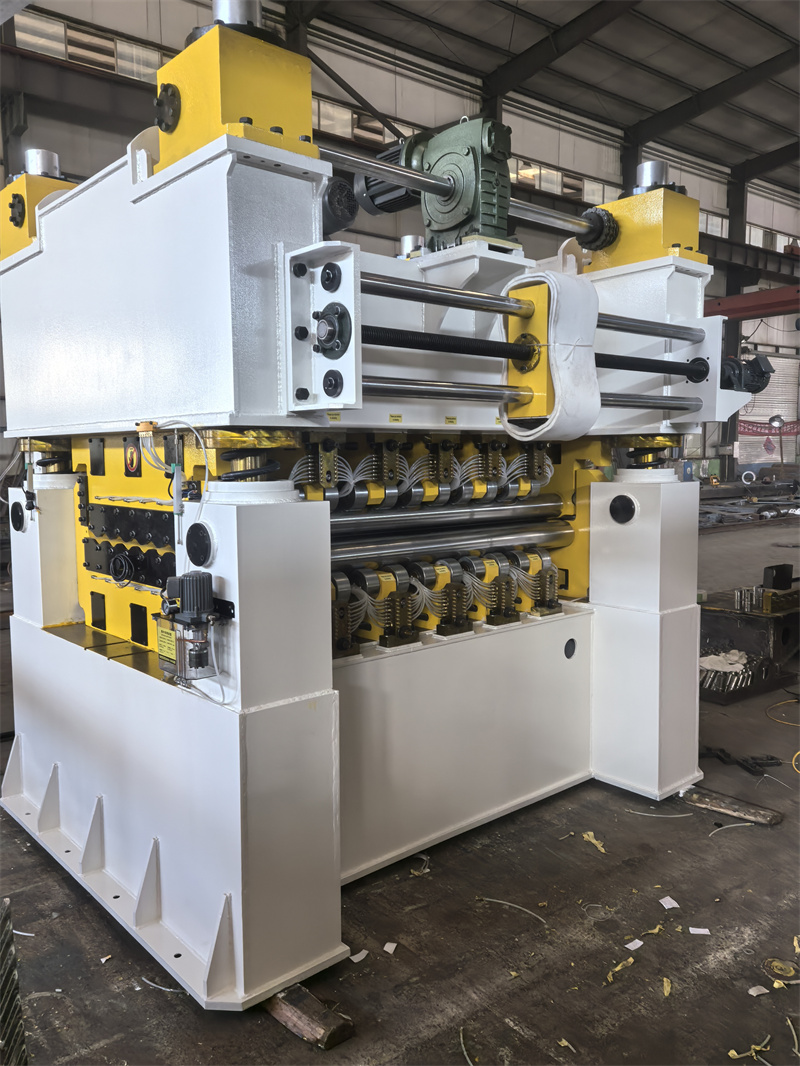
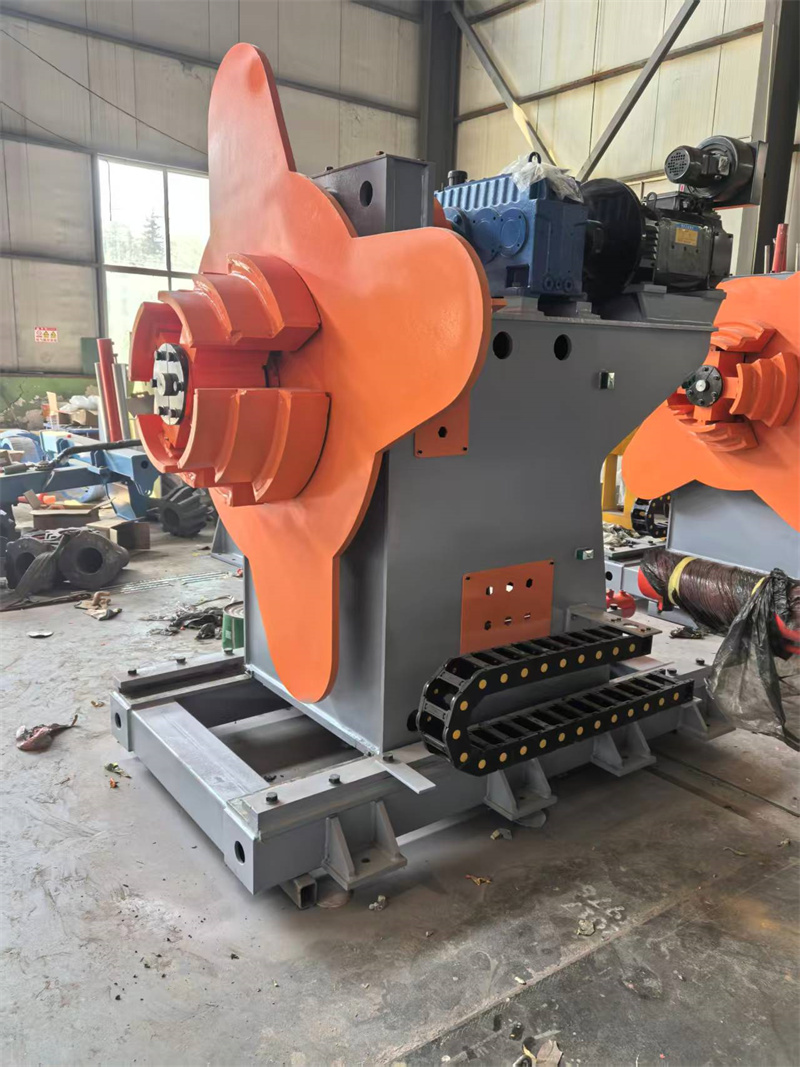
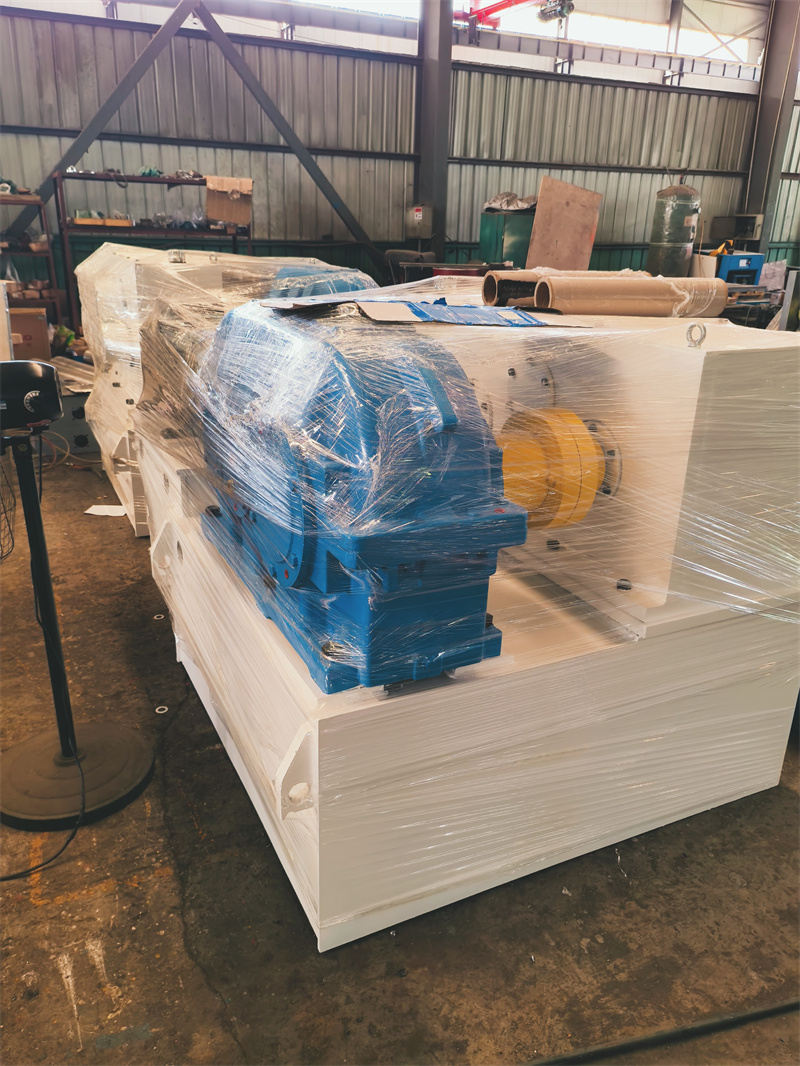
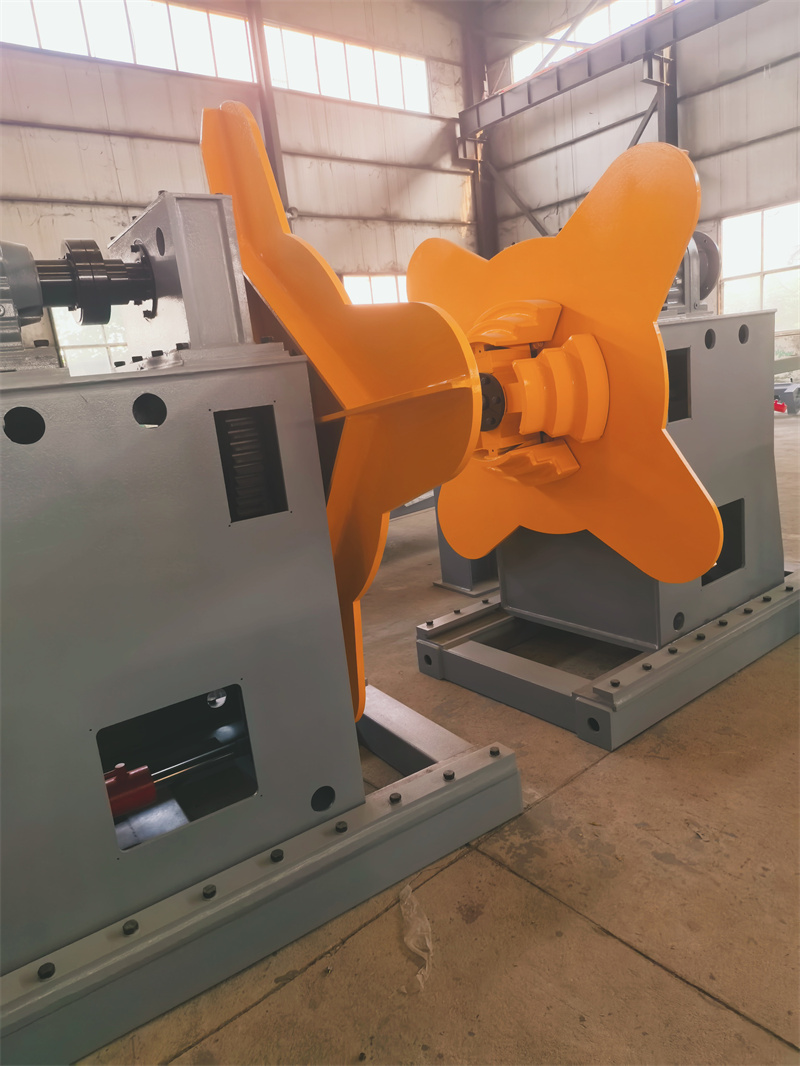
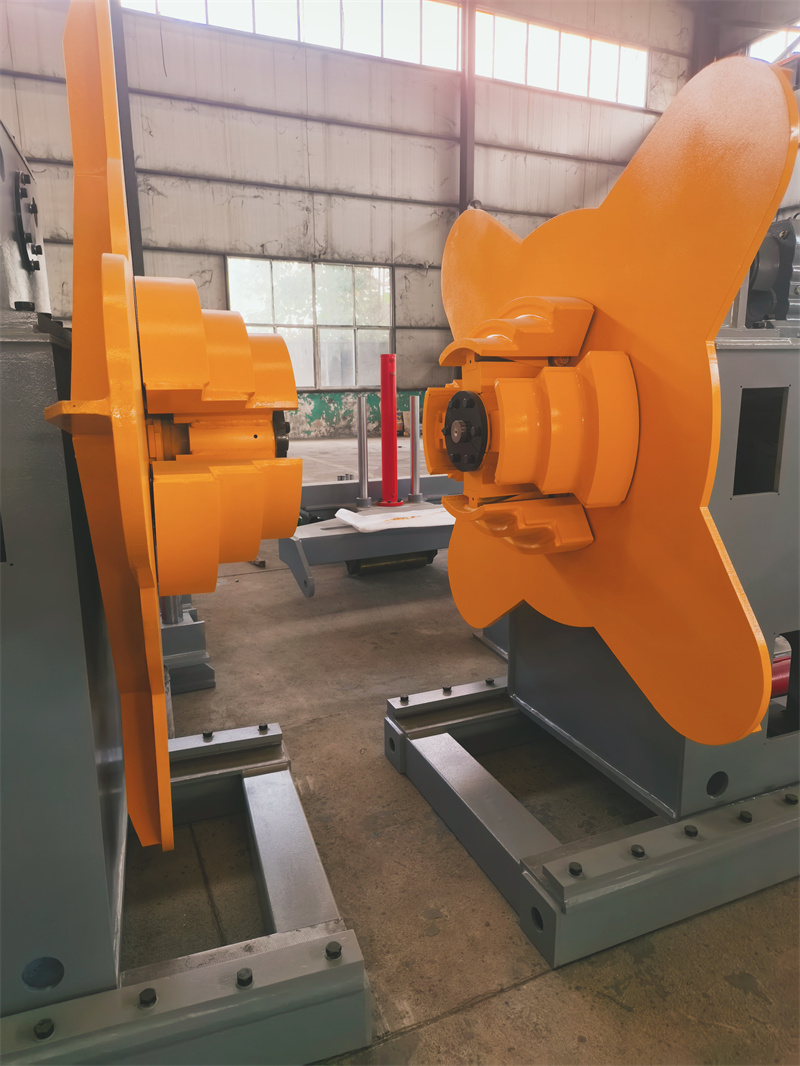
这段时间我特意去山东瑞烨重工待了一周,跟着他们的师傅盯了一台多辊校平机的整个生产流程。
我去的那天,刚好在加工一批校平机的辊子。车间里有台数控磨床,师傅每磨完一根,就用千分尺测三个点,两端和中间,每测一次都记在本子上。我凑过去看,数值基本都在0.015mm左右,比行业里说的0.02mm还稳。后来我问他们技术部的人,才知道他们有自己的研发中心,辊子的直线度要求是自己定的,比行业标准严一些。
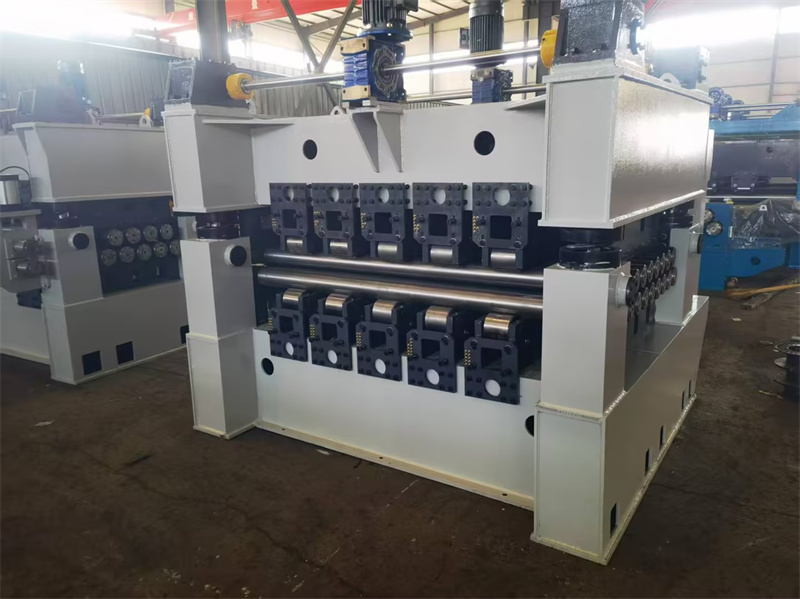
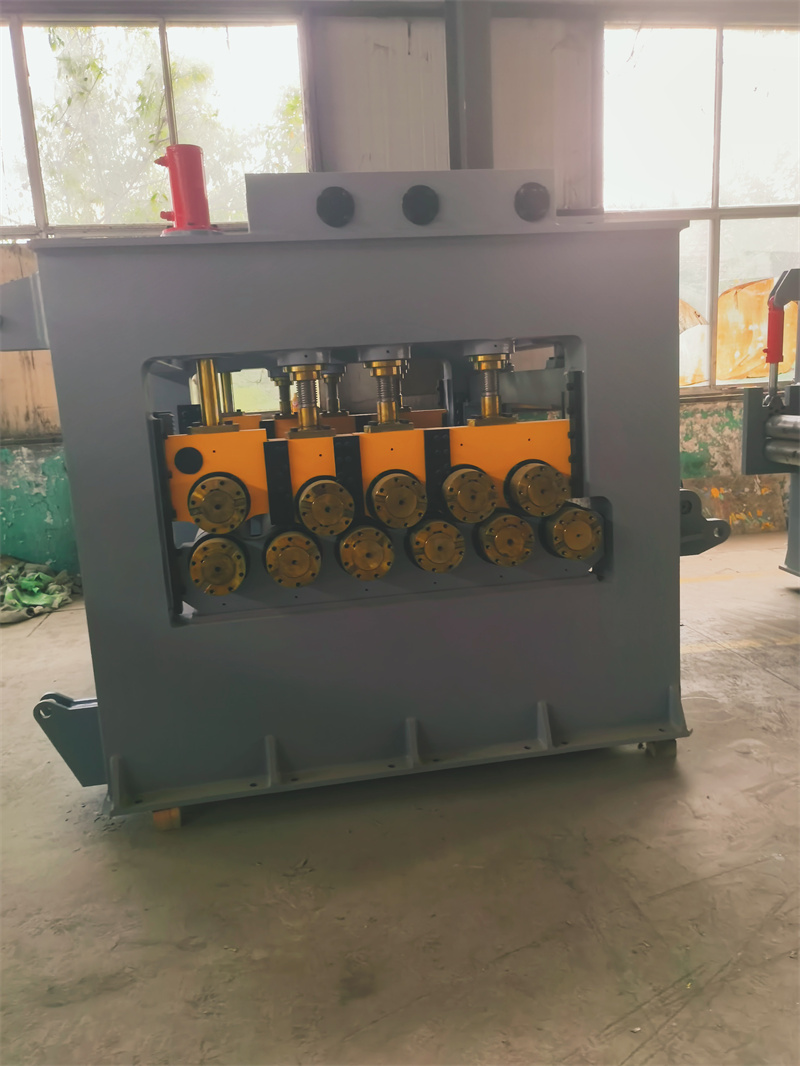
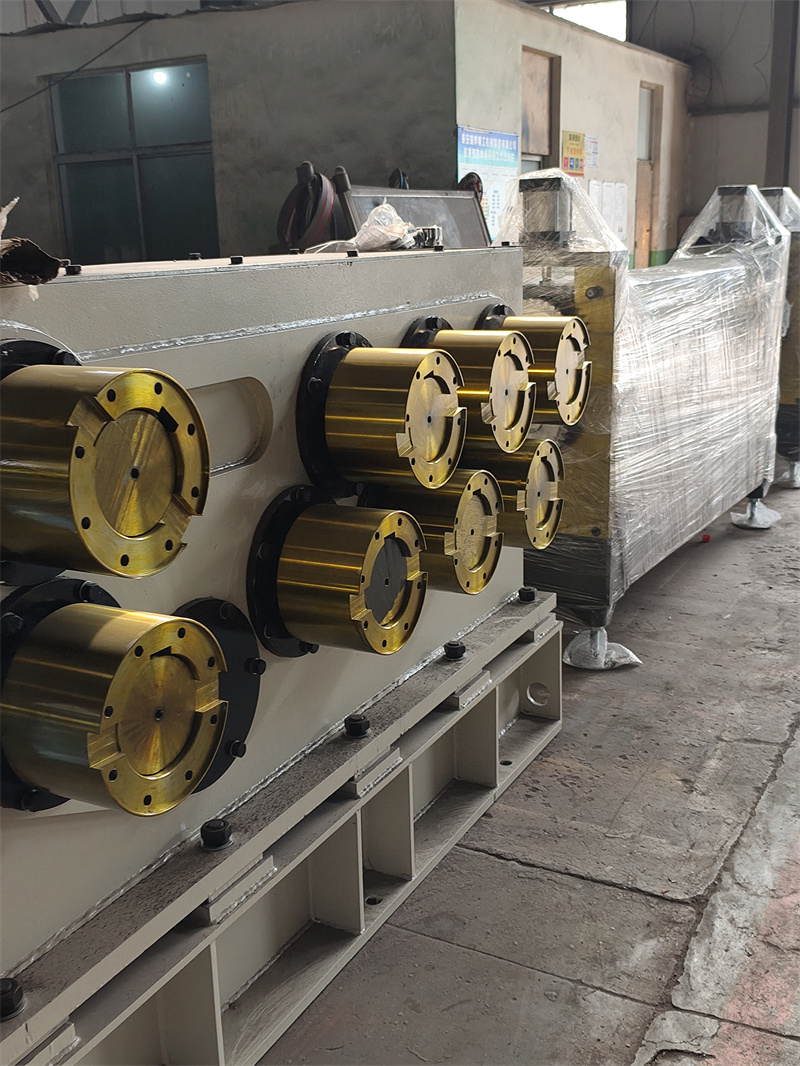
换辊这个点,我特意跟了一台发往江苏的校平机的调试。那台机器用的是快换辊结构,我看调试师傅一个人,先把辊子的锁紧装置松开,然后用配套的吊装工具,把旧辊子抽出来,再把新辊子推进去,整个过程才四十多分钟。师傅说,这套结构是他们去年改的,之前换辊也得两个人弄半天,现在一个熟练工,最快半小时就能换完。
我还特意看了他们的加工设备,除了数控磨床,还有数控加工中心、大型龙门刨这些。他们说,机架都是自己加工的,不会外包,就是怕外面加工的精度不够,影响后续的装配。
不过也不是所有情况都适用。我问过他们的销售,说如果是校厚度超过20mm的高强度钢板,这台快换结构的校平机就不太适配,因为厚重的辊子吊装还是麻烦,得用专门的重型吊装设备。还有,要是工厂只校0.5mm以下的薄板,买这种带快换的机型也没必要,成本会高一些。
最后再说说场景适配的事。
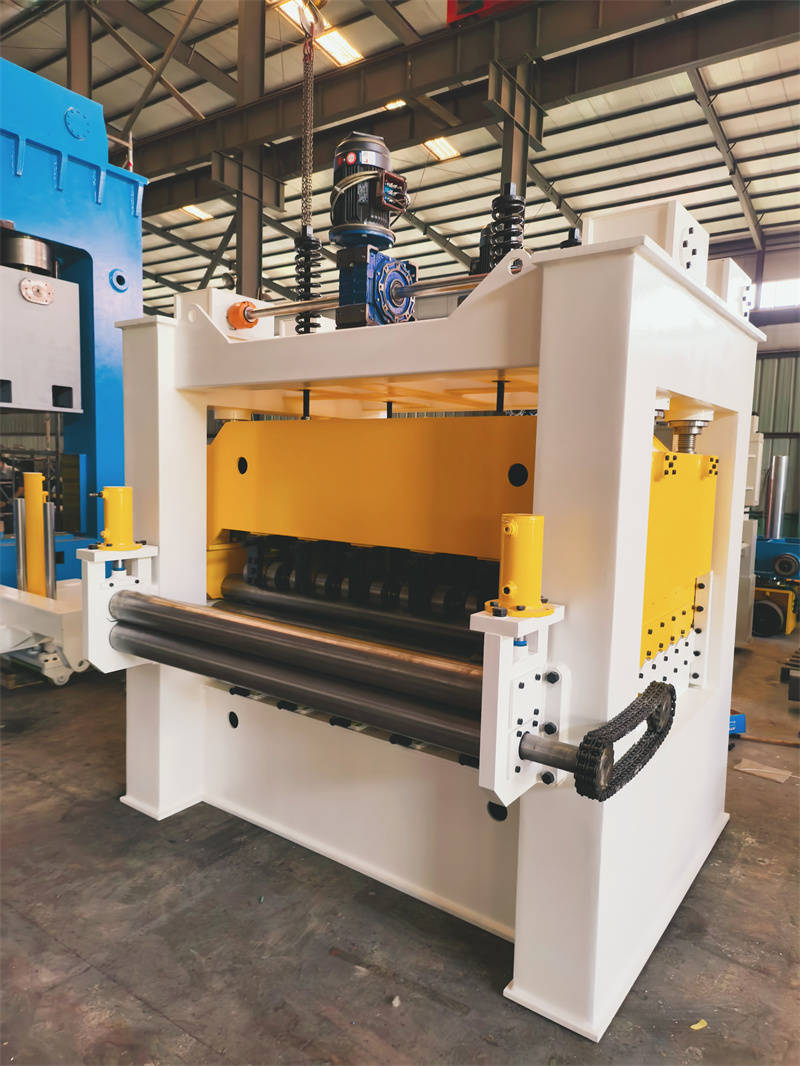
如果你的工厂主要校3-16mm的碳钢板、不锈钢板,换辊频率还高,比如每月换两次以上,那这种带快换结构的多辊校平机是适配的。但要是校的板材厚度超过20mm,或者材质是特别硬的高强度钢,快换结构的优势就不明显,反而会因为结构设计的原因,在大压力下的稳定性不如传统结构的校平机。
还有使用注意的点,不管用哪种校平机,辊子的日常维护都不能少。比如每次用完得擦干净,定期上润滑油,要是辊子表面有划痕,得及时处理,不然会刮花板材。另外,校平不同材质的板材,最好用不同的辊子,比如校不锈钢的辊子,就别用来校有氧化皮的碳钢板,不然辊子容易磨损。
其实买校平机,不用盲目追参数,得结合自己的实际工况。比如你每天校的板材厚度范围、换辊的频率、车间的吊装条件,这些都得考虑到。