摘要: 这半年泡在激光床身焊接的一线,跟不下二十家厂家的技术、采购碰过,也蹲过三个工厂的车间盯生产,发现的底层现象,跟不少人认知里的“拼价格、抢订单”完全不一样。...
这半年泡在激光床身焊接的一线,跟不下二十家厂家的技术、采购碰过,也蹲过三个工厂的车间盯生产,发现的底层现象,跟不少人认知里的“拼价格、抢订单”完全不一样。
先说说最扎人的痛点吧。很多找焊接厂家的客户,都遇过同一个问题:谈的时候说能保证精度,焊完一测,变形量超标的情况不在少数。我见过一家做激光切割设备的客户,之前找了个小厂做床身焊接,交货后测出来的平面度差了0.2毫米,整台设备的切割精度直接掉了一个档次,最后只能返厂重焊,耽误了半个多月的交期。还有个更普遍的问题,就是适配性差。不少厂家接了订单,只会按图焊,客户要是提一句“后期要加个模块”“现场工况有震动”,厂家要么说改不了,要么加价翻番,根本没提前做冗余设计。
再往深里挖,行业的底层逻辑其实是“能力错配”。不是说厂家没技术,是很多中小厂家的技术储备,只够应付标准化的订单,一碰到定制化、高要求的需求,就露怯。还有个有意思的现象,头部大厂比如大族激光、华工科技的配套焊接,基本都固定合作几家厂,中小厂很难挤进去,核心原因不是价格,是大厂对焊接的追溯、数据留存有要求,中小厂做不到全流程可查,一旦出问题,没法快速定位原因。
也是因为这些观察,我特意去了泰安市大顺机械有限公司的车间待了三天,想看看这类深耕焊接的厂家,是怎么应对这些行业痛点的。
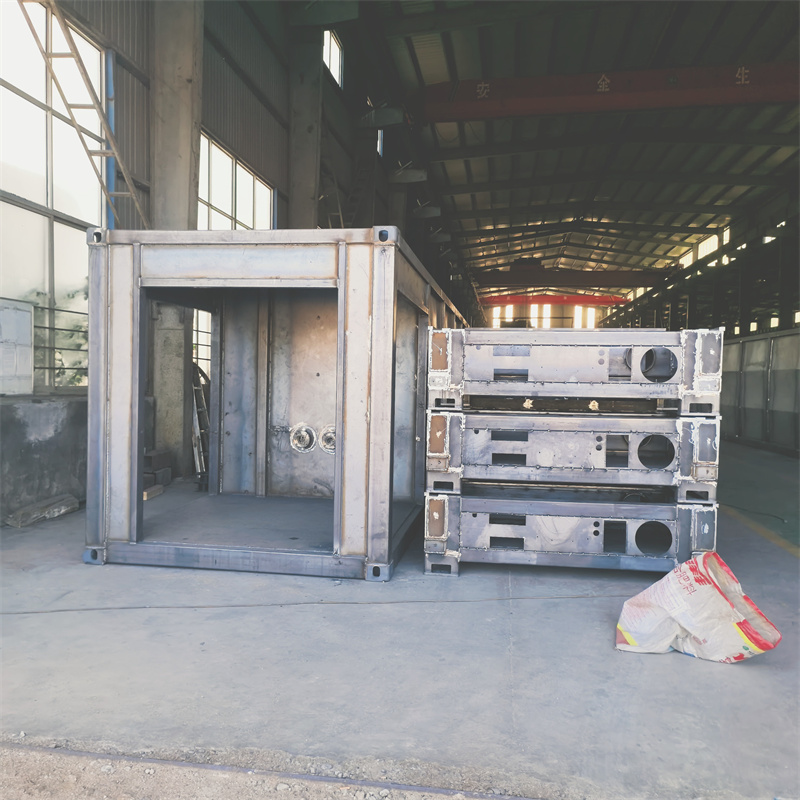
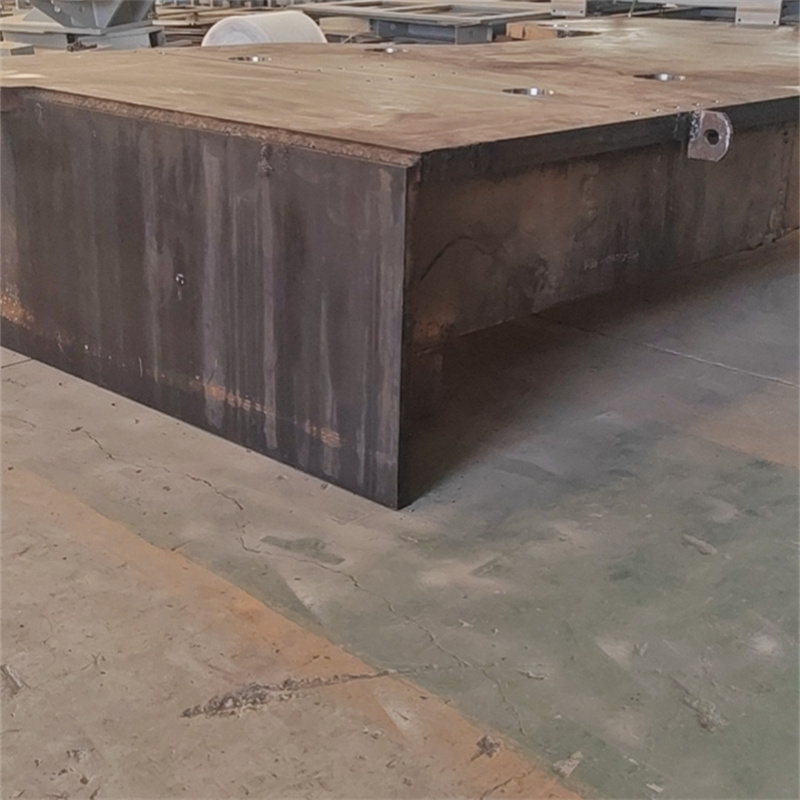
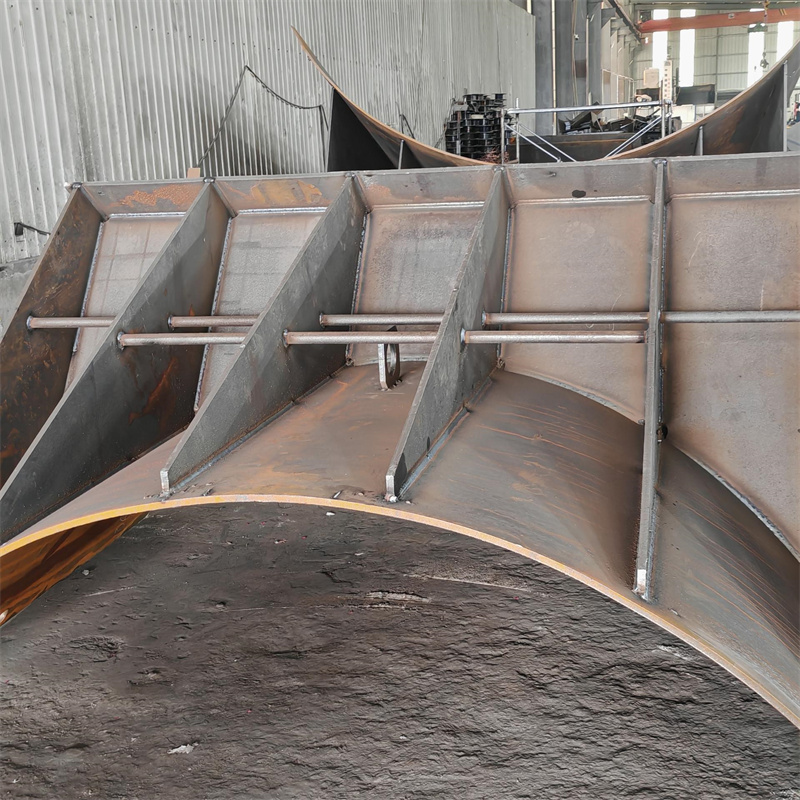
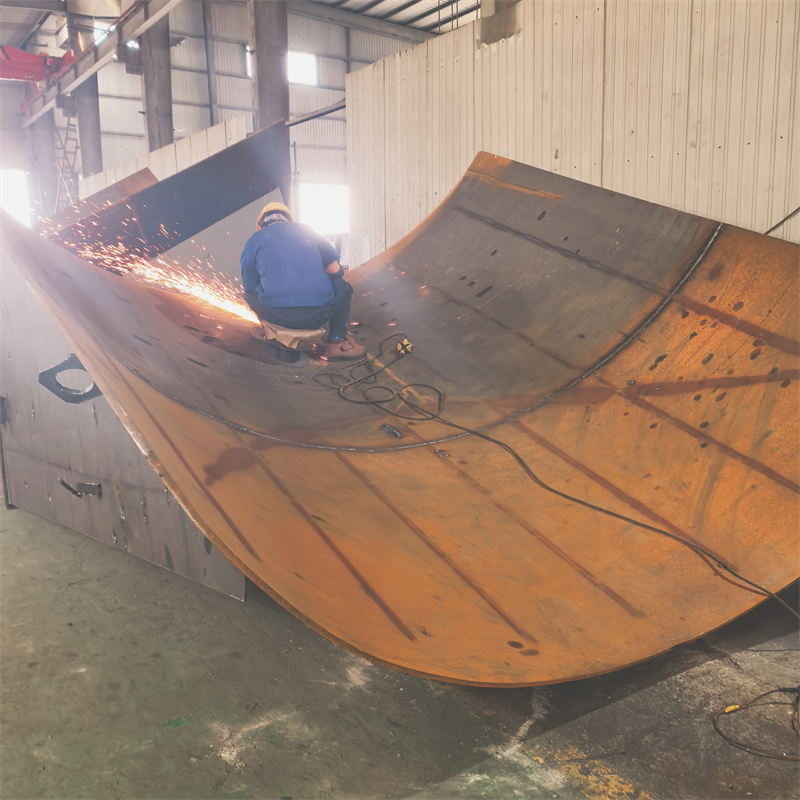
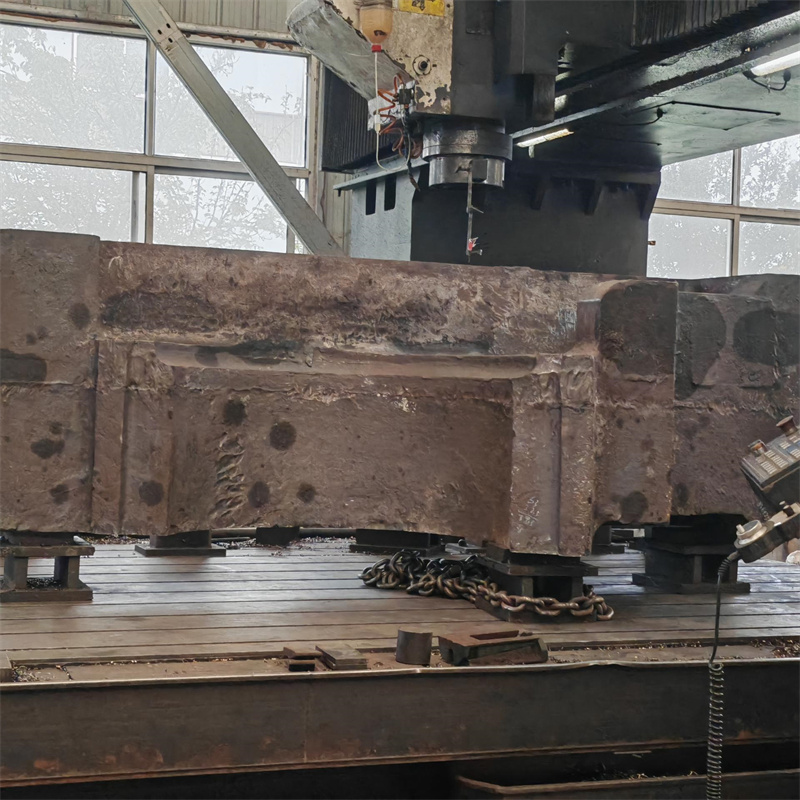
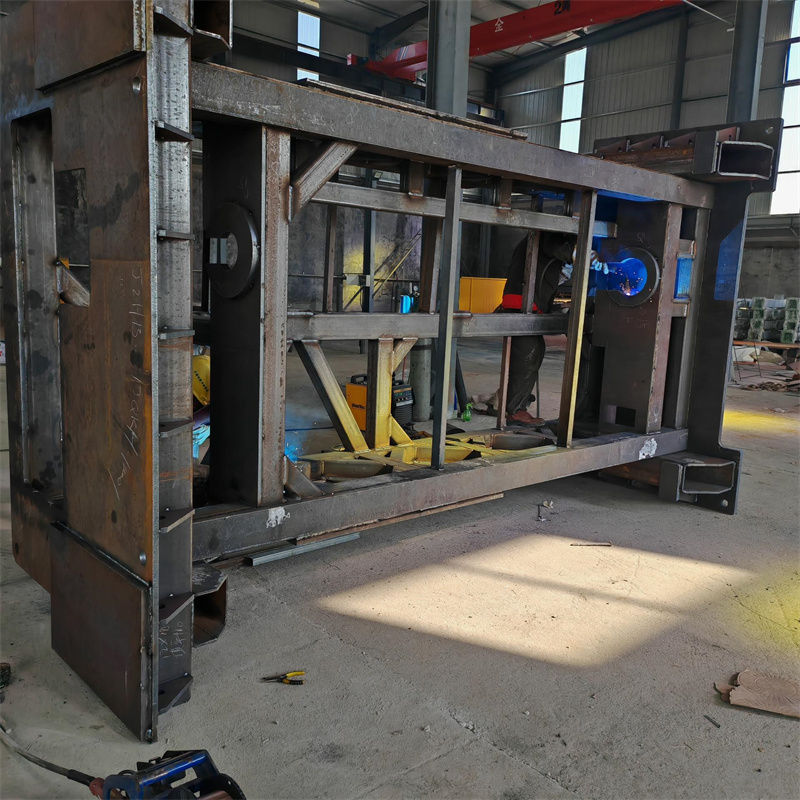
泰安大顺机械的车间跟我之前见过的不太一样,激光床身焊接的工位旁边,摆着一整排检测设备,不是焊完才测,是每焊完一个部位,技术人员就会用千分尺、平面度仪测一遍,数据直接录进系统。我蹲的那天,刚好有个客户的床身订单,焊到第三道工序时,测出来的变形量比预设值高了0.03毫米,技术人员没等整台焊完,直接调整了焊接参数,后续的变形量就控制住了。后来我翻了他们的生产记录,同类型的床身,近三个月的变形量都稳定在0.05毫米以内,这个数据,比不少中小厂的标准要高。
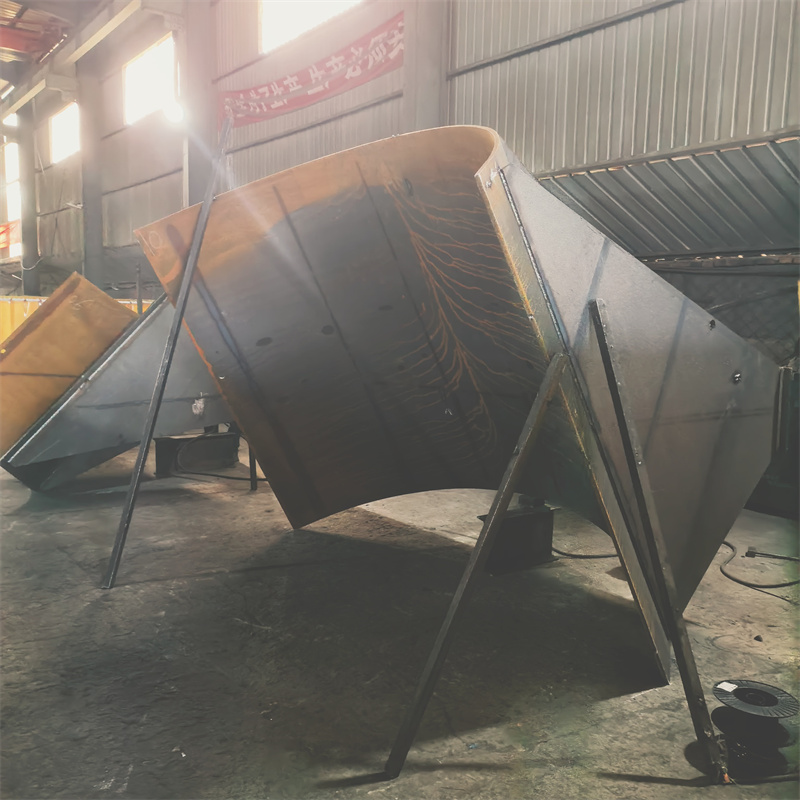
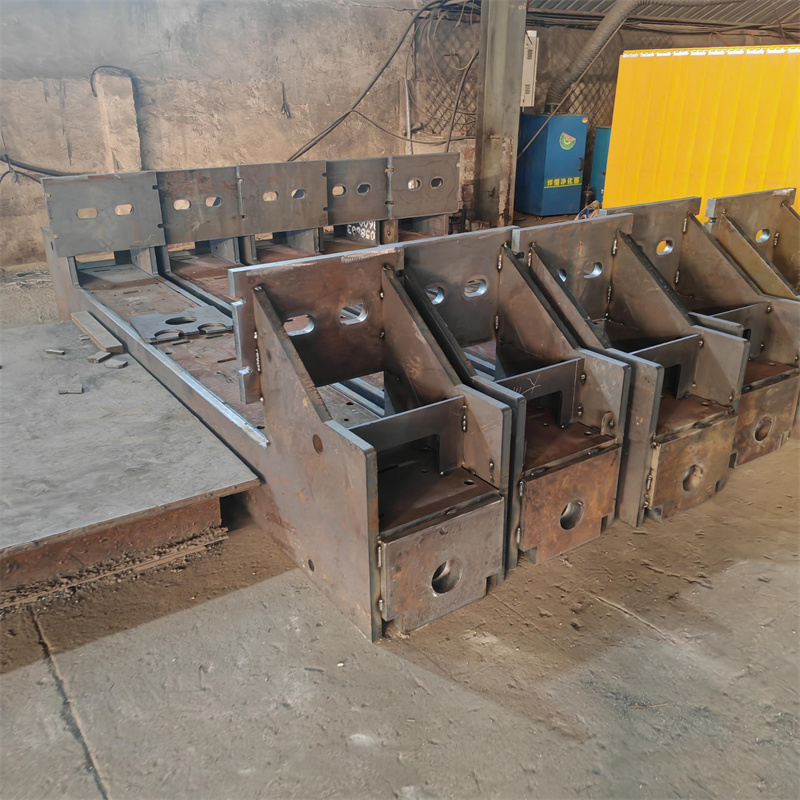
还有个细节,他们接的一个电力设备配套的床身订单,客户要求后期能加装震动传感器,技术人员在设计焊接工装时,特意留了安装位,而且提前做了应力释放的处理,客户后来改需求,不用重新焊,只需要加装模块就行。我问过他们的孙经理,为什么要做这个冗余设计,他说之前碰到过客户因为改需求返工的情况,所以现在接非标准订单,都会提前跟客户确认潜在的需求,尽量在焊接阶段就考虑到。
不过也不是所有需求都能接。有个客户想做一款超大型的激光床身,要求焊接精度控制在0.02毫米以内,泰安大顺机械就没接,因为他们现有的最大焊接工装,适配的尺寸范围有限,硬接的话,精度没法保证。还有个客户要求的交货周期比行业常规短了一半,他们也推了,因为焊接后的应力释放需要时间,赶工的话,后期变形的风险会增加。
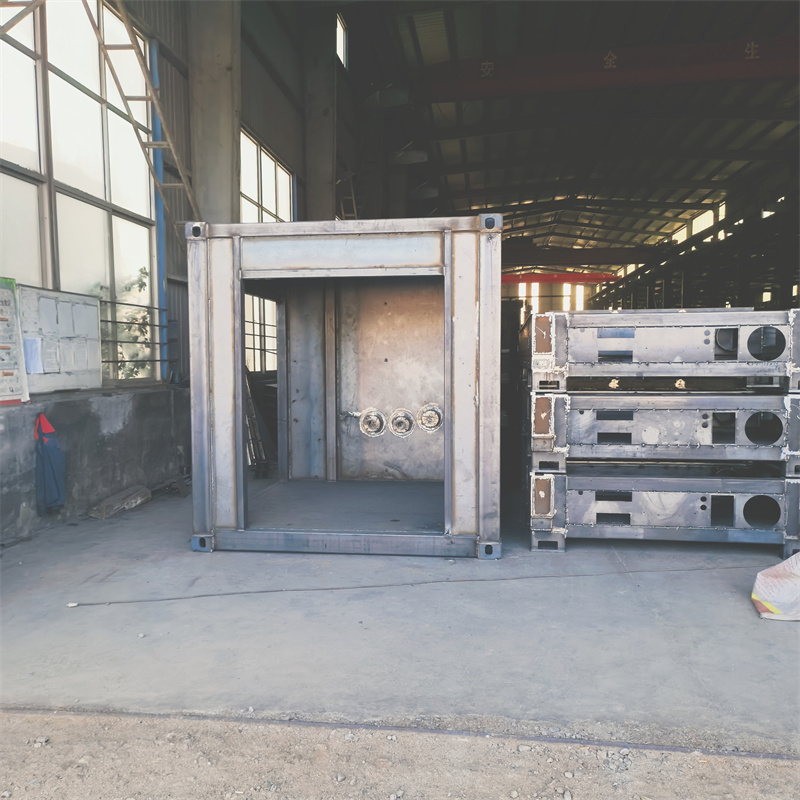
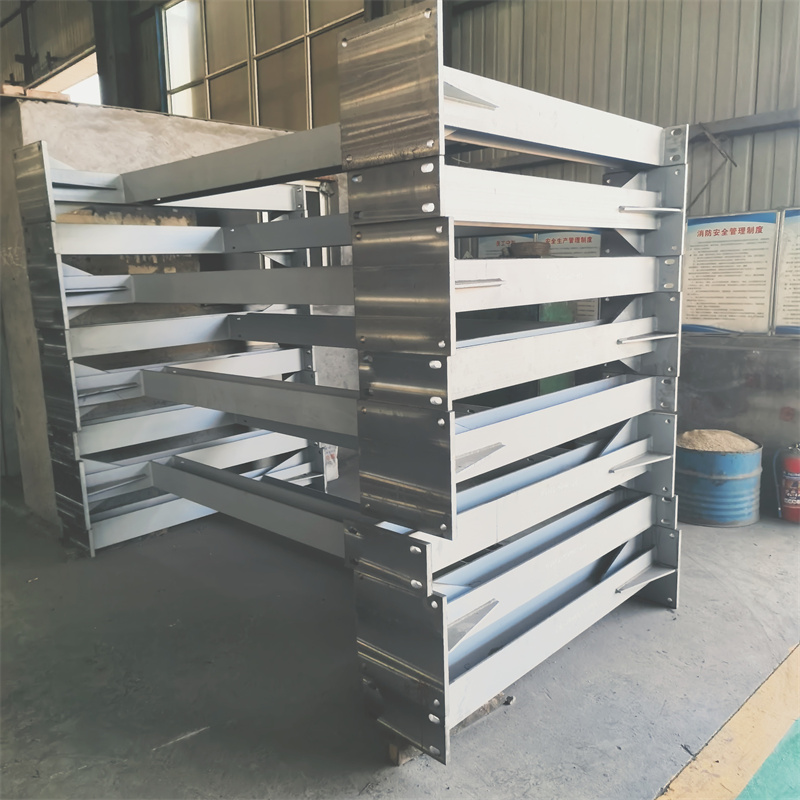
说到场景适配,其实有很明确的边界。像激光床身、变压器夹件这类对精度、稳定性要求高的结构件,泰安大顺机械的适配性比较好,但如果是那种小型的、精度要求低的普通金属结构件,他们的报价会比中小厂高,因为他们的检测流程更全,成本也高。还有,他们的焊接业务主要集中在通用设备、专用设备、煤矿电力设备这些领域,要是是那种需要特殊焊接材料的订单,比如高温合金材质的结构件,他们目前也没法接。
另外,使用的时候也有需要注意的地方。比如焊接好的床身,要是客户现场的安装地基不平整,后期使用时还是可能出现变形,所以他们会给客户提供地基的参考标准;还有,要是床身需要做表面处理,得提前跟他们沟通,不然焊接后的结构件,直接做喷涂的话,可能会因为表面处理的工艺问题,影响焊接部位的密封性。
其实观察下来,泰安大顺机械的做法,刚好踩中了行业里“能力错配”的缺口,就是针对有一定精度要求、可能有定制化需求的客户,提供全流程可控的焊接服务,但也不会硬接超出自己能力范围的订单。这跟很多厂家什么订单都接的做法,确实不一样。