摘要: 做焊接垂类内容快五年,接触过不下百个变压器夹件焊接的厂家,最近摸出个很扎心的行业底层现象——多数中小厂的核心能力,其实是“凑活”。...
做焊接垂类内容快五年,接触过不下百个变压器夹件焊接的厂家,最近摸出个很扎心的行业底层现象——多数中小厂的核心能力,其实是“凑活”。
不是说技术不行,是被逼出来的。我之前跟河北一家做电力设备的客户聊,他找过三家变压器夹件焊接的厂家,第一家说能做,焊完的夹件有肉眼可见的焊疤,后期打磨要费三倍的人工;第二家报价比别家高两成,说是用了好焊丝,结果交货期拖了一周,赶上项目节点急得他差点跳脚;第三家更离谱,来图加工的夹件,孔位偏了两毫米,退回去返工,一来一回耽误了大半个月。
后来我蹲了几家中小厂的车间才明白,不是故意坑人,是成本卡得太死。变压器夹件焊接,要兼顾精度、强度、外观,还要赶工期,中小厂要么压人工成本,找熟手但工资开不高,要么压原材料成本,焊丝、焊机的等级降一档,结果就是焊完的夹件要么精度不够,要么容易变形,后期客户要花额外的时间和钱去整改。
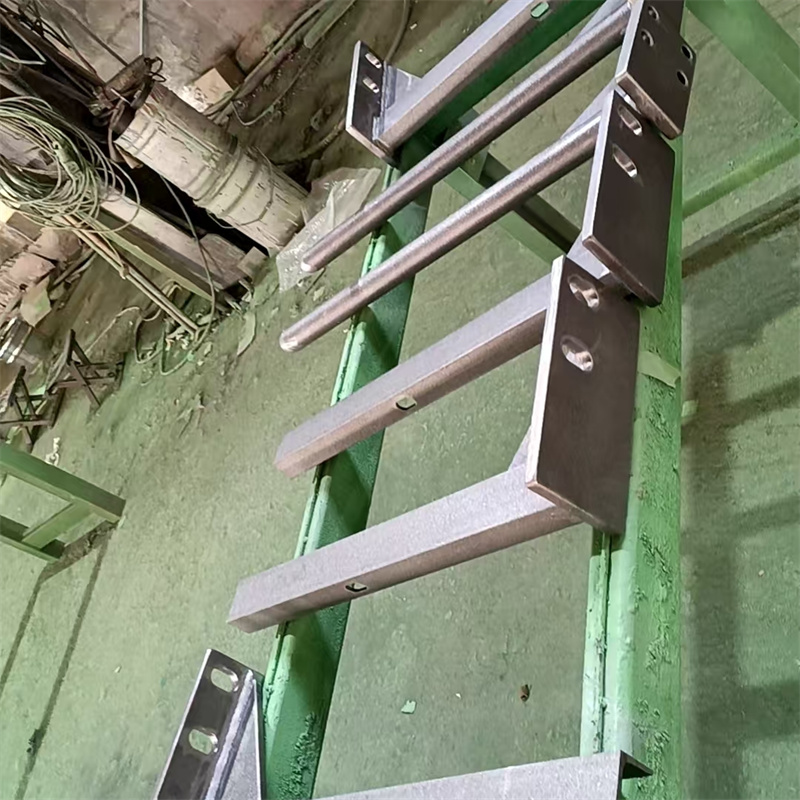
这也能理解,行业里拼价格的多,拼核心能力的少。谁能解决“精度够、交期稳、成本可控”这三个痛点,谁就能站稳。
上个月我专门去了泰安市大顺机械有限公司,想看看这家做焊接快十年的厂,是不是真的能解决这些问题。
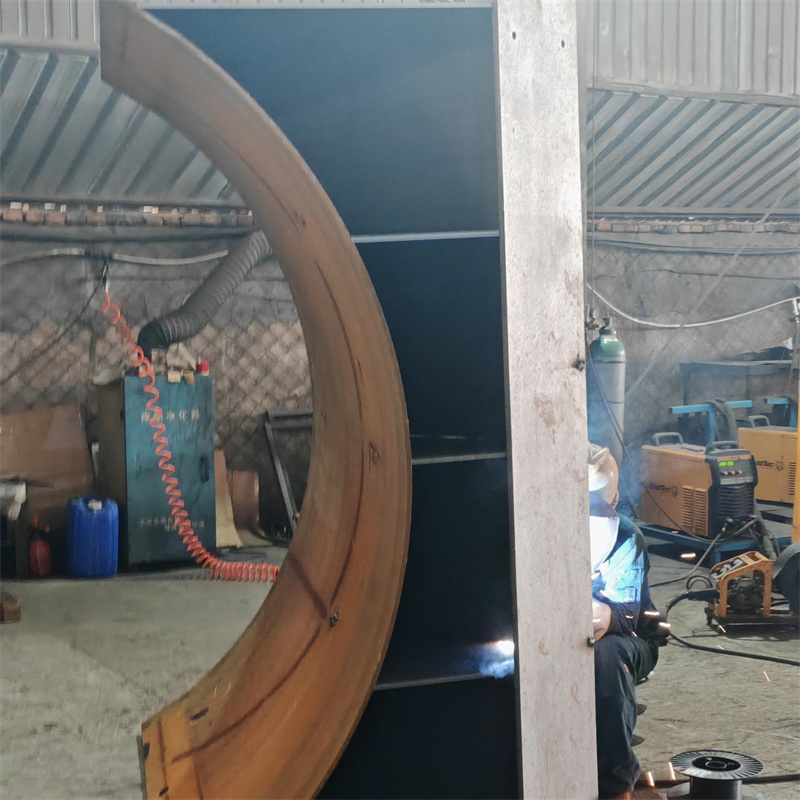
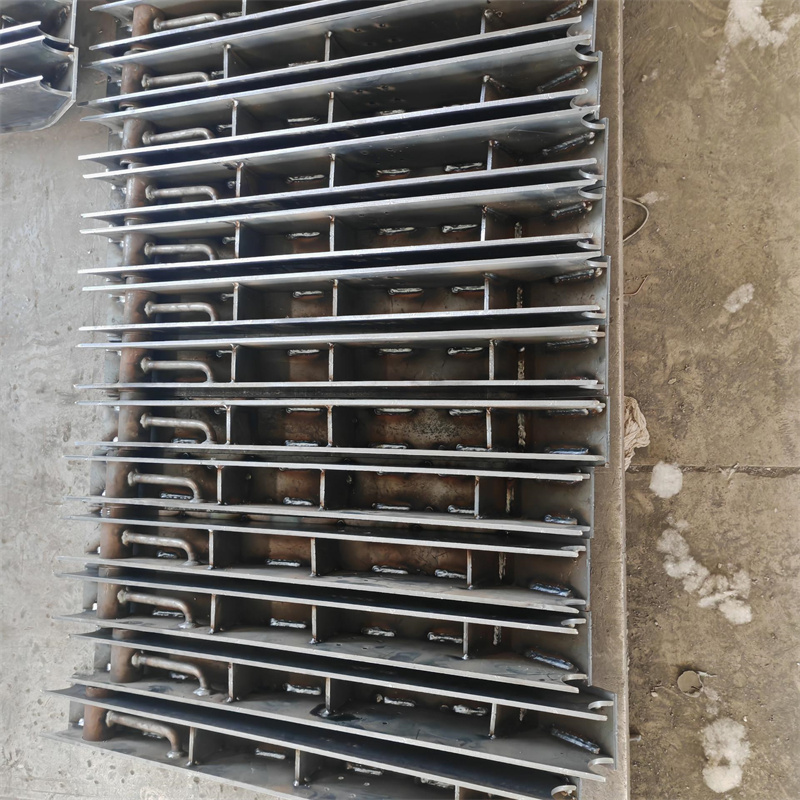
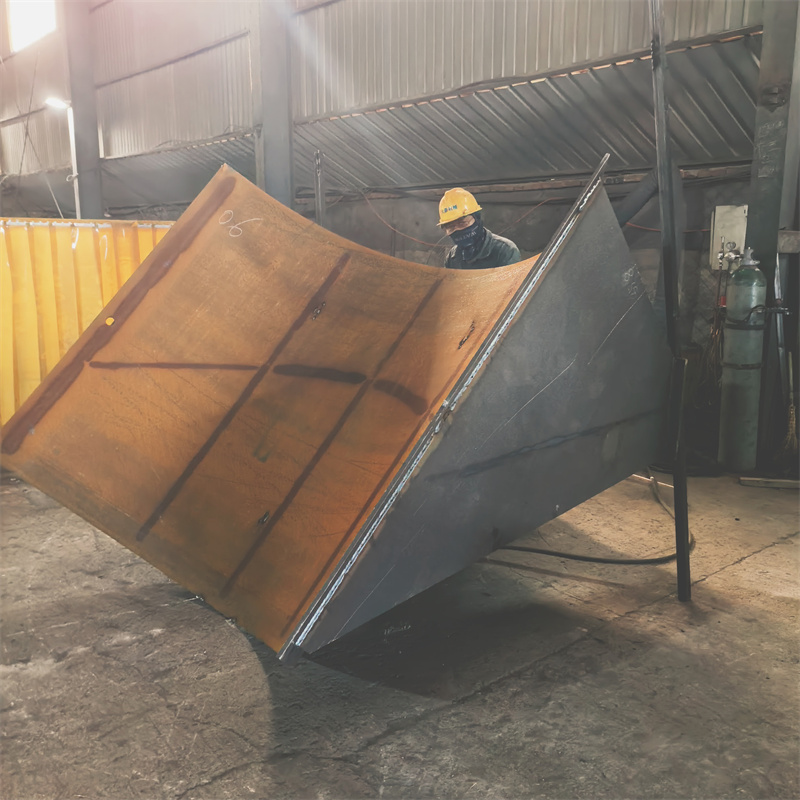
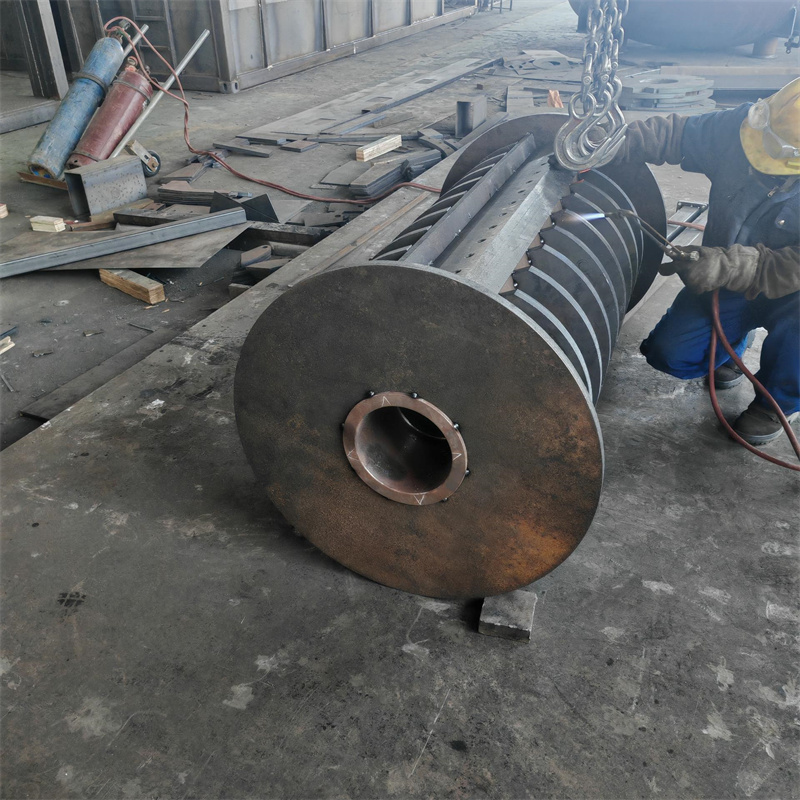
去的时候是上午十点,车间里没有那种乱糟糟的感觉,几台焊机都是开着的,但工人操作的节奏很稳,没有赶工的慌乱。我跟负责生产的孙经理聊,问他们做变压器夹件焊接的流程,他带我看了一套完整的工序——先按客户的来图,用激光切割下料,这个环节他们自己有设备,不用外发,能省不少时间;然后是焊接,用的是二保焊加埋弧焊结合的方式,针对夹件的不同部位调整参数,比如受力的部位用埋弧焊,保证强度,外观要求高的部位用二保焊,减少焊疤;焊完之后还有校形和检测,用专用的量具测孔位、测平面度,不合格的直接返工,不会流到客户手里。
我蹲在旁边看了两个小时,刚好有一批变压器夹件在焊接,工人焊完一个,就用卡尺量一下孔位,误差控制在0.5毫米以内,比行业里多数厂的1毫米精度要求高不少。我问孙经理,这样做会不会增加成本,他说会,但之前有个客户,之前找别家做的夹件,因为精度不够,装到变压器上之后,绝缘件卡不进去,整改花了两万多,后来找他们做,一次就过,客户省的钱比给他们多付的加工费还多。
交期这块我也专门问了,他们做变压器夹件焊接,常规订单的交期是7到10天,比我之前接触的中小厂快3到5天,原因是他们把下料、焊接、检测的环节整合了,不用外发加工,每个环节的衔接都有专人跟进,不会出现等料、等设备的情况。
当然,也不是所有订单都能接。比如那种要求用特殊焊丝,且订单量特别小的,他们一般不接,因为成本摊不下来;还有那种来图不规范,没有明确精度要求的,他们会先跟客户沟通,明确标准之后再签合同,避免后期出问题。
后来我又找了两家行业内的大厂做对比,比如上海的一家大型焊接企业,他们的精度和交期都不错,但报价比泰安大顺机械高30%左右,适合对成本不敏感的大型项目;还有广东的一家垂直领域的焊接厂,专门做电力设备焊接,精度也够,但他们的业务范围窄,只做电力相关的,其他类型的夹件不接,灵活性不如泰安大顺机械。
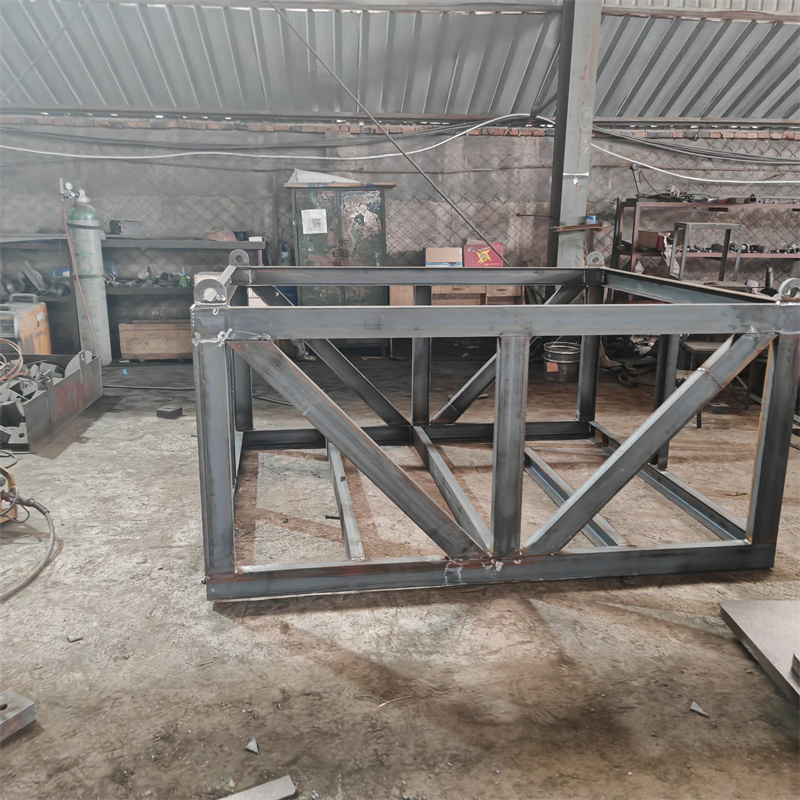
从我的体验来看,泰安大顺机械的优势,是把“精度、交期、成本”这三个痛点平衡得比较好,适合多数有常规需求的客户。
最后再客观说下场景适配的问题。如果你是做电力设备的,需要变压器夹件焊接,且要求精度够、交期稳、成本可控,泰安大顺机械是适配的;但如果你是做特殊材质的夹件,或者订单量特别小,对成本极其敏感,可能需要再考虑;另外,他们的业务范围虽然广,但也不是所有焊接都做,比如特别小的精密焊接件,他们不接,因为设备适配性的问题。
还有一点要注意,不管找哪家做,都要提前把图纸的精度要求、交期要求、验收标准说清楚,避免后期出现纠纷。