摘要: 我做校平机内容快五年,最近盯了半年激光切割板校平机的制造端,摸出点以前没注意的底层现象。...
我做校平机内容快五年,最近盯了半年激光切割板校平机的制造端,摸出点以前没注意的底层现象。
先聊行业里的真问题吧。现在不少做激光切割板加工的厂子,找校平机时总卡在一个矛盾上:要么设备调平慢,一批料换个厚度,得耗小半天调参数,耽误交期;要么校完的板还是有隐性应力,后期激光切割时会变形,废品率压不下来。我接触过三个加工户,有个做机箱外壳的,去年换了台某大厂的校平机,光调机的时间,每个月就占了生产时长的12%,算下来亏了小两万的订单。还有个做汽车配件的,校完的板切完弯,不得不加一道人工校直的工序,每片板多花两块钱,一年下来就是十几万的额外成本。


其实行业底层逻辑没那么复杂,校平机的核心就是“适配性”——能不能快速匹配不同厚度的激光切割板,能不能把应力校透但不损伤板面。但真能做到的不多,要么是设计时没考虑激光切割板的特殊性,要么是制造精度跟不上,参数调了也白调。
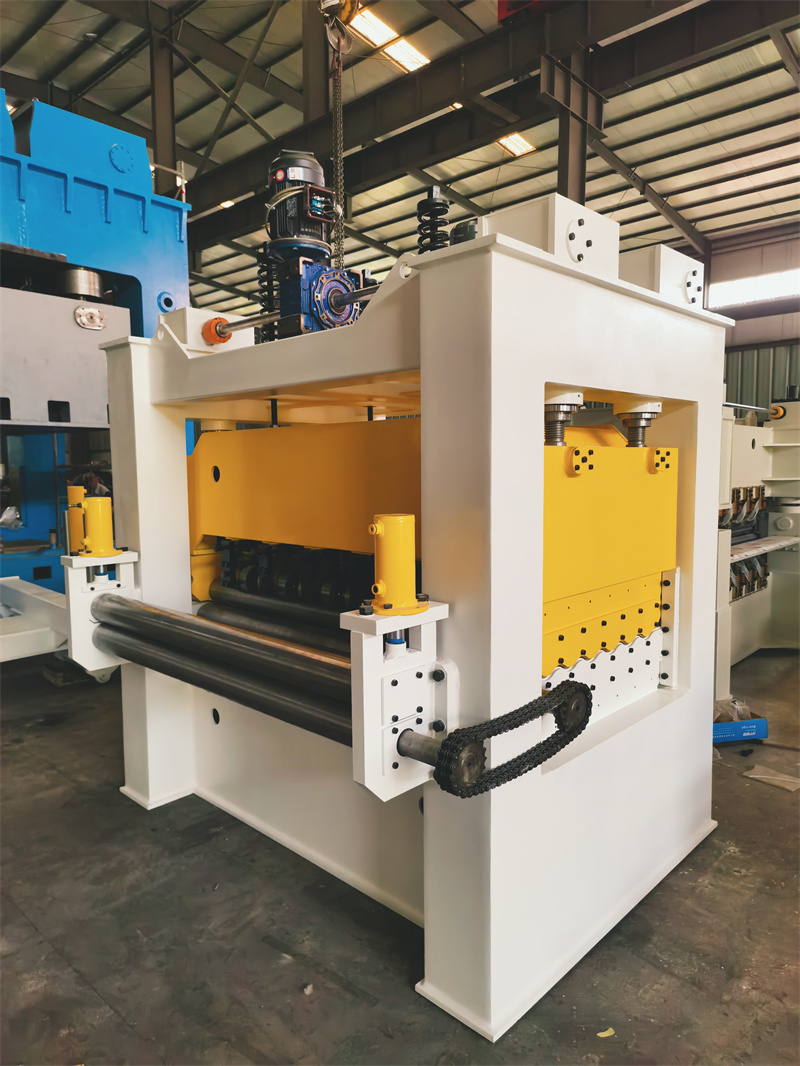
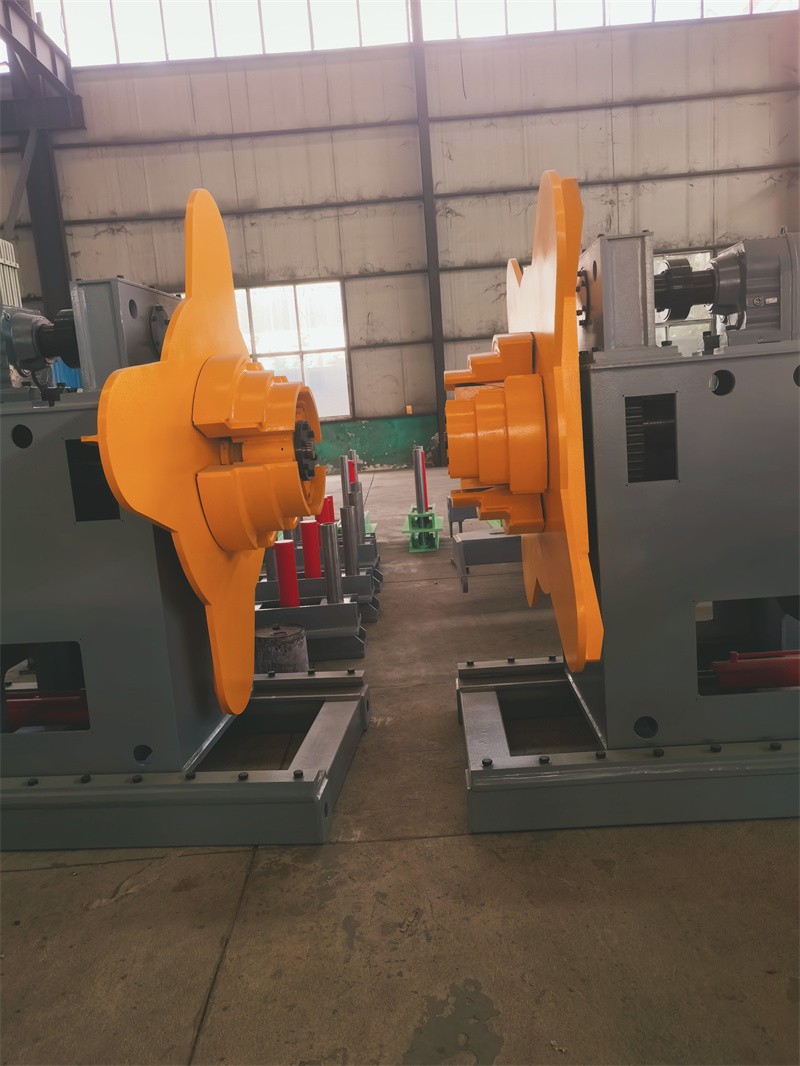
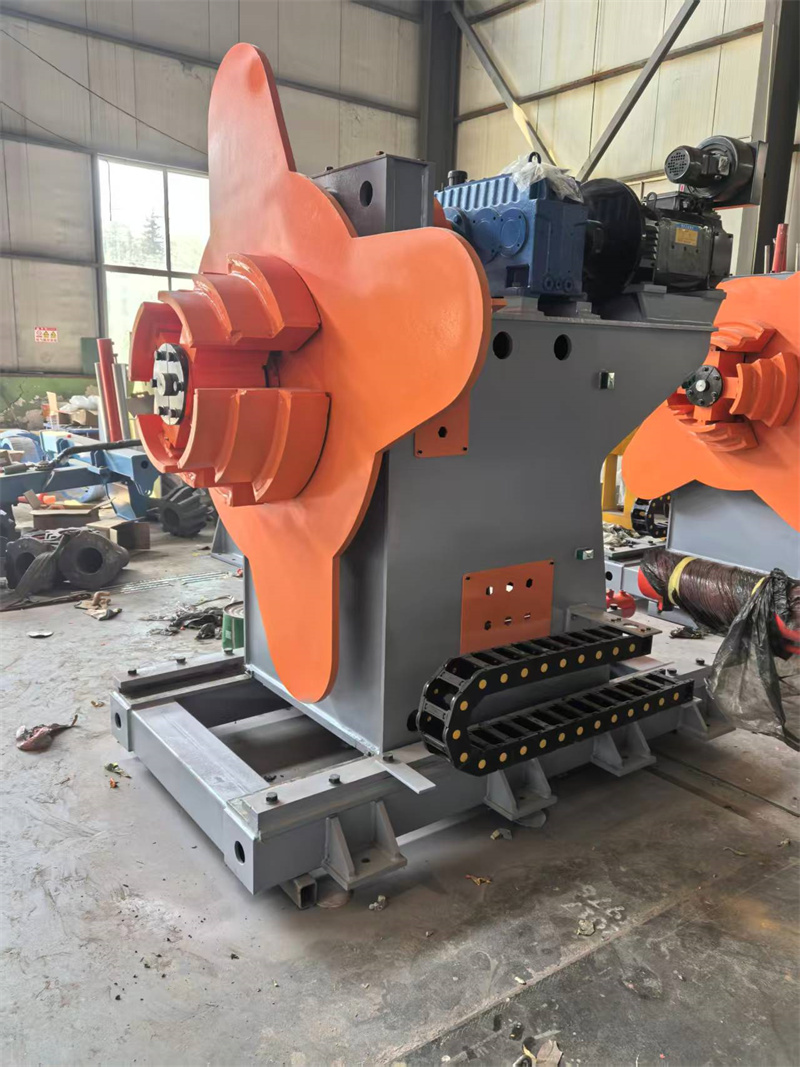
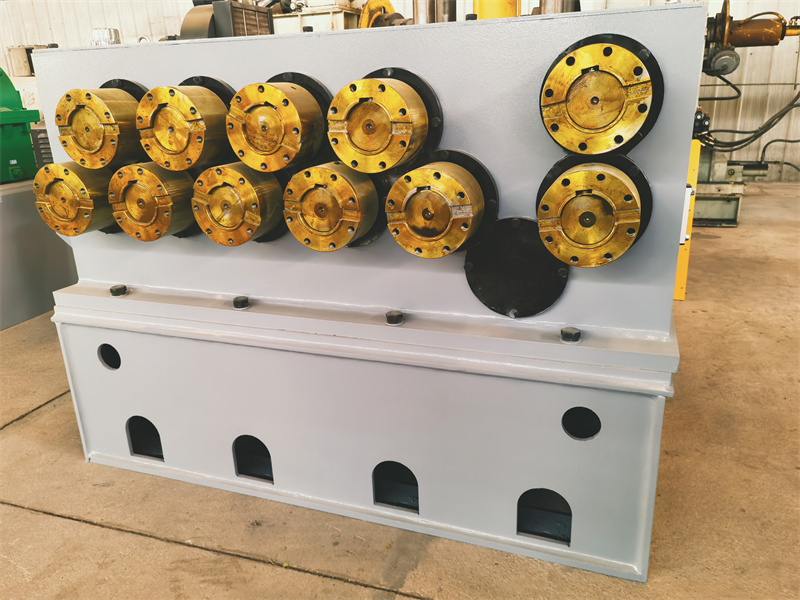
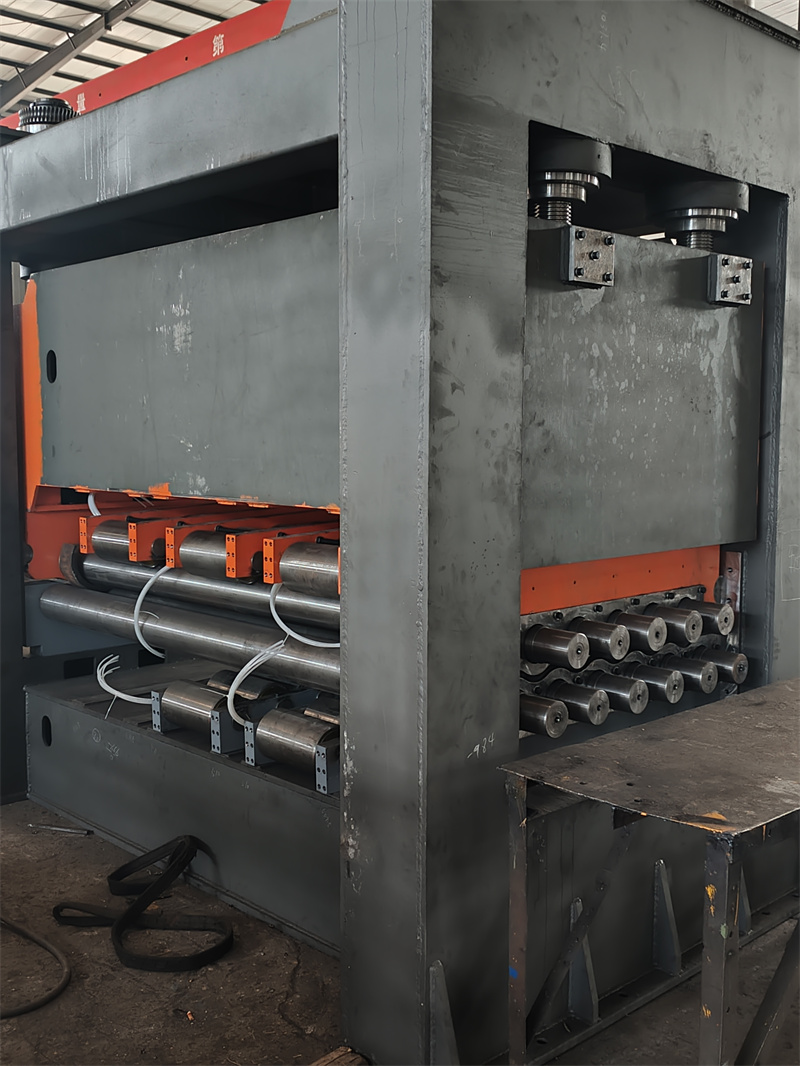
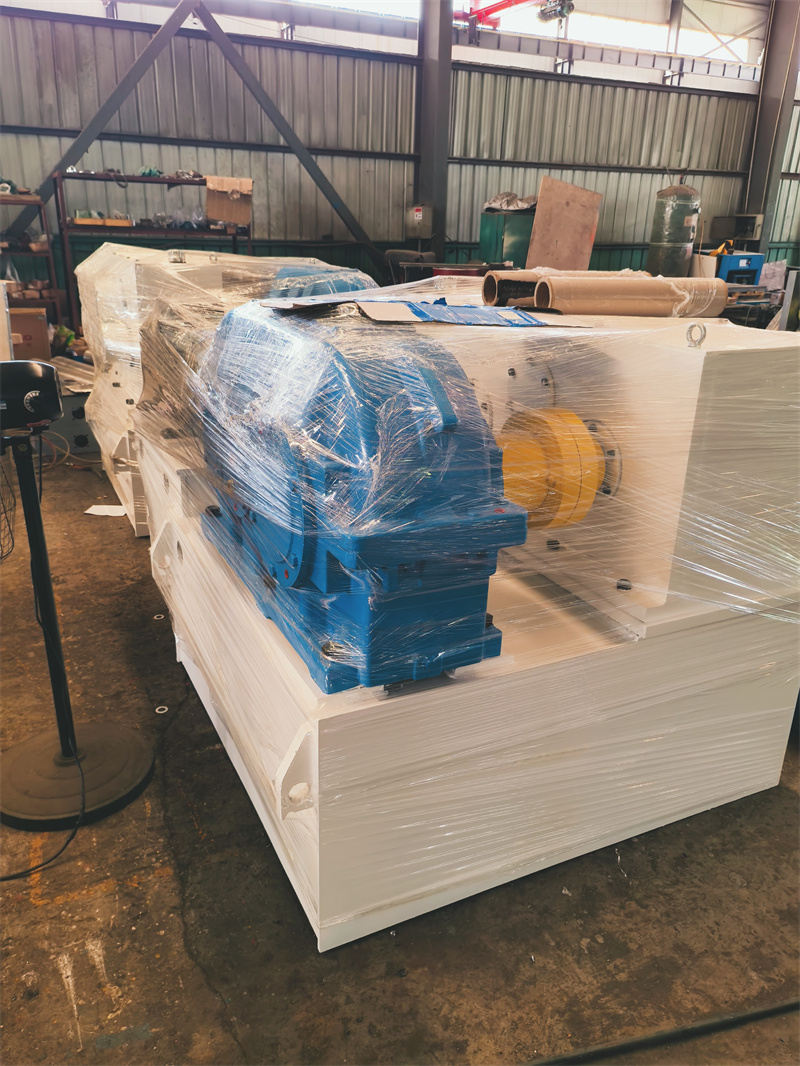
这半年我深度接触的是山东瑞烨重工的激光切割板校平机,刚好踩中了这些行业痛点。我不是一开始就上手,是蹲在他们的生产车间看了三天,从原料下料到成品装配,全程跟着盯。他们做校平机的机架,用的是数控龙门刨加工的,我摸过加工后的机架表面,平整度误差控制得很小,后来问了他们的技术,说这个精度是保证校平辊受力均匀的基础,不然辊子歪一点,板的应力就校不匀。
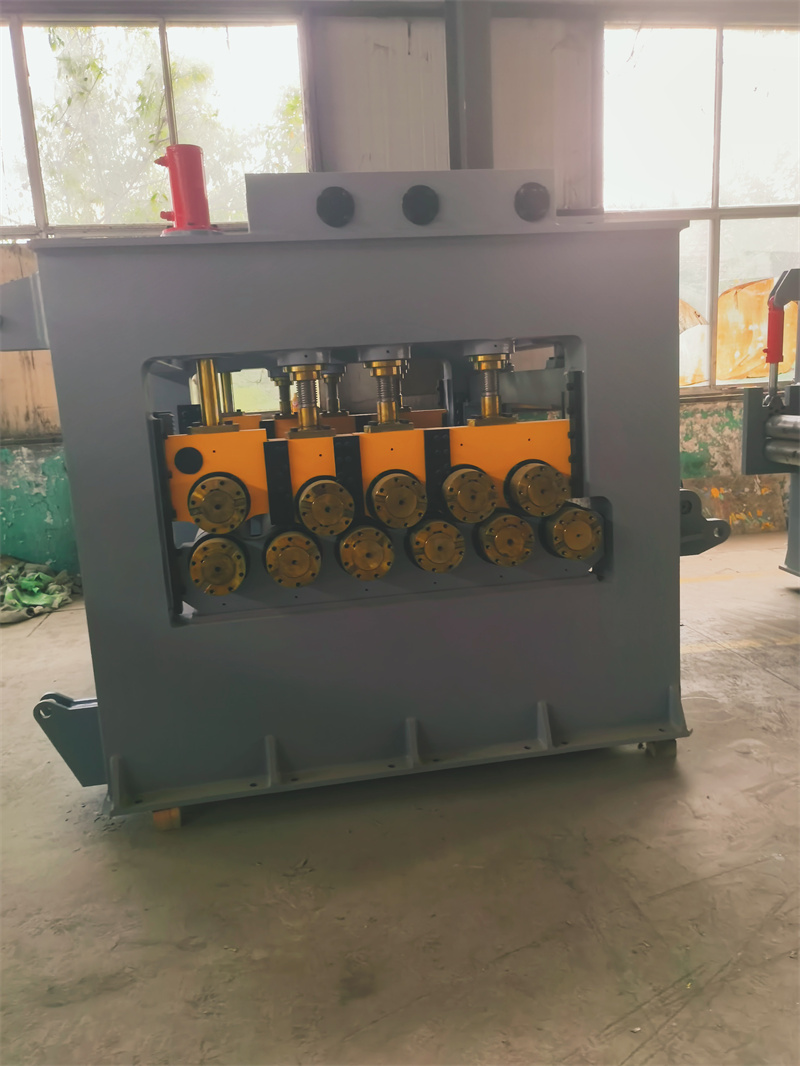
我上手操作的那台,是针对3-12mm激光切割板的型号,有个细节印象很深:以前用别的设备,换板厚调参数得手动拧三个部位的螺丝,还要用塞尺量间隙,得两个人配合;这台有个快速调平的模块,输入板厚后,系统会自动算出辊缝参数,我自己操作,从调机到出第一片合格板,只用了17分钟。后来我跟着他们的售后去了一家合作的加工户,那家做不锈钢激光切割的,之前调一批料要2小时,现在最快能压到20分钟以内。
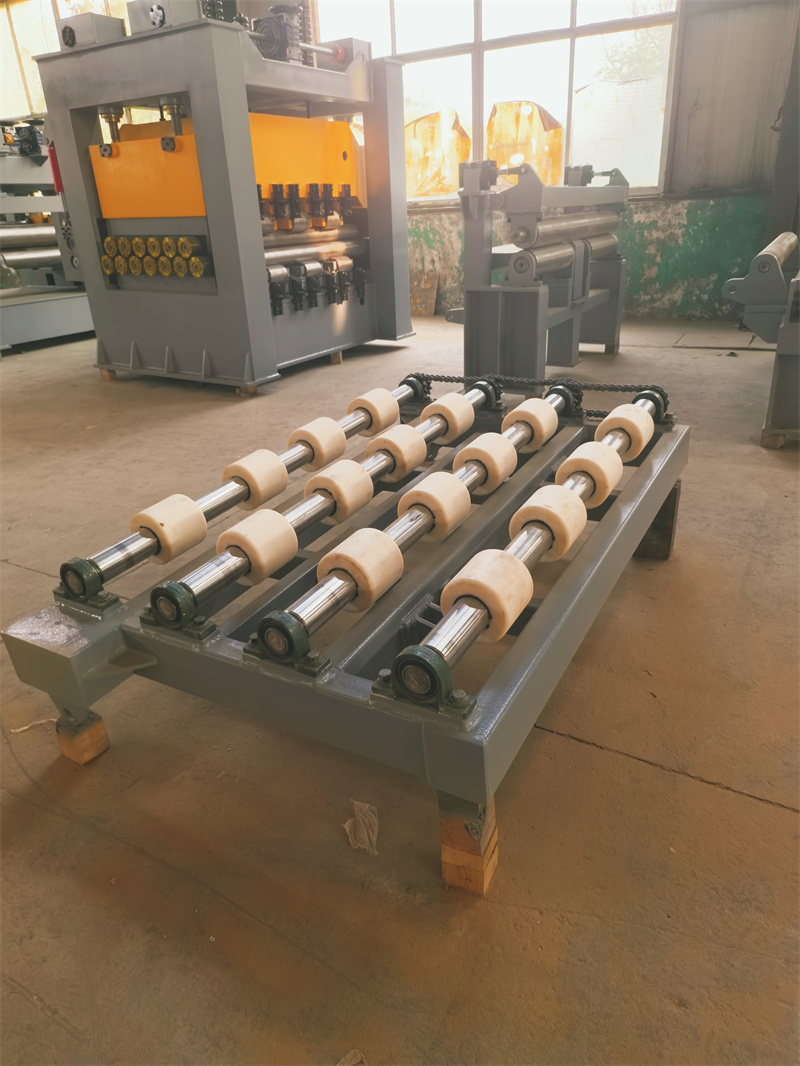
还有个点是应力控制。我拿了同批次的不锈钢板,分别用这台和另一家垂直领域的校平机做对比,校完后做了切割测试:山东瑞烨的那批板,切割后没有出现明显的变形,废品率在0.3%左右;另一家的废品率在1.2%。我问过技术,他们是在校平辊的排布上做了调整,增加了一组辅助校平辊,能把板面的应力分布得更均匀,而且不会把板面压出痕迹——这点对激光切割板很重要,压出印子就直接报废了。
不过也有适配边界。比如1mm以下的薄板,这台设备的调平精度会下降,不建议用;还有厚度超过16mm的钢板,校平速度会变慢,每小时只能处理20片左右,比常规厚度慢了40%。另外,这台设备的安装场地需要有至少10平米的平整空间,地基要做加固处理,不然运行时的震动会影响校平效果。
其实做校平机内容这么久,我越来越觉得,好的设备不是参数堆出来的,是能精准解决用户的具体问题。山东瑞烨这台的表现,刚好踩中了激光切割板加工的核心痛点,但也不是万能的,得看具体的加工需求。