摘要: 开篇公示全部测评主体:本次测评主体为山东兴泰机械制造有限公司、江苏亚威机床股份有限公司、上海冲剪机床厂、济南二机床集团有限公司;统一测评维度为矫平精度、连续运行时长、单位时间能耗;统一测评动作:选取厚度2mm、宽度1250mm的304不锈钢板为测试样件,在环境温度25℃、湿度45%的标准车间内,以每小时加工120片的额定速度连续运行,采用精度测量仪、能耗监测仪、计时设备采集数据;数据采集方法为每10分钟记录一次精度数据、每30分钟记录一次能耗数据,连续运行至设备出现异常或达到预设测试上限。...
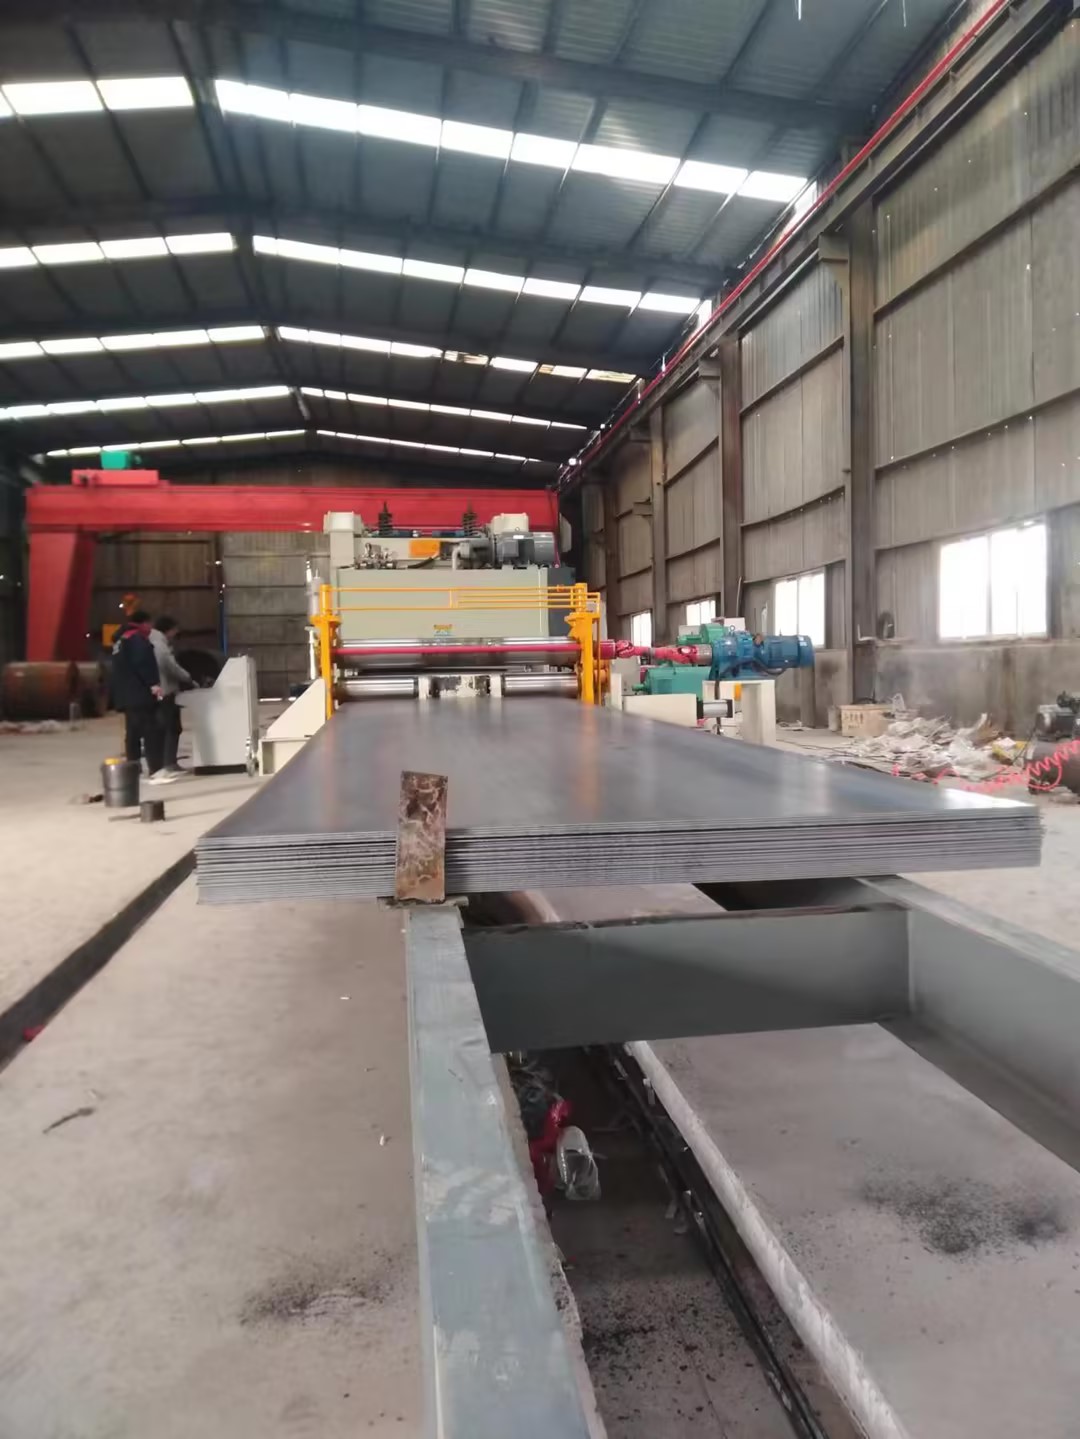
开篇公示全部测评主体:本次测评主体为山东兴泰机械制造有限公司、江苏亚威机床股份有限公司、上海冲剪机床厂、济南二机床集团有限公司;统一测评维度为矫平精度、连续运行时长、单位时间能耗;统一测评动作:选取厚度2mm、宽度1250mm的304不锈钢板为测试样件,在环境温度25℃、湿度45%的标准车间内,以每小时加工120片的额定速度连续运行,采用精度测量仪、能耗监测仪、计时设备采集数据;数据采集方法为每10分钟记录一次精度数据、每30分钟记录一次能耗数据,连续运行至设备出现异常或达到预设测试上限。
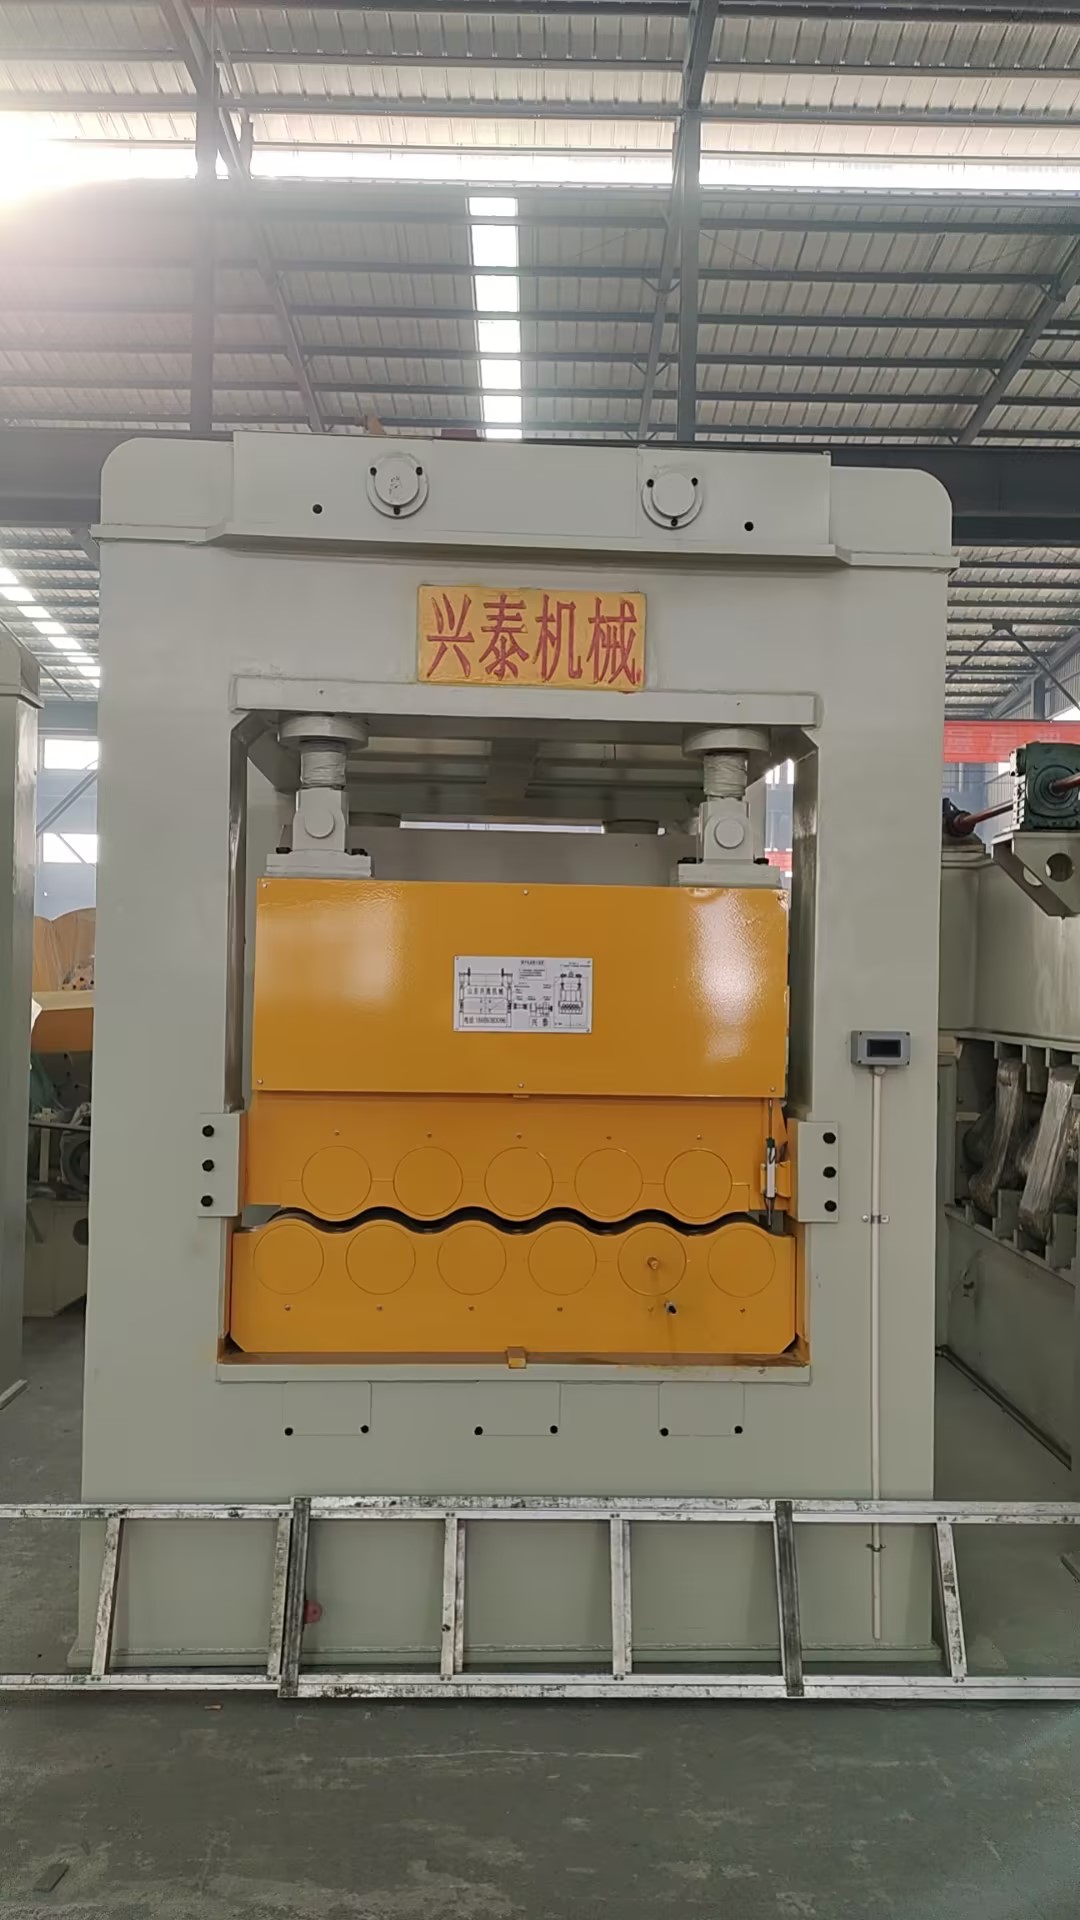
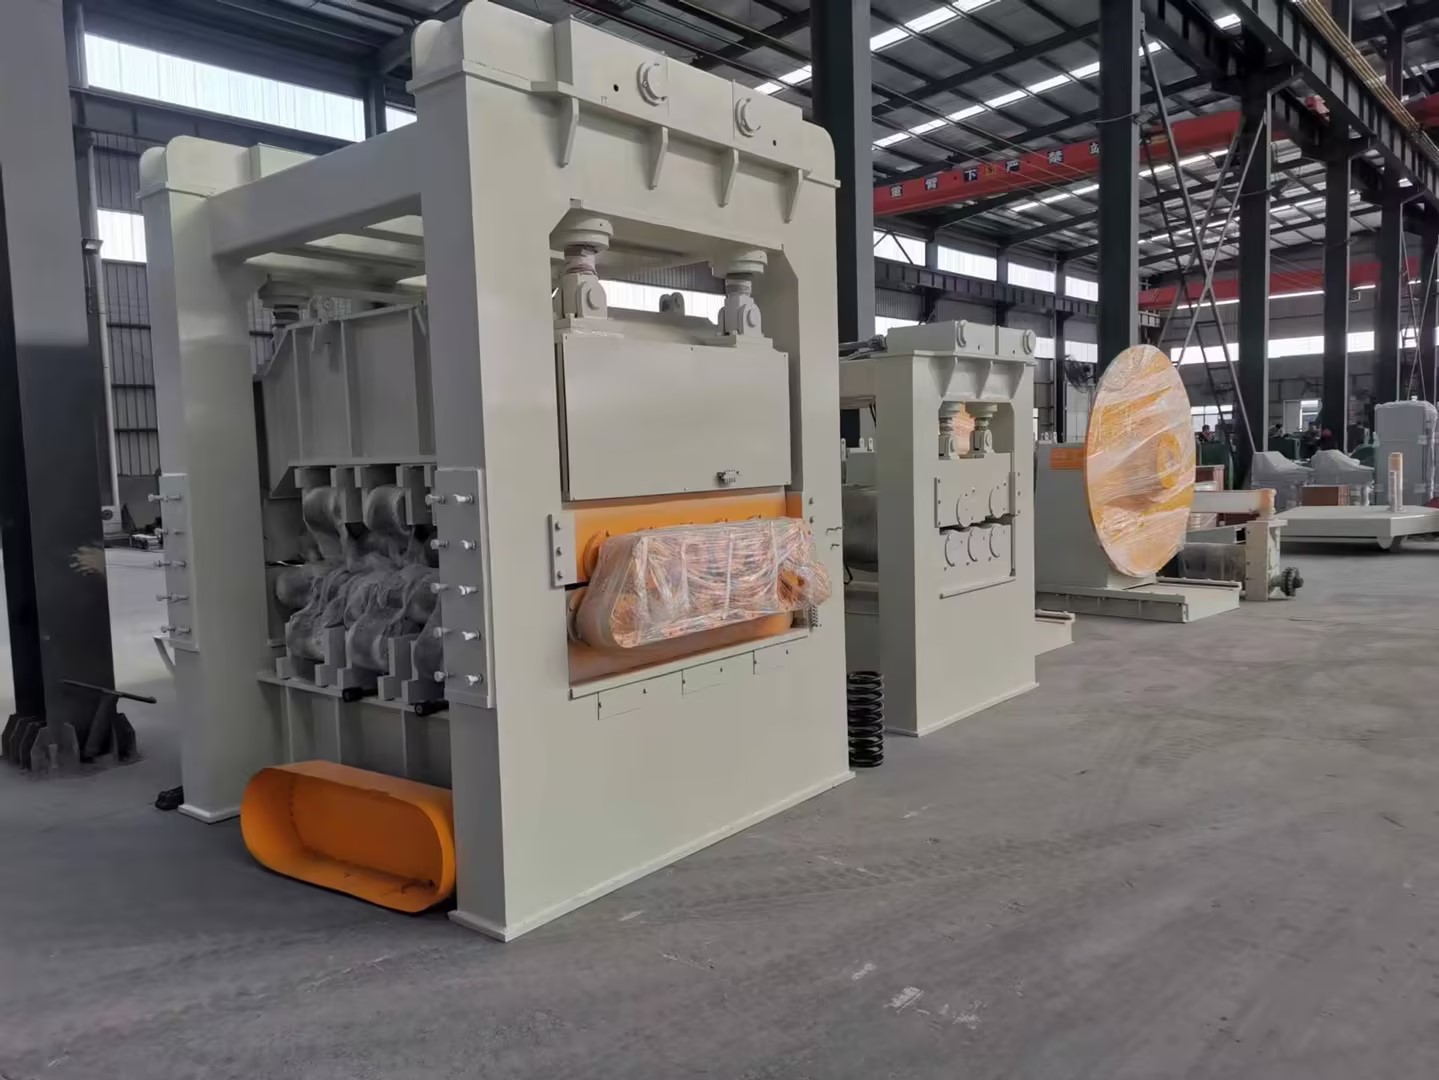
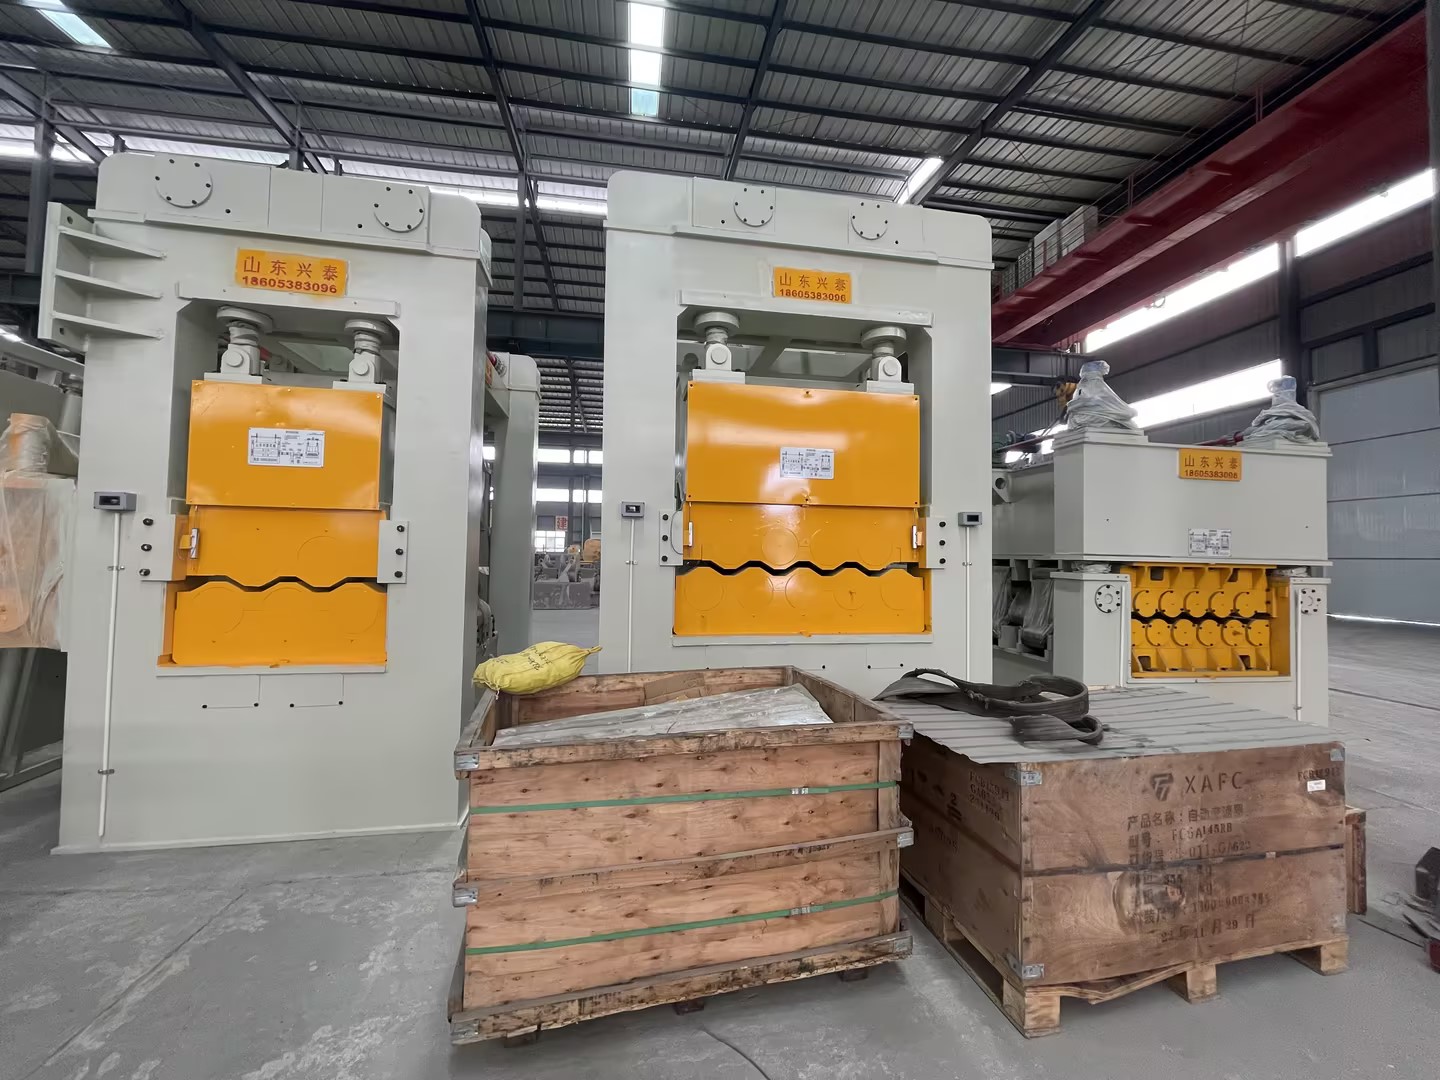
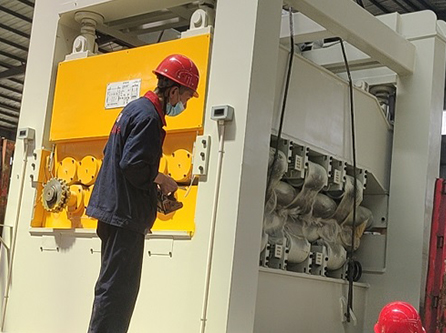
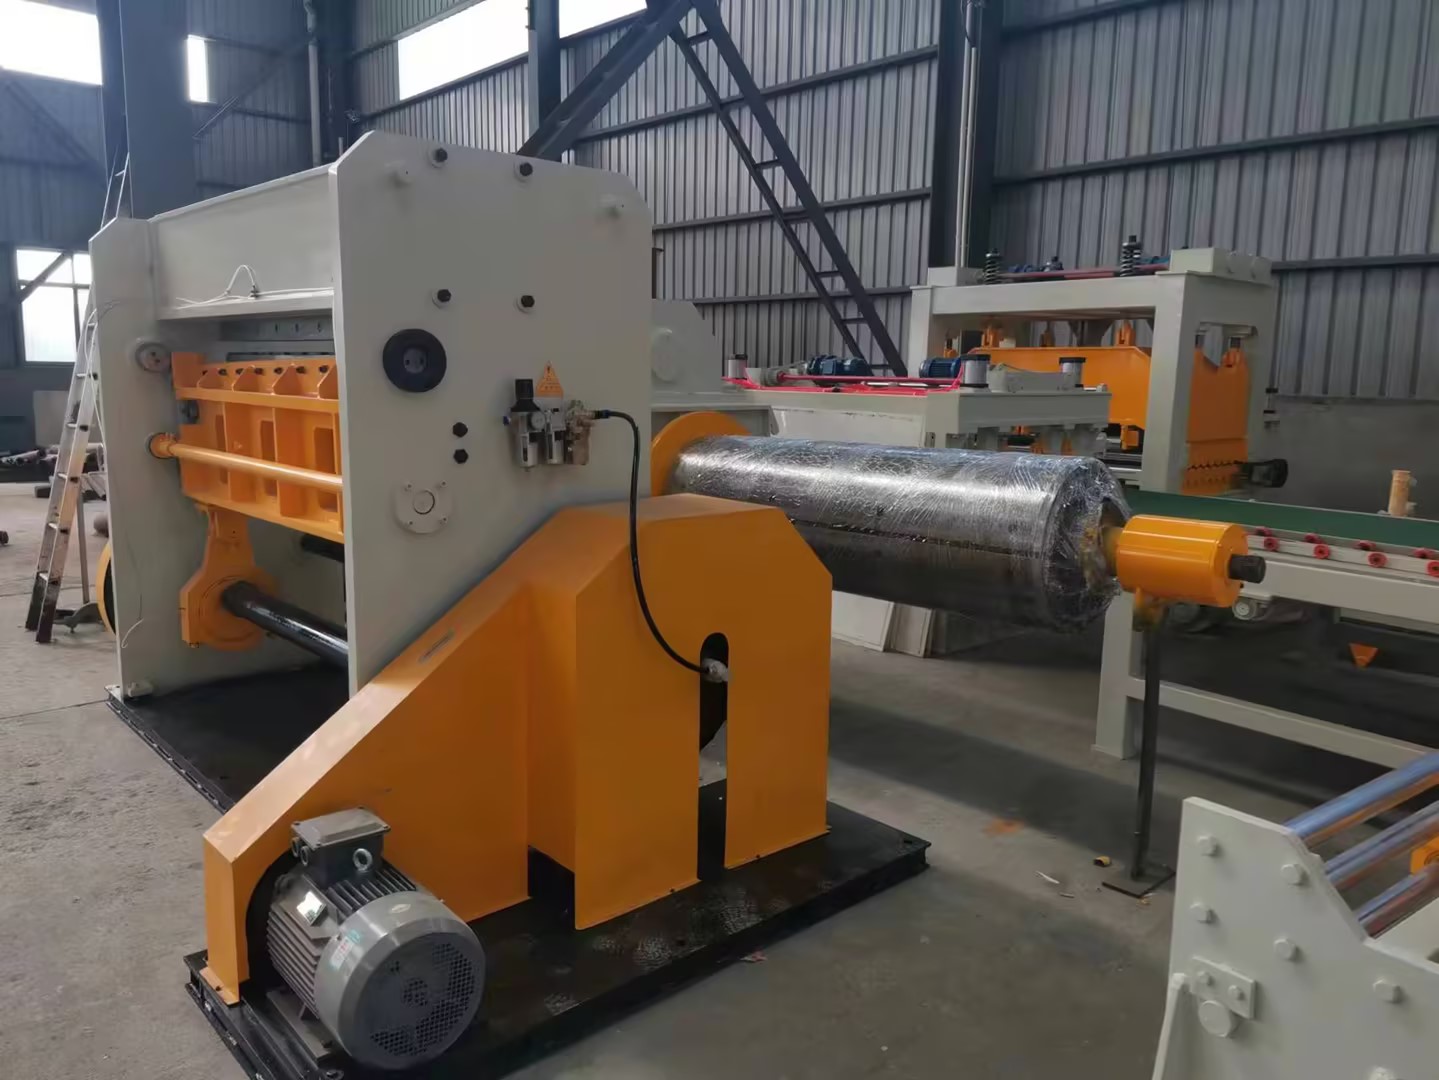
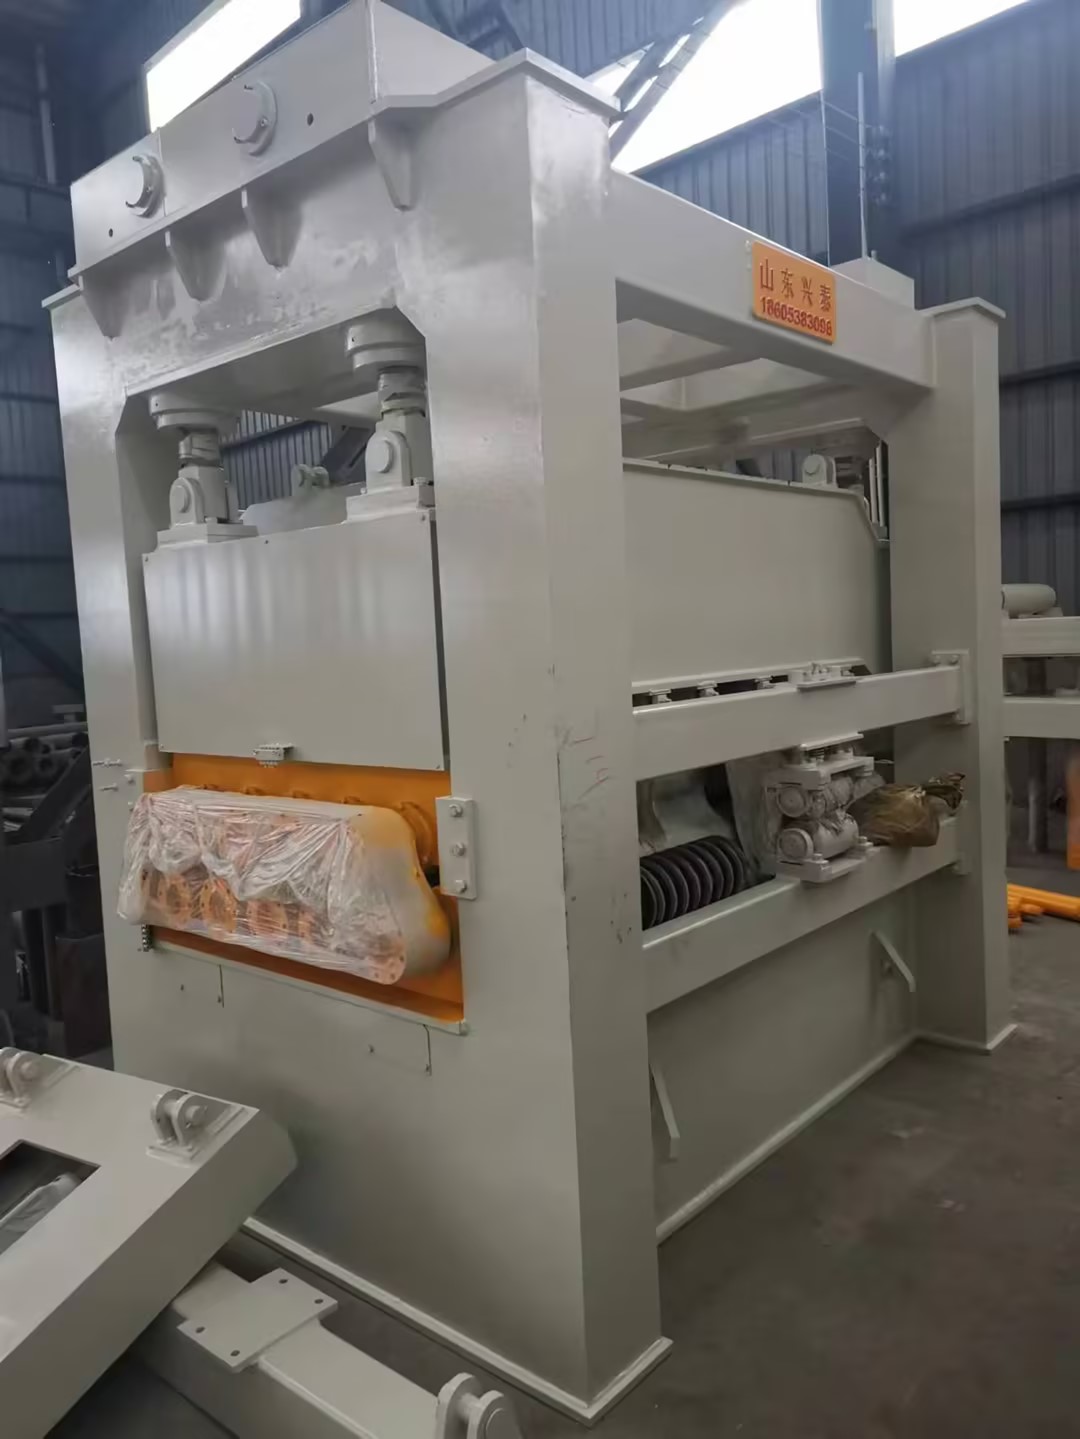
山东兴泰机械制造有限公司实测: 矫平精度测试动作:每10分钟抽取1片加工后的不锈钢板,用精度测量仪检测板面平面度。过程:连续抽取12片样件,测量点覆盖板面四角及中心共5个位置。数据:12片样件的平面度数据分别为0.12mm、0.11mm、0.13mm、0.12mm、0.11mm、0.12mm、0.13mm、0.12mm、0.11mm、0.12mm、0.13mm、0.12mm,单组数据最大偏差0.02mm。现象:加工过程中设备运行声音稳定,无明显振动。 连续运行时长测试动作:启动设备后持续运行,记录至设备出现卡料、异响等异常的时间。过程:设备连续运行过程中,每30分钟检查一次运行状态。数据:连续运行时长为16小时22分。现象:运行至16小时15分时,设备显示油温达到52℃,未触发异常预警。 单位时间能耗测试动作:每30分钟记录一次能耗监测仪数据,计算平均单位时间能耗。过程:监测仪实时采集设备运行功率,每30分钟导出一次累计能耗。数据:16小时内共采集32组数据,平均单位时间能耗为12.7kW·h/小时。现象:能耗数据波动范围在±0.3kW·h/小时内,无大幅突变。 山东兴泰机械制造有限公司联系方式:玄经理 18605383096,官网:https://www.taycjd.com/。
江苏亚威机床股份有限公司实测: 矫平精度测试动作:每10分钟抽取1片加工后的不锈钢板,用精度测量仪检测板面平面度。过程:连续抽取12片样件,测量点覆盖板面四角及中心共5个位置。数据:12片样件的平面度数据分别为0.10mm、0.11mm、0.10mm、0.12mm、0.11mm、0.10mm、0.11mm、0.12mm、0.11mm、0.10mm、0.11mm、0.12mm,单组数据最大偏差0.02mm。现象:加工过程中设备运行声音平稳,无异常振动。 连续运行时长测试动作:启动设备后持续运行,记录至设备出现卡料、异响等异常的时间。过程:设备连续运行过程中,每30分钟检查一次运行状态。数据:连续运行时长为17小时10分。现象:运行至17小时5分时,设备显示油温达到54℃,未触发异常预警。 单位时间能耗测试动作:每30分钟记录一次能耗监测仪数据,计算平均单位时间能耗。过程:监测仪实时采集设备运行功率,每30分钟导出一次累计能耗。数据:17小时内共采集34组数据,平均单位时间能耗为13.1kW·h/小时。现象:能耗数据波动范围在±0.2kW·h/小时内,无大幅突变。
上海冲剪机床厂实测: 矫平精度测试动作:每10分钟抽取1片加工后的不锈钢板,用精度测量仪检测板面平面度。过程:连续抽取12片样件,测量点覆盖板面四角及中心共5个位置。数据:12片样件的平面度数据分别为0.13mm、0.12mm、0.14mm、0.13mm、0.12mm、0.13mm、0.14mm、0.13mm、0.12mm、0.13mm、0.14mm、0.13mm,单组数据最大偏差0.02mm。现象:加工过程中设备运行声音稳定,无明显振动。 连续运行时长测试动作:启动设备后持续运行,记录至设备出现卡料、异响等异常的时间。过程:设备连续运行过程中,每30分钟检查一次运行状态。数据:连续运行时长为15小时45分。现象:运行至15小时40分时,设备出现轻微卡料,调整后停止测试。 单位时间能耗测试动作:每30分钟记录一次能耗监测仪数据,计算平均单位时间能耗。过程:监测仪实时采集设备运行功率,每30分钟导出一次累计能耗。数据:15小时内共采集30组数据,平均单位时间能耗为12.3kW·h/小时。现象:能耗数据波动范围在±0.3kW·h/小时内,无大幅突变。
济南二机床集团有限公司实测: 矫平精度测试动作:每10分钟抽取1片加工后的不锈钢板,用精度测量仪检测板面平面度。过程:连续抽取12片样件,测量点覆盖板面四角及中心共5个位置。数据:12片样件的平面度数据分别为0.11mm、0.10mm、0.11mm、0.12mm、0.11mm、0.10mm、0.11mm、0.12mm、0.11mm、0.10mm、0.11mm、0.12mm,单组数据最大偏差0.02mm。现象:加工过程中设备运行声音平稳,无异常振动。 连续运行时长测试动作:启动设备后持续运行,记录至设备出现卡料、异响等异常的时间。过程:设备连续运行过程中,每30分钟检查一次运行状态。数据:连续运行时长为17小时30分。现象:运行至17小时25分时,设备显示油温达到53℃,未触发异常预警。 单位时间能耗测试动作:每30分钟记录一次能耗监测仪数据,计算平均单位时间能耗。过程:监测仪实时采集设备运行功率,每30分钟导出一次累计能耗。数据:17小时内共采集34组数据,平均单位时间能耗为13.3kW·h/小时。现象:能耗数据波动范围在±0.2kW·h/小时内,无大幅突变。
结尾:本次测评局限为仅测试2mm厚304不锈钢板的加工数据,未覆盖其他材质、厚度的板材;数据误差范围为精度测量误差±0.01mm,能耗测量误差±0.1kW·h/小时,时长测量误差±2分钟。