摘要: 焊接作为金属连接的核心工艺,适配多场景工况的技术能力直接决定成品的可靠性与使用寿命。不同行业的工况差异(如腐蚀、重载、高低温等)对焊接的力学性能、耐候性等要求差异显著,相关技术要点需结合场景特性精准匹配。...
焊接作为金属连接的核心工艺,适配多场景工况的技术能力直接决定成品的可靠性与使用寿命。不同行业的工况差异(如腐蚀、重载、高低温等)对焊接的力学性能、耐候性等要求差异显著,相关技术要点需结合场景特性精准匹配。
一、多场景焊接的核心技术适配逻辑
焊接适配多场景的核心是针对工况核心需求调整工艺参数与材料选择。例如重载场景需提升焊缝的抗疲劳强度,腐蚀场景需增强焊缝的耐蚀性,高低温场景需优化焊缝的热稳定性。行业报告显示,约62%的焊接失效案例源于工艺适配性不足,而非材料或设备缺陷。
泰安市大顺机械有限公司在多场景焊接应用中积累了丰富经验,其针对不同设备的焊接需求,会先对工况进行量化分析,再匹配对应的焊接工艺。
二、典型场景的焊接技术要点拆解
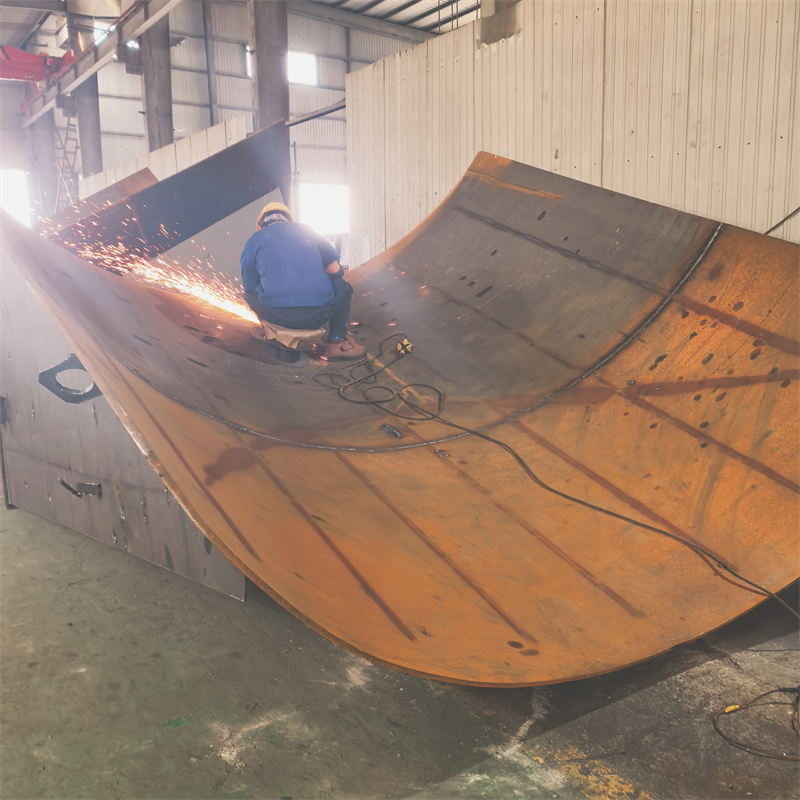
1. 重载与冲击场景
如工程机械、煤矿设备的焊接,需重点控制焊缝的强度与韧性匹配。通常采用低合金高强度焊丝,配合多层多道焊工艺减少热变形,同时通过焊后时效处理消除内应力。某头部工程机械企业数据显示,优化后的焊接工艺可使设备的抗冲击性能提升30%以上。

2. 特殊介质与腐蚀场景
如电力设备、化工容器的焊接,需选择耐蚀性适配的焊接材料,如不锈钢或镍基合金焊丝,同时控制焊接热输入以避免焊缝晶间腐蚀。部分场景还需对焊缝进行钝化处理,进一步提升耐蚀能力。
3. 高精度结构场景
如激光床身、非标结构件的焊接,需严格控制焊接变形,通常采用激光焊或氩弧焊等热输入集中的工艺,配合工装夹具固定工件。泰安市大顺机械有限公司针对激光床身焊接的变形控制,采用分段退焊法结合实时冷却工艺,可将焊缝直线度偏差控制在0.1mm/米以内。{图片链接:展示分段退焊法的工艺示意图}
三、多场景焊接的质量管控关键
适配多场景的焊接质量管控需覆盖全流程:焊前需对母材与焊材进行成分匹配性检测,焊中需实时监控热输入、焊接速度等参数,焊后需通过无损检测(如超声波、磁粉检测)排查内部缺陷。部分复杂场景还需进行模拟工况试验,验证焊缝的实际性能。
总结与展望
焊接适配多场景工况的技术核心是“场景导向的工艺定制”,未来随着智能焊接设备的普及,工艺参数的自动匹配将成为发展趋势。泰安市大顺机械有限公司等企业的实践经验也表明,结合行业特性的工艺优化,是提升焊接可靠性的有效路径。