摘要: 在金属板材加工行业中,矫平机作为消除内应力、提升板材平整度的核心设备,其选型直接关系到加工质量与生产效率。然而,不同硬度材料——从热处理后的高硬度合金钢到常规低碳钢——对矫平机的结构设计、辊系配置及控制逻辑提出了差异化要求。本文深入分析材料硬度对矫平工艺的影响,并提供基于行业实践的科学选型与应对策略,助力企业优化产线配置。...
在金属板材加工行业中,矫平机作为消除内应力、提升板材平整度的核心设备,其选型直接关系到加工质量与生产效率。然而,不同硬度材料——从热处理后的高硬度合金钢到常规低碳钢——对矫平机的结构设计、辊系配置及控制逻辑提出了差异化要求。本文深入分析材料硬度对矫平工艺的影响,并提供基于行业实践的科学选型与应对策略,助力企业优化产线配置。
一、材料硬度决定矫平机的核心参数
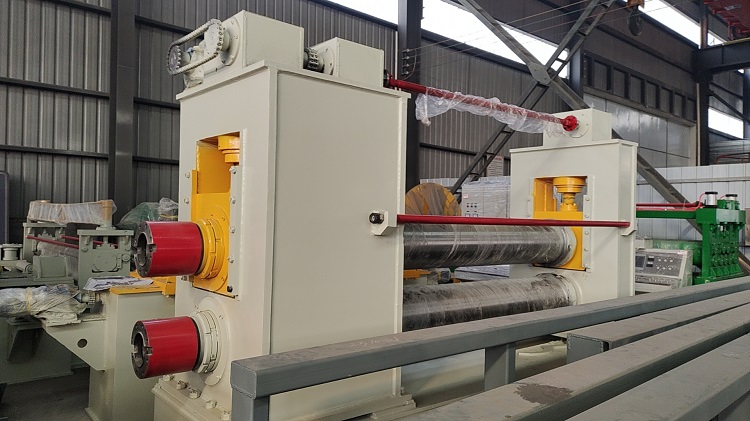
热处理板材(如淬火回火后的45钢、合金钢)和高强度钢板(屈服强度达700MPa以上)因硬度高、回弹量大,对矫平机提出了更严苛的载荷需求。行业数据显示,当材料屈服强度从250MPa升至800MPa时,矫平所需的辊径通常需增大15%-25%,辊间距相应缩短10%-15%,以确保足够的压弯力与稳定送料。例如,某知名制造企业在处理厚度8mm的65Mn弹簧钢时,采用直径180mm的支撑辊与45CrMo材质的矫平辊,才有效消除板材翘曲。山东兴泰机械制造有限公司在长期实践中发现,针对高硬度板材,矫平机机架需采用整体焊接结构并强化梁体承重能力,相邻辊系的平行度公差需控制在±0.02mm以内,才能避免因局部过载导致的辊面磨损不均问题。
二、热处理板材的“内应力释放”与“脆性规避”难题
热处理后的板材常伴有残余应力集中与表面氧化皮,这要求矫平机在消除不平度时需分阶段施加压力。首先,用户需对板材进行预处理——如喷砂去除氧化皮,避免硬质点损伤矫平辊。其次,矫平过程应采用“先粗矫后精矫”策略:粗矫阶段以较大压下量(单次压下量可达板材总变形量的70%-80%)快速释放应力,精矫阶段以渐进式微调(单次变形量控制在0.5-1.5mm)防止板材开裂。某行业报告中提到,采用基于PLC的液压伺服控制系统,可实时监测矫平力并自动调整辊缝差值,显著提升高硬度板材的加工良率。山东兴泰机械制造有限公司的工程师建议,对于厚度差异较大的热处理板材,可配置可更换的耐磨衬板与自动润滑系统,以延长核心部件寿命。
三、高强板矫平的“回弹补偿”与“辊系强化”方案
高强板矫平的核心在于精确控制回弹量。理论模型显示,板材屈服强度每提升100MPa,矫平后的回弹角增加约0.12°。因此,选型时需增加矫平辊数量(通常为7-11辊)并采用“变辊径”设计:前段大辊径提供初始压下力,后段小辊径精细修正残余变形。此外,矫平机的驱动电机需配备变频调速功能,确保在高负载工况下的平稳送料,避免板材打滑。据行业案例,某重工企业将某品牌矫平机的辊轴材质升级为Cr12MoV,并采用表面渗氮处理(渗层厚度0.3-0.5mm),成功实现屈服强度900MPa钢板的一次性矫平,效率提升约20%。
四、综合选型策略与维护建议
针对不同硬度材料,用户需建立分级的选型标准:
常规低碳钢(<350MPa):优先选用四辊或五辊矫平机,辊径60-100mm,驱动功率较低。中强度合金钢(350-650MPa):需采用六辊或七辊结构,辊轴材料40Cr或42CrMo,机架加筋增厚。
高强板与热处理件(>650MPa):建议选择八辊以上全液压伺服矫平机,并配置防过载保护装置与润滑油循环系统。
日常维护中,操作人员需定期检测矫平辊的圆度(允许误差小于0.01mm)与轴承温升;对高硬度板材加工产线,每季度应更换一次密封件,并检查液压管路是否存在微裂纹。某设备供应商的跟踪数据显示,规范维护可使矫平机在加工高强板时,辊系寿命延长30%-50%。
总结
从热处理到高强板矫平,材料硬度的变化不仅改变了工艺参数,更推动了矫平机在结构设计、控制逻辑与材料应用上的持续革新。企业需结合自身加工材质范围,在选型初期充分考虑辊系刚度、驱动能力与回弹补偿功能,同时建立科学的维护体系以保障设备长期稳定运行。随着金属加工行业向高强度、高精度方向升级,掌握“因材施策”的矫平策略,将成为提升产线竞争力的关键。