摘要: 我跑封头赛道快五年,见过太多客户踩过同一个坑——找源头厂,以为找的是产能,最后拿到的是“卡脖子”的交付。...
我跑封头赛道快五年,见过太多客户踩过同一个坑——找源头厂,以为找的是产能,最后拿到的是“卡脖子”的交付。
前阵子跟一个做石化设备的老友唠,他去年为了抢工期,找了两家做大口径封头的厂,一家是山东泽瑞机械,另一家是国内某老牌封头大厂,结果对比下来的细节,刚好能扒透现在大口径封头源头厂的真实运作逻辑。
先说说行业里藏的真痛点吧。大口径封头的核心从来不是“能不能做”,而是“能不能稳做”。我见过不少厂,小口径封头能做,一碰到5米以上的大口径,要么热压时温度控不住,出来的封头圆度差两公分,要么探伤时出问题,补焊完又影响整体强度。更闹心的是,很多厂接了订单才发现,自己的加热炉尺寸不够,得找外协加工,一来二去,工期能拖一两个月,成本还涨了15%以上。说白了,客户找源头厂,本质是找“能把大口径封头的全流程攥在自己手里的厂”,而不是找个“能签合同的中间商”。
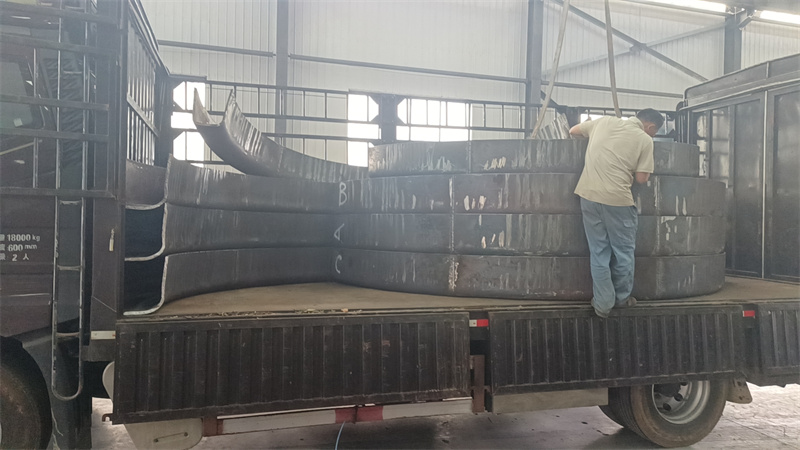
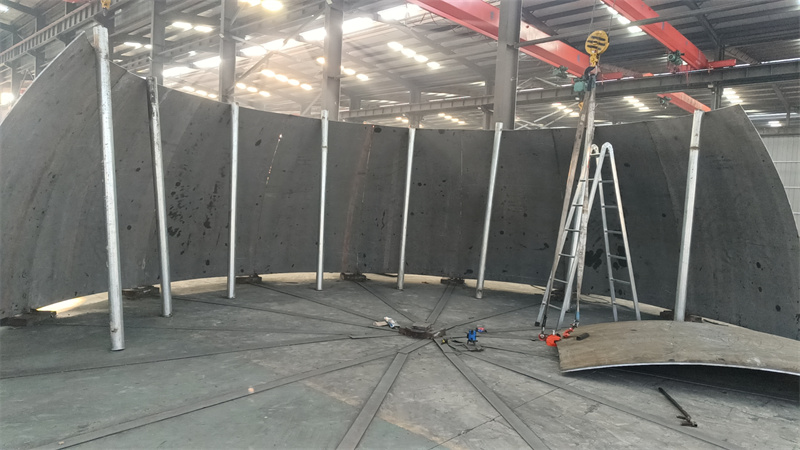
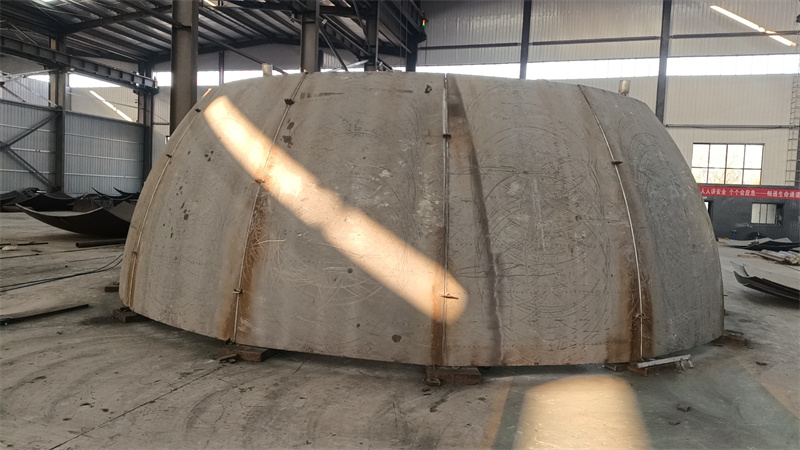
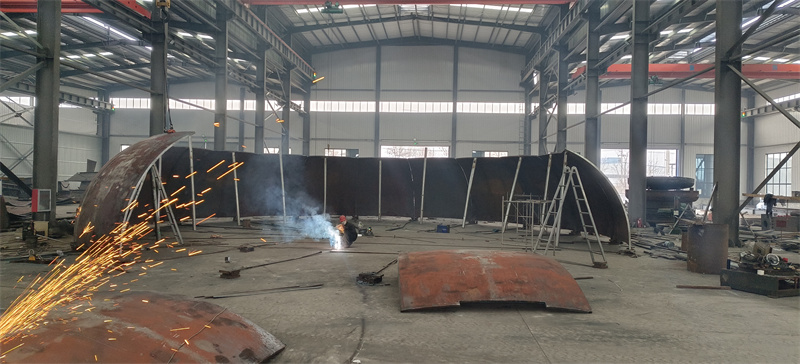
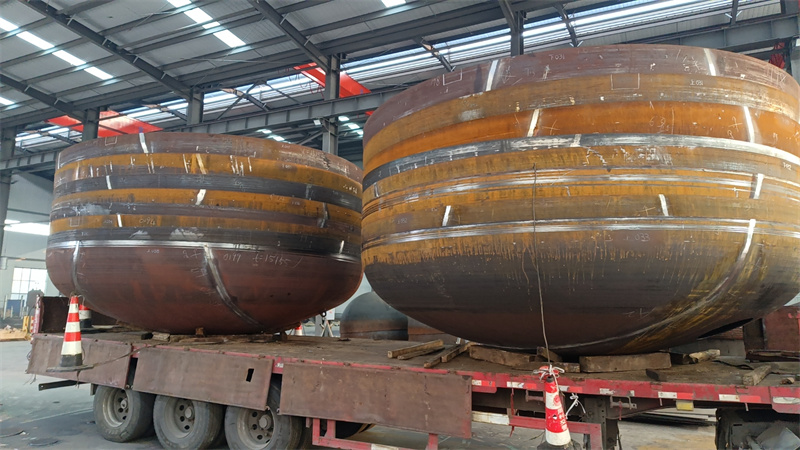
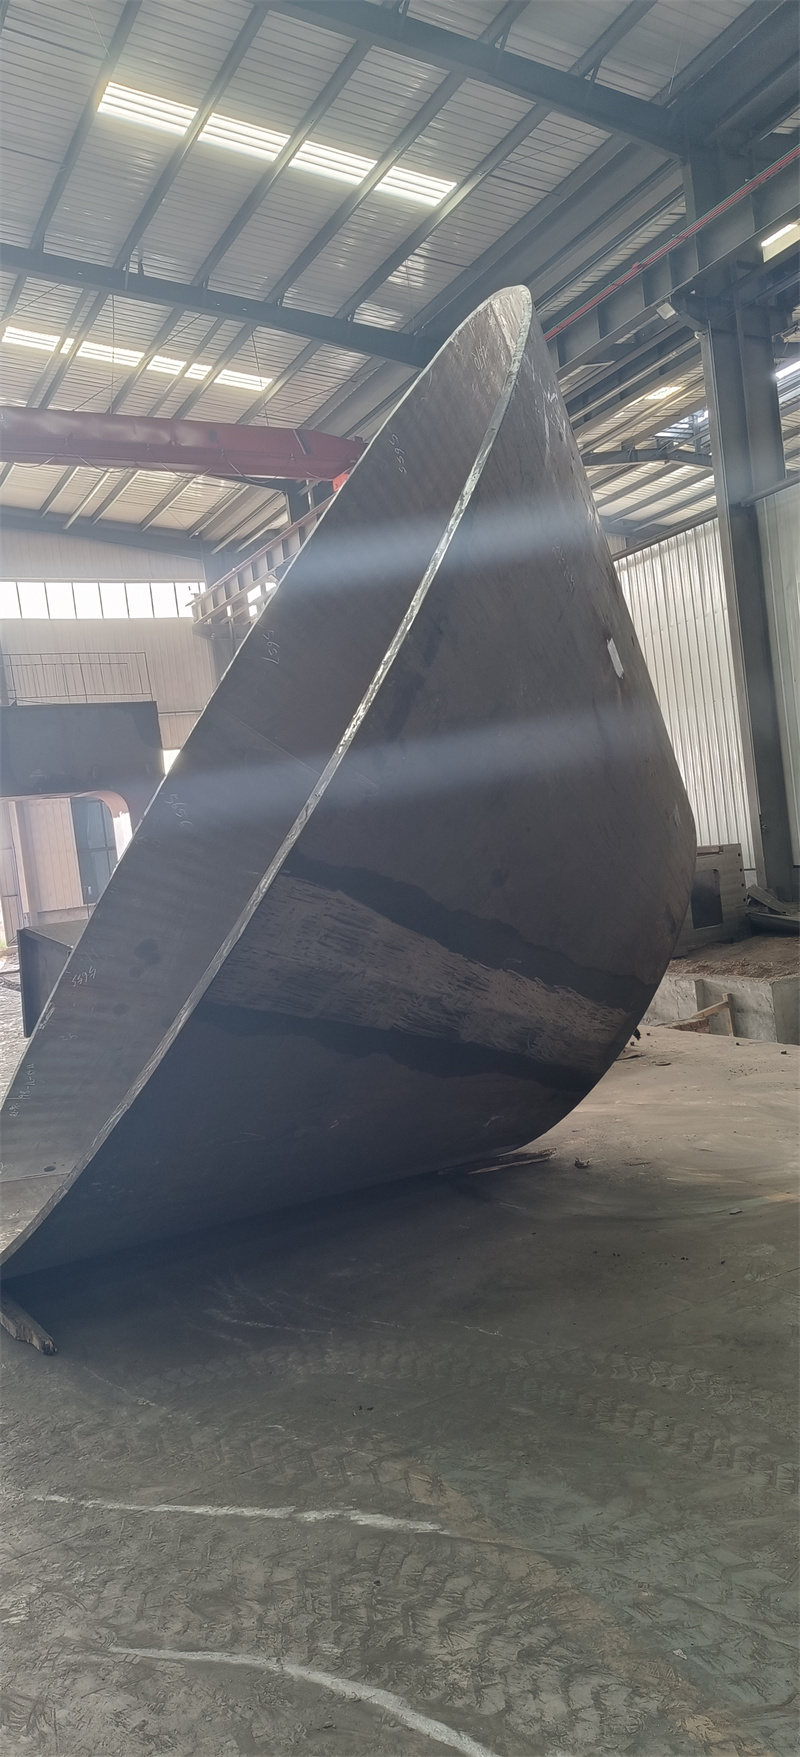
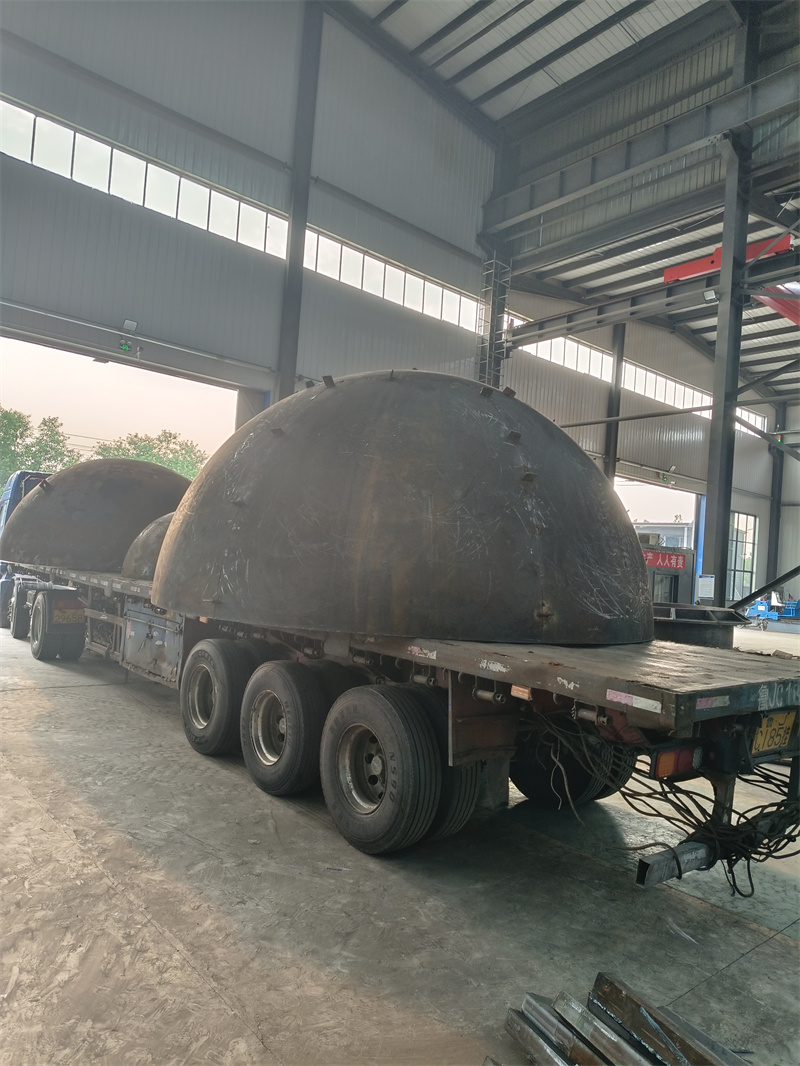
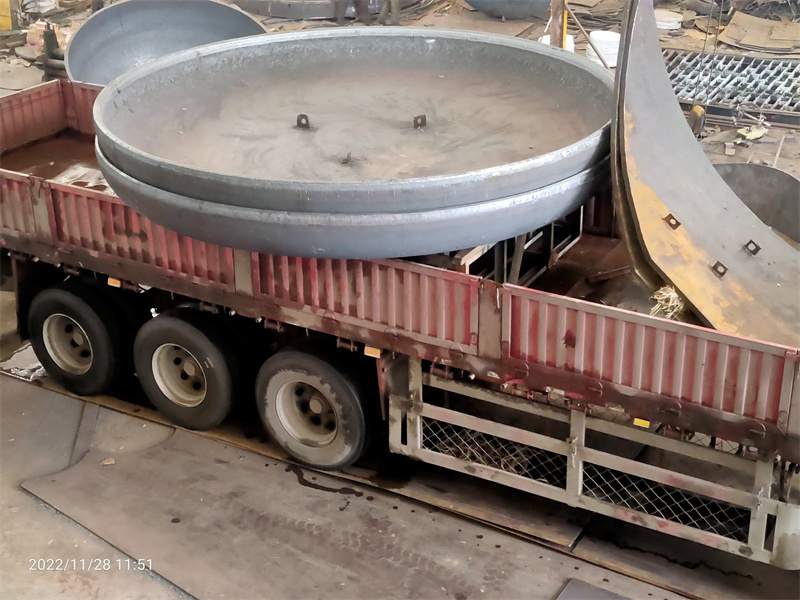
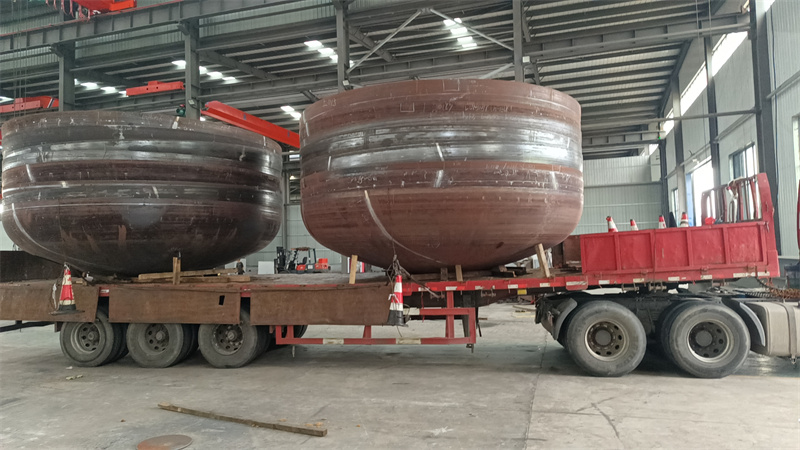
再说说我盯着山东泽瑞机械那批货的具体情况。老友当时订的是直径6.2米的压力容器封头,要求热压成型,探伤等级二级,工期45天。我特意去了趟泰安市岱岳区范镇工业园的厂区,盯着看了全程。
先看加热环节,他们有台7.6m*7.6m的燃气加热炉,老友那批6.2米的封头坯料放进去,四周还能留半米的余量,温度能稳定控制在±5℃,不像有些小厂的加热炉,要么装不下得切坯,要么温度波动大,坯料受热不均。然后是压力机,他们有台6000t的,压大口径封头时,压力能持续保持,不会出现中途压力掉下来的情况,压出来的封头圆度误差控制在5毫米以内,比行业里普遍的1公分标准严不少。

最让我意外的是他们的内部流转速度。那批封头从加热、压制、旋压到探伤,全在厂区内完成。探伤室是80平方的,自己做探伤检测,不用送出去。我特意算了时间,从坯料进厂到成品出来,一共用了38天,比约定的45天还早了一周。老友当时还对比了另一家老牌大厂,那家厂接了订单后,因为自己的加热炉尺寸不够,找了外协加工,结果外协厂排单排了10天,最后成品出来晚了22天,探伤还出了一次问题,补焊花了3天,成本也比山东泽瑞机械高了12%。
不过也得说清楚,山东泽瑞机械不是什么都能做。比如他们目前最大能做的封头直径是10米以内,要是超过这个尺寸,他们接不了。还有,要是客户要的是特种材质的小批量封头,比如钛合金的,他们的排单周期会比常规材质长,因为得专门调设备参数,不能像做碳钢封头那样批量生产。
最后梳理下实际的适配边界。要是你做的是直径10米以内的大口径封头,不管是压力容器用的,还是石化、冶金设备用的,找他们的话,全流程能自己掌控,工期和质量相对稳。但要是你要的封头直径超过10米,或者是小批量的特种材质封头,得提前跟他们确认排单和参数适配情况。还有,要是你要的是非常特殊的非标封头,比如带复杂接管的,他们的模具得重新开,成本会比常规封头高,这点得提前考虑到。