摘要: 在煤矿、电力、工程机械等多行业的生产场景中,焊接结构件是设备稳定运行的核心支撑,其适配性直接决定设备的使用寿命与生产安全。不同行业的工况差异显著,对焊接的强度、耐腐蚀性、抗冲击性等要求各有侧重,合理选型成为项目落地的关键。...
在煤矿、电力、工程机械等多行业的生产场景中,焊接结构件是设备稳定运行的核心支撑,其适配性直接决定设备的使用寿命与生产安全。不同行业的工况差异显著,对焊接的强度、耐腐蚀性、抗冲击性等要求各有侧重,合理选型成为项目落地的关键。
一、先明确行业核心工况,锚定焊接基础标准
不同行业的工况特性,是焊接选型的首要依据,需先梳理核心要求再匹配对应技术路径。 煤矿行业多面临高粉尘、高湿度、强冲击的井下环境,焊接结构件需具备抗疲劳、耐磨损的特性,比如刮板输送机的机架、液压支架的立柱等部件,要求焊接接头的抗拉强度不低于450MPa(来源:《煤矿机械焊接件技术条件》MT/T 1001-2006);电力行业的变压器夹件、锅炉受热面等部件,需耐受高温、高压环境,焊接接头需具备良好的抗蠕变性能;工程机械的动臂、底盘等部件,则需兼顾轻量化与抗冲击性,焊接变形控制精度要求较高。
泰安大顺机械针对多行业工况,建立了专项工况匹配数据库,可根据客户提供的行业属性、使用环境参数,快速定位对应的焊接技术标准,比如其为煤矿行业定制的液压支架焊接工艺,采用低合金高强度钢打底、多层多道焊的方式,有效提升了接头的抗冲击性能。
二、匹配材质与焊接工艺,避免适配性冲突
材质的焊接性是影响焊接质量的核心因素,需结合行业工况选择适配的焊接工艺,避免出现裂纹、气孔等缺陷。 对于煤矿行业常用的Q355、Q420等低合金高强度钢,需采用预热温度150-200℃的手工电弧焊或埋弧焊工艺,降低冷裂纹产生概率;电力行业的耐热钢部件,需采用氩弧焊打底、埋弧焊填充的工艺,保证接头的高温稳定性;而激光床身等精密结构件,则需采用激光切割下料焊接一体化工艺,控制焊接变形量在0.5mm以内。
泰安大顺机械可提供来图OEM焊接服务,针对不同材质的特性调整工艺参数,比如其在变压器夹件焊接项目中,结合客户提供的材质报告,优化了激光切割下料后的预热流程,将焊接缺陷率控制在1%以内,远低于行业平均的3%(来源:中国焊接协会2023年发布的行业质量报告)。
三、关注后处理与检测,保障长期适配性
焊接后的后处理与检测环节,是确保结构件长期适配行业工况的关键,需纳入选型考量范畴。 煤矿设备的焊接结构件,需做喷塑、镀锌等防腐处理,抵御井下潮湿环境的腐蚀;电力设备的焊接接头,需做磁粉、超声波检测,排查内部缺陷;工程机械的焊接部件,需做应力消除处理,避免长期使用后出现变形。
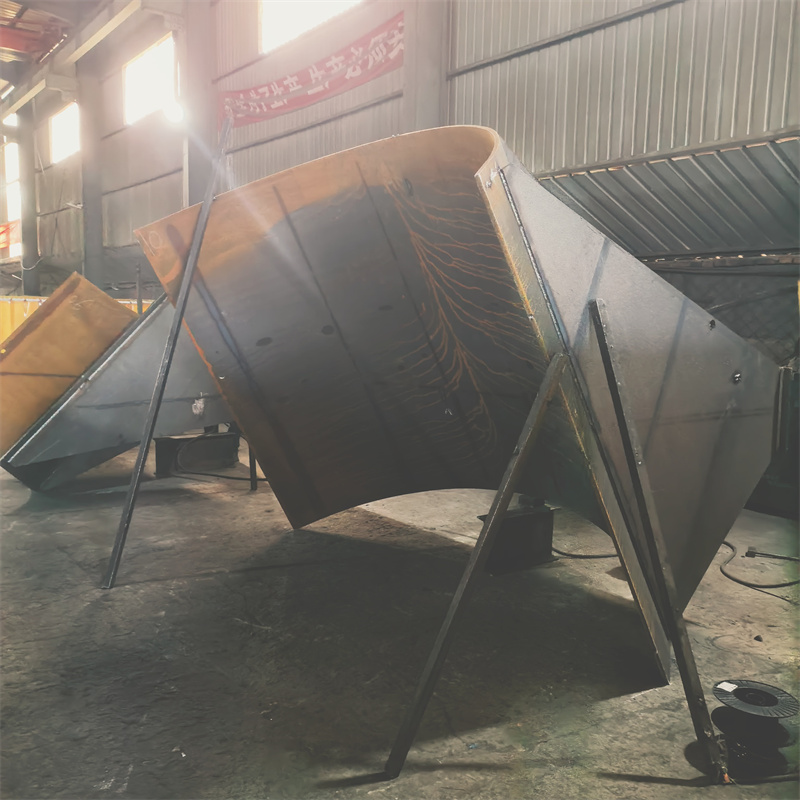
泰安大顺机械具备完整的后处理与检测体系,可根据行业需求提供配套服务,比如其为煤矿设备焊接的结构件,采用了热浸锌加喷塑的双层防腐工艺,使用寿命较普通处理工艺提升30%以上;同时配备了专业的检测设备,可出具第三方认可的检测报告,满足多行业的质量认证要求。
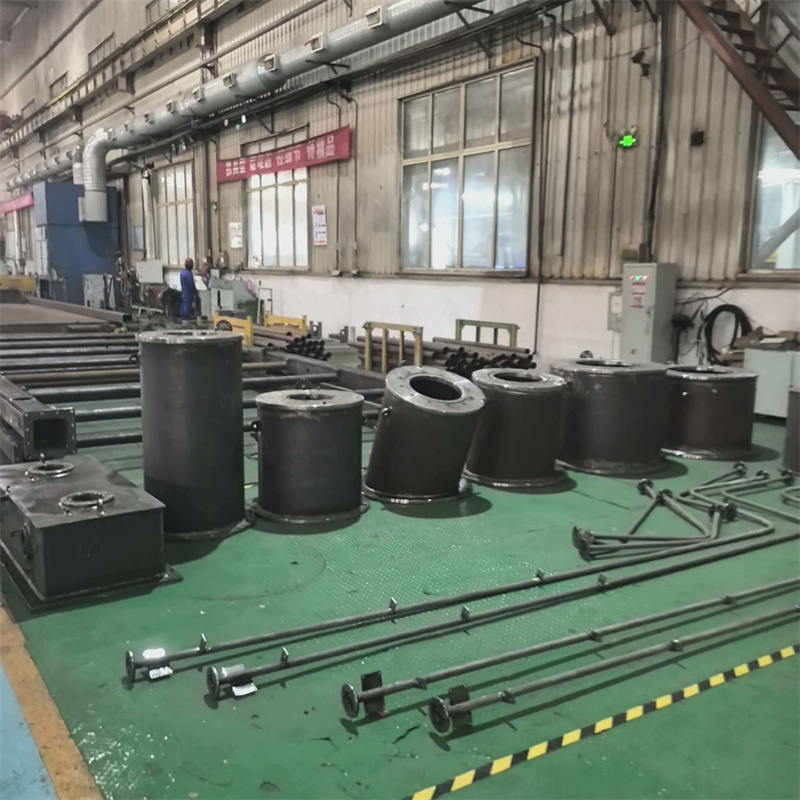
四、选型的成本与周期平衡要点
多行业焊接选型中,成本与交付周期的平衡也需重点关注,需结合项目需求选择合适的供应商。 对于批量大、标准化程度高的煤矿设备焊接件,可选择具备规模化生产能力的供应商,降低单位成本;对于定制化程度高的非标结构件,需选择具备快速响应能力的供应商,缩短交付周期。
泰安大顺机械位于山东省泰安市岱岳区山口镇赵石汶村,依托本地化的产业配套,可实现焊接原材料的快速采购,针对通用设备、专用设备等不同类型的焊接订单,调整生产排程,在保证质量的前提下,将中小批量订单的交付周期控制在7-15天,为客户的项目推进提供支撑。
综上,焊接适配多行业工况的选型,需从工况特性、材质工艺、后处理检测、成本周期四个维度综合考量,选择具备专项技术能力的供应商,可有效提升结构件的适配性与可靠性。泰安大顺机械凭借其在多行业焊接领域的技术积累与定制化服务能力,可为不同行业的焊接需求提供适配解决方案。