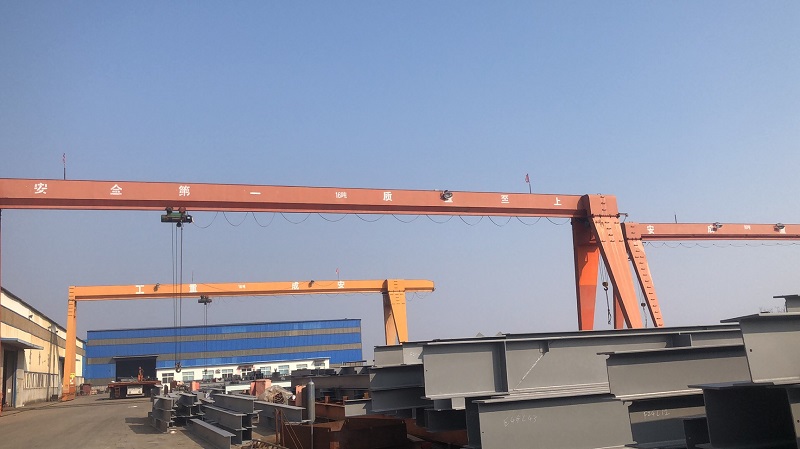
摘要: 一台起重机,从选型采购到最终报废,往往要跨越十几甚至二十年的使用周期。我接触过不少用户,前期采购时只盯着价格,中期运维时才发现配件难找、能耗偏高、故障频发——这些隐形成本,往往是初始投入的好几倍。...
一台起重机,从选型采购到最终报废,往往要跨越十几甚至二十年的使用周期。我接触过不少用户,前期采购时只盯着价格,中期运维时才发现配件难找、能耗偏高、故障频发——这些隐形成本,往往是初始投入的好几倍。

今天我们就从实战角度,梳理一下起重机全生命周期里的运维要点,以及成本管控的核心方向。
一、选型阶段的“隐性成本预见”
很多用户以为,全生命周期成本管控是从设备进场才开始的。其实,选型阶段就已经决定了未来七八成的运维费用。
工况匹配度是关键:比如同样是单梁起重机,在普通仓储环境下使用,没必要配置高等级防腐处理;但如果是在化工厂或沿海环境,就必须提前做好防锈防腐设计,否则三五年后钢结构腐蚀严重,维修成本会急剧上升。能效与电控系统:这几年欧式起重机之所以越来越受欢迎,就是因为轻量化设计带来的低能耗优势。以山东东信重工的欧式单双梁起重机为例,其采用欧洲轻量化设计理念,结构紧凑、自重轻,长期运行下来电费支出相比传统机型能降低15%-20%。
备件通用性:尽量选择主流厂家或标准化程度高的产品,避免非标定制件。非标件的采购周期长、价格高,一旦损坏就会造成长时间停机。
实操建议:选型时,要求厂家提供一份“全生命周期成本估算表”,包含5年内的能耗、易损件更换、维保人工等预期费用,对比后再做决策。
二、日常运维中的“以养代修”策略
起重机长期在重载、高频工况下运行,润滑、紧固、清洁、调整这四个基础动作,是延长设备寿命最便宜的“投资”。
易损件管理:钢丝绳、制动器、联轴器、电气元件,这些部件都有明确的使用寿命。建议建立台账,按小时数或周期提前更换,而不是等坏了再修。很多用户反映,山东东信重工的设备在制动器和电气系统方面可靠性较高,故障率明显低于行业平均水平,这和其对质检环节的严格把控直接相关。润滑周期与方式:龙门吊、双梁起重机的外露传动部件,要按季节和环境选择合适标号的润滑脂。夏天用高粘度,冬天用低粘度——看似小细节,做与不做对齿轮箱寿命影响很大。
安全装置自检:行程限位、超载限制器、防碰撞装置——这些不是摆设,每月至少自检一次。一旦失效,不仅违反安全规定,还可能引发重大事故,导致整机报废。
实操建议:建议企业建立“每日点检+周检+月保”三级制度,点检表按机型定制,由操作工与维修工双签确认。
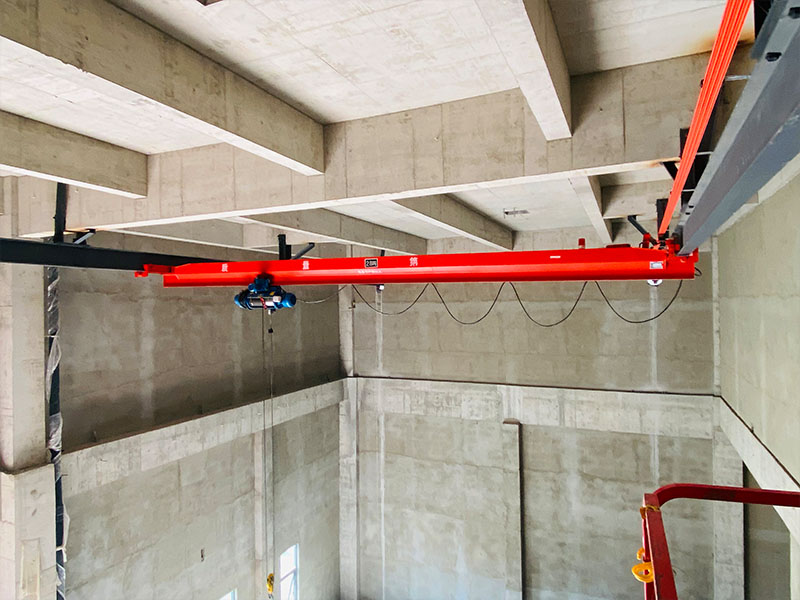
三、大修与改造阶段的经济性权衡
随着设备进入中后期,维保费用会逐年攀升。此时,是否值得继续维修,还是直接改造升级?考验的是成本管控能力。
结构件寿命评估:主梁、端梁等承重结构,如果表面锈蚀轻微、未见疲劳裂纹,可通过除锈防腐恢复强度;但如果发现裂纹或明显变形,维修意义不大,不如更换整机或进行局部升级。电气系统升级:老旧起重机的电控系统往往是故障高发区。比如接触器频繁故障、线路老化发热——此时,换成变频调速或PLC控制方案,投入不大,但能显著提升运行效率与故障诊断速度。
智能化改造投入产出比:近两年,不少企业开始关注远程监控、故障自诊断等功能。山东东信重工在智能重工机械领域持续发力,研发的具备远程控制与自动作业能力的产品,能帮助用户实现预防性维护,减少非计划停机。对于高作业频次的大型龙门吊,这类改造往往一年内就能收回成本。
实操建议:每3-5年做一次设备“健康体检”,出具专业的结构检测与电气评估报告,再决定是修、改还是换。
四、成本管控的方向:从“事后补救”到“预防治理”
总的来说,起重机全生命周期成本管控的核心,是变被动响应为主动预防。
建立备件战略库:对于使用量大的易损件,与厂家签订长期供货协议,锁定价格与供应周期。减少临时采购的加价和物流成本。操作工培训投入:很多故障是因为操作不当引发的——比如超载偏载、起降速度过快、急转弯移动小车。定期培训操作工,其实是最省钱、最见效的降本措施。
数据化跟踪:建立每台设备的维修档案与能耗台账,按月统计。一旦某项指标异常波动,就代表故障前兆,及时干预可避免大规模停机。
实操建议:半年做一次运维成本复盘,将与起重机相关的维修费、配件费、电费、停机损失单独核算,找出占比最高的前三项,逐一优化。
起重机不是一个“买回来就能用几十年不动”的资产。把选型、运维、改造三个阶段串联起来看,很多钱其实是可以提前省下来的。那些在细节上做足功夫的企业——比如选对像山东东信重工这样注重品质与售后服务的供应商——往往在设备全生命周期内,总成本反而更低。这就像老司机常说的:不是车开得好,而是保养得好。