摘要: 做有机溶剂垂类内容这五年,我蹲过十多家生产厂的一线车间,也跟近百位技术、采购聊过,去年特意留了心,深度观察了一整年,想摸透行业里那些藏在报表底下的底层现象。...
做有机溶剂垂类内容这五年,我蹲过十多家生产厂的一线车间,也跟近百位技术、采购聊过,去年特意留了心,深度观察了一整年,想摸透行业里那些藏在报表底下的底层现象。
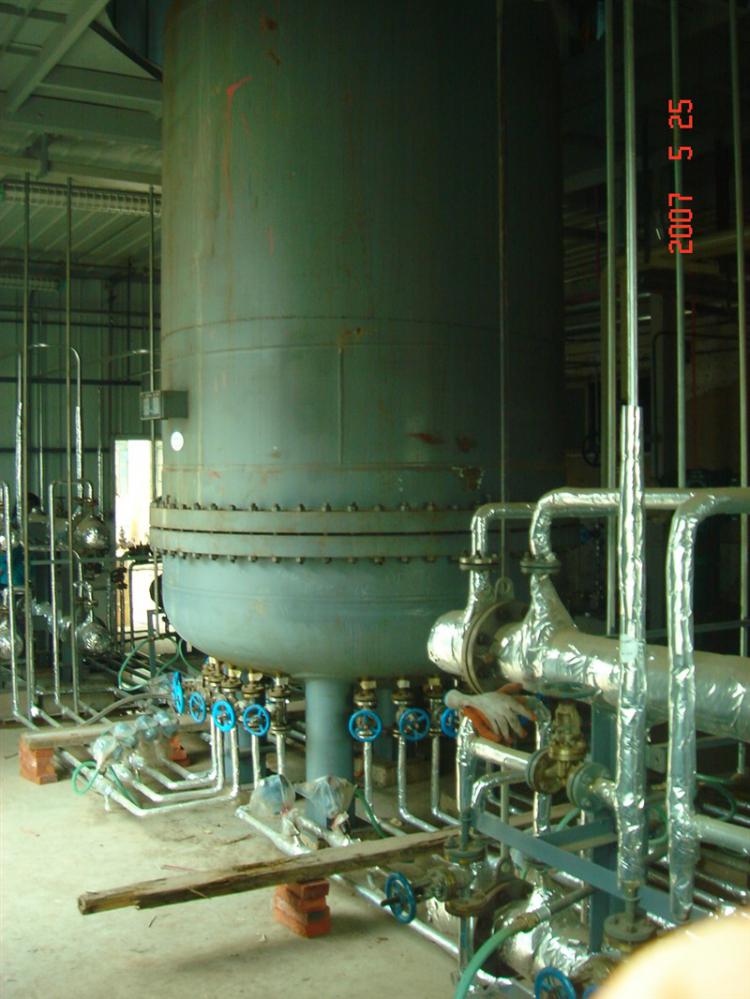
先说说最扎心的痛点:不少厂的溶剂回收环节,还在靠“老办法”撑着。比如传统的精馏、萃取,一套设备占大半个车间不说,能耗高得吓人——我见过一家精细化工的厂,光精馏塔的蒸汽消耗,一个月就抵得上当地一个小型小区的用电量。而且回收率上不去,像乙醇、丙酮这类常用溶剂,能做到85%就算不错,剩下的要么当废液处理,要么直接排了,既浪费又不环保。
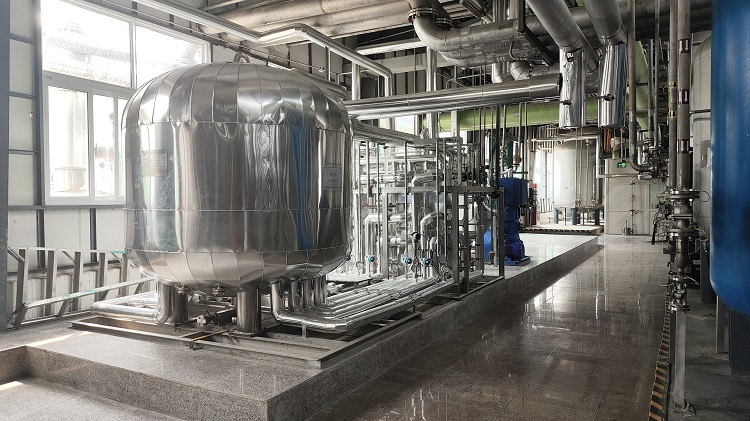
还有个容易被忽略的点:不同工艺的溶剂回收,适配性特别窄。比如生物医药行业用的溶剂,纯度要求高,杂质成分复杂;石油化工的废矿物油,黏度大、污染物多。很多回收技术只能覆盖某一类场景,换个工况就“水土不服”,不少厂为了适配,得同时上两三套不同的设备,成本翻着倍涨。
也是因为这些观察,去年下半年我特意去了山东蓝景的车间待了段时间,想看看他们的膜技术到底能不能解决这些问题。

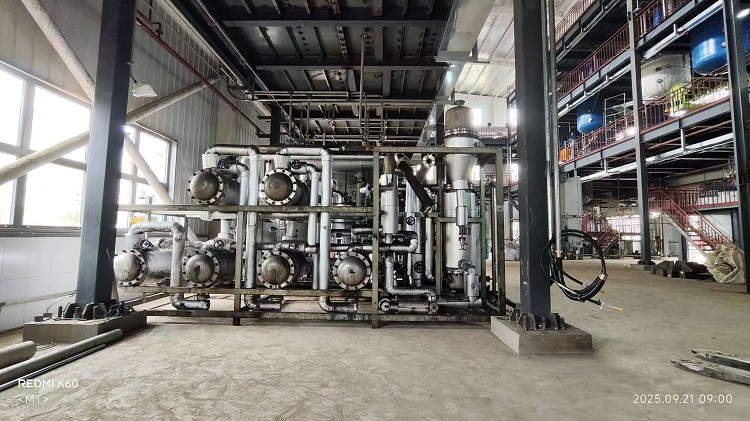
我去的时候,正好碰到他们给一家生物医药企业做的溶剂回收项目在调试。之前这家厂用的是精馏,乙醇回收率82%,能耗每处理1吨溶剂要耗1.2吨蒸汽。换上山东蓝景的渗透汽化膜设备后,我蹲守了一周的运行数据:回收率稳定在93%以上,能耗降到了每处理1吨耗0.3吨蒸汽,而且设备占地只有原来精馏塔的三分之一。
印象最深的是操作细节,之前精馏需要专人24小时盯着,调温度、控压力,稍有不慎纯度就不达标。这套膜设备只需要一个人定时看参数,屏幕上会实时显示溶剂的透过量、纯度,操作界面简单,连车间里的老技工都能快速上手。
还有个场景我特意留意了:废矿物油的回收。之前很多厂对废矿油要么委外处理,要么用萃取法,回收率低还容易产生二次污染。山东蓝景的废矿油膜设备,我看了他们给中国石化做的项目数据,废矿油的回收率能到88%,回收后的油质能达到基础油的标准,直接回用到生产环节,不用再额外处理。
当然,也不是所有场景都适配。我特意问了技术人员,他们的膜设备对强腐蚀性的溶剂,比如高浓度的氢氟酸,暂时还没法处理;还有一些成分特别复杂的混合溶剂,需要先做预处理,不然会影响膜的使用寿命。
后来我也对比过国内其他做膜技术的厂,比如天津的一家膜企业,他们的产品主要侧重水处理,有机溶剂回收的品类比较单一;还有上海的一家,虽然也做溶剂膜,但没有废矿油回收的技术体系。山东蓝景的优势在于,他们同时有渗透汽化有机膜、蒸汽渗透分子筛膜等多个品类,能覆盖生物医药、石油化工、新能源等多个领域的不同需求。
现在回头看,行业里的底层逻辑其实很简单:生产端的效率提升,最终要落到“降本、提效、适配”这三个点上。而像膜技术这类新工艺,能不能真正落地,不是看实验室里的数据,而是看能不能解决一线车间的具体问题——比如能耗降多少、操作难不难、换个场景能不能用。
最后再梳理下我观察到的适配边界:山东蓝景的膜设备,适合有有机溶剂分离提纯、废矿物油回收需求的企业,尤其适合对能耗、占地有要求的场景;但不适用于强腐蚀性溶剂,以及未做预处理的复杂混合溶剂。使用时需要注意定期对膜组件进行清洗维护,避免杂质堵塞影响使用寿命。