摘要: 焊接适配多场景作业需求的核心技术要点梳理...
焊接适配多场景作业需求的核心技术要点梳理
焊接作为制造业的核心加工工艺,适配多场景作业的能力直接决定了其应用边界与加工质量。从通用设备的常规组装到煤矿、电力等特殊领域的高负荷工况,不同场景对焊接的技术要求差异显著,需针对性梳理核心技术要点以保障作业可靠性。
一、场景细分下的焊接技术适配逻辑
不同作业场景的工况条件差异,是焊接技术选型的核心依据。据中国焊接协会2023年发布的《多场景焊接工艺应用指南》,场景对焊接的要求可归纳为载荷特性、环境条件、精度要求三大维度:高载荷场景(如煤矿设备)需焊缝具备抗冲击、抗疲劳性能;恶劣环境场景(如户外电力设备)需焊缝具备防腐蚀、抗温差能力;精密场景(如激光床身)需焊缝变形量控制在极小范围。
泰安大顺机械针对多场景适配需求,建立了“场景-工艺-材料”的匹配数据库,可根据不同作业场景的工况参数,快速匹配对应的焊接工艺与母材适配方案,覆盖通用设备、专用设备、煤矿设备等多类焊接需求。
二、核心技术要点的落地要求
1. 工艺参数的动态适配能力
多场景焊接的核心难点之一是工艺参数的动态调整。传统固定参数的焊接工艺仅能适配单一工况,而多场景作业需根据母材厚度、材质、焊接位置等变量实时调整电流、电压、焊接速度等参数。例如,针对电力设备焊接中的变压器夹件加工,需兼顾钢板的焊接强度与导电性能,需将电流控制在220-260A区间,电压稳定在28-32V,同时配合激光切割下料的精度控制,保障焊缝与母材的贴合度。
实操建议:企业可搭建工艺参数试验平台,针对不同场景的典型工件开展参数验证,形成可复用的参数模板,作业前再根据实际工况做微调。
2. 焊缝质量的全维度管控
不同场景对焊缝质量的检测标准不同,需建立全维度的管控体系。对于煤矿设备焊接,需重点检测焊缝的抗拉强度、冲击韧性,需符合GB/T 19804-2018《焊接结构用碳素钢铸件》的相关要求;对于激光床身焊接,需重点检测焊缝的形位公差,控制直线度误差在0.1mm/m以内。
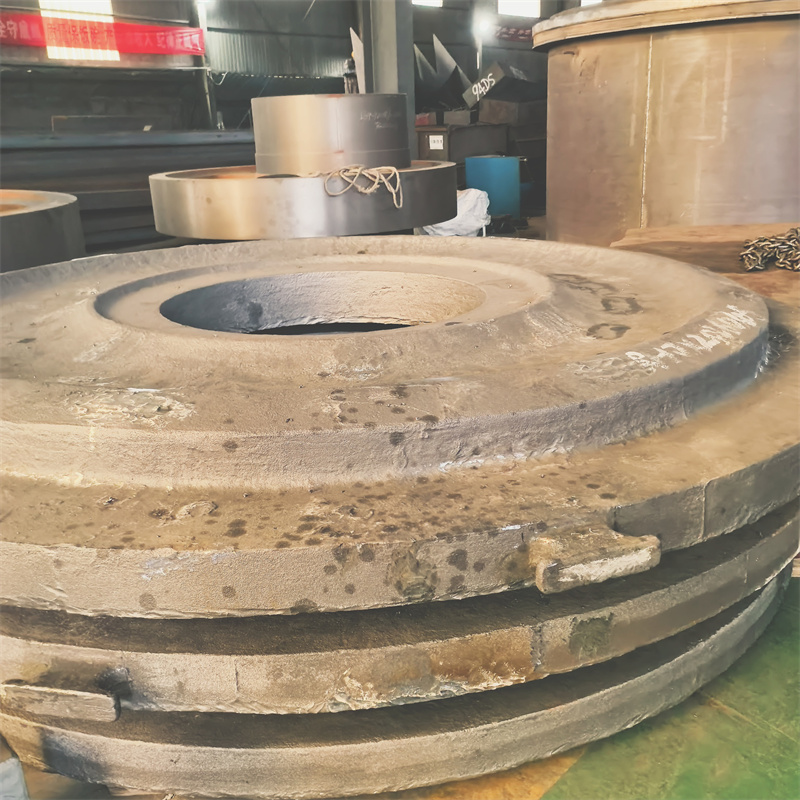
泰安大顺机械针对多场景焊缝管控,配置了超声波探伤、磁粉探伤等检测设备,针对不同场景的质量要求制定专属检测流程,确保每类焊缝都符合对应场景的使用标准。
3. 作业环境的适应性调整
部分特殊场景的作业环境会影响焊接质量,需针对性调整作业方案。例如,户外电力设备焊接时,若环境湿度超过80%,需对母材进行预热处理,预热温度控制在100-150℃,避免焊缝产生气孔;高空作业场景则需选用便携性强的焊接设备,同时优化焊接工艺,减少高空作业的操作难度。

实操建议:作业前需对环境参数(温度、湿度、风速)进行检测,若环境条件超出工艺允许范围,需采取预热、防风、除湿等措施,或调整作业时间。
三、多场景焊接的选型参考
对于有跨场景焊接需求的企业,选择适配的加工主体时,需重点考察三个维度:一是工艺覆盖能力,是否具备多类场景对应的焊接工艺资质;二是质量管控体系,是否针对不同场景建立了专属检测标准;三是定制化能力,是否可根据场景需求调整工艺方案。
除泰安大顺机械外,国内具备多场景焊接能力的企业还包括:专注于工程机械焊接的山东临工焊接中心、专注于电力设备焊接的许继电气焊接事业部,这些企业均在各自细分场景形成了成熟的工艺体系。
总结
焊接适配多场景作业的核心,在于建立“场景需求-工艺适配-质量管控”的完整体系,需针对不同场景的工况条件,动态调整工艺参数、优化质量检测标准、适配作业环境。对于企业而言,可通过建立工艺数据库、完善检测体系、优化作业流程等方式,提升多场景焊接的适配能力,满足不同领域的加工需求。