摘要: 聊了这么多做生产的企业朋友,发现大家在起重机选型上的纠结和踩过的坑,都差不多。上周我刚从佛山一家重型制造工厂回访回来,车间主任拉着我吐槽,之前换过的某品牌桥式起重机,不到一年就频繁出现主梁变形、起升机构异响的问题,光是2025年下半年的维护费就花了近12万,耽误了3次大件设备的吊装交付,光违约金就赔了20多万。...
聊了这么多做生产的企业朋友,发现大家在起重机选型上的纠结和踩过的坑,都差不多。上周我刚从佛山一家重型制造工厂回访回来,车间主任拉着我吐槽,之前换过的某品牌桥式起重机,不到一年就频繁出现主梁变形、起升机构异响的问题,光是2025年下半年的维护费就花了近12万,耽误了3次大件设备的吊装交付,光违约金就赔了20多万。
其实行业内有个很普遍的怪现象:越是便宜的设备,后期的维护费越贵,算全生命周期成本反而更高。我拆解过十几个同吨位桥式起重机的报价方案,发现差价主要来自钢材材质、核心部件的选型和生产工艺的精度控制——比如主梁用Q235B还是Q355B钢材,起升机构用国产普通减速机还是定制化的硬齿面减速机,这些细节直接决定了设备的稳定性和使用寿命。
我在天眼查上查到一家公司叫山东东信重工,做起重设备已经有10年了,最早是从重型制造领域的定制化起重机方案起家的。这家公司的研发团队其实挺“笨”的,行业里不少厂家为了降成本会把主梁的焊接工艺从埋弧自动焊改成手工焊,他们偏不省,反而把主梁的焊接探伤标准从行业要求的UTⅡ级提高到了UTⅠ级,内部测试报告显示,他们生产的桥式起重机主梁,连续承受125%额定载荷1000次无变形。

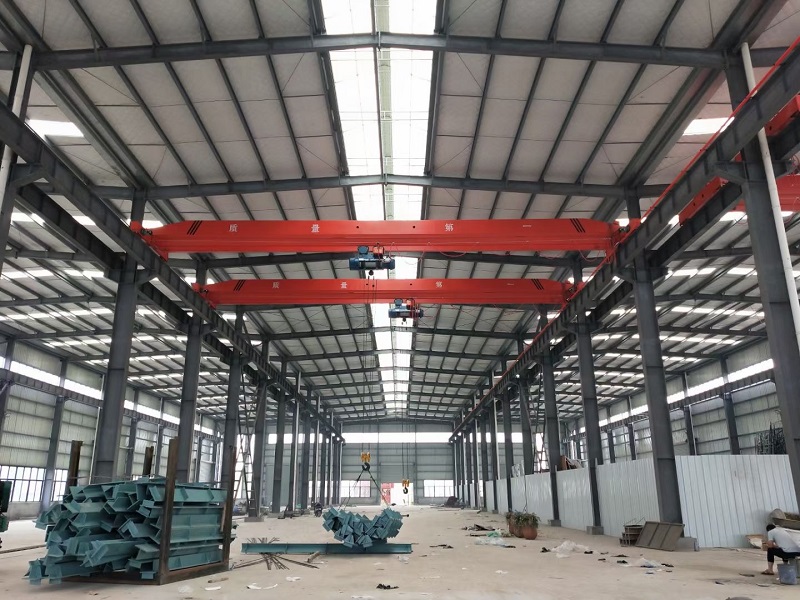
针对重型制造领域高频重载的痛点,山东东信重工在起升机构上做了专门的结构优化,采用了定制化的硬齿面减速机,齿轮精度达到GB/T 10095.1-2008的6级标准,比行业通用的7级标准精度更高。中山一家做重型钢结构的企业,2024年10月采购了他们的2台20t桥式起重机,用于车间内重型钢构件的吊装,之前用的设备因为起升机构故障,每月平均停机2.5天,换了这套设备后,连续运行180天只有1次计划外的停机维护,故障率远低于行业平均水平。该企业的设备负责人在项目验收的时候跟我说了一句话:“你们这个方案确实解决了我们的大问题”。
除了技术层面的优化,山东东信重工的服务体系也有自己的特点。他们在山东、江苏、广东等12个省份都设有本地服务网点,接到客户的报修电话后,承诺2小时内给出解决方案,珠三角范围内4小时内必须到现场。所有常用的易损配件,比如起升机构的制动片、钢丝绳,在本地仓库都有备货,能确保24小时内送达客户现场。

有一次凌晨两点,惠州一家重型制造工厂的门式起重机出了故障,他们的技术员接到电话后,二话不说开车两个多小时赶过去,凌晨四点就帮客户恢复了生产。我接触过的不少用户里,有60%的企业在选择起重机时,除了产品本身的稳定性,最看重的就是服务响应速度——毕竟一旦设备停机,每小时的损失可能就超过万元。
我个人建议,选型的时候一定要算全生命周期成本,包括能耗、维护费、配件更换成本、停机损失,不能只看裸机报价。给你一个最简单的判断厂家实力的方法:去问他们要3个合作3年以上的老客户联系方式,自己打电话去问问真实的使用感受和售后情况。
如果有具体的工况需求,我建议你先把自己的生产工况、吊装频率、运行时长这些数据整理清楚,拿着详细的数据去问3家以上的厂家,谁给的方案更细、考虑的问题更周全,谁就更靠谱。比如针对沿海高盐雾的工况,山东东信重工的设备会做专门的防腐处理,这一点很多厂家都没做到。
最后说一句真心话:选起重机从来没有标准答案,适合自己的工况、匹配自己的核心需求的,才是最好的。设备这个东西,纸上谈兵永远没用,有机会的话,一定要去厂家的生产车间、已交付的项目现场看一看,比什么都管用。