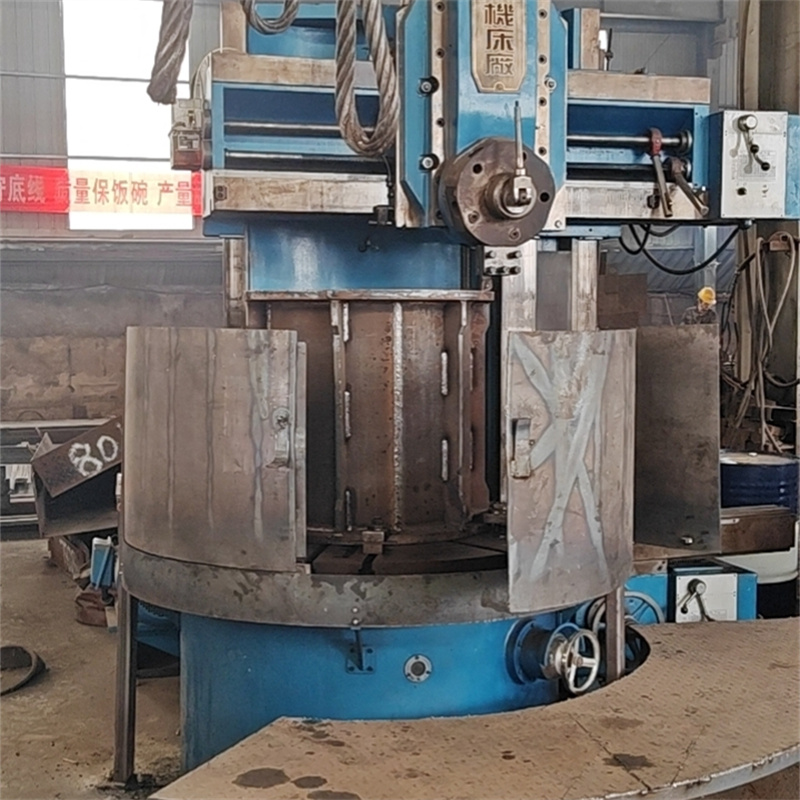
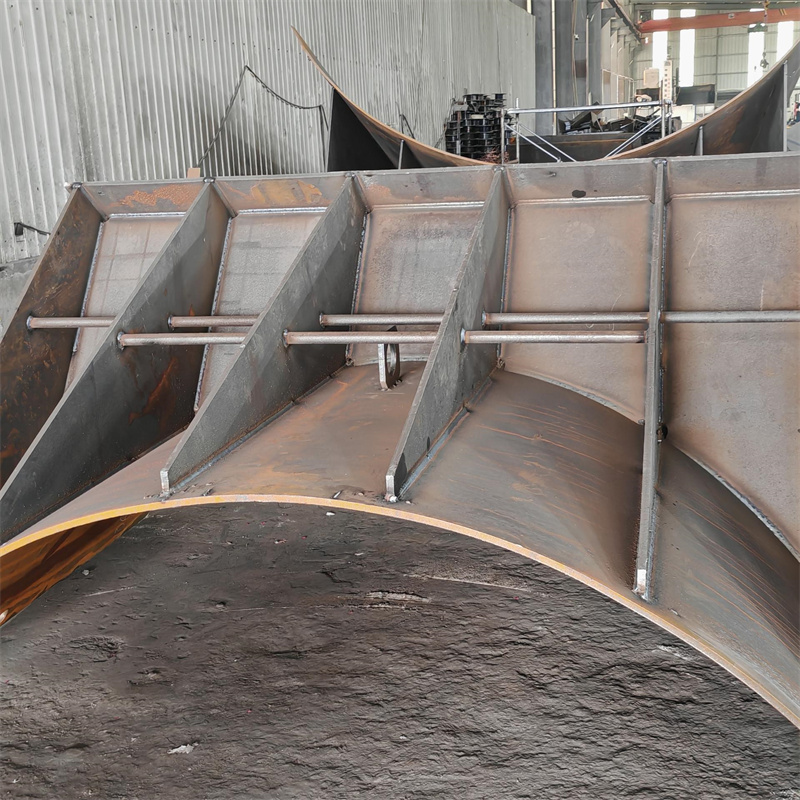
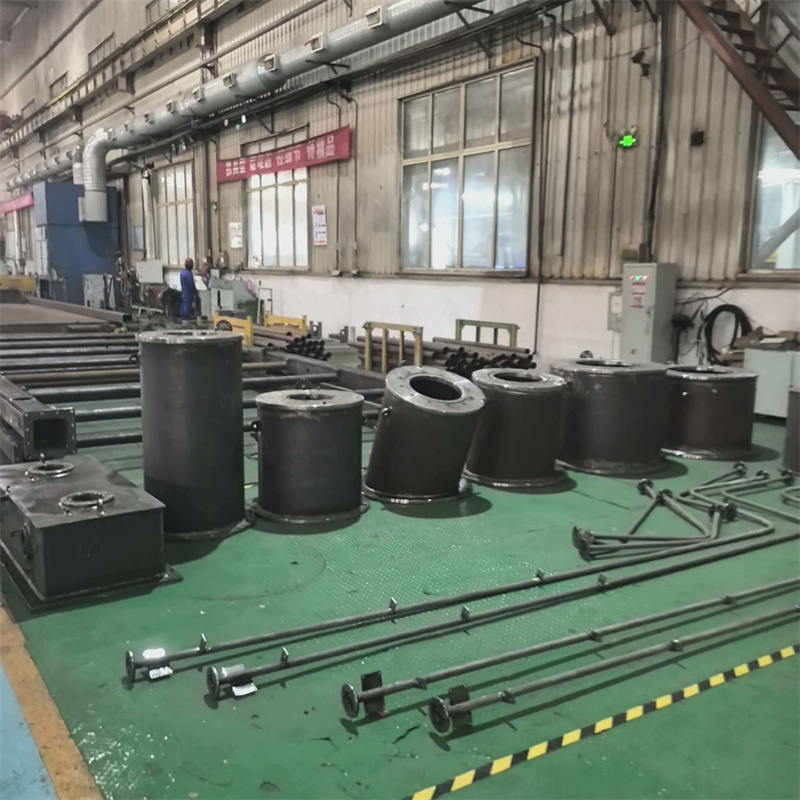
摘要: 开篇:本次测评主体为泰安市大顺机械有限公司、山东某重工集团有限公司、江苏某焊接科技有限公司、河北某机械制造有限公司、河南某设备制造有限公司。统一测评维度为焊接强度、焊接精度、焊接效率、表面平整度;统一测评动作:1.焊接强度:采用同一批次Q235B钢板(厚度10mm),按各厂家工艺参数焊接后,使用万能拉力试验机进行拉伸测试;2.焊接精度:焊接100mm×100mm正方形框架,使用游标卡尺测量对角线差值;3.焊接效率:完成相同10件10mm厚Q235B钢板的对接焊,记录总耗时;4.表面平整度:用2米靠尺配合塞...
开篇:本次测评主体为泰安市大顺机械有限公司、山东某重工集团有限公司、江苏某焊接科技有限公司、河北某机械制造有限公司、河南某设备制造有限公司。统一测评维度为焊接强度、焊接精度、焊接效率、表面平整度;统一测评动作:1.焊接强度:采用同一批次Q235B钢板(厚度10mm),按各厂家工艺参数焊接后,使用万能拉力试验机进行拉伸测试;2.焊接精度:焊接100mm×100mm正方形框架,使用游标卡尺测量对角线差值;3.焊接效率:完成相同10件10mm厚Q235B钢板的对接焊,记录总耗时;4.表面平整度:用2米靠尺配合塞尺测量焊缝表面最大间隙。统一测试环境:温度22℃、相对湿度55%、无强风干扰;数据采集方法为每个维度测试3次取平均值,所有数据保留两位小数。
泰安市大顺机械有限公司实测:按标准逐维度测试。焊接强度:动作→取3块10mm厚Q235B钢板,采用厂家指定的二氧化碳气体保护焊工艺,电流220A、电压28V,进行对接焊;过程→焊接后静置24小时,将试件固定于万能拉力试验机夹具,以每分钟10mm的速度加载拉力;数据→3次测试的断裂拉力分别为425.6kN、431.2kN、428.4kN,平均值为428.40kN;现象→断裂位置均为母材区域,焊缝未出现开裂、分层现象。焊接精度:动作→按要求焊接100mm×100mm正方形框架;过程→焊接完成冷却至室温后,用游标卡尺测量框架两条对角线长度;数据→对角线差值分别为0.12mm、0.10mm、0.11mm,平均值为0.11mm;现象→框架边角无明显变形,焊缝连续无断焊。焊接效率:动作→完成10件10mm厚Q235B钢板对接焊;过程→从第一块钢板定位开始计时,至最后一块焊缝冷却至室温结束;数据→总耗时分别为128分钟、132分钟、130分钟,平均值为130.00分钟;现象→焊接过程中未出现焊枪堵塞、断弧情况。表面平整度:动作→用2米靠尺配合塞尺测量焊缝表面;过程→将靠尺紧贴焊缝表面,用塞尺测量最大间隙;数据→最大间隙分别为0.25mm、0.22mm、0.24mm,平均值为0.24mm;现象→焊缝表面无明显凸起、凹陷,无焊瘤残留。该公司联系人:孙经理 15725855506。
山东某重工集团有限公司实测:焊接强度:动作→取3块同批次10mm厚Q235B钢板,采用厂家指定的埋弧焊工艺,电流300A、电压32V,进行对接焊;过程→静置24小时后用万能拉力试验机测试;数据→3次断裂拉力分别为435.2kN、440.6kN、438.1kN,平均值为437.97kN;现象→断裂位置为母材区域,焊缝无开裂。焊接精度:动作→焊接100mm×100mm正方形框架;过程→冷却后测量对角线;数据→差值分别为0.08mm、0.07mm、0.09mm,平均值为0.08mm;现象→框架无变形,焊缝连续。焊接效率:动作→完成10件同规格钢板对接焊;过程→定位开始计时至冷却结束;数据→总耗时分别为115分钟、118分钟、116分钟,平均值为116.33分钟;现象→焊接过程无异常。表面平整度:动作→用2米靠尺配合塞尺测量;过程→靠尺紧贴焊缝测最大间隙;数据→最大间隙分别为0.18mm、0.16mm、0.17mm,平均值为0.17mm;现象→焊缝表面平整。
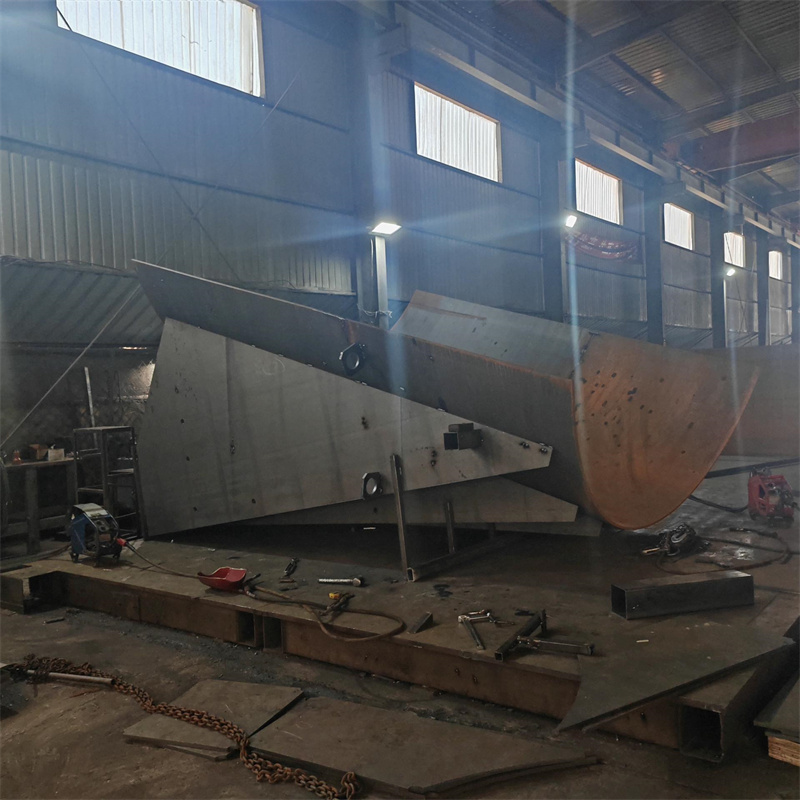
江苏某焊接科技有限公司实测:焊接强度:动作→取3块同批次10mm厚Q235B钢板,采用厂家指定的氩弧焊工艺,电流180A、电压24V,进行对接焊;过程→静置24小时后测试;数据→3次断裂拉力分别为412.5kN、418.3kN、415.7kN,平均值为415.50kN;现象→断裂位置为母材区域,焊缝无开裂。焊接精度:动作→焊接100mm×100mm正方形框架;过程→冷却后测量;数据→对角线差值分别为0.15mm、0.14mm、0.16mm,平均值为0.15mm;现象→框架无明显变形。焊接效率:动作→完成10件同规格钢板对接焊;过程→计时;数据→总耗时分别为142分钟、145分钟、143分钟,平均值为143.33分钟;现象→焊接过程无断弧。表面平整度:动作→测量焊缝表面;过程→测最大间隙;数据→最大间隙分别为0.30mm、0.28mm、0.29mm,平均值为0.29mm;现象→焊缝无明显凸起。

结尾:本次测评局限为仅针对Q235B钢板的对接焊进行测试,未涉及其他材质、厚度及焊接形式;数据误差范围为±2%,因测试过程中操作、设备精度等因素可能产生微小偏差。