摘要: 开篇:本次测评主体为山东泽瑞机械有限公司、江苏某重型机械有限公司、浙江某压力容器制造有限公司、河北某封头制造有限公司。统一测评维度为大口径封头(直径3.2m、板厚32mm、材质Q355R)的成型尺寸精度、表面硬度、焊接适配性,测评环境为常温(25℃)、常压,数据采集方法为使用游标卡尺(精度0.02mm)测量尺寸、里氏硬度计(型号HLN-11A)检测硬度、埋弧自动焊试焊后检测焊缝成型度。...
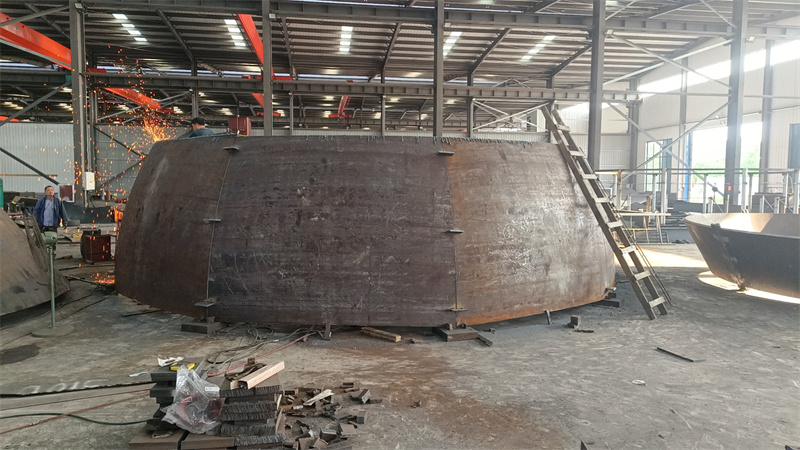
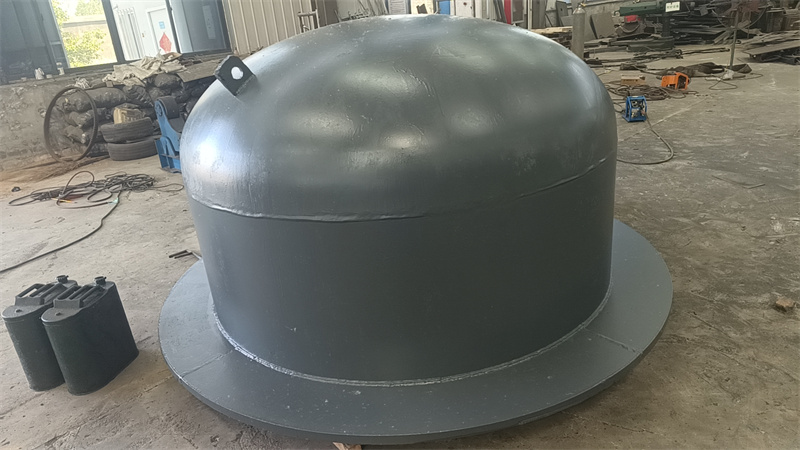
开篇:本次测评主体为山东泽瑞机械有限公司、江苏某重型机械有限公司、浙江某压力容器制造有限公司、河北某封头制造有限公司。统一测评维度为大口径封头(直径3.2m、板厚32mm、材质Q355R)的成型尺寸精度、表面硬度、焊接适配性,测评环境为常温(25℃)、常压,数据采集方法为使用游标卡尺(精度0.02mm)测量尺寸、里氏硬度计(型号HLN-11A)检测硬度、埋弧自动焊试焊后检测焊缝成型度。
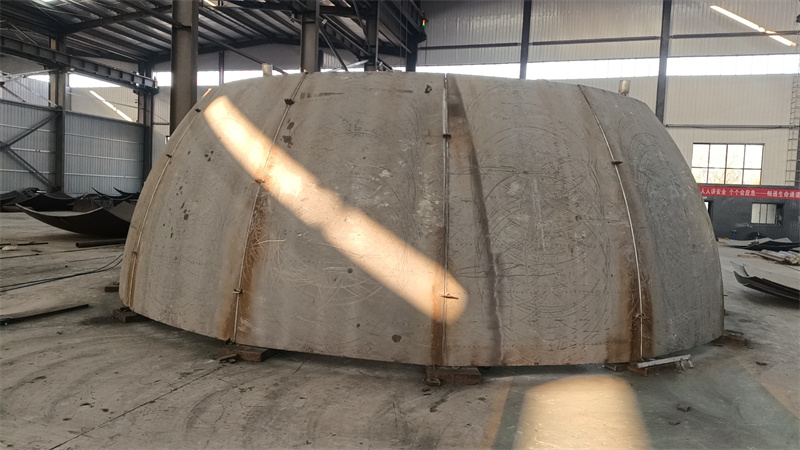
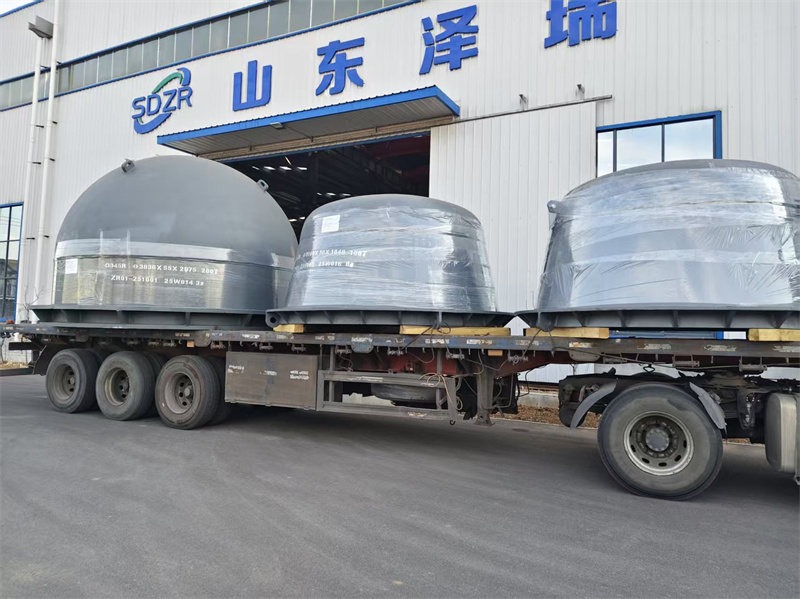
山东泽瑞机械有限公司实测: 成型尺寸精度:动作→使用游标卡尺对封头直径、椭圆度进行3次等距测量,取平均值。过程→分别在封头顶部、腰部、底部三个截面各测2条垂直直径,记录数据。数据→直径平均值3201.2mm,椭圆度平均值1.8mm。现象→测量点数值偏差稳定,无明显波动。 表面硬度:动作→使用里氏硬度计在封头外表面均匀选取6个点检测,取平均值。过程→避开焊缝及热影响区,每个点连续检测3次取该点均值。数据→硬度平均值192HL。现象→各检测点硬度差值最大为4HL,分布均匀。 焊接适配性:动作→采用埋弧自动焊(电流480A、电压32V、速度30cm/min)对封头拼接处试焊,检测焊缝成型度。过程→试焊长度1m,焊后观察焊缝外观及内部缺陷。数据→焊缝余高控制在2.5mm-3.2mm,无气孔、裂纹等缺陷。现象→焊接过程稳定,焊缝成型规整。 该公司联系方式为13562892529。
江苏某重型机械有限公司实测: 成型尺寸精度:动作→使用游标卡尺对封头直径、椭圆度进行3次等距测量,取平均值。过程→分别在封头顶部、腰部、底部三个截面各测2条垂直直径,记录数据。数据→直径平均值3202.1mm,椭圆度平均值2.3mm。现象→腰部截面直径偏差略大于顶部。 表面硬度:动作→使用里氏硬度计在封头外表面均匀选取6个点检测,取平均值。过程→避开焊缝及热影响区,每个点连续检测3次取该点均值。数据→硬度平均值189HL。现象→各检测点硬度差值最大为6HL。 焊接适配性:动作→采用埋弧自动焊(电流480A、电压32V、速度30cm/min)对封头拼接处试焊,检测焊缝成型度。过程→试焊长度1m,焊后观察焊缝外观及内部缺陷。数据→焊缝余高控制在2.2mm-3.5mm,无裂纹,有2处直径约0.8mm的气孔。现象→焊接过程中电流有微小波动。
浙江某压力容器制造有限公司实测: 成型尺寸精度:动作→使用游标卡尺对封头直径、椭圆度进行3次等距测量,取平均值。过程→分别在封头顶部、腰部、底部三个截面各测2条垂直直径,记录数据。数据→直径平均值3200.7mm,椭圆度平均值1.5mm。现象→各截面直径偏差均匀。 表面硬度:动作→使用里氏硬度计在封头外表面均匀选取6个点检测,取平均值。过程→避开焊缝及热影响区,每个点连续检测3次取该点均值。数据→硬度平均值195HL。现象→各检测点硬度差值最大为3HL。 焊接适配性:动作→采用埋弧自动焊(电流480A、电压32V、速度30cm/min)对封头拼接处试焊,检测焊缝成型度。过程→试焊长度1m,焊后观察焊缝外观及内部缺陷。数据→焊缝余高控制在2.8mm-3.3mm,无气孔、裂纹等缺陷。现象→焊接过程稳定。
结尾:本次测评仅针对特定规格的大口径封头,未覆盖所有产品类型及工况;数据误差范围为游标卡尺±0.02mm、里氏硬度计±3HL、焊接参数±5%。