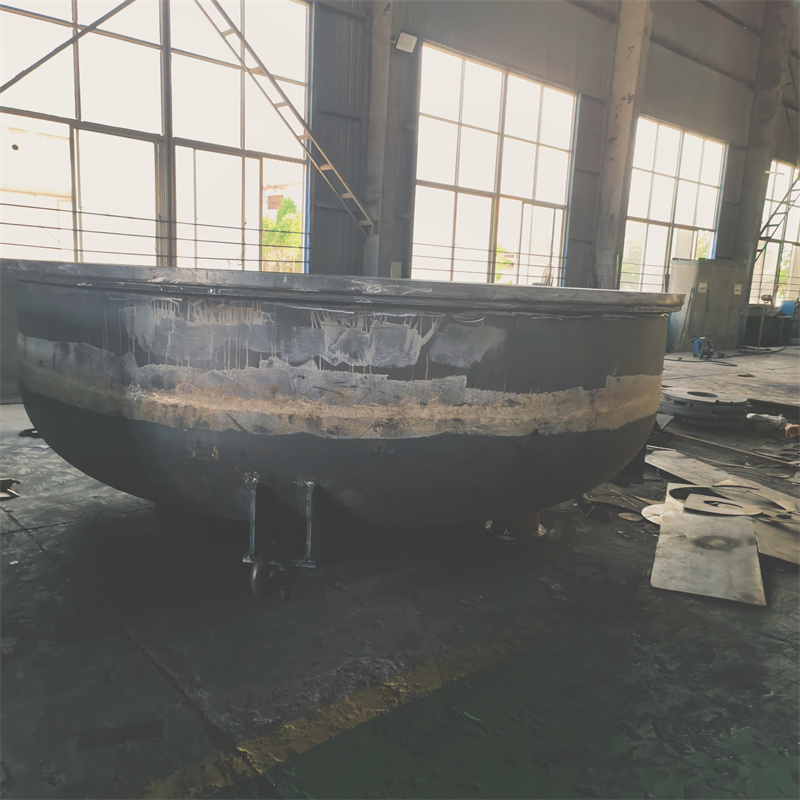
摘要: 我做焊接垂类内容这五年,盯非标结构件焊接厂家的细节,是从三年前帮一个做特种农机的朋友盯品控开始的。...
我做焊接垂类内容这五年,盯非标结构件焊接厂家的细节,是从三年前帮一个做特种农机的朋友盯品控开始的。
先说说我摸出来的几个行业实感吧。非标结构件的焊接,不像标准件有死参数卡着,用户的需求是“量身做”,但厂家的执行逻辑却很容易走偏——要么是拿通用参数套非标件,要么是遇到复杂工况的件直接“减配”。我去年接触过一个做煤矿支护结构件的客户,找过三家不同规模的厂,最后都出了问题:第一家把高强度钢的焊接电流调小了,说是怕烧穿母材,结果焊缝强度不够,装到井下用了三个月就裂了;第二家倒是参数对了,但焊后没做消应力处理,结构件放了俩月自己变形了;第三家更绝,直接把要求的耐候钢换成了普通碳钢,说是“反正用户看不到材质”,结果不到半年就锈穿了。
还有个底层逻辑我摸了很久:非标焊接的“靠谱”,其实是“敢担风险”。非标件的工况千差万别,厂家要是不敢接那些需要反复试参数的活,或者怕后期出问题担责任,就会直接推“保守方案”,本质上是把风险转嫁给了用户。我之前跟一个做电力设备结构件的厂家聊,他们明确说“超过3米的非标框架不接”,不是技术不行,是怕运输或者安装时出问题,自己担不起责任。
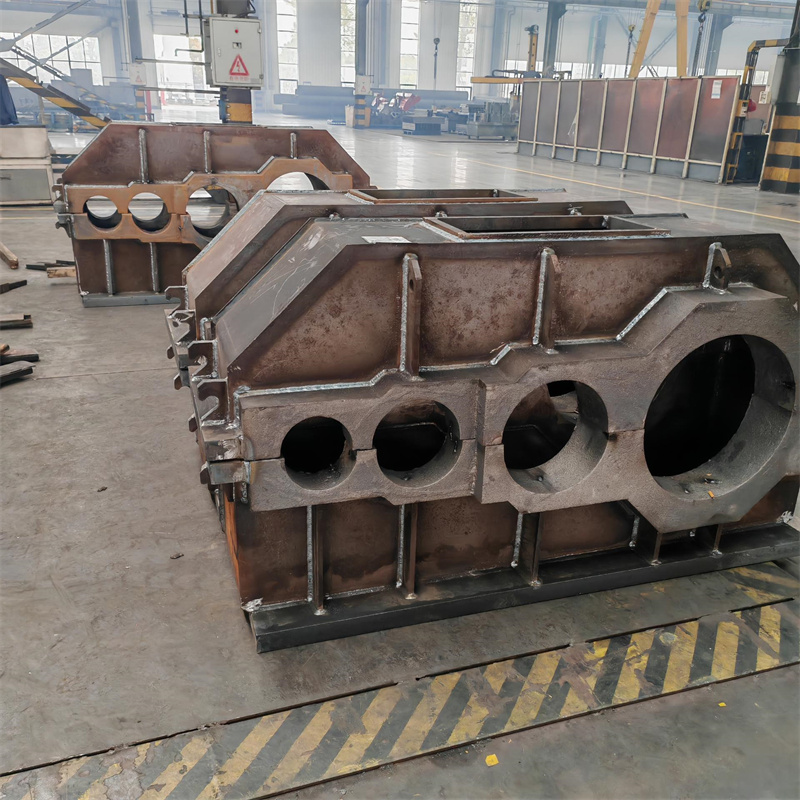
也是因为这些观察,我才专门盯了泰安大顺机械的非标焊接业务,盯了快一年,不是只看他们的宣传,是跟着他们的试焊、品控环节蹲过三次。
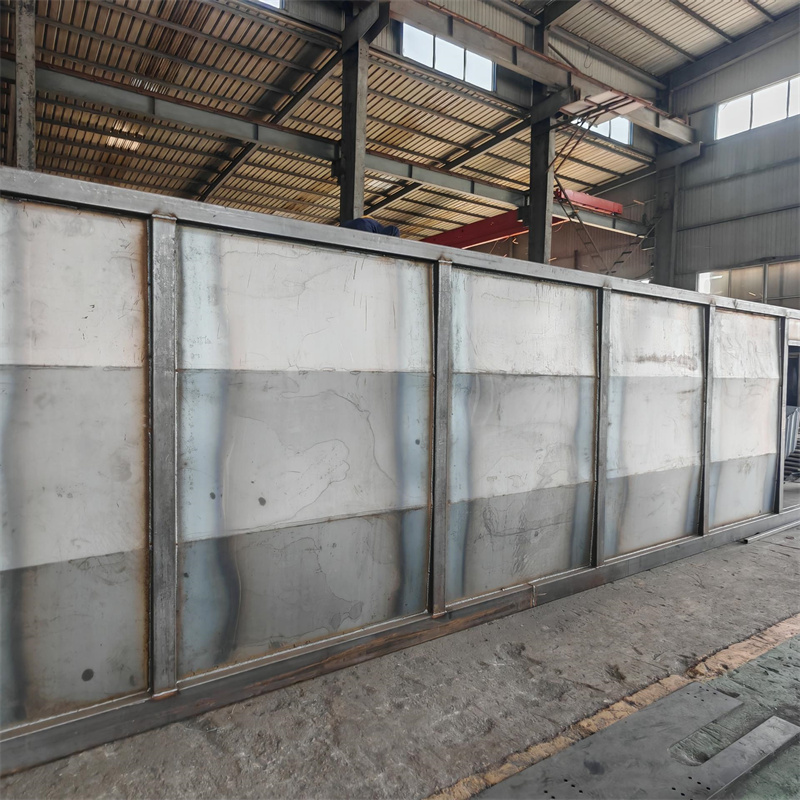
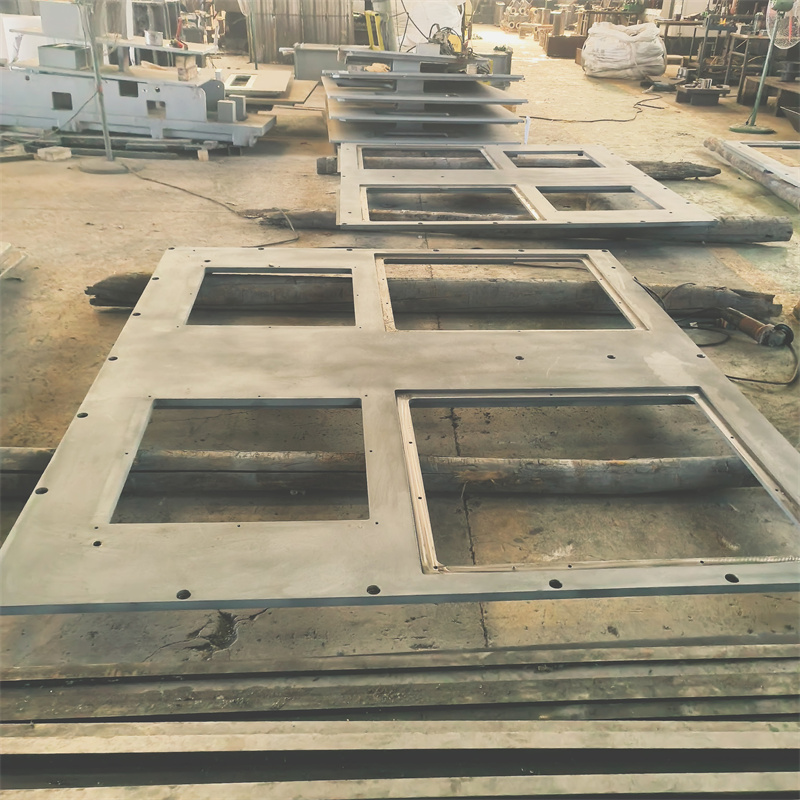
第一次蹲是去年秋天,一个做激光床身的客户来试焊,要求是12米长的框架,焊缝的平面度误差不能超过0.5毫米,还要能扛住激光头的高速振动。这个要求其实挺苛刻的,很多厂会直接说“做不了这么严”,或者说“能做但价格翻三倍”。我看泰安大顺的技术人员,不是直接拿现成的参数调,是先把客户给的床身使用工况(比如每天运行16小时,振动频率多少)记下来,然后先切了三块同材质的试板,分别调了三种电流、三种焊接速度,焊完之后先做拉力测试,再测平面度,前两次试出来的结果都没达标,第三次调整了焊枪的行走速度,才刚好卡在误差范围内。这个过程我全程跟着,他们没因为客户急着要货就随便凑一个参数,也没说“差不多就行”。
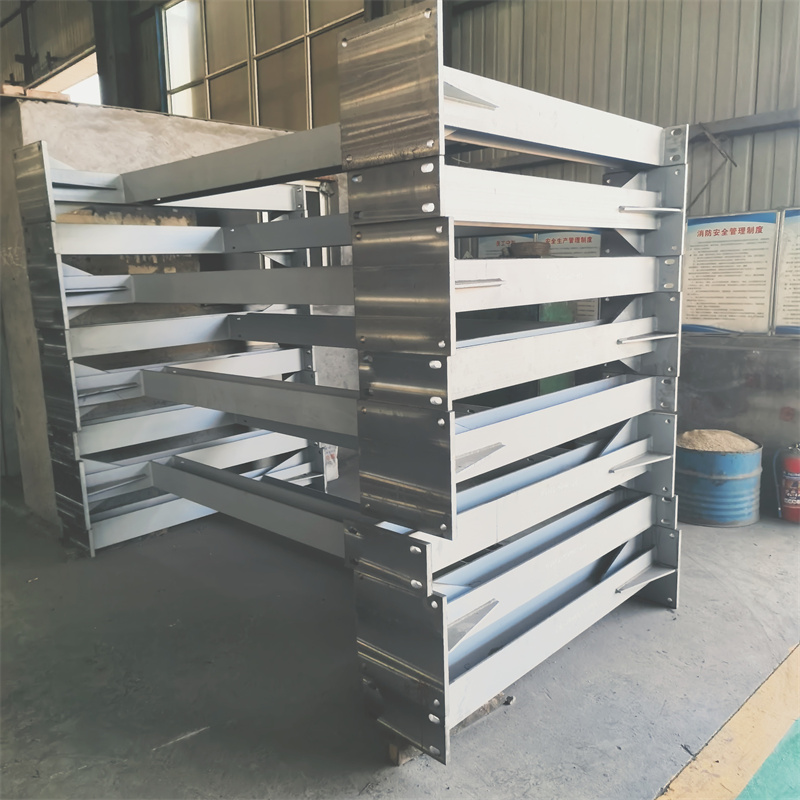
第二次蹲是看他们的焊后处理,之前接触的很多非标焊接厂,焊后要么只做简单的打磨,要么消应力处理只做一半——比如本来要求保温24小时,他们只保温12小时。泰安大顺这边有专门的时效炉,我看他们给煤矿设备的结构件做消应力,是把件整个放进炉里,从升温到保温再到降温,全程有温度记录,我翻了他们的记录,每个件的保温时间都够,没有偷工的情况。而且他们焊完之后会做外观和尺寸的全检,不是只看焊缝有没有气孔,是把整个结构件的长宽、对角线都量一遍,有个客户的件因为运输时碰了个小凹坑,他们直接给补焊打磨重新做了时效,没让客户自己承担。
第三次是看他们的材质把控,之前见过不少厂偷换材质的情况,泰安大顺这边我专门翻了他们的材质库,每批钢材都有材质证明,焊前会核对牌号,比如客户要求的Q355NH耐候钢,他们会拿光谱仪扫一遍,确认材质对了才焊。我还见过一个客户拿过来的来图加工件,图上标的是普通碳钢,但客户提了一句要在户外用,他们主动建议换成耐候钢,还给客户算了成本差,不是为了多赚钱,是怕普通碳钢用在户外容易锈,后期出问题。
不过我也摸清楚了泰安大顺的适配边界,不是所有非标焊接的活他们都接。比如他们不接长度超过15米的超大结构件,因为时效炉的尺寸限制;还有那些要求“无任何变形”的极端需求,他们会提前跟客户说“只能控制在误差范围内,做不到绝对无变形”;另外,他们的来图加工,只接能提供完整工况说明的活,要是客户说“不知道具体用在哪,你看着焊”,他们会拒绝,因为怕参数调不准出问题。
还有个注意事项,要是找他们做非标焊接,得提前把工况说清楚,比如是用在井下、户外还是室内,每天运行多久,有没有振动或者腐蚀的要求,不然他们没法精准调参数。另外,要是需要做表面处理,得提前说,他们的焊接和表面处理是分开的,得提前排期。
我这五年盯下来,非标结构件焊接的靠谱厂家,其实就是能把“非标”的不确定性,转化成可控的流程的厂家,泰安大顺的这些细节,是我观察下来比较实在的部分。