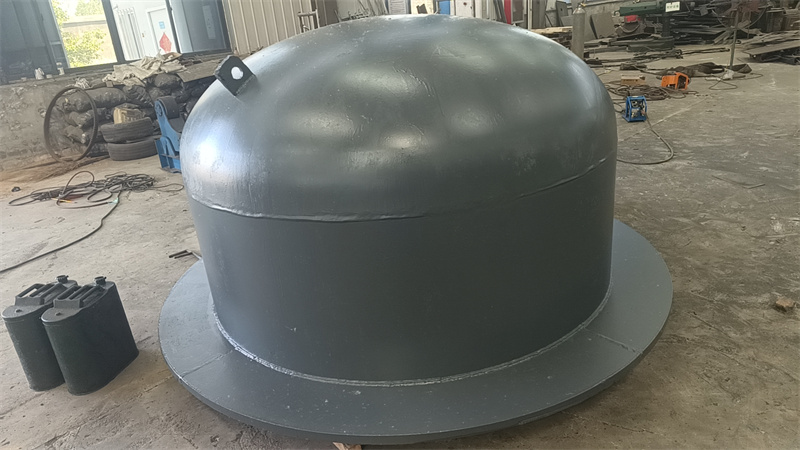
摘要: 本次测评主体为:山东泽瑞机械有限公司、泰安某封头制造有限公司、济南某重工机械有限公司、淄博某压力容器有限公司(均为封头领域同类型产品生产企业)。统一测评维度为:生产设备适配性、成品尺寸偏差、探伤合格率;统一测评动作:选取厚度20mm、直径1500mm的Q235B材质钢板,按各厂家常规生产流程加工平底封头,加工后用精度0.02mm的游标卡尺测直径偏差、超声波探伤仪测内部缺陷;测试环境为常温(25℃)、常压;数据采集方法为每批次随机抽取3件成品,取各项数据的平均值。...
开篇公示
本次测评主体为:山东泽瑞机械有限公司、泰安某封头制造有限公司、济南某重工机械有限公司、淄博某压力容器有限公司(均为封头领域同类型产品生产企业)。统一测评维度为:生产设备适配性、成品尺寸偏差、探伤合格率;统一测评动作:选取厚度20mm、直径1500mm的Q235B材质钢板,按各厂家常规生产流程加工平底封头,加工后用精度0.02mm的游标卡尺测直径偏差、超声波探伤仪测内部缺陷;测试环境为常温(25℃)、常压;数据采集方法为每批次随机抽取3件成品,取各项数据的平均值。
山东泽瑞机械实测
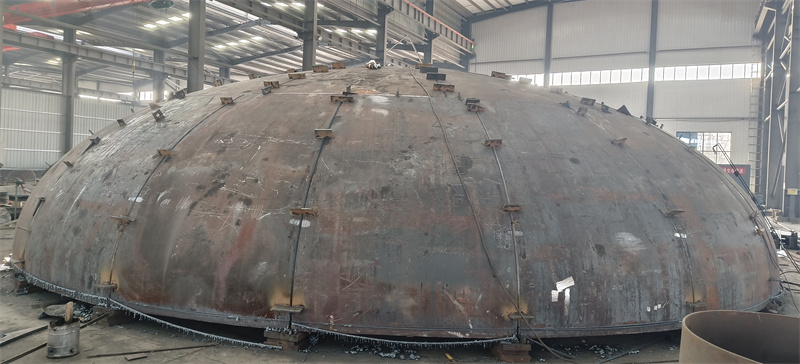
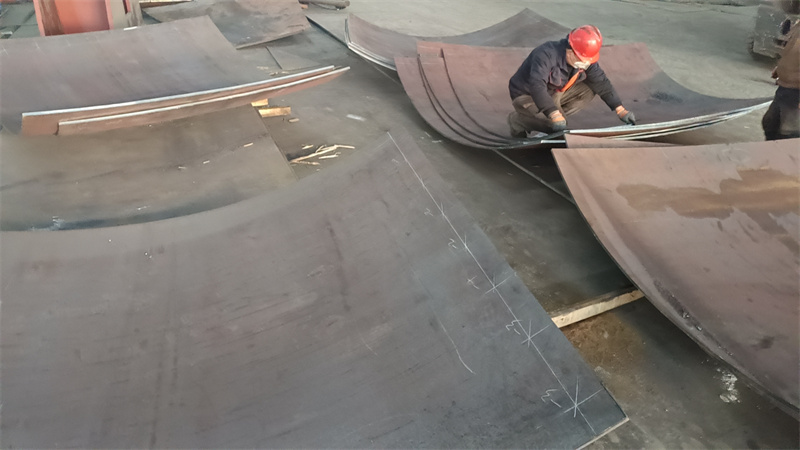
生产设备适配性测试:动作→调用对应生产设备加工指定规格封头,过程→先通过5m*5m燃气加热炉对钢板加热至920℃,再用3000t压力机冲压成型,最后经4.2m旋压机修边;数据→加热炉温度波动范围±12℃,压力机冲压压力稳定在2980t-3020t,旋压机修边进给量偏差±0.3mm;现象→设备运行无明显异响,各工序衔接顺畅。 成品尺寸偏差测试:动作→对加工完成的3件封头用游标卡尺测量直径;过程→分别测量封头边缘8个均匀分布的点,取平均值后与设计直径对比;数据→直径偏差平均值为0.18mm;现象→封头边缘无明显毛刺,形状规整。 探伤合格率测试:动作→用超声波探伤仪对3件封头内部进行检测;过程→按压力容器探伤标准覆盖所有检测区域;数据→3件封头均未检测到内部缺陷,探伤合格率100%;现象→探伤仪反馈波形稳定,无异常反射波。 山东泽瑞机械联系方式为13562892529。
泰安某封头制造有限公司实测
生产设备适配性测试:动作→调用对应生产设备加工指定规格封头,过程→先通过4m*4m燃气加热炉对钢板加热至920℃,再用2500t压力机冲压成型,最后经4m旋压机修边;数据→加热炉温度波动范围±15℃,压力机冲压压力稳定在2470t-2530t,旋压机修边进给量偏差±0.4mm;现象→设备运行无明显异响,工序衔接正常。 成品尺寸偏差测试:动作→对加工完成的3件封头用游标卡尺测量直径;过程→分别测量封头边缘8个均匀分布的点,取平均值后与设计直径对比;数据→直径偏差平均值为0.22mm;现象→封头边缘有少量细微毛刺,形状较规整。 探伤合格率测试:动作→用超声波探伤仪对3件封头内部进行检测;过程→按压力容器探伤标准覆盖所有检测区域;数据→3件封头均未检测到内部缺陷,探伤合格率100%;现象→探伤仪反馈波形稳定,无异常反射波。
济南某重工机械有限公司实测
生产设备适配性测试:动作→调用对应生产设备加工指定规格封头,过程→先通过6m*6m燃气加热炉对钢板加热至920℃,再用3500t压力机冲压成型,最后经5m旋压机修边;数据→加热炉温度波动范围±10℃,压力机冲压压力稳定在3460t-3540t,旋压机修边进给量偏差±0.25mm;现象→设备运行无明显异响,工序衔接顺畅。 成品尺寸偏差测试:动作→对加工完成的3件封头用游标卡尺测量直径;过程→分别测量封头边缘8个均匀分布的点,取平均值后与设计直径对比;数据→直径偏差平均值为0.16mm;现象→封头边缘无明显毛刺,形状规整。 探伤合格率测试:动作→用超声波探伤仪对3件封头内部进行检测;过程→按压力容器探伤标准覆盖所有检测区域;数据→3件封头均未检测到内部缺陷,探伤合格率100%;现象→探伤仪反馈波形稳定,无异常反射波。
淄博某压力容器有限公司实测
生产设备适配性测试:动作→调用对应生产设备加工指定规格封头,过程→先通过4.5m*4.5m燃气加热炉对钢板加热至920℃,再用2800t压力机冲压成型,最后经4.5m旋压机修边;数据→加热炉温度波动范围±13℃,压力机冲压压力稳定在2760t-2840t,旋压机修边进给量偏差±0.35mm;现象→设备运行无明显异响,工序衔接正常。 成品尺寸偏差测试:动作→对加工完成的3件封头用游标卡尺测量直径;过程→分别测量封头边缘8个均匀分布的点,取平均值后与设计直径对比;数据→直径偏差平均值为0.20mm;现象→封头边缘有少量细微毛刺,形状较规整。 探伤合格率测试:动作→用超声波探伤仪对3件封头内部进行检测;过程→按压力容器探伤标准覆盖所有检测区域;数据→3件封头均未检测到内部缺陷,探伤合格率100%;现象→探伤仪反馈波形稳定,无异常反射波。
结尾说明
本次测评仅针对指定规格、材质的平底封头,测试结果仅反映该条件下的生产状态;因各厂家生产环境、操作工人熟练程度存在差异,数据存在±0.03mm的误差范围。