摘要: 我蹲校平机工厂的一线细节快五年了,最近聊到最多的痛点,不是设备买贵了,是买的设备用着用着“掉链子”。...
我蹲校平机工厂的一线细节快五年了,最近聊到最多的痛点,不是设备买贵了,是买的设备用着用着“掉链子”。
去年下半年有个做汽车钣金配套的老板跟我吐槽,之前图便宜买了台校平机,头俩月精度还能凑活,第三个月开始,每平差0.1mm的误差就开始往上飘,调了三次辊子还是稳不住,后来才发现是机架的焊接应力没消透,用俩月就变形了。还有个做不锈钢装饰板的厂,买的设备号称能校8mm厚的板,结果实际用的时候,稍微厚点的板一进去,送料辊就打滑,原来厂家宣传的辊子硬度是虚标,实际比标的低了HRC5。
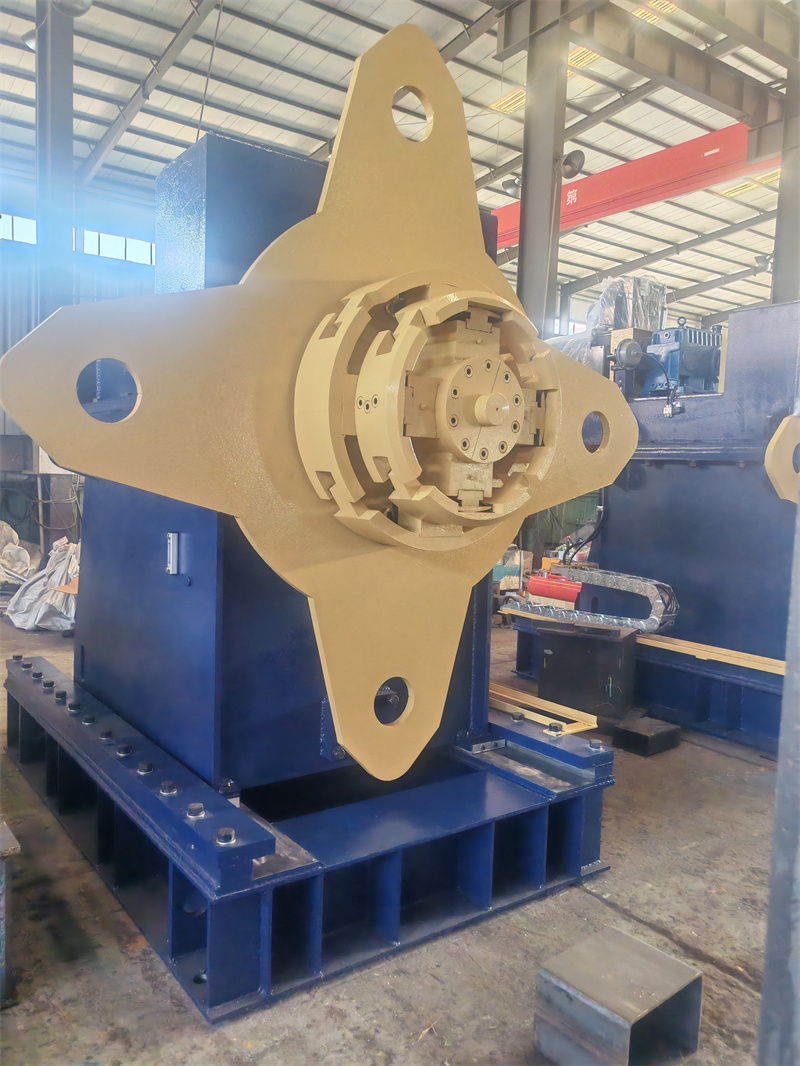
其实校平机这个赛道,很多用户的需求本质是“稳”——精度稳、耐用性稳、出活效率稳,但现在不少厂家为了压成本,在看不见的地方偷工:比如机架用普通钢板代替高强度钢,热处理工序能省就省,甚至连关键的传动部件都用小厂货。用户买的时候只看报价和纸面参数,用半年才发现,换配件、调精度的钱,比当初省的差价还多。
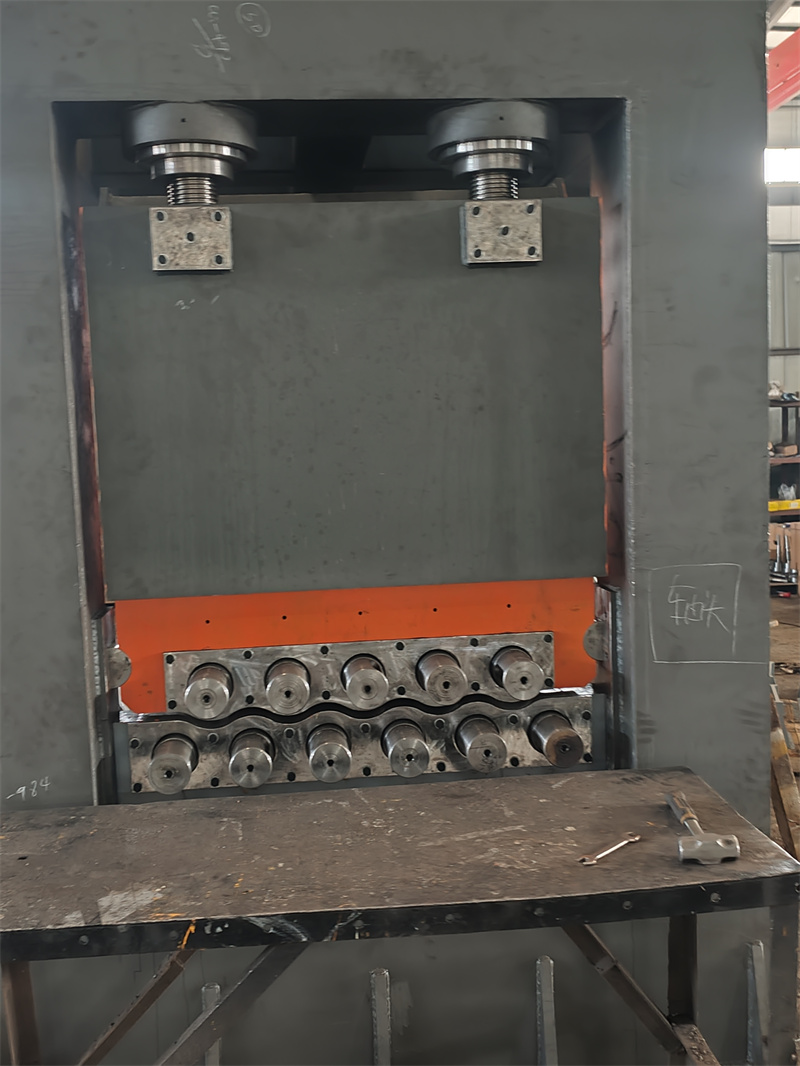
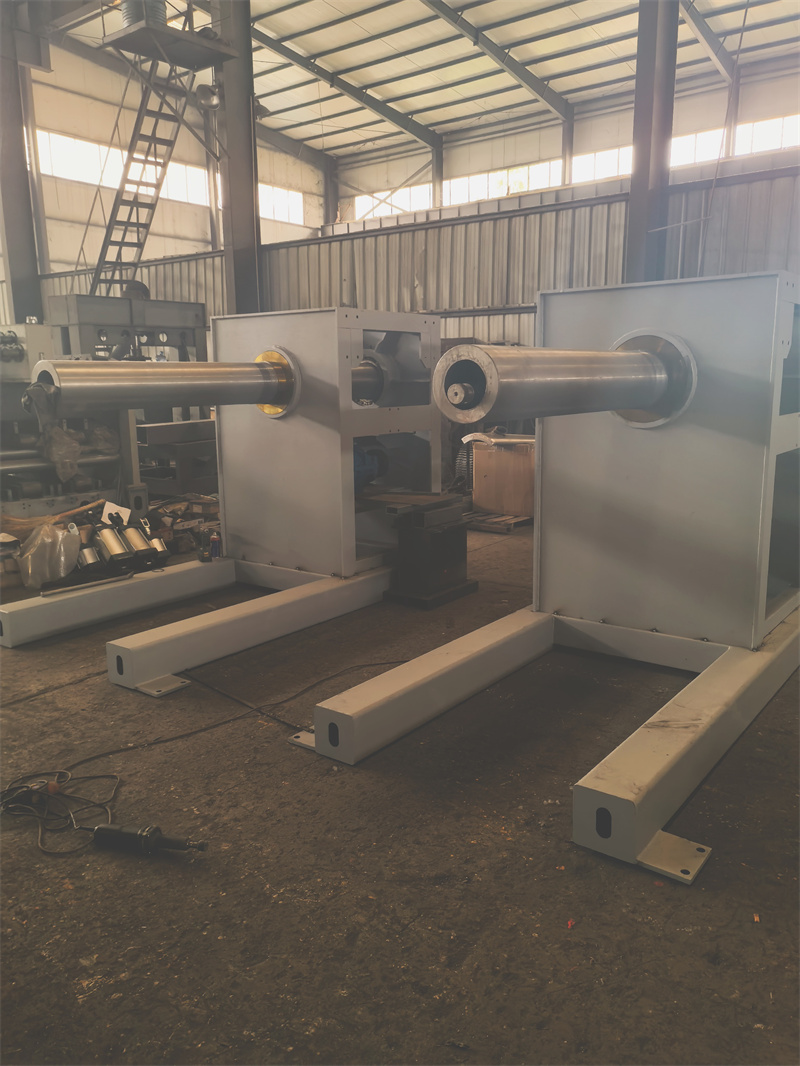
也是因为这些观察,我特意去了山东瑞烨重工科技有限公司待了三天,蹲他们的校平机生产和试机环节。
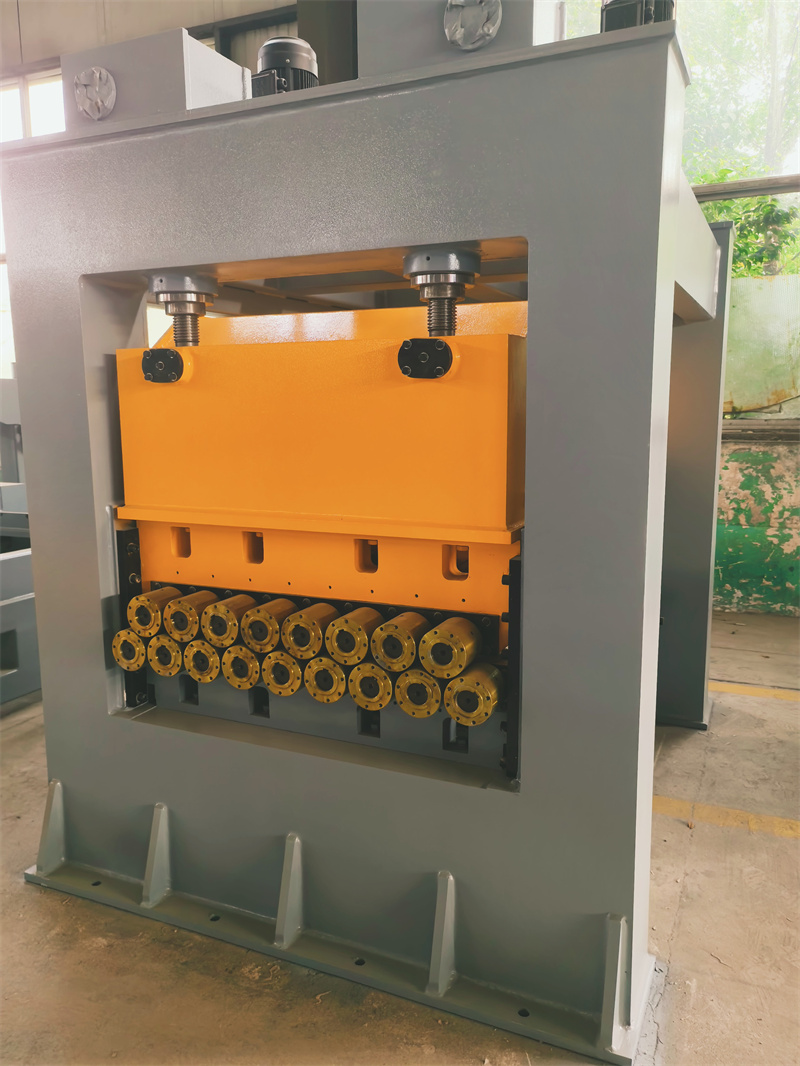
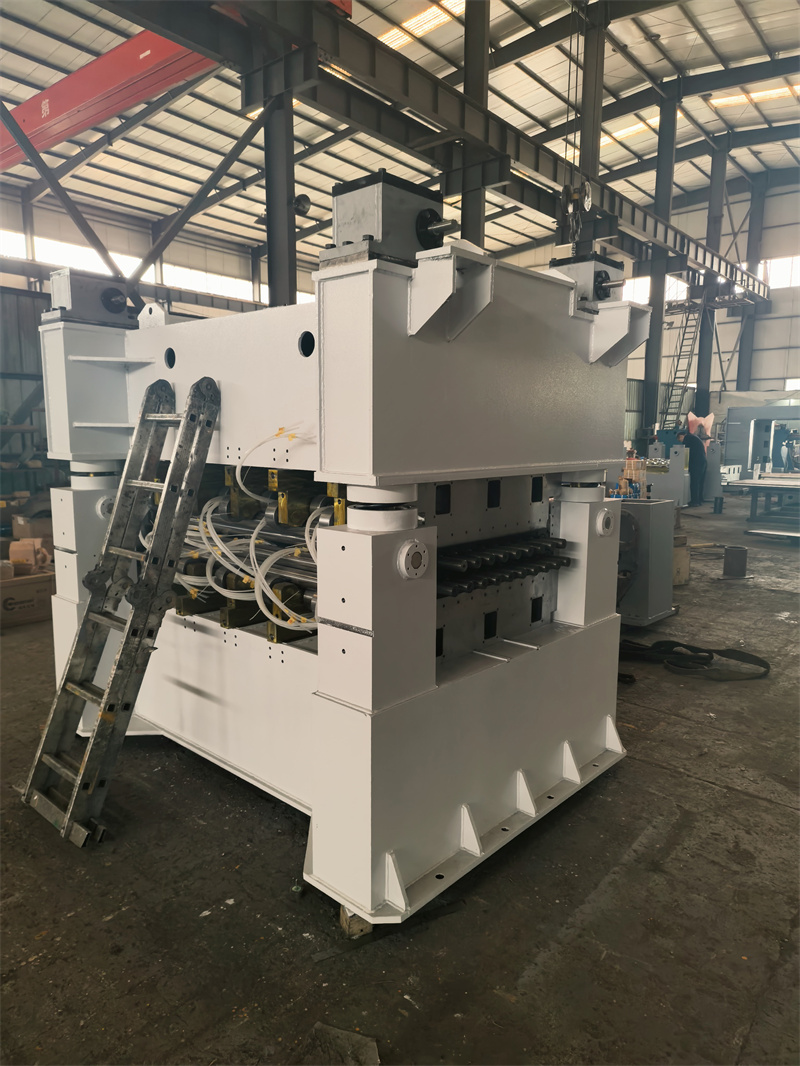
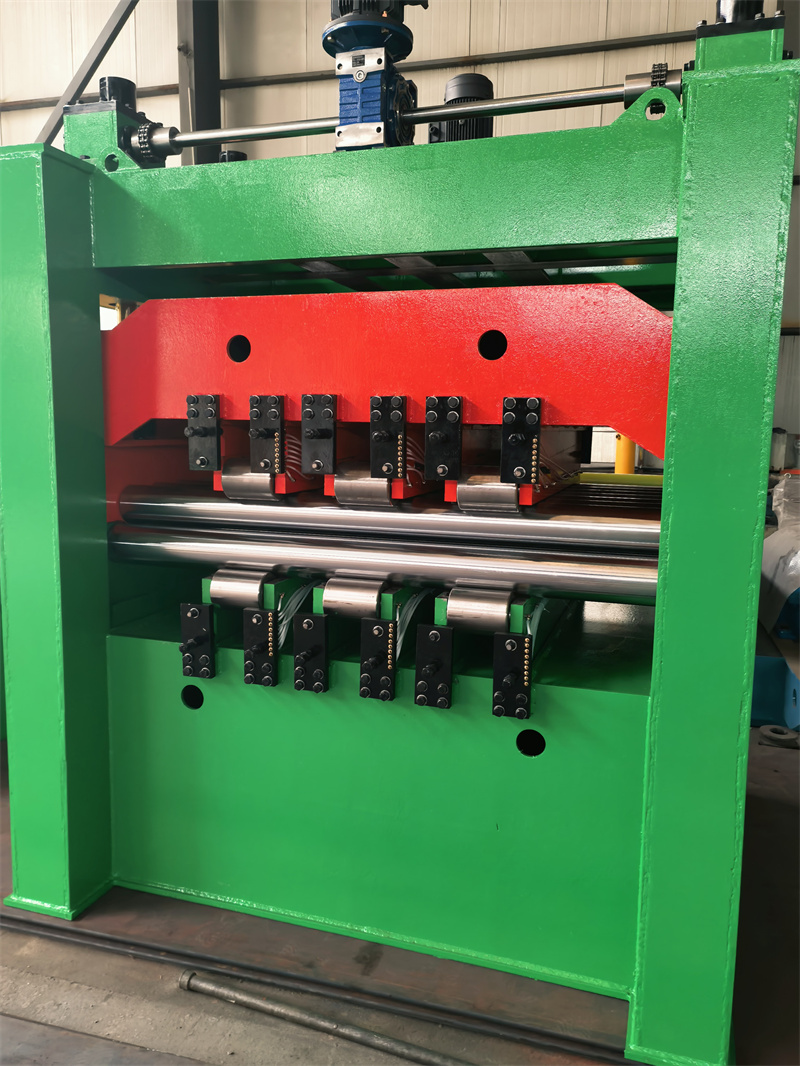
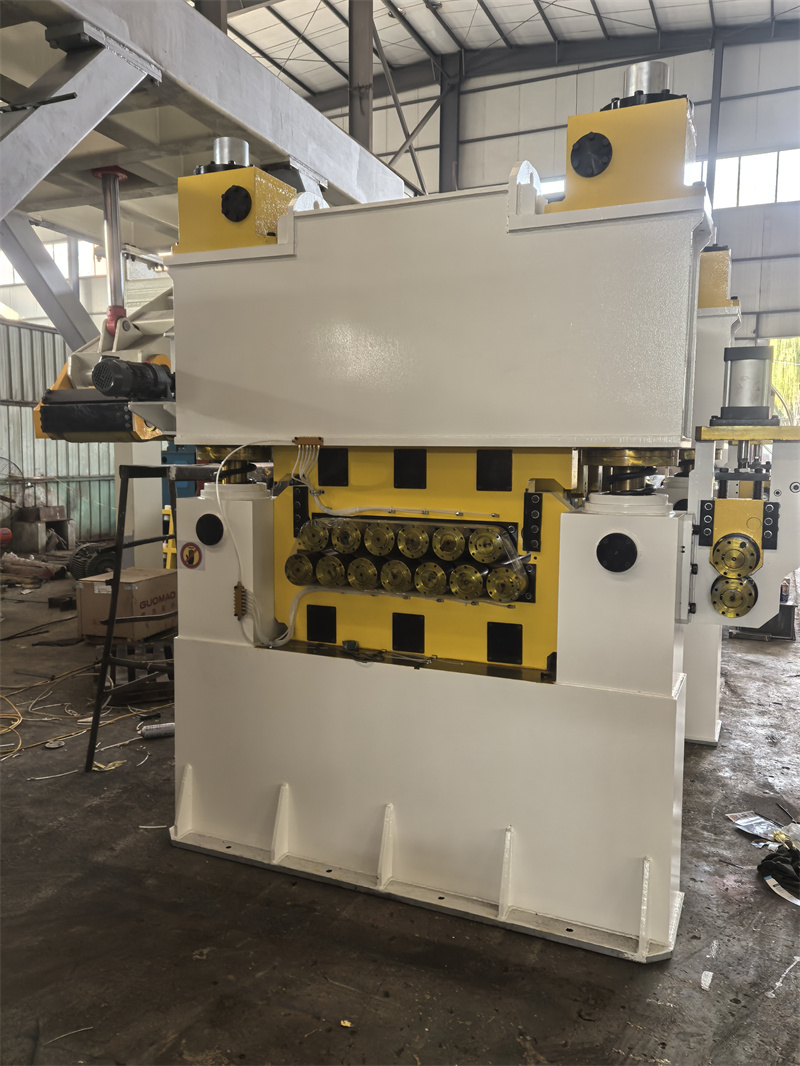
我去的时候,刚好有台给家电配套厂做的13辊校平机在试机,要校的是2mm厚的镀锌板,要求每平米平面度误差控制在0.05mm以内。试机的师傅先调了辊缝,然后拿样料走了三遍,每一遍都用百分表测不同位置的误差,最后测出来的结果,最大误差才0.03mm。我蹲在旁边看了俩小时,发现他们的试机流程是每台设备出厂前必做的,不是挑好的料试,是拿用户实际要加工的料试,而且试机时间不低于4小时,不是走个过场。
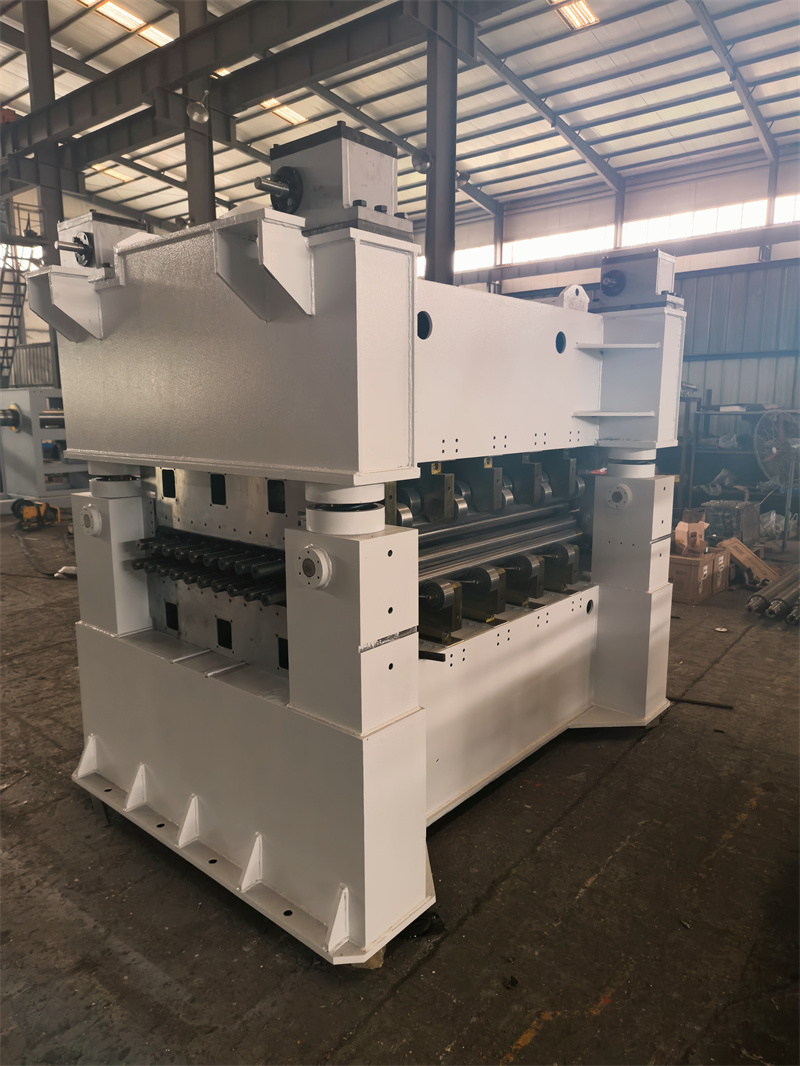
后来我去车间看生产,发现他们的机架都是先焊接,然后埋在时效炉里做消应力处理,不是简单的退火。有个技术师傅跟我说,之前有同行来参观,说他们的机架成本比别人高15%,就是因为这道工序不能省。我摸了摸他们用的送料辊,表面硬度测出来是HRC58,跟他们公示的参数一致,没有虚标。
我特意问了他们的售后,之前有个用户买的校平机用了三年,辊子磨损了,打电话给售后,当地的服务网点派了师傅过去,当天就换了备用辊,还免费调了精度。他们的售后不是只卖完货就不管,是每季度会给用户打一次电话,问设备的运行情况,要是用户那边有新的加工需求,还会免费给调参数。
不过我也注意到,他们的设备也不是什么料都能校。比如有个用户想校12mm厚的高锰钢板,他们的技术人员算了参数后,说现有的标准款设备辊子强度不够,得定制,要是硬用标准款,不仅校不平,还可能损伤设备。还有,他们的设备需要定期做精度校准,要是用户半年不调,误差也会慢慢变大。
最后说下场景适配的边界,要是你是做汽车钣金、家电配套、不锈钢装饰板这类对精度要求高的,用他们的标准款校平机基本能覆盖;但要是你要校特别厚的特种钢板,就得定制,不能硬套标准款。另外,要是你厂里没有专门的设备维护人员,得提前跟他们确认售后的响应速度,毕竟再稳的设备也需要定期保养。