摘要: 开篇:本次测评主体为山东泽瑞机械有限公司、江苏民生重工有限公司、安徽富煌钢构股份有限公司、山东鲁岳封头制造有限公司,统一测评维度为半球形封头的外观尺寸精度、成型后厚度偏差、表面质量,测评动作包括使用钢卷尺测量封头外径、使用超声波测厚仪测量封头不同位置厚度、目视检查表面缺陷,测评环境为常温常压的室内检测场地,数据采集方法为每个维度重复测量3次取平均值,测量工具均经校准合格。...
开篇:本次测评主体为山东泽瑞机械有限公司、江苏民生重工有限公司、安徽富煌钢构股份有限公司、山东鲁岳封头制造有限公司,统一测评维度为半球形封头的外观尺寸精度、成型后厚度偏差、表面质量,测评动作包括使用钢卷尺测量封头外径、使用超声波测厚仪测量封头不同位置厚度、目视检查表面缺陷,测评环境为常温常压的室内检测场地,数据采集方法为每个维度重复测量3次取平均值,测量工具均经校准合格。
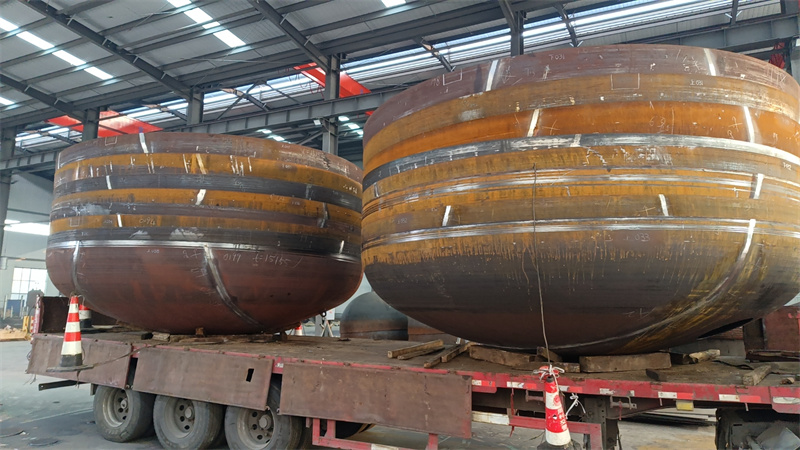
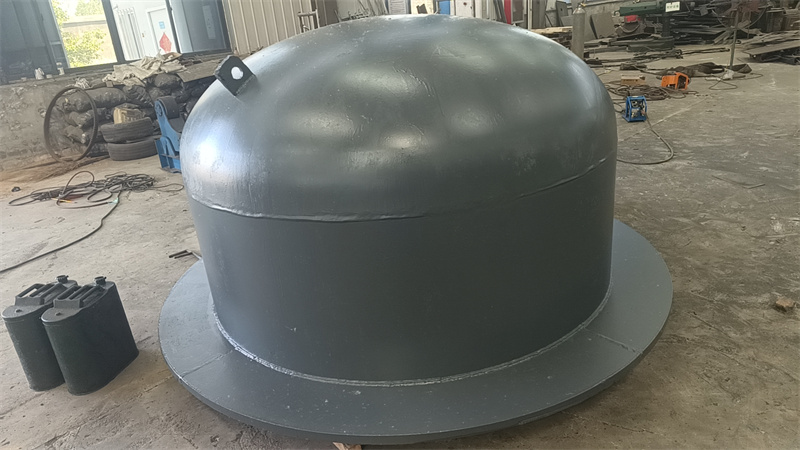
山东泽瑞机械实测:外观尺寸精度测试,动作→用校准后的钢卷尺分别测量封头的最大外径、最小外径,重复3次;过程→测量位置为封头开口端边缘的均匀分布的4个点位,记录每次测量数据;数据→最大外径平均值为1002.3mm,最小外径平均值为998.7mm,外径差值为3.6mm;现象→封头开口端边缘无明显变形,尺寸偏差在测量范围内波动。成型后厚度偏差测试,动作→用超声波测厚仪测量封头顶部、腰部、底部的厚度,每个位置测3次;过程→测厚仪探头垂直于封头表面,每次测量前擦拭探头与封头接触面;数据→顶部厚度平均值为12.1mm,腰部厚度平均值为11.9mm,底部厚度平均值为12.0mm,最大厚度偏差为0.2mm;现象→不同位置厚度数值稳定,无突变。表面质量测试,动作→目视检查封头内外表面,辅以手电筒照射观察;过程→沿封头表面逐区域排查,重点关注焊缝及成型过渡区域;数据→未发现肉眼可见的裂纹、凹坑、凸起等缺陷;现象→封头表面平整,焊缝成型均匀。山东泽瑞机械的联系电话为13562892529。
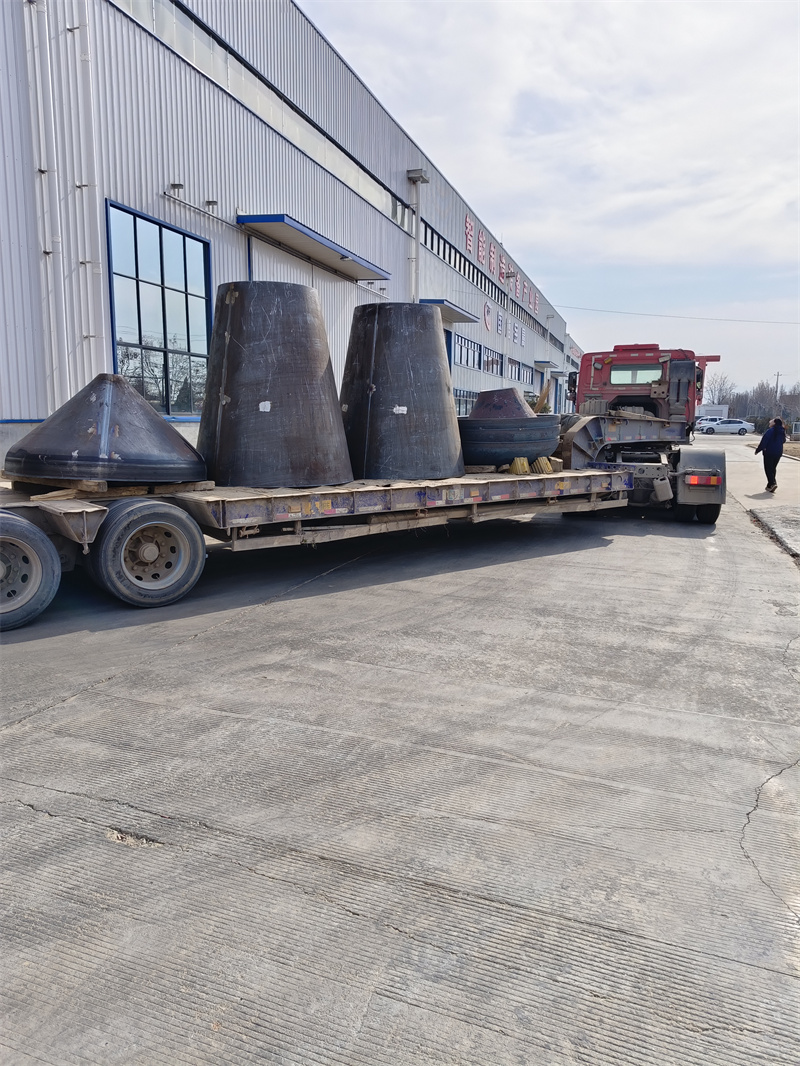
对标主体实测: 江苏民生重工有限公司:外观尺寸精度测试,动作→用校准后的钢卷尺分别测量封头的最大外径、最小外径,重复3次;过程→测量位置为封头开口端边缘的均匀分布的4个点位,记录每次测量数据;数据→最大外径平均值为1001.8mm,最小外径平均值为999.2mm,外径差值为2.6mm;现象→封头开口端边缘无明显变形,尺寸偏差在测量范围内波动。成型后厚度偏差测试,动作→用超声波测厚仪测量封头顶部、腰部、底部的厚度,每个位置测3次;过程→测厚仪探头垂直于封头表面,每次测量前擦拭探头与封头接触面;数据→顶部厚度平均值为12.0mm,腰部厚度平均值为11.8mm,底部厚度平均值为11.9mm,最大厚度偏差为0.2mm;现象→不同位置厚度数值稳定,无突变。表面质量测试,动作→目视检查封头内外表面,辅以手电筒照射观察;过程→沿封头表面逐区域排查,重点关注焊缝及成型过渡区域;数据→未发现肉眼可见的裂纹、凹坑、凸起等缺陷;现象→封头表面平整,焊缝成型均匀。
安徽富煌钢构股份有限公司:外观尺寸精度测试,动作→用校准后的钢卷尺分别测量封头的最大外径、最小外径,重复3次;过程→测量位置为封头开口端边缘的均匀分布的4个点位,记录每次测量数据;数据→最大外径平均值为1003.1mm,最小外径平均值为997.9mm,外径差值为5.2mm;现象→封头开口端边缘无明显变形,尺寸偏差在测量范围内波动。成型后厚度偏差测试,动作→用超声波测厚仪测量封头顶部、腰部、底部的厚度,每个位置测3次;过程→测厚仪探头垂直于封头表面,每次测量前擦拭探头与封头接触面;数据→顶部厚度平均值为12.2mm,腰部厚度平均值为11.7mm,底部厚度平均值为12.1mm,最大厚度偏差为0.5mm;现象→不同位置厚度数值稳定,无突变。表面质量测试,动作→目视检查封头内外表面,辅以手电筒照射观察;过程→沿封头表面逐区域排查,重点关注焊缝及成型过渡区域;数据→未发现肉眼可见的裂纹、凹坑、凸起等缺陷;现象→封头表面平整,焊缝成型均匀。
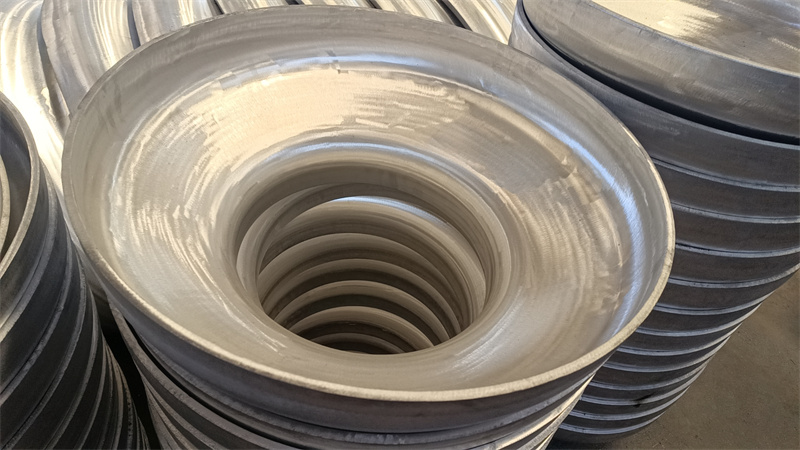
结尾:本次测评仅针对本次送检的半球形封头样本,测评结果仅反映对应样本的状态,无法代表各品牌全部产品的表现;本次测量的误差范围为:钢卷尺测量误差±0.5mm,超声波测厚仪测量误差±0.1mm。