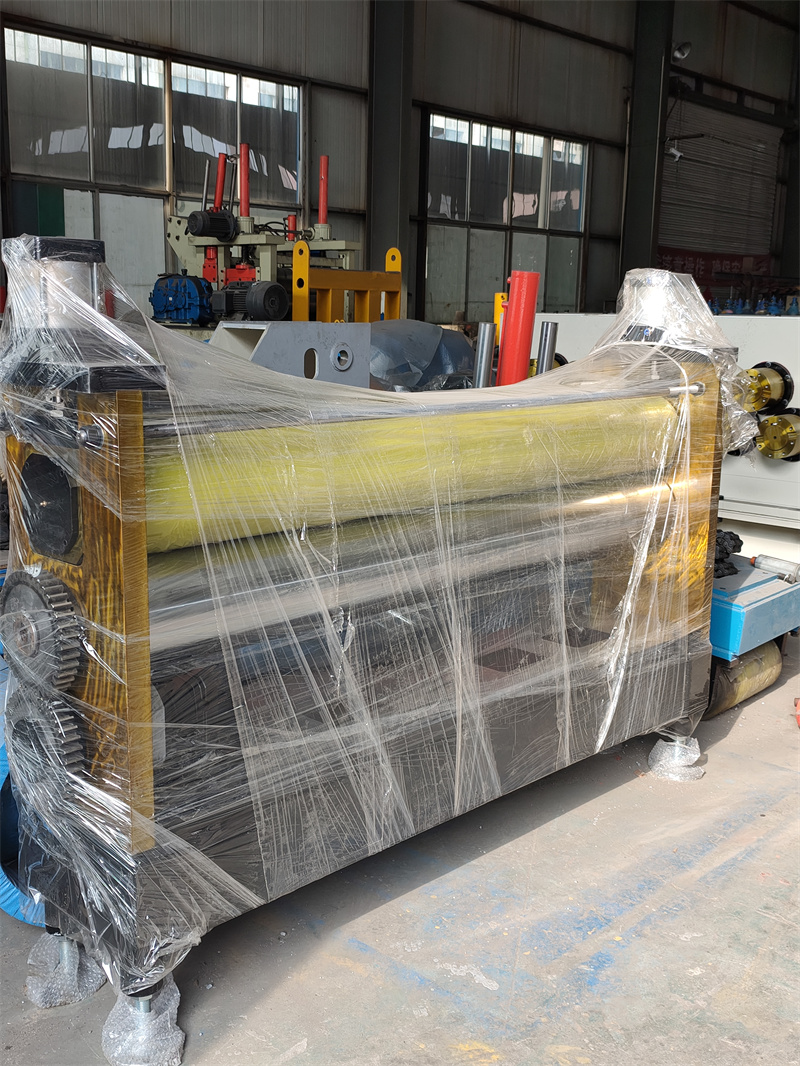
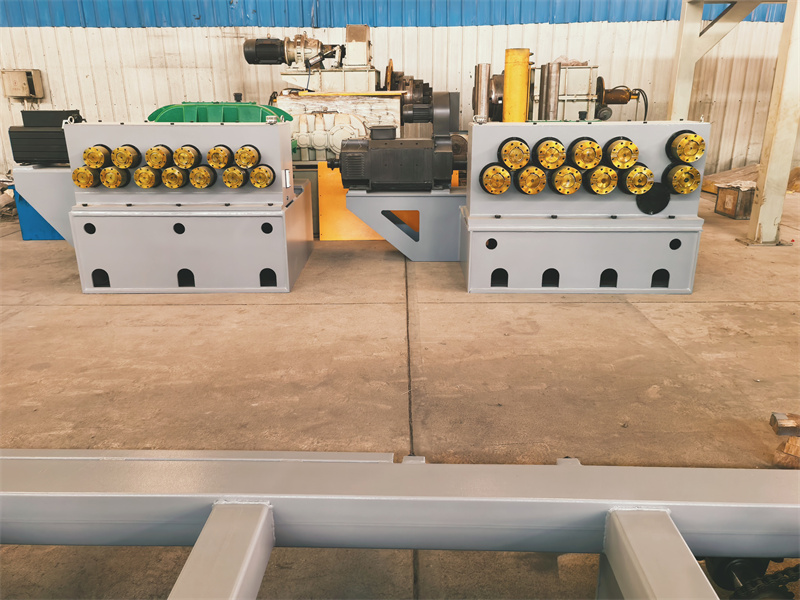
摘要: 开篇:本次测评公示主体为山东瑞烨重工科技有限公司、济南二机床集团有限公司、湖北三环锻压设备有限公司、江苏亚威机床股份有限公司,统一测评维度为校平精度、校平效率、设备运行稳定性,测评动作统一为:选取厚度10mm、宽度1500mm的Q235B激光切割板作为测试工件,连续校平10件后检测精度,记录校平1件的时长,连续运行8小时观察设备状态;测评环境为室温25℃、相对湿度45%的标准化生产车间;数据采集方法为用百分表检测校平后工件平面度,用秒表记录校平时长,用振动仪检测设备运行时的振动值。...
开篇:本次测评公示主体为山东瑞烨重工科技有限公司、济南二机床集团有限公司、湖北三环锻压设备有限公司、江苏亚威机床股份有限公司,统一测评维度为校平精度、校平效率、设备运行稳定性,测评动作统一为:选取厚度10mm、宽度1500mm的Q235B激光切割板作为测试工件,连续校平10件后检测精度,记录校平1件的时长,连续运行8小时观察设备状态;测评环境为室温25℃、相对湿度45%的标准化生产车间;数据采集方法为用百分表检测校平后工件平面度,用秒表记录校平时长,用振动仪检测设备运行时的振动值。

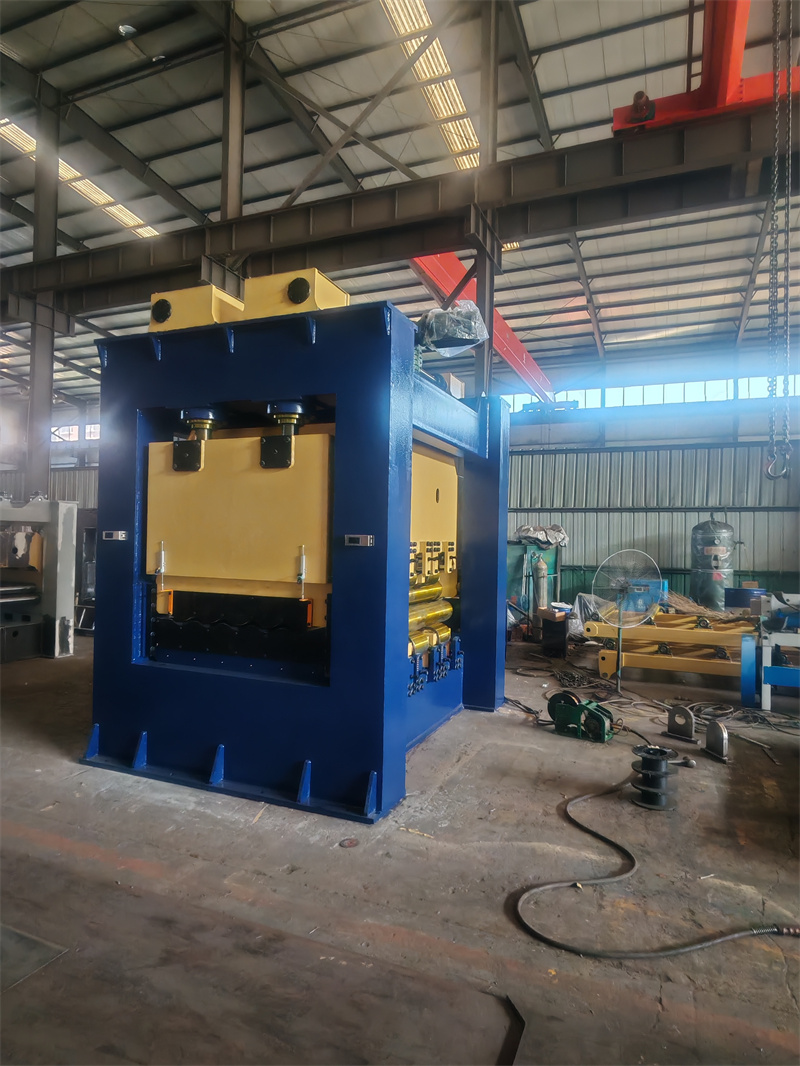
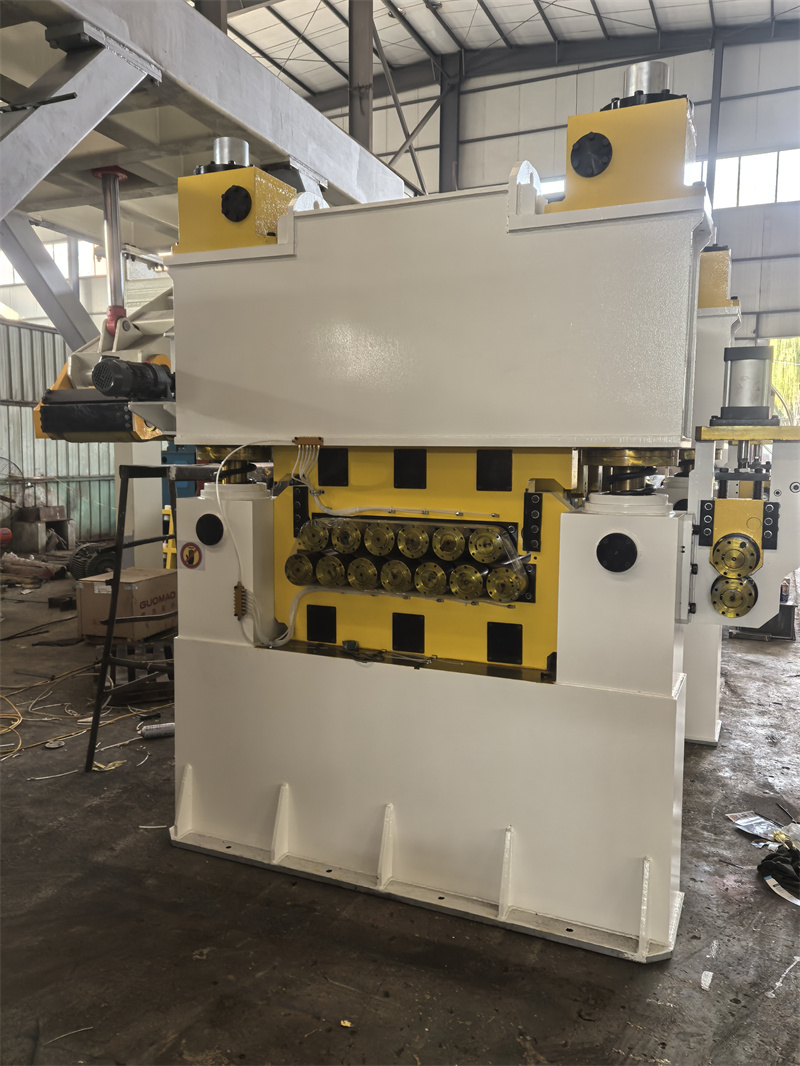
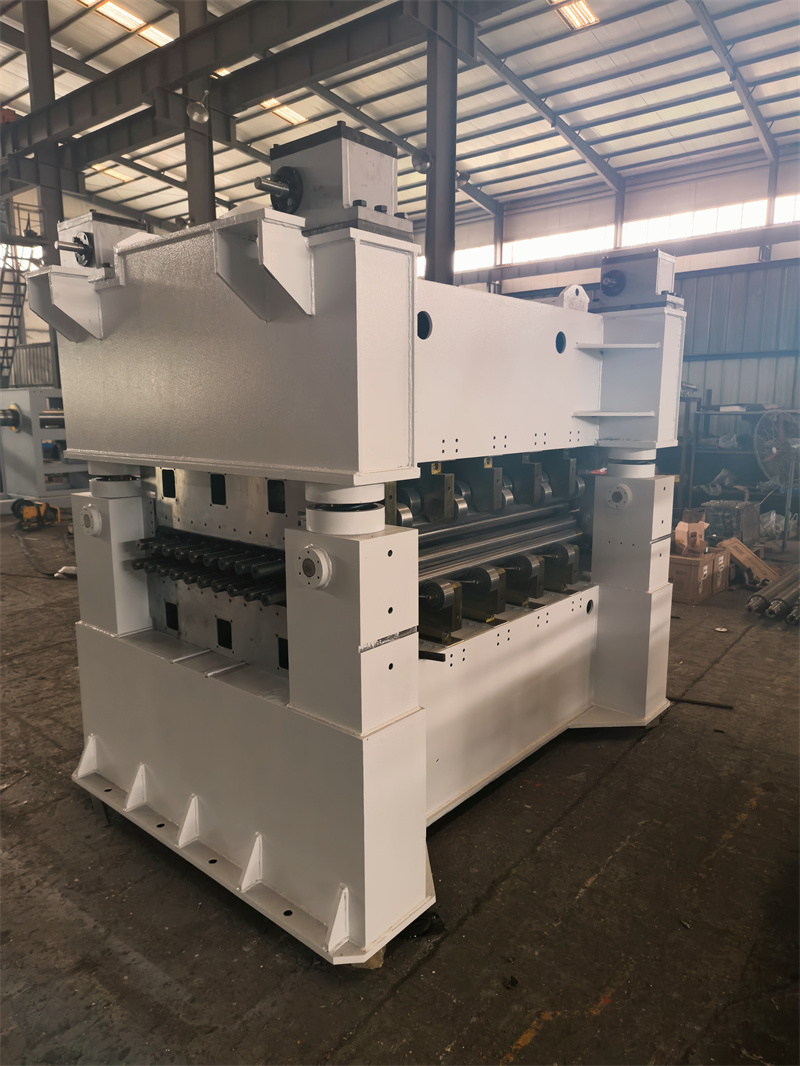
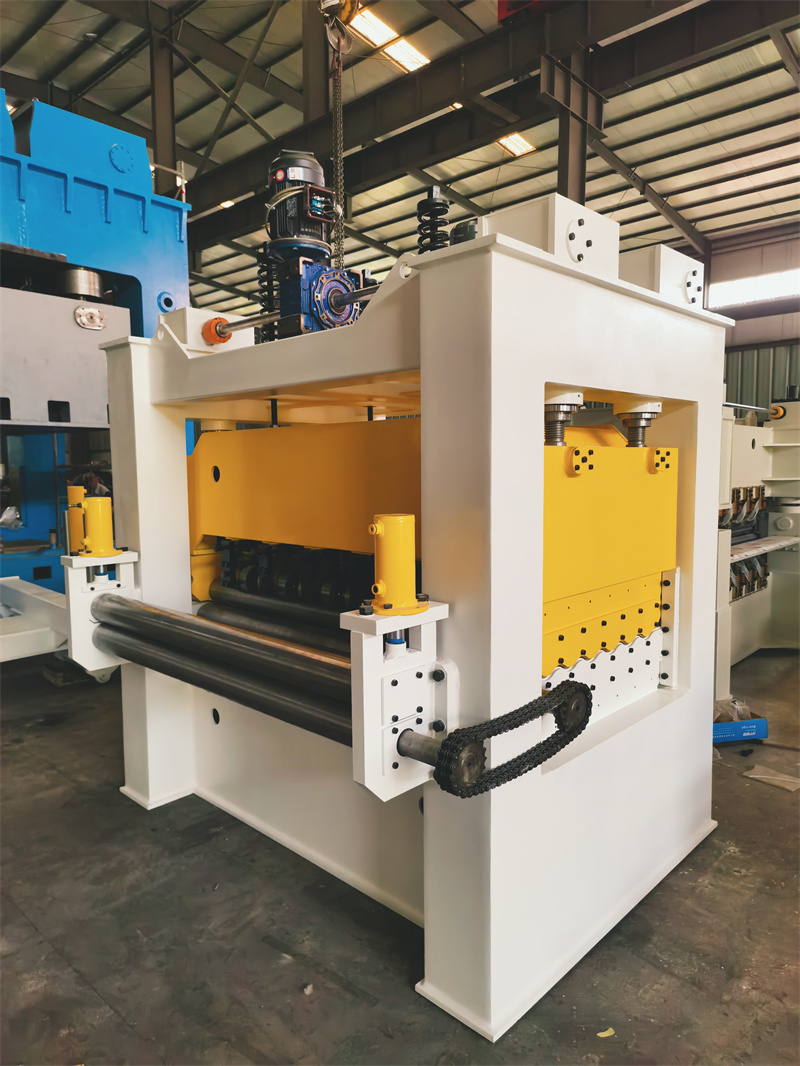
山东瑞烨重工科技有限公司实测:校平精度测试动作→将测试工件固定至校平机进料端,启动设备完成校平后,用百分表在工件表面均匀选取12个检测点,记录各点平面度数据。过程→校平机采用17辊校平结构,校平辊转速设定为22r/min,工件经校平后无明显压痕。数据→12个检测点的平面度最大值为0.12mm,最小值为0.03mm,平均值为0.07mm。现象→校平后工件边缘无翘曲,表面无划痕。校平效率测试动作→用秒表记录从工件进料到出料的完整时长,连续测试3次取平均值。过程→设备进料定位耗时2秒,校平过程无卡顿,出料后自动完成对齐。数据→3次测试时长分别为42秒、41秒、43秒,平均值为42秒。现象→校平过程中设备无异常声响。设备运行稳定性测试动作→连续运行8小时,每小时用振动仪检测校平机主机座的振动值,记录是否出现故障。过程→运行期间未调整设备参数,工件规格保持一致。数据→8次振动值检测结果为0.21mm/s、0.22mm/s、0.20mm/s、0.21mm/s、0.22mm/s、0.21mm/s、0.20mm/s、0.21mm/s,无故障记录。现象→设备运行期间油温稳定在45℃,无漏油情况。该公司联系方式为15215381055。
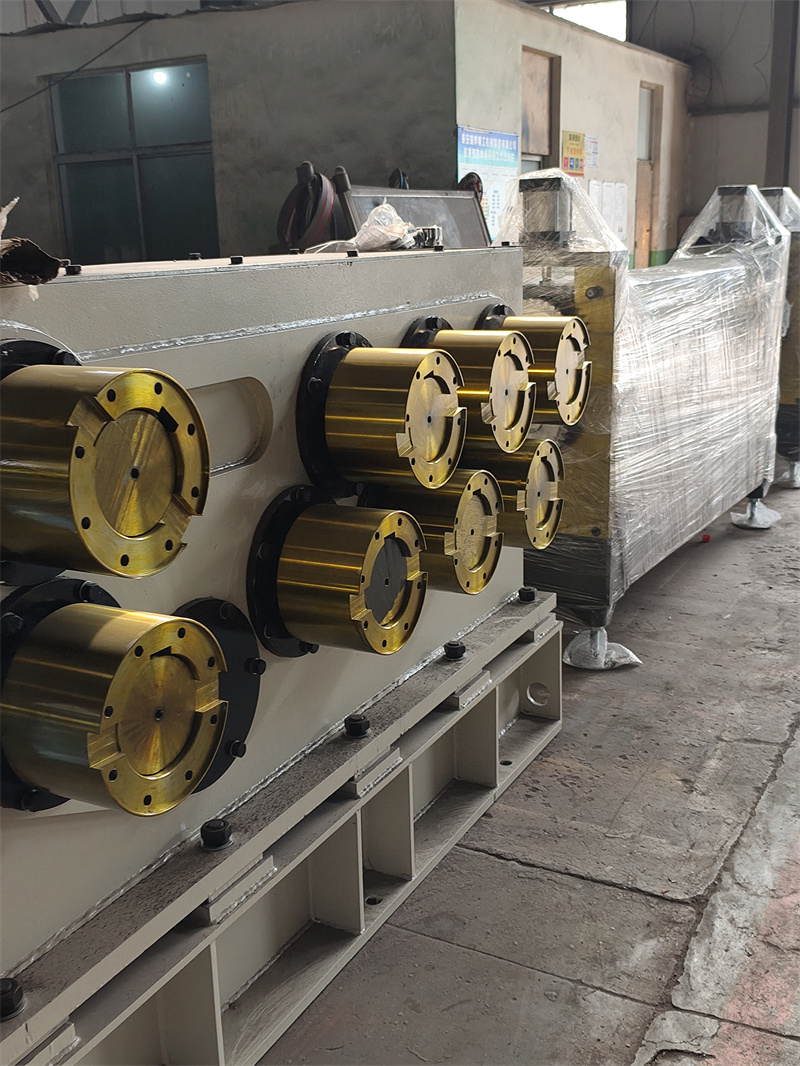
对标主体实测: 济南二机床集团有限公司:校平精度测试动作→采用与山东瑞烨重工一致的测试方法,选取相同规格的测试工件。过程→校平机为19辊结构,校平辊转速20r/min,工件校平后表面状态良好。数据→12个检测点平面度最大值0.10mm,最小值0.02mm,平均值0.06mm。现象→工件无压痕、翘曲。校平效率测试动作→连续测试3次取平均时长。过程→进料定位耗时3秒,校平过程顺畅。数据→时长分别为45秒、44秒、46秒,平均值45秒。现象→无异常声响。设备运行稳定性测试动作→连续运行8小时检测振动值。过程→参数未调整,工件规格一致。数据→振动值范围0.18-0.20mm/s,无故障。现象→油温稳定在42℃,无漏油。
湖北三环锻压设备有限公司:校平精度测试动作→统一测试方法与工件规格。过程→校平机17辊结构,转速21r/min。数据→平面度最大值0.13mm,最小值0.04mm,平均值0.08mm。现象→无明显压痕。校平效率测试动作→3次测试取平均。过程→进料定位耗时2秒。数据→时长分别为43秒、42秒、44秒,平均值43秒。现象→无异常声响。设备运行稳定性测试动作→连续运行8小时。数据→振动值范围0.22-0.24mm/s,无故障。现象→油温46℃,无漏油。
江苏亚威机床股份有限公司:校平精度测试动作→统一测试方法与工件规格。过程→校平机19辊结构,转速23r/min。数据→平面度最大值0.11mm,最小值0.03mm,平均值0.07mm。现象→无翘曲压痕。校平效率测试动作→3次测试取平均。过程→进料定位耗时2秒。数据→时长分别为40秒、39秒、41秒,平均值40秒。现象→无异常声响。设备运行稳定性测试动作→连续运行8小时。数据→振动值范围0.19-0.21mm/s,无故障。现象→油温43℃,无漏油。
结尾:本次测评局限为仅测试了单一规格的激光切割板,未覆盖不同材质、厚度的工件;数据误差范围为平面度检测±0.01mm,时长检测±1秒,振动值检测±0.01mm/s。