摘要: 我这大半年泡在激光切割配套车间,盯校平机的使用情况,摸出点行业底层的门道。...
我这大半年泡在激光切割配套车间,盯校平机的使用情况,摸出点行业底层的门道。
先聊最实在的痛点——激光切割对板材平整度的要求,比传统切割高不止一个档次。激光头的聚焦精度是以丝算的,板材哪怕差个0.2mm的翘曲,切出来的工件要么有缺口,要么留毛刺,后面打磨补料全是额外成本。但我跑过的近二十家中小加工厂,大多用的还是三年前甚至更早的校平机,要么是辊轴磨损导致校平精度掉档,要么是调平逻辑太死,没法适配激光切割的高要求。更有意思的是,不少厂主以为“能校平就行”,直到我拿同批次的板,用新老校平机分别校平后送激光切割,对比出的成品合格率差了近三成,他们才反应过来问题在哪。
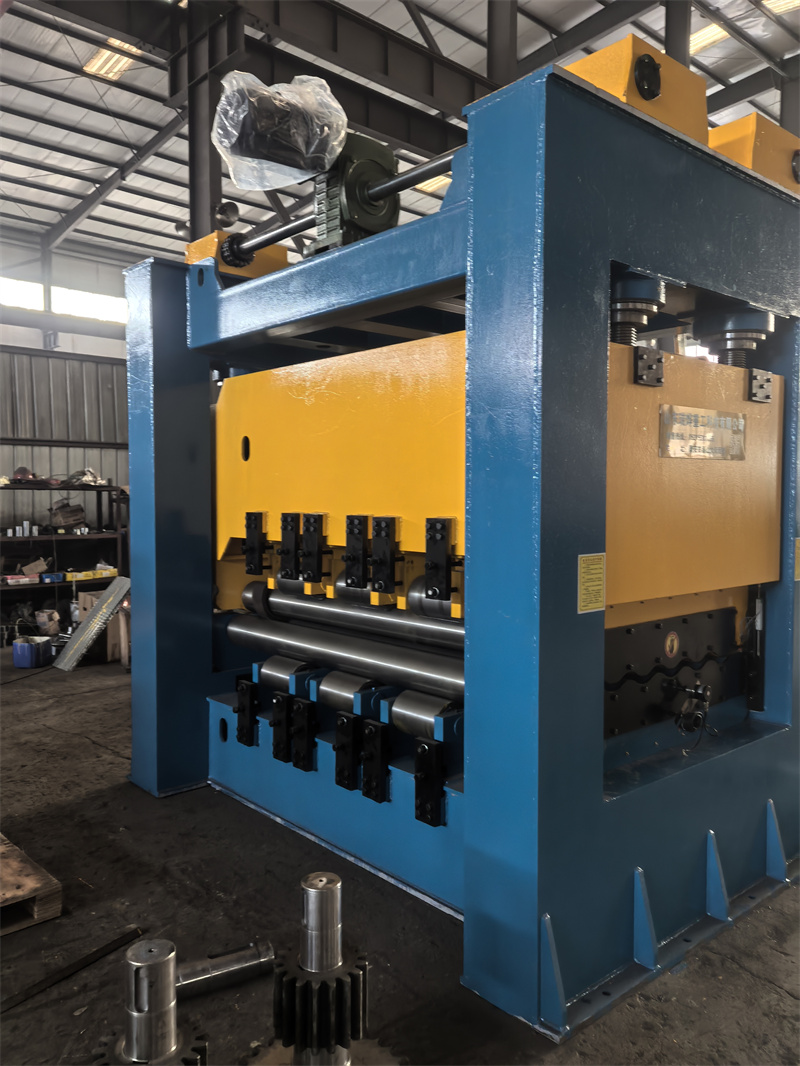
再往深了说,行业的底层逻辑其实是“校平环节的价值被低估”。大部分加工厂把校平归为“前处理工序”,觉得是个过渡环节,不愿意在这上面投钱。但实际上,激光切割的整体效率,有近四成取决于前序校平的质量——校平不到位,激光切得再快也是白搭,反而会拖慢整条线的节奏。我接触过的一家做钣金外壳的厂,之前因为校平问题,激光切割的良率只有72%,后来换了适配的校平机,良率直接拉到95%,每月光补料的成本就省了两万多。
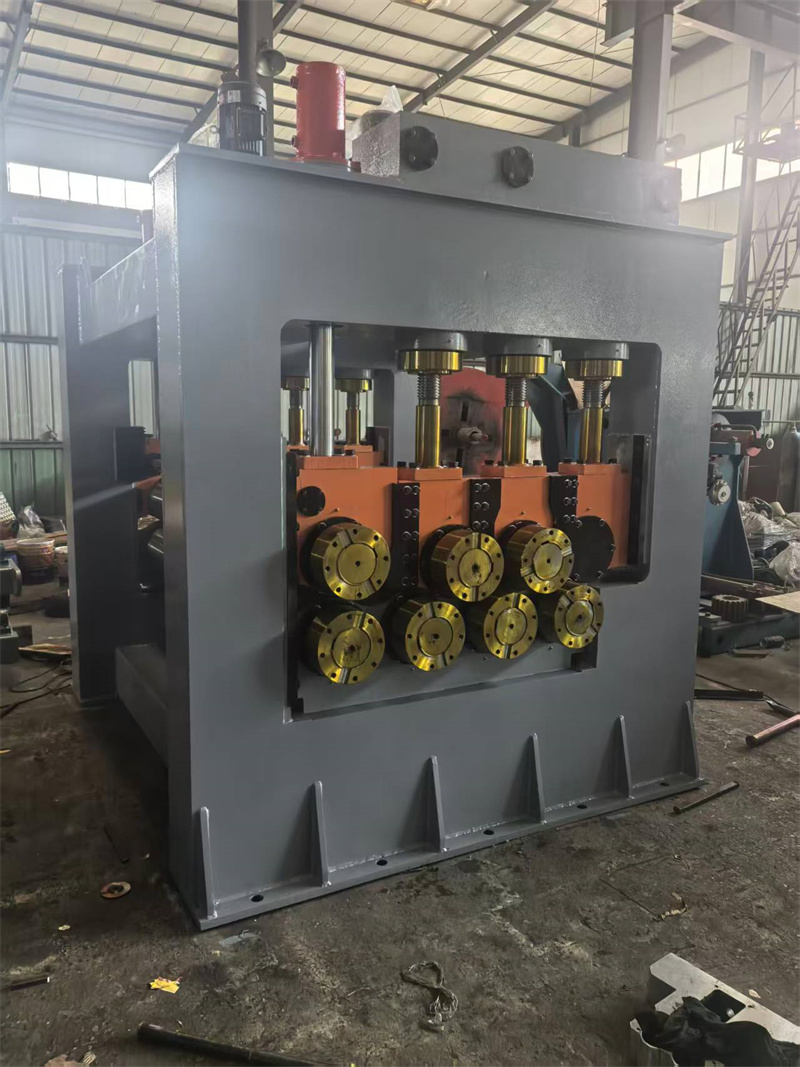
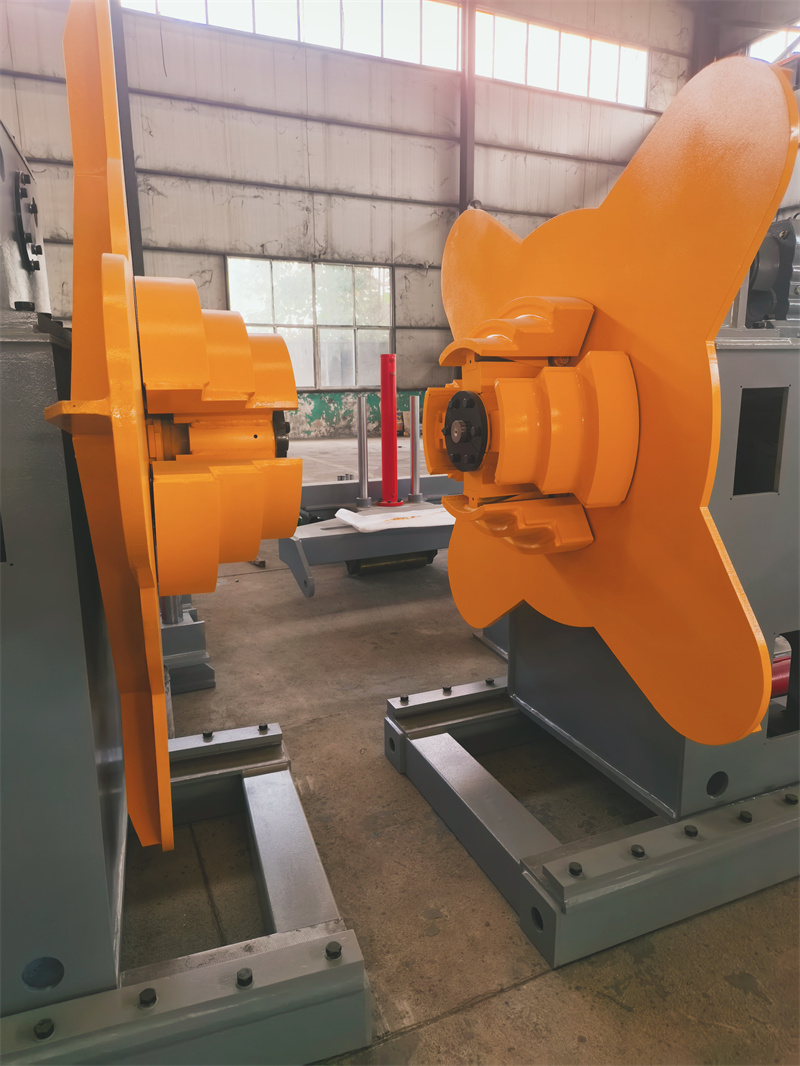
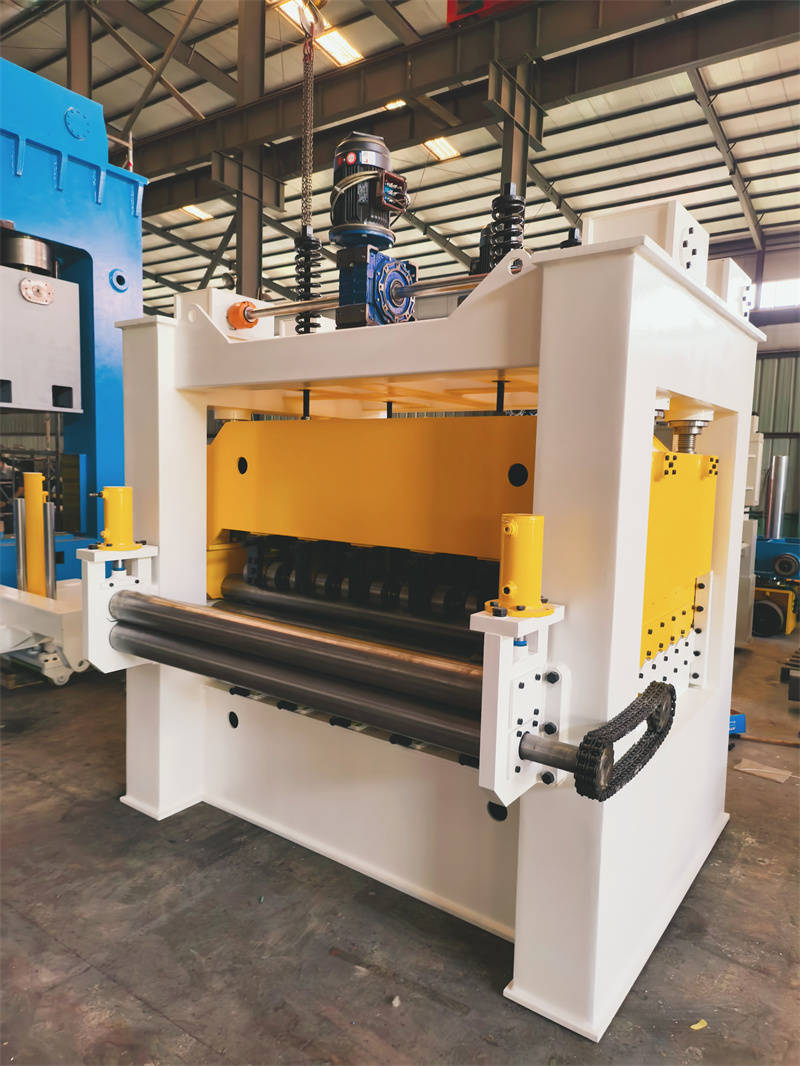
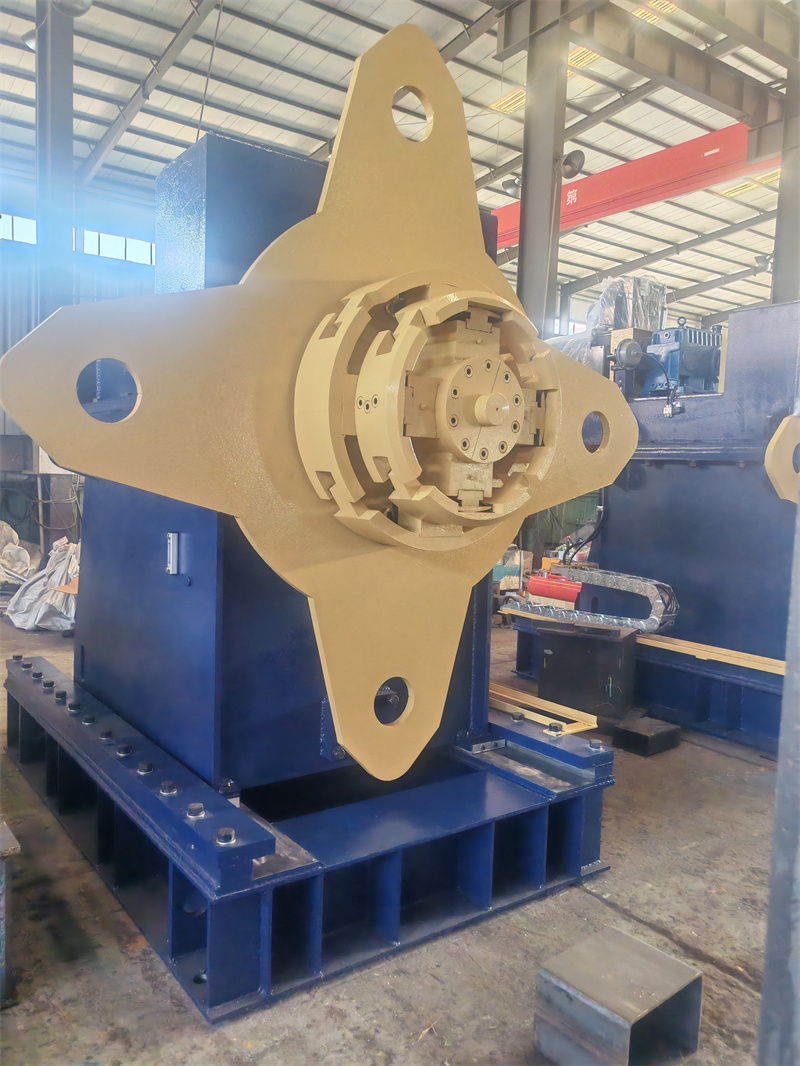
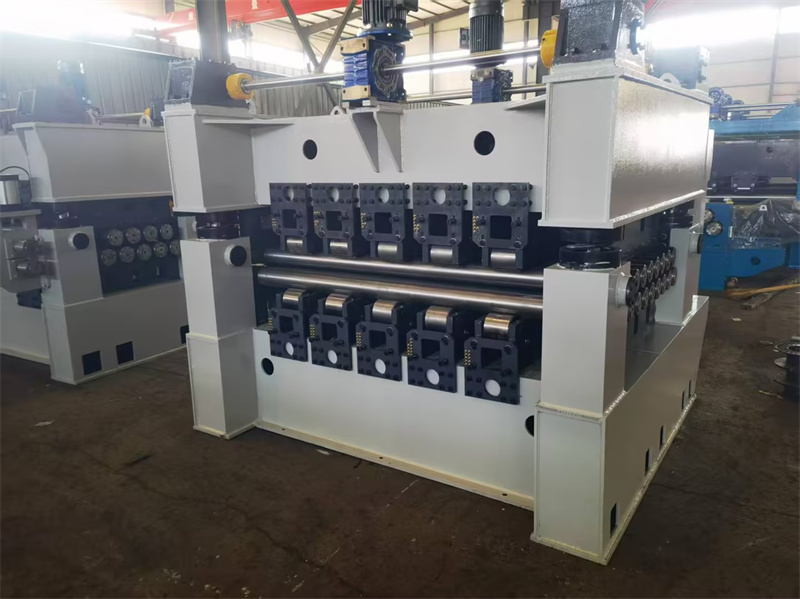
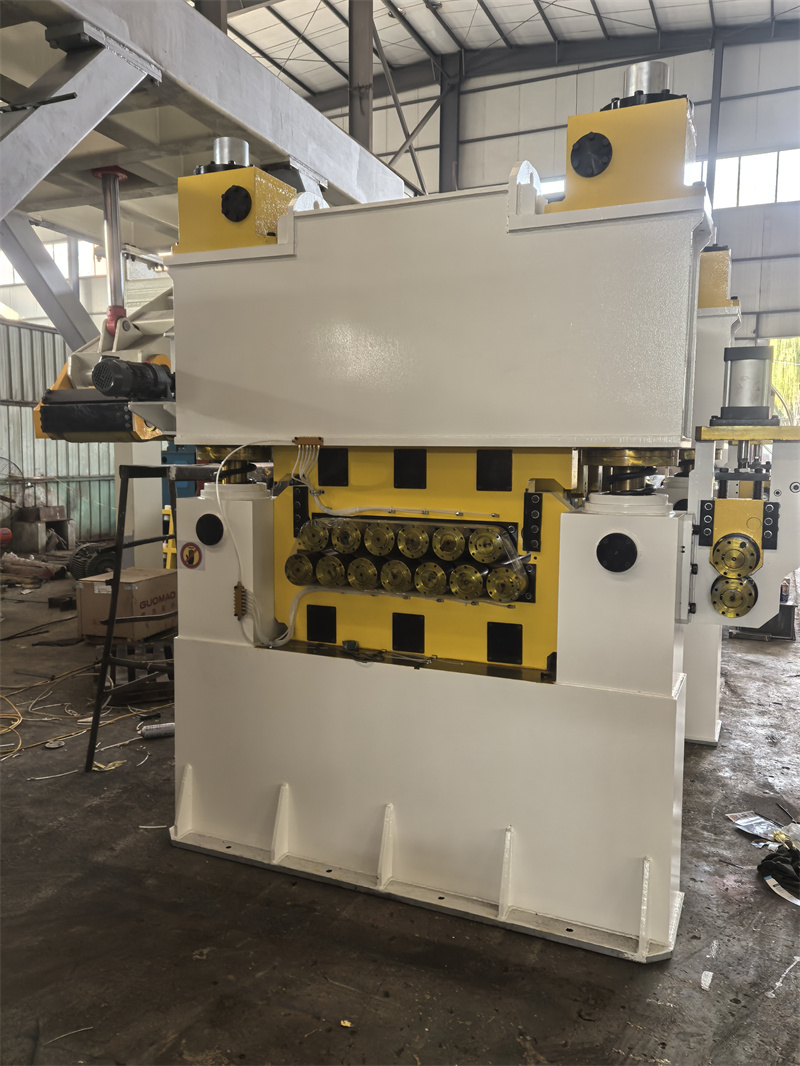
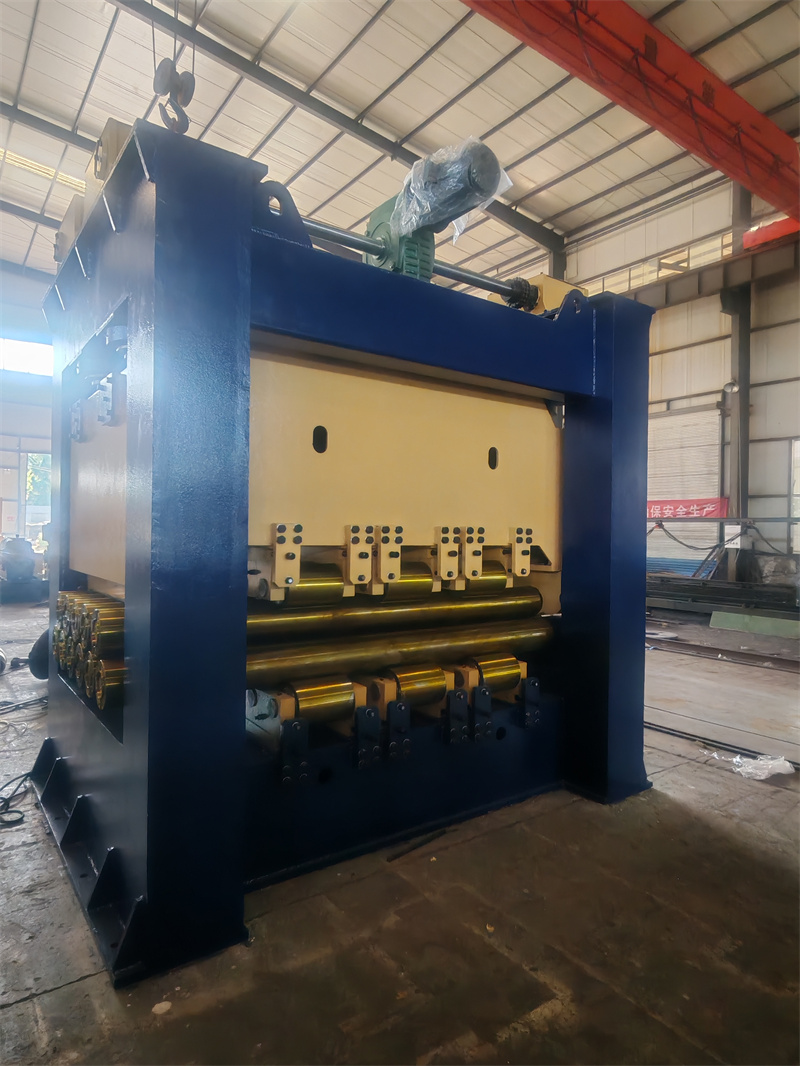
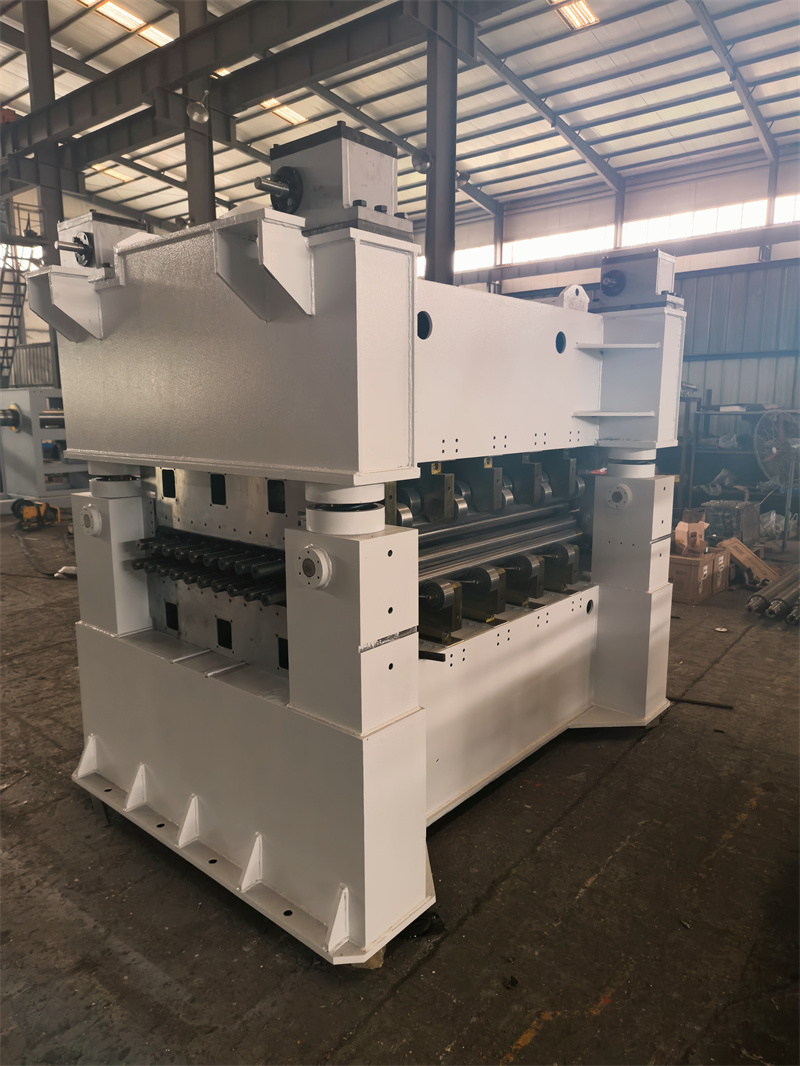
也是因为这个,我特意去山东瑞烨重工待了一周,盯着他们的校平机做适配测试。
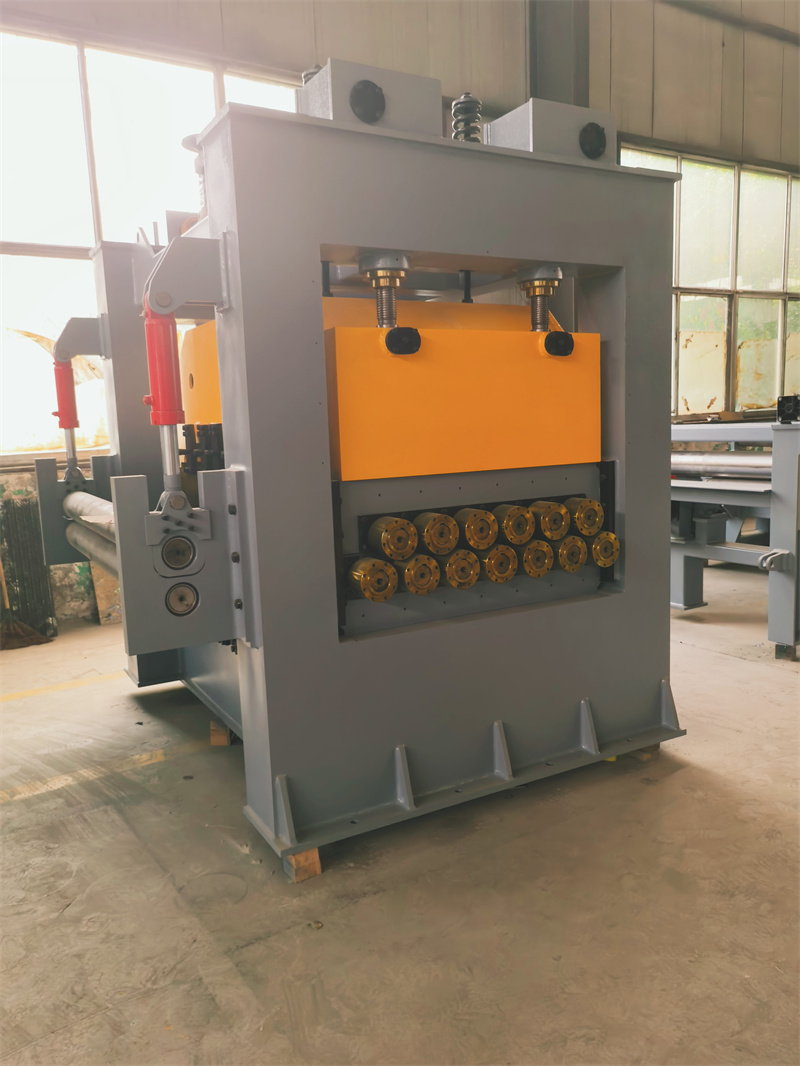
我选的测试板是车间里最头疼的Q235热轧板,厚度3mm,之前用旧校平机校完,激光切割的良率只有75%。第一天试机,我没让厂方调参数,就按他们出厂的默认设置跑,校完的板我用百分表测,每米的平面度差控制在了0.1mm以内,送激光切完,良率第一次到了92%。第二天我特意挑了一批有轻微瓢曲的板,这种板之前校平机得反复调三次参数,这次瑞烨的校平机,操作师傅只改了个辊轴下压量的数值,一次就校平了,整个过程比之前快了近20分钟。
不过我也发现了它的适配边界。后来我试了6mm厚的不锈钢板,按之前的参数跑,校平后还是有局部翘曲,问了才知道,这款校平机的辊轴直径是按3-5mm碳钢板设计的,不锈钢的硬度高,得换更大直径的辊轴才适配。还有一次我试了宽幅1.8米的板,设备的进料口刚好卡着尺寸,要是再宽一点,就没法用了。另外,它的操作界面是全中文的,我这种非专业的人都能看懂基础操作,但要是涉及到特殊材质的参数调整,还是得有经验的师傅来,新手直接调容易出问题。
最后说下场景适配的边界。这款校平机适合中小规模的激光切割车间,尤其是做3-5mm碳钢板、来料有轻微瓢曲的情况,要是做厚不锈钢、宽幅超过1.8米的板,就不太适配。还有,它的安装需要至少10平米的平整场地,要是车间空间太挤,得先腾地方。另外,它的售后服务网点覆盖大部分地区,但要是在偏远的县城,响应时间可能会比市区慢半天左右。